Produits
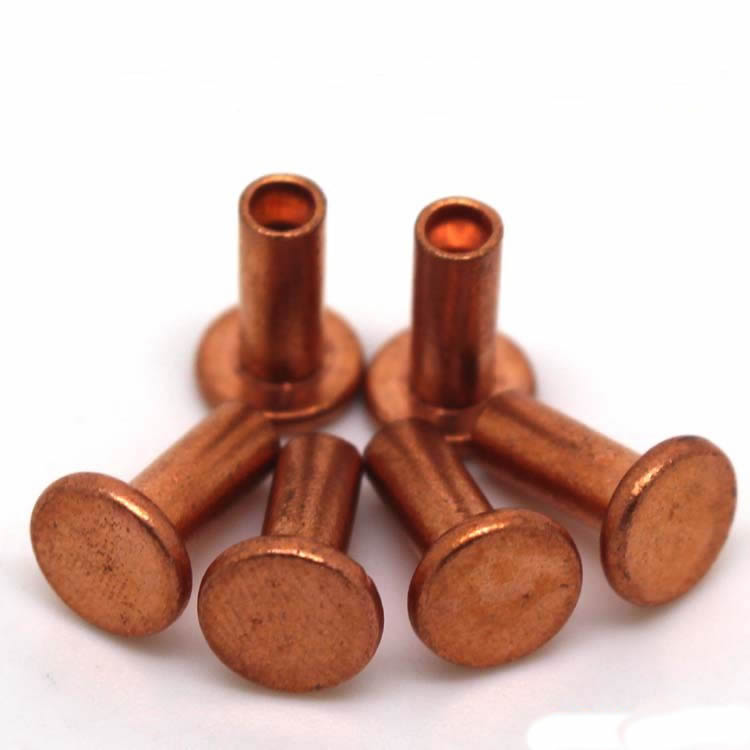
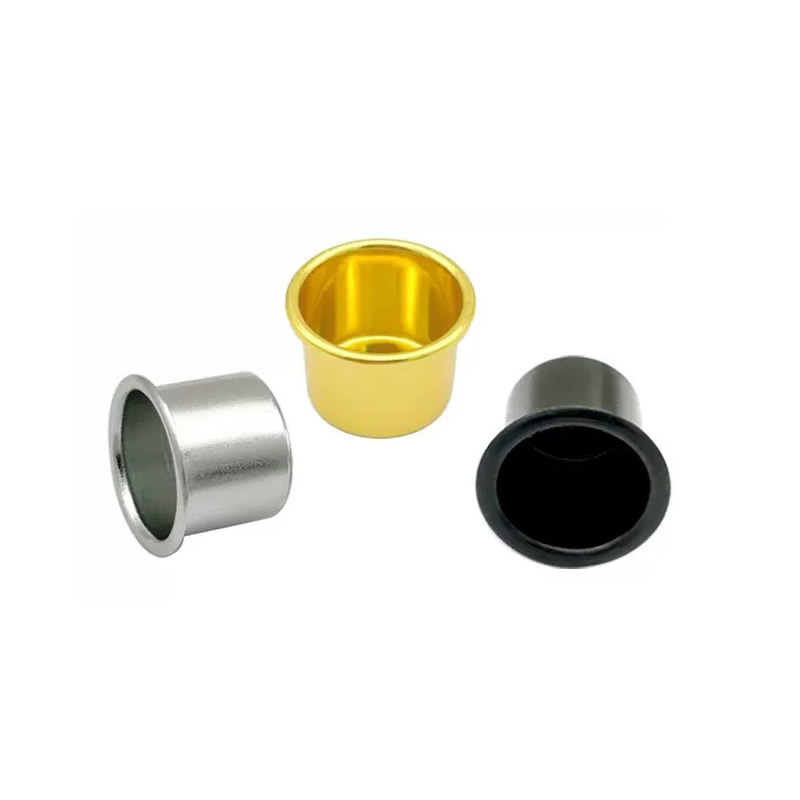
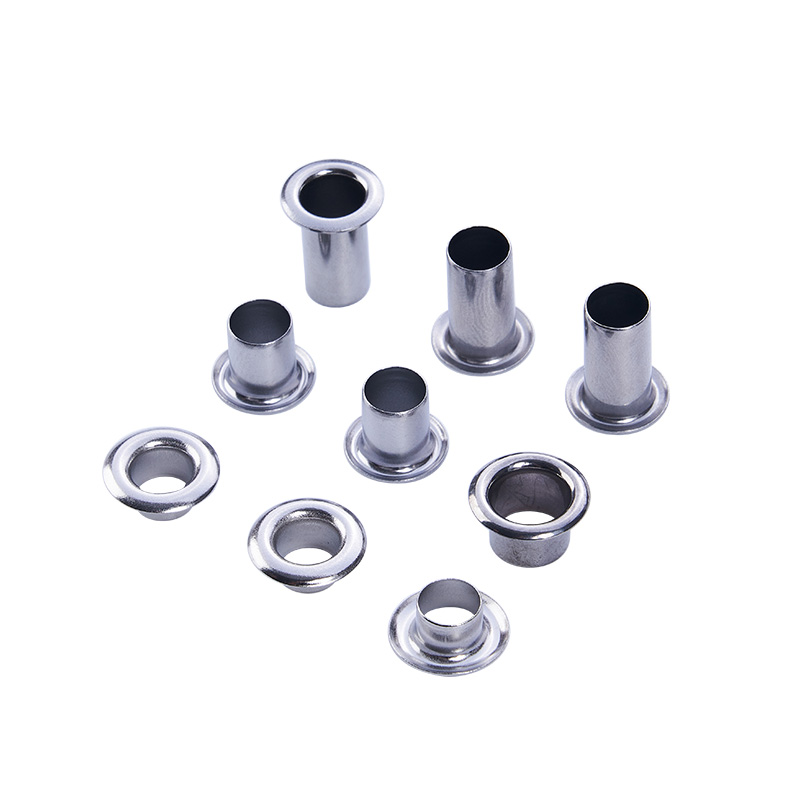
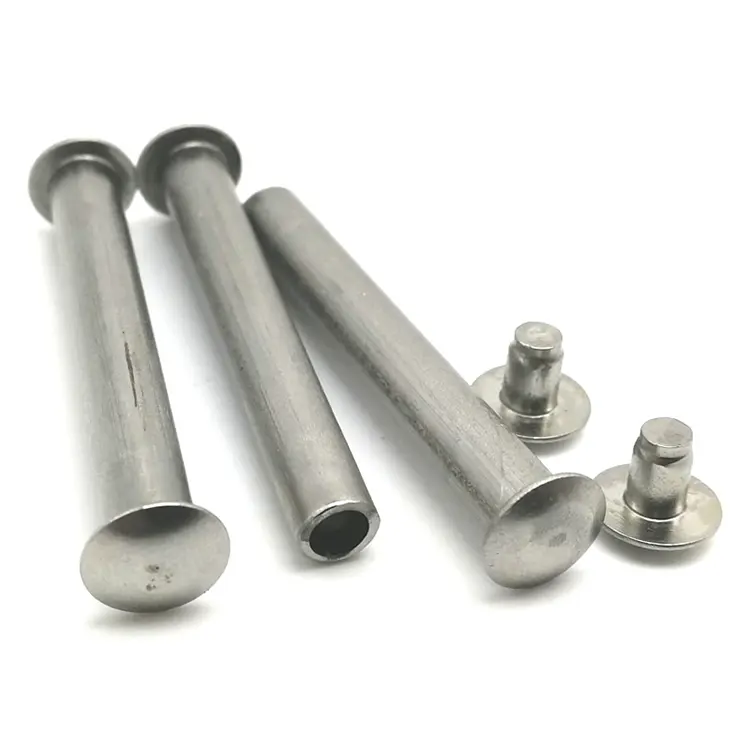
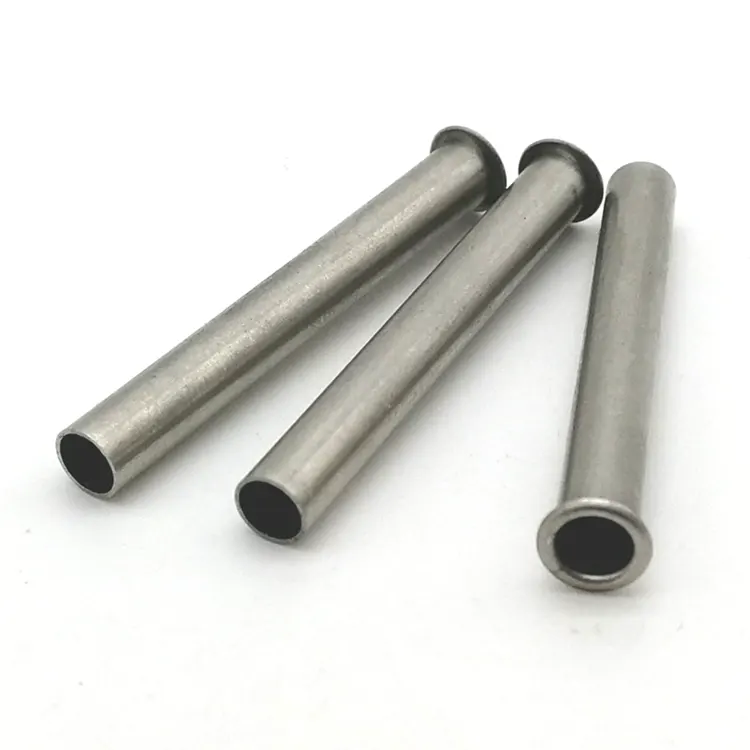
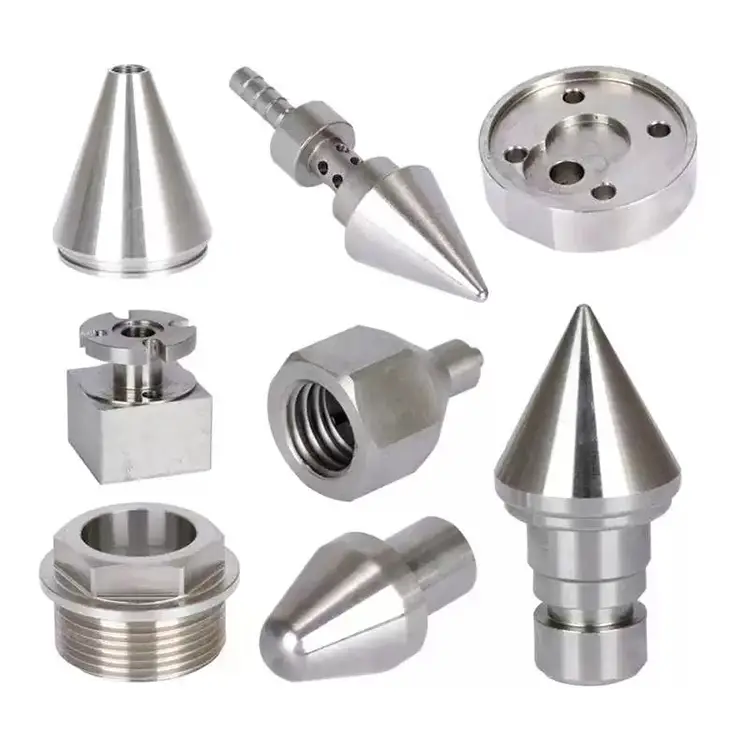
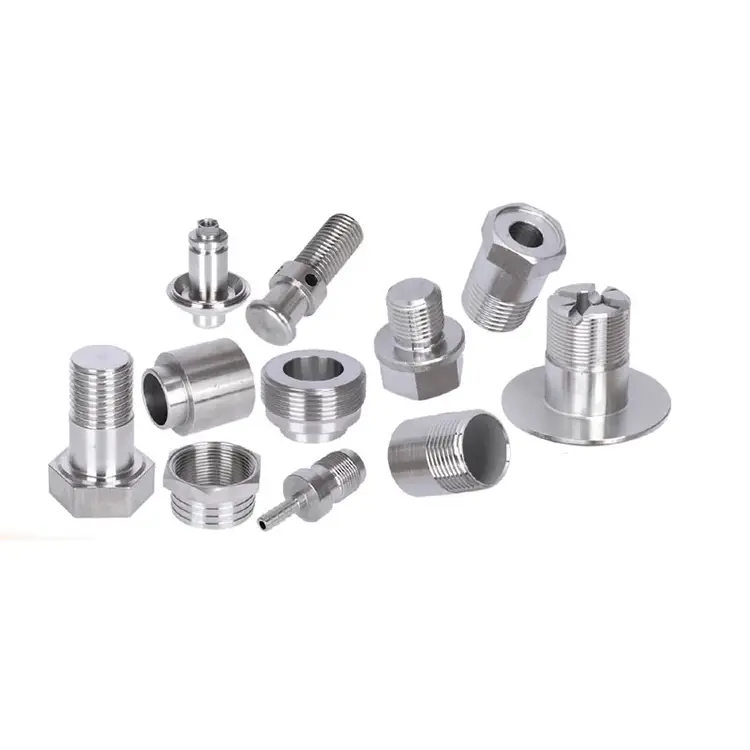
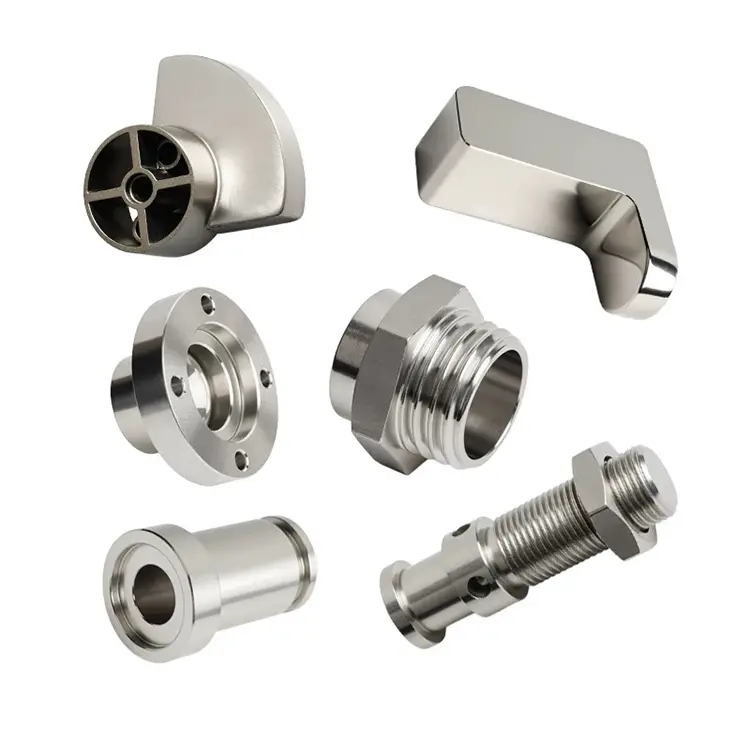
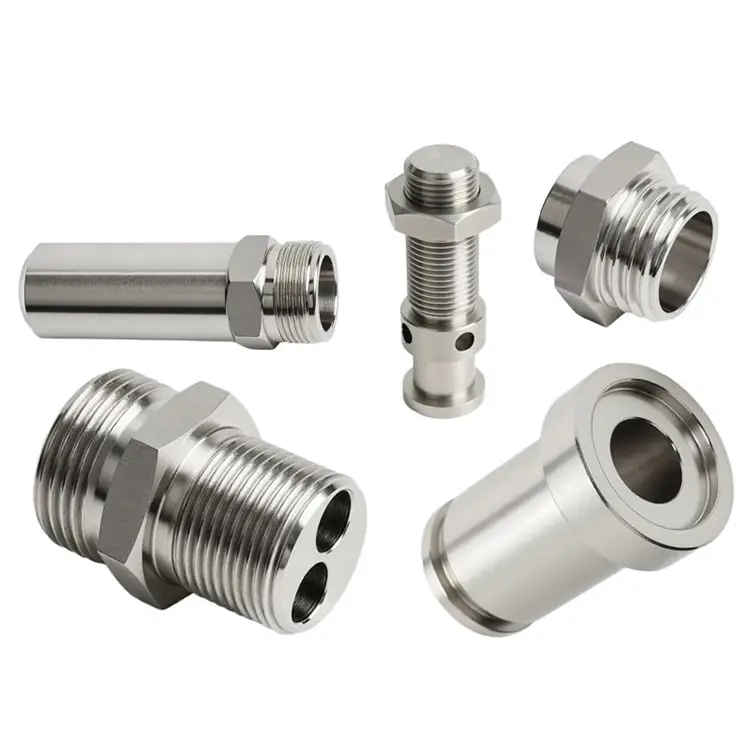
Pièces de tournage en acier
Nuote Metals propose des pièces de tournage en acier de différentes tailles, du diamètre 0,5 mm au diamètre 100 mm. Nous fabriquons des pièces tournées en acier à l'aide de nos tours manuels et CNC. En utilisant la technologie de fabrication la plus récente, nous pouvons reproduire des mesures précises à maintes reprises, envoyez-nous simplement votre demande, puis nous passerons à l'étape suivante.
envoyer une demande
Description du produit
Le laiton tourne facilement. L'aluminium coule. L'acier est différent. Il durcit sous l'outil, use les plaquettes en quelques minutes et bouge pendant le traitement thermique. C'est pourquoi de nombreux ateliers d'usinage estiment que les travaux de tournage de l'acier sont élevés ou les évitent complètement.
Nuote Metals adopte l’approche inverse. Nous sommes spécialisés dansPièces de tournage en acierque d'autres magasins refusent : 4140 trempé, 1045 nitruré, acier inoxydable 17-4 PH, acier à outils D2. Si votre pièce doit résister à la charge, à l'usure et à la fatigue, nous pouvons l'usiner selon les spécifications et la livrer dans les délais.
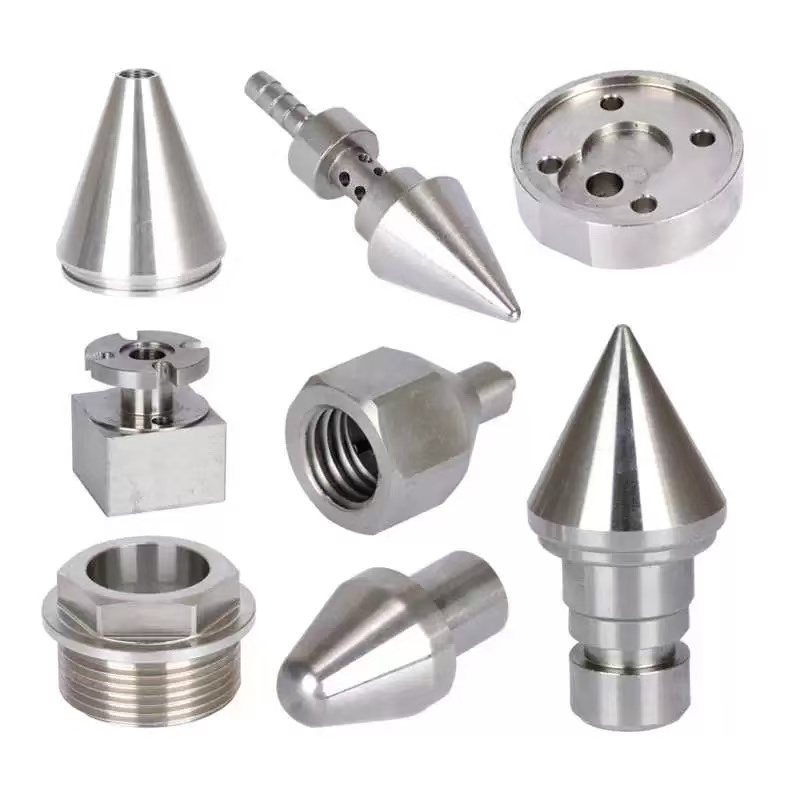
Les trois problèmes créés par le tournage de l’acier
1. Usure des outils et écrouissage.
L'acier durcit lorsque l'outil frotte au lieu de couper. Nous utilisons des outils de coupe hautement positifs avec des plaquettes en carbure à revêtement PVD (TiAlN ou AlCrN) et programmons des vitesses supérieures au seuil d'écrouissage. Pour l’inox 304, nous utilisons un tournage refroidi à l’azote.
2. Distorsion du traitement thermique.
Le traitement thermique déplace la pièce. Un arbre qui mesurait 0,005 mm avant la trempe peut être déformé de 0,05 mm après. Nous usinons selon des dimensions de prétraitement thermique qui compensent les modèles de distorsion connus et laissons du stock pour le meulage post-traitement.
3. Variation de dureté au sein d'un lot.
La dureté varie d'une surface à l'autre et d'une extrémité à l'autre. Nous vérifions la dureté en plusieurs points de chaque barre entrante et rejetons les lots hors plage avant la production. Pendant le tournage, les décalages d'outils sont ajustés à des intervalles définis pour éviter toute dérive.
Nuances d'acier que nous usinons – et pourquoi elles sont importantes
| Grade | Condition | Dureté typique | Défi d'usinage | Application typique |
|---|---|---|---|---|
| 1045 | Laminé à chaud | 170-210 HB | Modéré – durcit au travail si frotté | Arbres, axes, boulons |
| 4140 | Questions et réponses | 28-32 HRC | Élevé – nécessite une configuration rigide et un outillage revêtu | Tiges hydrauliques, engrenages |
| 4140 | Nitruré | 55–62 HRC (cas) | Très élevé – le boîtier est plus dur que l'outillage | Tiroirs de valve, pièces d'usure |
| 304 inoxydable | Recuit | 150-200 HB | Élevé – durcit rapidement, éclats gommeux | Matériel alimentaire, médical |
| 17-4PH | H900 | 40-45 HRC | Très élevé – dur, tenace, abrasif | Aérospatiale, chimie |
| Acier à outils D2 | Recuit | 210-240 HB | Les carbures hautement abrasifs usent rapidement les outils | Matrices, outils de coupe |
Notre approche de l’acier trempé – Usinez-le correctement du premier coup
Nous ne proposons pas de travaux en acier trempé à des vitesses et avances standard. Chaque pièce traitée thermiquement fait l'objet d'un plan de processus dédié :
1. Vérification matérielle :Cartographie de dureté sur toute la barre. Si le noyau est trop dur ou trop mou, nous ajustons les paramètres de coupe ou rejetons le lot.
2. Sélection de l'outillage :Pour le 4140 nitruré (cas 55-62 HRC), nous utilisons des inserts en CBN (nitrure de bore cubique) et non en carbure. Le CBN dure 10 à 20 fois plus longtemps et conserve mieux sa tolérance.
3. Configuration rigide :Porte-à-faux minimal de l'outil, mandrins à force de serrage élevée et vis à billes préchargées pour chaque travail durci.
4. SPC en cours :Dimensions critiques mesurées toutes les 10 à 20 pièces. Corrections d'outils ajustées avant que la pièce ne dérive hors des spécifications.
5. Inspection finale :Vérification CMM sur toutes les fonctionnalités critiques. Rapport dimensionnel complet avec chaque expédition.
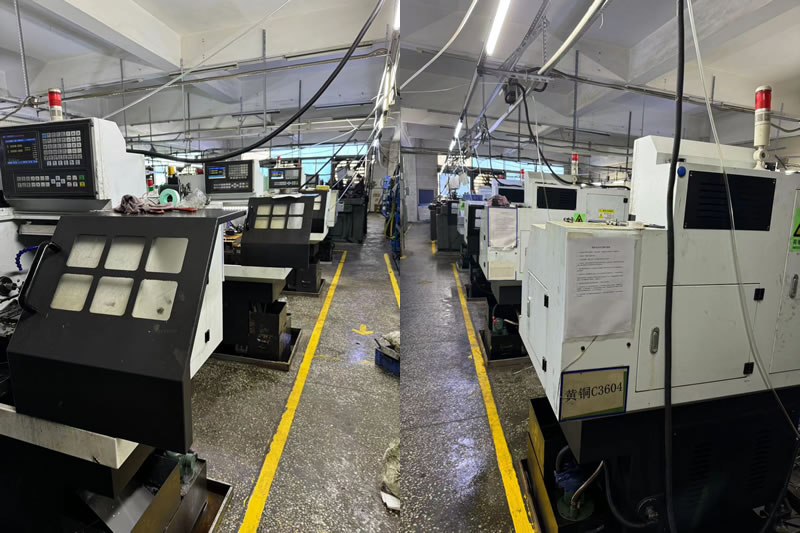
Un exemple réel - Bobine de vanne nitrurée 4140
Un fabricant nord-américain d'équipements hydrauliques avait besoin d'un tiroir de vanne en acier 4140 avec une tolérance de diamètre de 0,008 mm et une dureté de boîtier de 55 HRC après nitruration. Leur fournisseur précédent ne pouvait pas respecter la tolérance après le traitement thermique : la bobine était déformée de 0,03 mm.
Ce que nous avons fait différemment :
- Usinage de la bobine surdimensionnée pour compenser la croissance de la nitruration.
- Outillage CBN utilisé pour la passe de finition finale sur le boîtier durci.
- Rondeur vérifiée au Talyrond avant et après nitruration.
- Expédié 5 000 pièces avec zéro rejet. Le client a éliminé le broyage secondaire et a réduit le délai de livraison de 12 jours.
Questions fréquemment posées sur les pièces de tournage en acier
Q1 : Pouvez-vous usiner des pièces en acier déjà traitées thermiquement ?
R : Oui. Nous usinons de l'acier trempé jusqu'à 62 HRC à l'aide d'outils CBN et céramique. Pour les géométries très dures ou complexes, nous pouvons recommander un tournage dur suivi d'une rectification. Envoyez-nous vos spécifications de dureté et nous vous confirmerons si le tournage seul peut atteindre votre tolérance ou si le meulage est nécessaire.
Q2 : Comment contrôlez-vous la distorsion pendant le traitement thermique ?
R : Nous contrôlons la distorsion en trois étapes : (1) un usinage de pré-traitement thermique qui laisse un stock calculé pour le meulage post-traitement, (2) des cycles de chauffage et de refroidissement contrôlés dans notre installation de traitement thermique partenaire et (3) une vérification dimensionnelle avant et après le traitement pour valider nos compensations. Pour les pièces critiques, nous exécutons un lot pilote et ajustons les dimensions de tournage en fonction de la distorsion réelle mesurée.
Q3 : Quelles tolérances pouvez-vous respecter sur l’acier trempé ?
R : Notre tolérance standard pour l'acier trempé est de ±0,01 mm, avec une capacité de précision allant jusqu'à ±0,005 mm pour les diamètres critiques. Pour les pièces cémentées, les tolérances s'appliquent au boîtier fini et non à la dimension de prétraitement. Nuote Metals examine chaque dessin et fournit des commentaires DFM sur les tolérances réalisables avant de passer une commande.
Comment demander un devis pour des pièces de tournage en acier
Envoyez-nous votre dessin (STEP, IGES, PDF ou DWG) avec :
- Nuance d'acier et état du traitement thermique (recuit, Q&T, nitruré, cémenté)
- Spécification de dureté et profondeur du boîtier, le cas échéant
- Exigences de tolérance pour les dimensions critiques
- Volume annuel et tailles de lots
- Toutes opérations secondaires (meulage, placage, assemblage)
Notre équipe d'ingénierie examine chaque demande dans les 24 heures et renvoie un devis détaillé avec des commentaires DFM sur l'usinabilité, le risque de traitement thermique et la faisabilité des tolérances.
Balises actives: Pièces de tournage en acier, fabricant chinois de pièces de tournage
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité