Produits
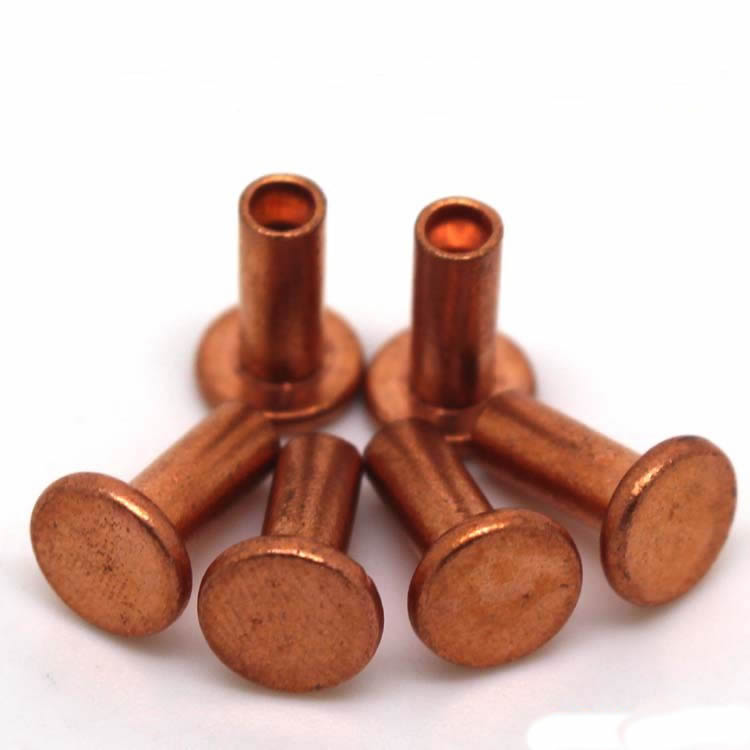
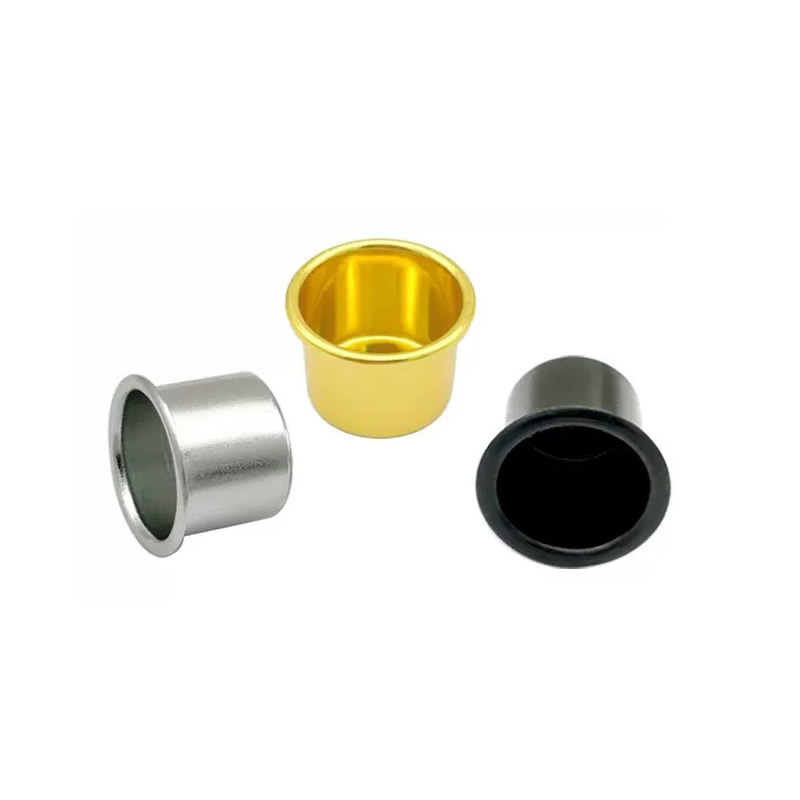
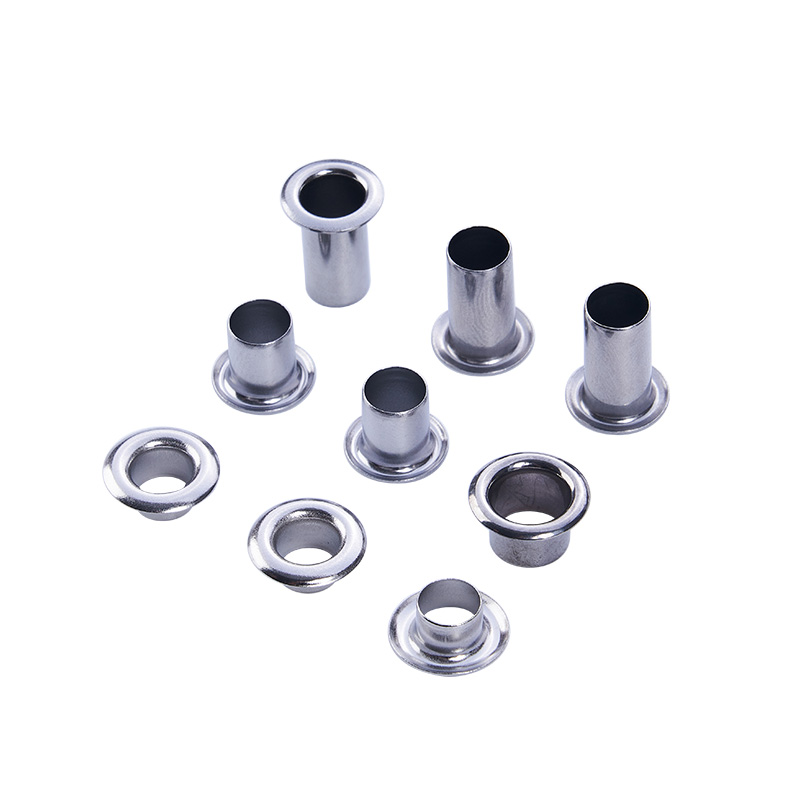
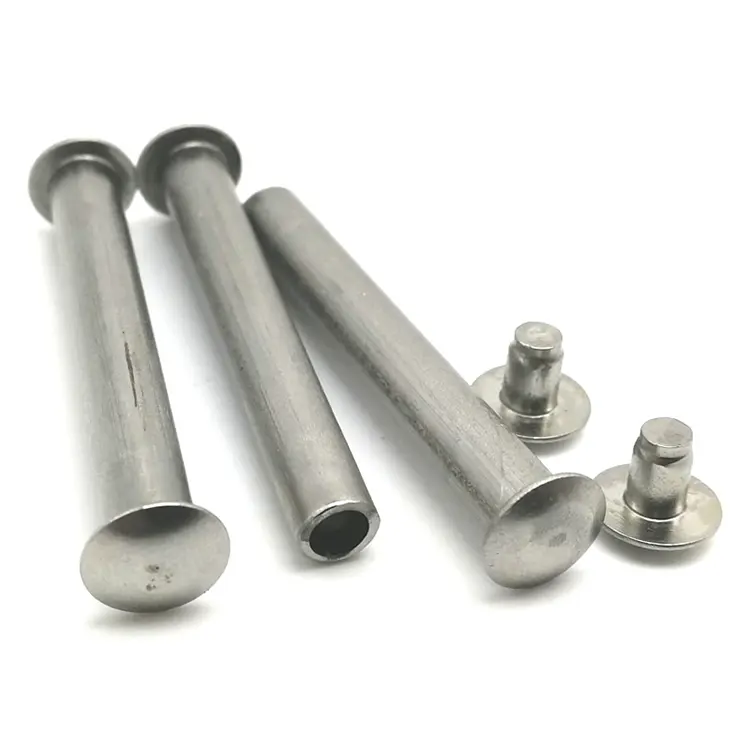
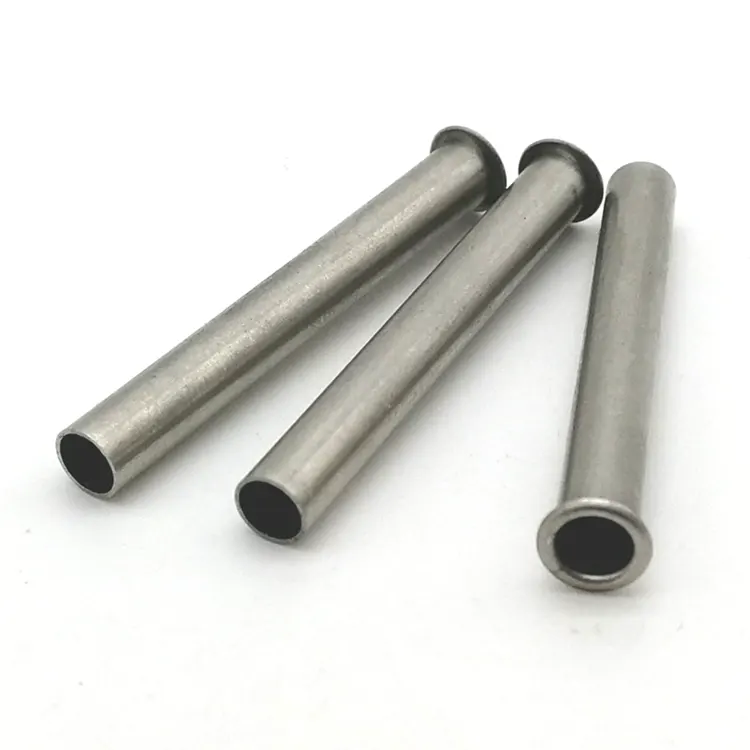
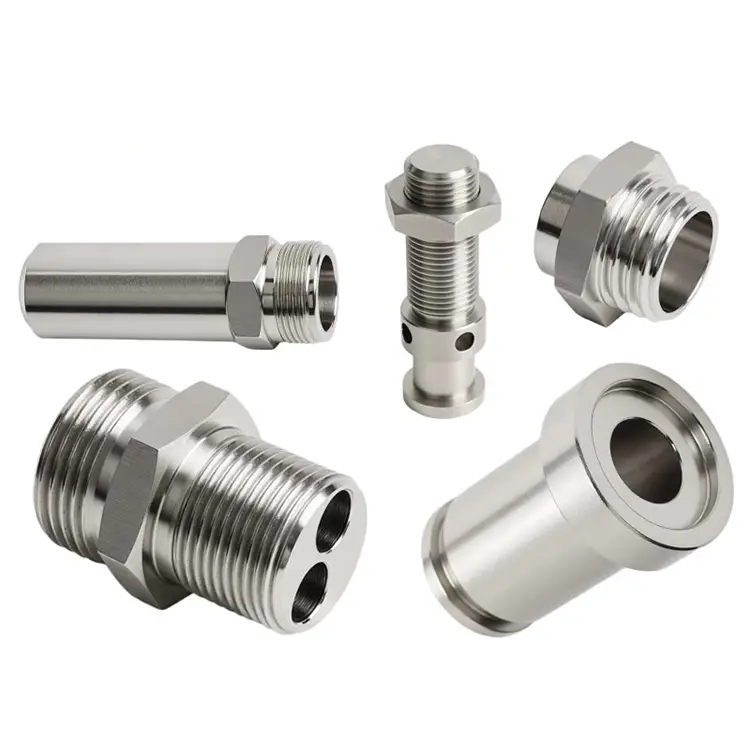
Tournage CNC
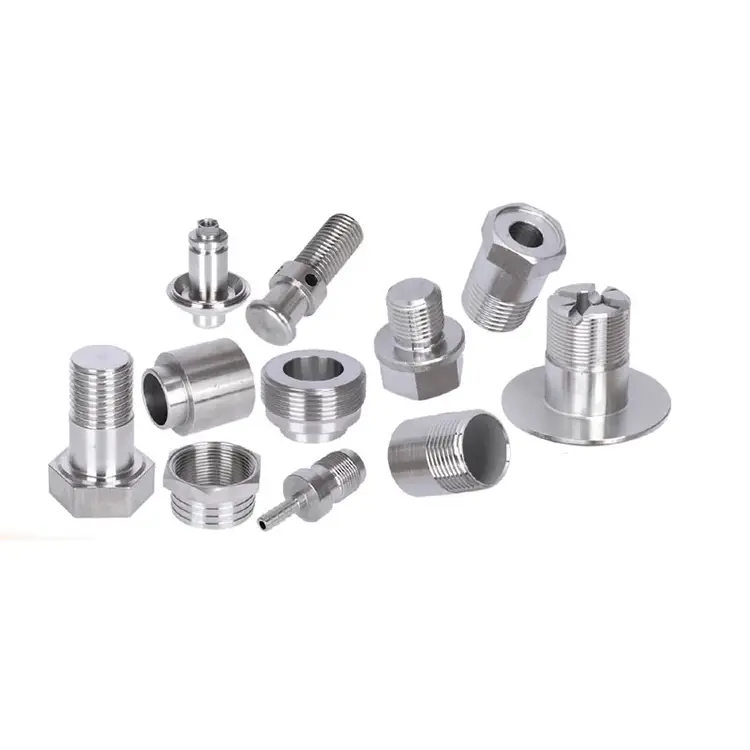
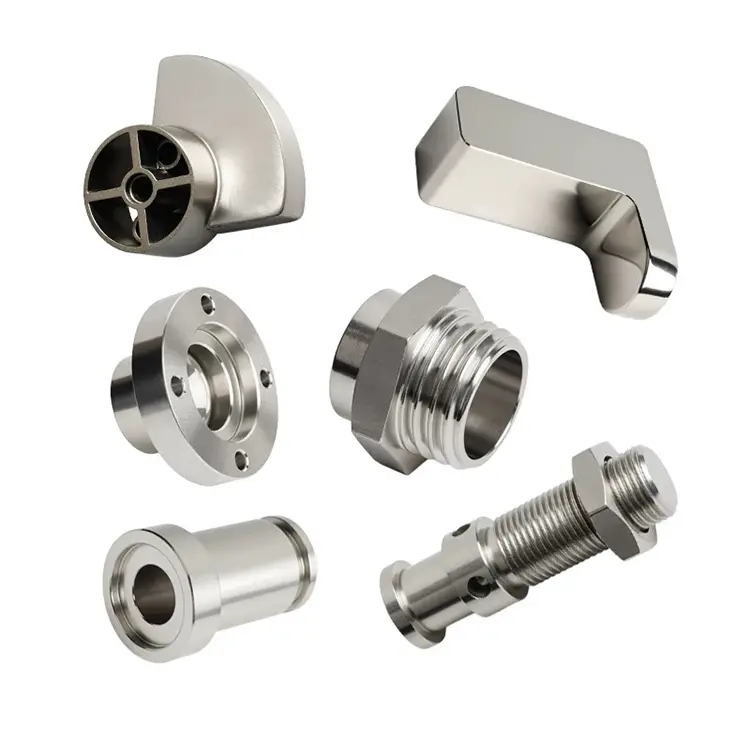
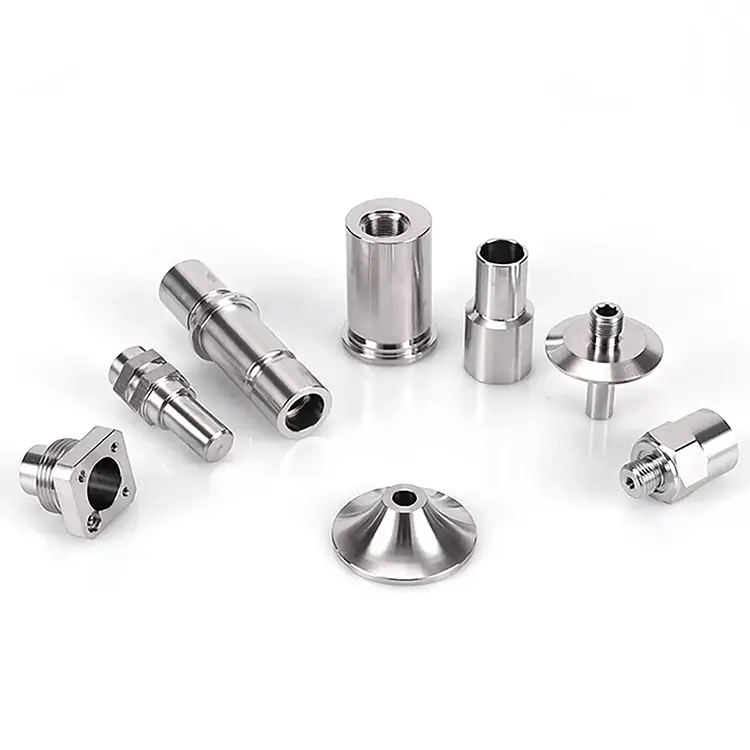
Nuote Metals propose un service de prototypage rapide pour le tournage CNC, qui vous permet de tester et de valider rapidement vos conceptions de produits, réduisant ainsi les délais de mise sur le marché et augmentant l'efficacité, comme le demandent les utilisateurs qui ont besoin d'un délai d'exécution rapide.
envoyer une demande
Description du produit
Pourquoi la géométrie de l'outil et le contrôle des copeaux déterminent votre état de surface et votre temps de cycle
La plupart des acheteurs se concentrent sur la machine lorsqu'ils évaluent unTournage CNCfournisseur. Vitesse de broche. Nombre d'axes. Capacité d’alimentation en barres. Ces choses comptent. Mais ce ne sont pas eux qui déterminent si votre pièce aura une finition miroir ou une surface déchirée. Ce ne sont pas eux qui provoquent un crash ou un outil cassé.
La différence réside dans deux éléments qui apparaissent rarement sur une fiche technique : la géométrie de l'outil et le contrôle des copeaux. Un tour aux angles droits coupe proprement et produit des copeaux courts et maniables. Le même tour avec les mauvais angles frotte, durcit et enroule de longs copeaux filandreux autour de l'outil. La pièce peut toujours respecter les tolérances, mais l'état de surface en souffre, la durée de vie de l'outil diminue et le temps de cycle augmente.
Chez Nuote Metals, nous traitons la sélection des outils et la gestion des copeaux comme des décisions d'ingénierie fondamentales, et non comme des préférences de l'opérateur. DansTournage CNC, ces deux facteurs décident si votre pièce est produite de manière rentable ou à perte.
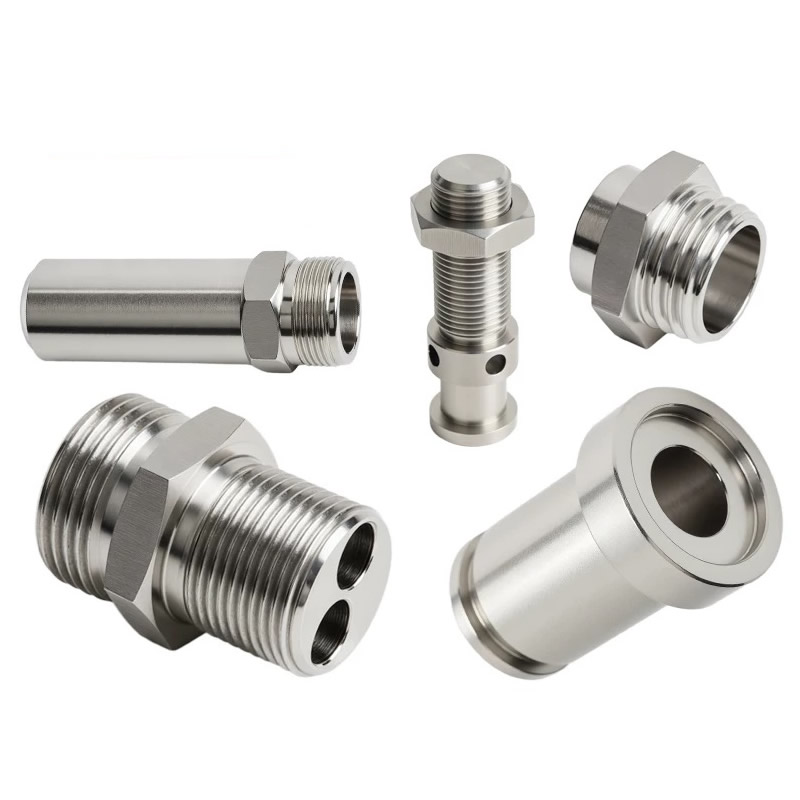
Géométrie des outils – Les angles qui déterminent la qualité de coupe
Une plaquette de tournage n’est pas une pièce générique en carbure. Il a des angles spécifiques qui déterminent comment il pénètre dans le matériau, comment il brise le copeau et comment il distribue la chaleur. Voici les angles qui comptent le plus :
Angle de coupe.L'angle de coupe contrôle l'agressivité avec laquelle l'outil coupe. Un angle de coupe positif présente une arête vive qui coupe le matériau, idéal pour les matériaux mous et gommeux comme l'aluminium et le cuivre. Un angle de coupe négatif a un bord émoussé qui s'enfonce dans le matériau, ce qui est préférable pour les matériaux durs et cassants comme l'acier trempé et la fonte. L’utilisation d’un mauvais angle de coupe sur le mauvais matériau entraîne une accumulation d’arêtes, une mauvaise finition ou une fracture de l’outil.
Angle de dégagement.L'angle de dépouille empêche l'outil de frotter contre la pièce. Trop petit, l'outil frotte, générant de la chaleur et écrouissant la surface. Trop grand et le tranchant devient faible et sujet à l'écaillage. Pour l'acier inoxydable, nous utilisons un angle de dépouille plus grand pour réduire le frottement et l'écrouissage.
Rayon du nez.Le rayon du nez affecte la finition de surface et la résistance de l'outil. Un rayon de nez plus grand produit une finition plus lisse mais augmente les forces de coupe et peut provoquer des vibrations sur les pièces à paroi mince. Un rayon de nez plus petit réduit les forces mais laisse une finition plus rugueuse. Pour les passes de finition, nous utilisons un rayon de nez plus grand ; pour l'ébauche, un plus petit.
Géométrie du brise-copeaux.C'est la caractéristique qui détermine la forme des copeaux. Un brise-copeaux trop agressif produit des copeaux courts qui peuvent bloquer l'outil. Trop passif et la puce s'enroule autour de la pièce. Nous sélectionnons la géométrie du brise-copeaux en fonction du matériau, de la profondeur de coupe et de l'avance, et pas seulement de ce qui se trouve dans le coffre à outils.
Contrôle des puces – Pourquoi les puces longues vous coûtent de l'argent
Un copeau qui s’enroule autour de l’outil ou de la pièce n’est pas qu’un inconvénient. Cela coûte de l’argent de trois manières :
Dommages superficiels.Un long éclat filandreux traîné sur une surface finie la raye. Sur une surface d'étanchéité ou sur un tourillon, cette rayure devient une fuite ou un point d'usure. Pour les pièces qui seront anodisées ou plaquées, une surface rayée devient un défaut visible après revêtement.
Panne d'outil.Un copeau qui s'enroule autour de la tige de l'outil isole le tranchant, augmentant la température et accélérant l'usure. Dans les cas graves, la puce s'accumule dans la poche de l'insert et fissure l'insert.
Intervention de l'opérateur.Une machine qui s’arrête toutes les quelques minutes pour éliminer les copeaux ne produit pas de pièces. Pour la production en grand volume, le contrôle des copeaux fait la différence entre un processus stable et une interruption constante.
Nous contrôlons les puces à travers trois variables :
Vitesse d'avance :Des vitesses d'avance plus élevées produisent des copeaux plus épais qui se cassent plus facilement.
Profondeur de coupe :Trop peu profond, le copeau frotte au lieu de se cisailler.
Pression du liquide de refroidissement :Un liquide de refroidissement haute pression (70 à 100 bars) dirigé vers l'arête de coupe brise les copeaux et les éloigne de la zone de travail.
Comment nous adaptons l'outillage au matériau
Différents matériaux nécessitent différentes stratégies d'outillage. Voici comment nous abordons les matériaux les plus courants dansTournage CNC:
| Paramètre | Spécification | Méthode d'essai |
|---|---|---|
| Qualité du matériau | AISI 304 (UNS S30400) | Certificat d'usine + XRF |
| Diamètre de l'arbre | 5,0 mm (±0,05 mm) | Micromètre laser |
| Longueur sous tête | 32,0 mm (±0,10 mm) | Pied à coulisse numérique |
| Diamètre de la tête | 9,5 mm (±0,15 mm) | Comparateur optique |
| Hauteur de la tête | 1,6 mm (±0,10 mm) | Pied à coulisse numérique |
| Résistance à la traction | ≥520 MPa | ASTM E8 |
| Dureté | ≤90 HRB | ASTM E18 |
| Résistance au brouillard salin | ≥72 heures (pas de rouille rouge) | ASTM B117 |
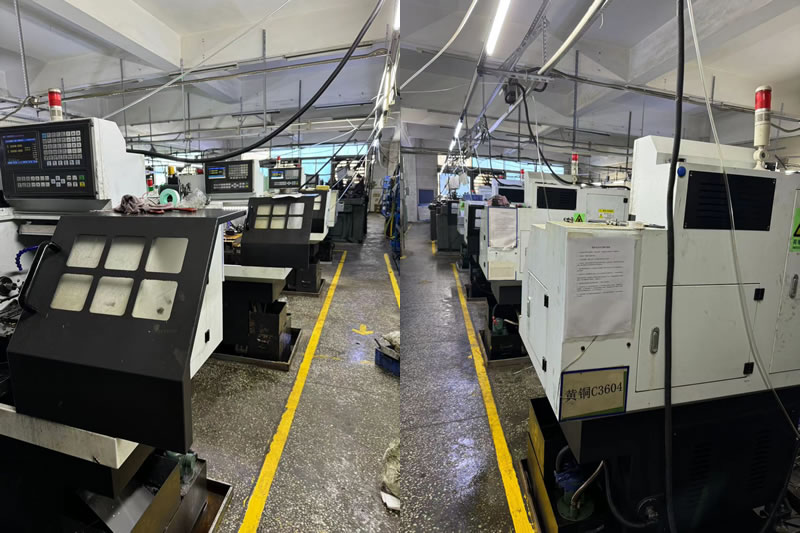
Un exemple réel – Arbre en acier inoxydable avec problème de contrôle des copeaux
Un fabricant nord-américain d'équipements hydrauliques avait besoin d'un arbre en acier inoxydable 316 avec une tolérance de diamètre de 0,01 mm et une finition de surface Ra 0,8 μm. Leur ancien fournisseur livrait des pièces avec des surfaces déchirées et une finition incohérente : les copeaux s'enroulaient autour de l'outil et grattaient la pièce pendant le tournage.
Ce que nous avons fait différemment :
- Passage à des plaquettes de coupe hautement positives avec revêtement AlCrN : bord plus tranchant, moins de frottement sur 316.
- Augmentation de la vitesse d'avance pour épaissir les copeaux et favoriser leur cassage.
- Liquide de refroidissement haute pression appliqué à 70 bars dirigé vers le tranchant.
- Expédié 4 000 pièces sans défaut de surface. Le client a éliminé le polissage entrant et a réduit le délai de livraison de 6 jours.
Foire aux questions sur le tournage CNC
Q1 : Pourquoi ma pièce tournée présente-t-elle une finition de surface déchirée ou tachée ?
R : Une finition déchirée ou tachée est généralement causée par un bord accumulé ou un frottement. L'outil ne coupe pas proprement : il pousse ou soude sur le matériau. Les causes courantes incluent un angle de coupe incorrect, une plaquette usée, un liquide de refroidissement insuffisant ou une avance trop faible. Pour les matériaux gommeux comme l'aluminium et le cuivre, utilisez un râteau hautement positif et des inserts polis non revêtus. Pour l'acier inoxydable, utilisez un bord tranchant avec un liquide de refroidissement haute pression. Chez Nuote Metals, nous adaptons la géométrie des outils au matériau pour éviter ces défauts à la source. Ceci est fondamental pour toutTournage CNCprocessus.
Q2 : Comment puis-je savoir si mon fournisseur de tournage utilise le bon outillage ?
R : Posez-leur trois questions : (1) Quel angle de coupe utilisez-vous sur ce matériau ? (2) Quelle géométrie du brise-copeaux ? (3) Quelle pression du liquide de refroidissement ? Un fournisseur qui ne peut pas répondre à ces questions ne contrôle pas sesTournage CNCprocessus. Un fournisseur qui donne une réponse générique – « nous utilisons un râteau positif sur tout » – ne fait pas correspondre l'outillage au matériau. Nuote Metals documente la sélection d'outillage pour chaque numéro de pièce et l'inclut dans la feuille de configuration.
Q3 : La géométrie de l'outil peut-elle réduire le temps de cycle ?
R : Oui. Un outil avec la géométrie correcte coupe plus rapidement car il peut prendre une profondeur de coupe plus profonde et une vitesse d'avance plus élevée sans échouer. Un outil avec une mauvaise géométrie oblige l'opérateur à ralentir pour éviter les vibrations ou la casse de l'outil. Pour une pièce typique en acier inoxydable, l'optimisation de la géométrie de l'outil dansTournage CNCpeut réduire le temps de cycle de 15 à 25 %. Cela réduit directement le coût unitaire. Nuote Metals examine la stratégie d'outillage pendant la planification du processus, et non après le ralentissement du premier lot.
Balises actives: Tournage CNC,Tournage CNC en Chine,Prototype de tournage CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité