Produits
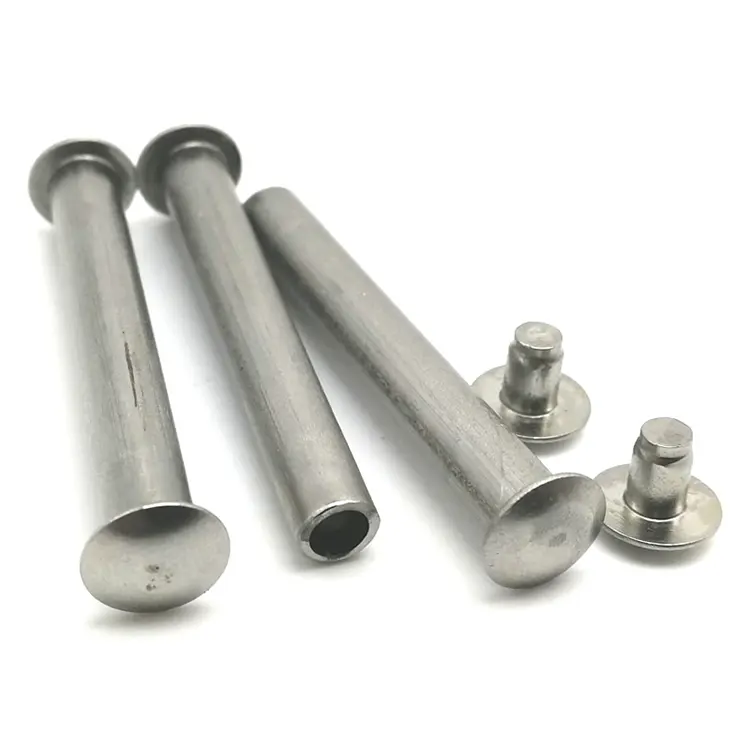
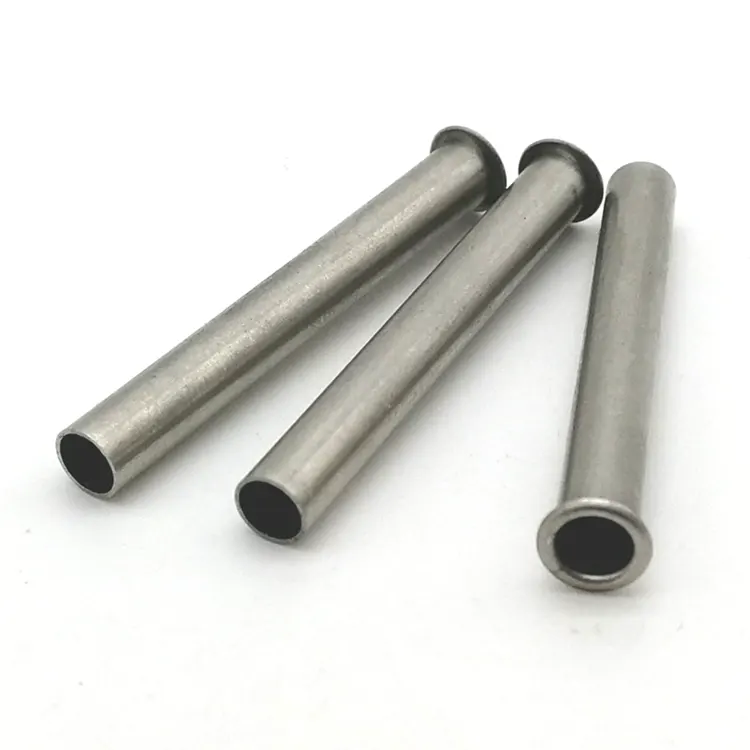
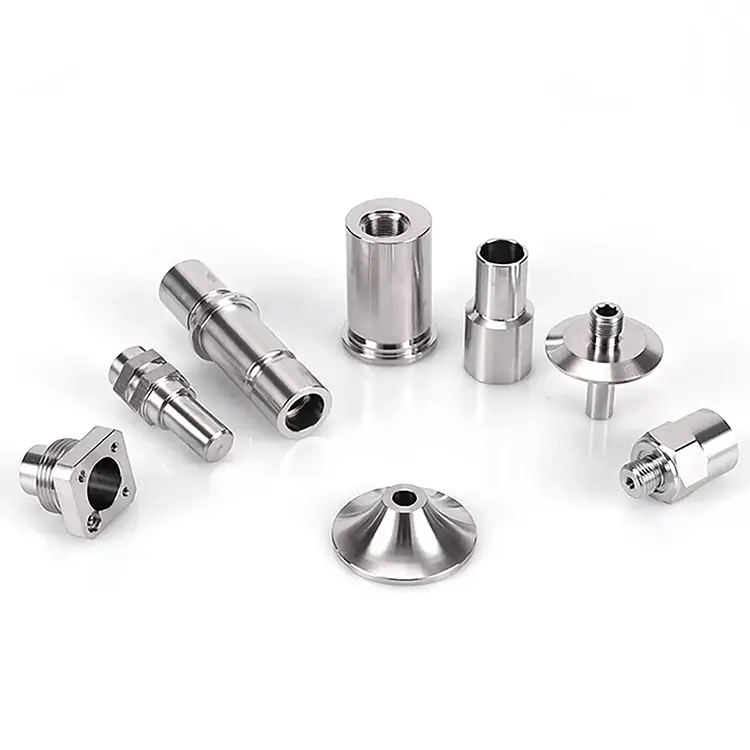
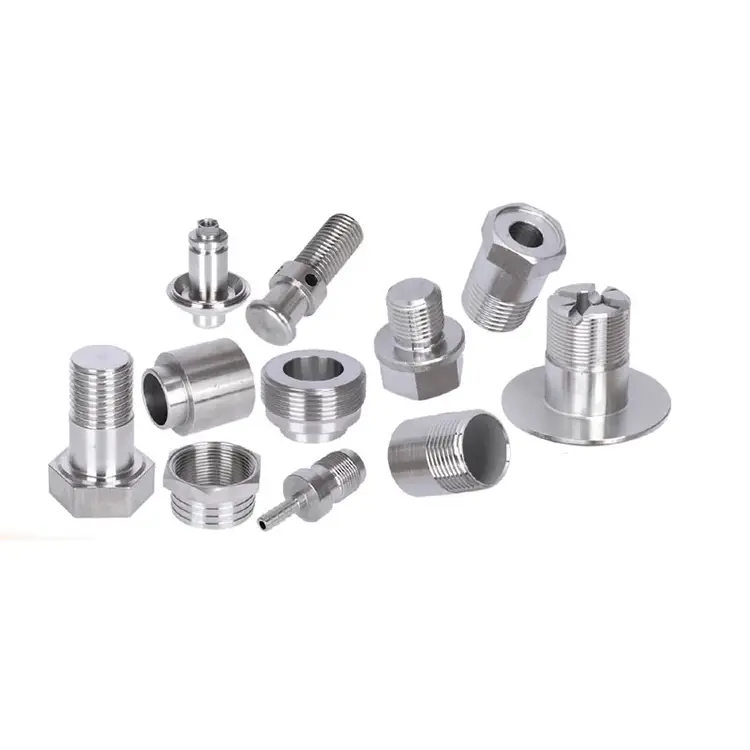
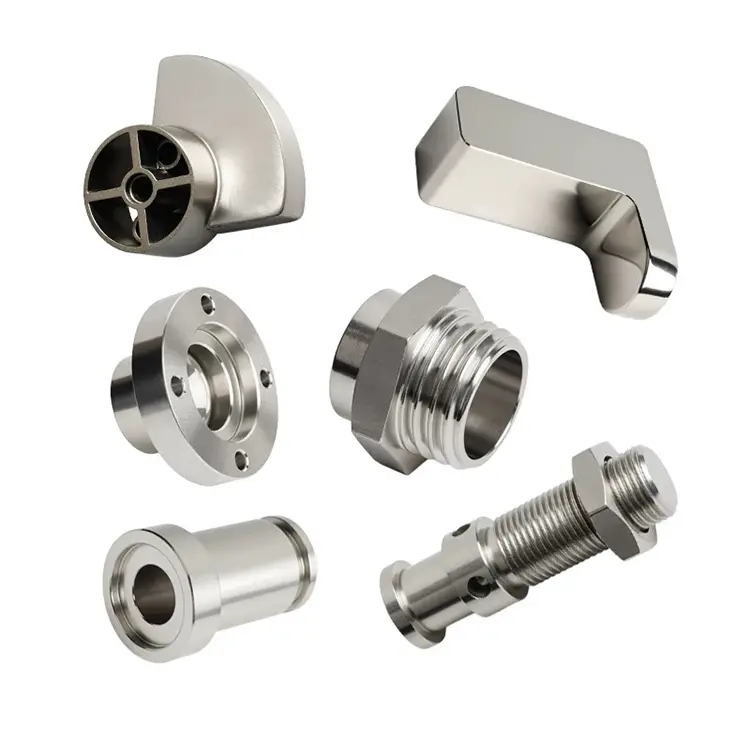
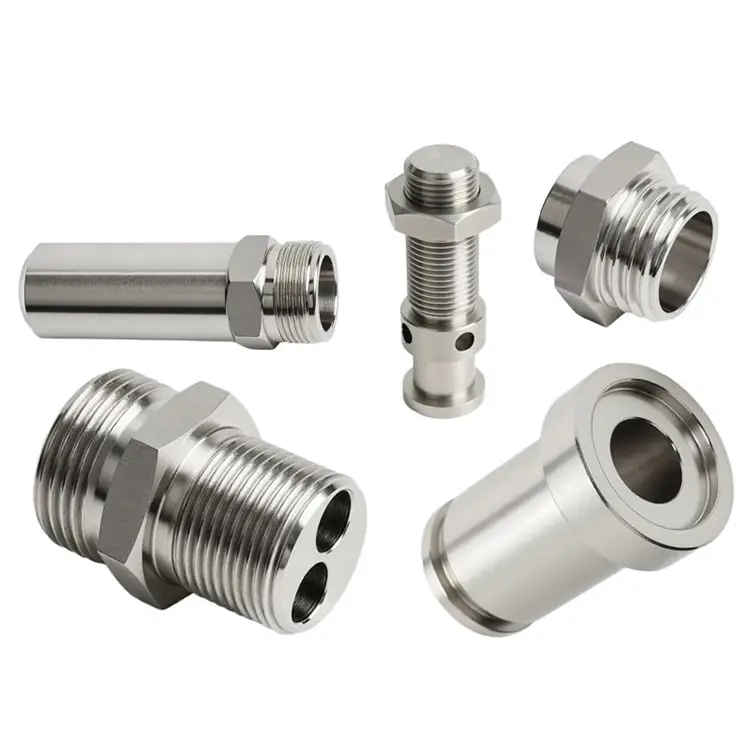
Pièces tournantes en acier inoxydable
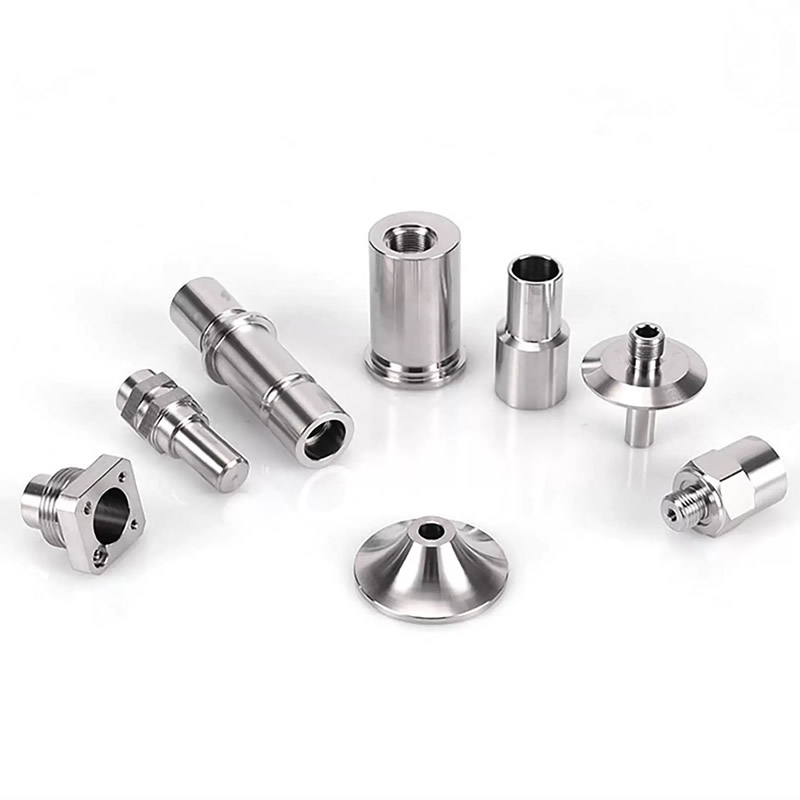
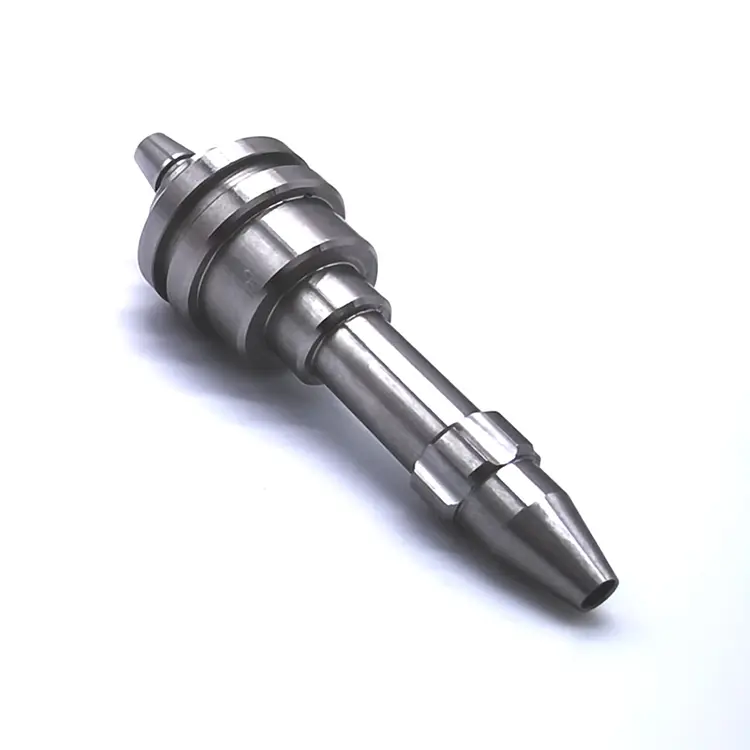
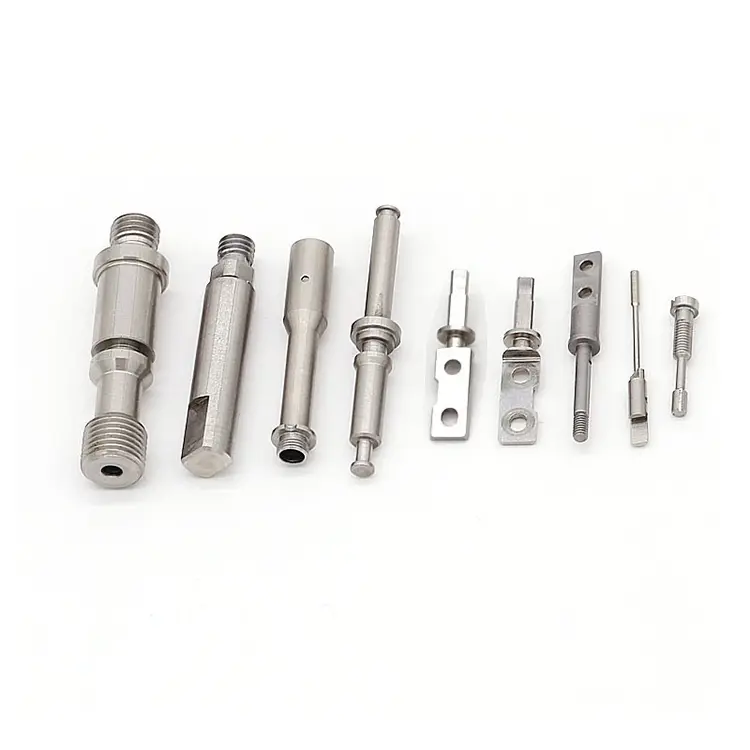
Nuote Metals propose des pièces de tournage en acier inoxydable de haute précision, nous sommes situés à Dongguan, en Chine. L'usinage de l'acier inoxydable est le processus de façonnage de l'acier inoxydable en coupant le matériau d'une pièce ou en usinant un rayon interne dans la surface.
envoyer une demande
Description du produit
Pièces de tournage en acier inoxydable – Quand la résistance à la corrosion rencontre la difficulté d’usinage
L’acier inoxydable n’est pas seulement « un acier qui ne rouille pas ». Il s'agit d'une famille d'alliages qui s'écrouissent de manière agressive, produisent des copeaux filandreux qui s'enroulent autour de l'outillage et exigent une intégrité de surface dont l'acier au carbone n'a jamais besoin. De nombreux ateliers d'usinage traitent l'acier inoxydable comme l'acier au carbone 1045, ce qui entraîne une mauvaise finition, une durée de vie courte et des taux de rebut élevés.
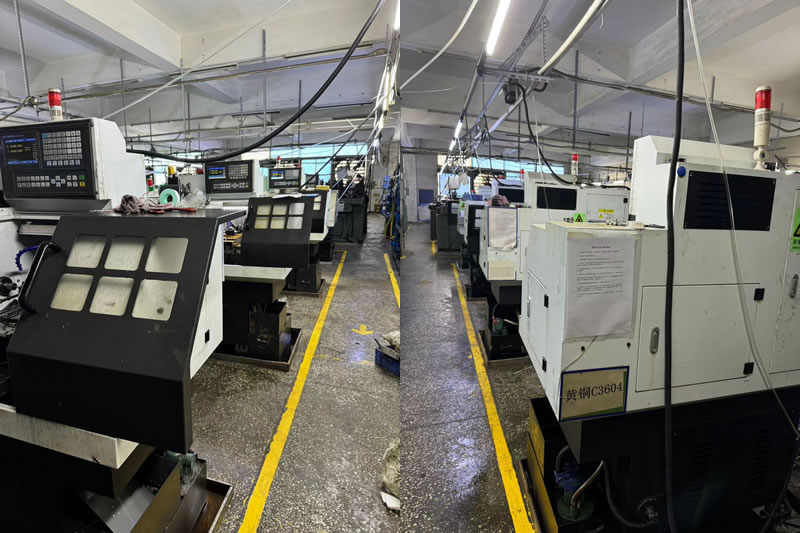
Nuote Metals usine les pièces de tournage en acier inoxydable différemment. Nous sélectionnons les paramètres d’outillage, de liquide de refroidissement et de coupe spécifiquement pour l’acier inoxydable. Nous vérifions l’intégrité de la surface, pas seulement les dimensions. Et nous comprenons que pour les clients des secteurs médical, alimentaire et maritime, une égratignure ou une surface tachée est un défaut fonctionnel et non esthétique.
Le coût caché du tournage de l'acier inoxydable : ce n'est pas le matériau, c'est la ferraille
Les barres en acier inoxydable coûtent plus cher que l'acier au carbone, mais ce n'est pas là que les projets dépassent le budget. Le coût réel est celui des rebuts : les pièces qui ne répondent pas aux exigences de finition de surface, de dérive dimensionnelle ou de passivation. Trois modes de défaillance représentent la plupart des pertes en tournage des aciers inoxydables.
1. Dérive d'écrouissage.
L'acier inoxydable durcit lorsque l'outil frotte au lieu de couper. La surface devient plus dure que le substrat, ternissant le passage suivant et poussant la dimension hors tolérance. Au moment où l’opérateur s’en aperçoit, des dizaines de pièces sont mises au rebut.
2. Enveloppement des copeaux et dommages à la surface.
L'acier inoxydable produit des copeaux filandreux et gommeux, en particulier 304 et 316. Si des copeaux s'enroulent autour de l'outil ou de la pièce, ils rayent la surface. Pour les pièces médicales et alimentaires, une finition Ra 0,4 μm peut devenir Ra 1,6 μm en quelques secondes.
3. Passivation incohérente.
L’acier inoxydable repose sur une couche passive d’oxyde de chrome pour la résistance à la corrosion. Si l'usinage macule la surface ou laisse des particules de fer incrustées, la passivation échoue. La pièce peut paraître propre mais se corroder en service.
Comment nous usinons l’acier inoxydable : différents outils, différentes règles
Nous ne citons pas les travaux en acier inoxydable à des vitesses et des avances en acier au carbone. Chaque pièce en acier inoxydable bénéficie d'un plan de processus dédié.
Outillage :
Nous utilisons des plaquettes de coupe tranchantes et hautement positives en carbure à revêtement PVD (TiAlN ou AlCrN) conçues spécifiquement pour l'acier inoxydable. Pour les 17-4 PH et 440C, on passe au CBN pour les passes de finition. Les arêtes vives coupent proprement au lieu de frotter : c'est le facteur le plus important pour empêcher l'écrouissage.
Liquide de refroidissement :
Liquide de refroidissement haute pression (70 à 100 bars) dirigé vers l'arête de coupe. Cela brise les copeaux, contrôle la chaleur et supprime le durcissement. Pour les 304 et 316, nous utilisons un tournage refroidi à l'azote lors des passes de finition.
Paramètres :
Faible vitesse de surface, avance élevée. Nous coupons suffisamment vite pour rester au-dessus du seuil d'écrouissage mais suffisamment lentement pour éviter une usure rapide de l'outil. Pour le 316, la vitesse de surface typique est de 120 à 150 m/min, soit environ la moitié de celle que nous utilisons sur l'acier au carbone 1045.
Vérification:
Rugosité de surface testée avec un profilomètre portable. Passivation vérifiée par un test au sulfate de cuivre ou un test au ferroxyle. Inspection dimensionnelle avec CMM sur toutes les caractéristiques critiques.
Catégories d’acier inoxydable que nous usinons – et à quoi sert chacune d’elles
| Grade | Usinabilité | Résistance à la corrosion | Dureté typique | Meilleure application |
|---|---|---|---|---|
| 303 | Excellent | Modéré | 160-200 HB | Pièces tournées en grand volume, écrous, raccords |
| 304 | Modéré | Bien | 150-200 HB | Matériel alimentaire, médical, général |
| 316 | Modéré | Excellent (marin) | 150-200 HB | Marine, chimique, pharmaceutique |
| 17-4PH | Difficile | Très bien | 40-45 HRC (H900) | Arbres aérospatiale à haute résistance |
| 440C | Difficile | Bien | 58-62 HRC | Roulements, vannes, outils de coupe |
Une note sur 303 contre 304 :Le 303 contient du soufre pour une usinabilité améliorée : il tourne plus rapidement et produit des copeaux plus courts. Mais le soufre réduit la résistance à la corrosion et la soudabilité. Pour les pièces médicales ou alimentaires, le 304 ou le 316 est généralement requis. Nous aidons nos clients à choisir la nuance appropriée en fonction de leur application, et pas seulement de celle qui est la plus facile à usiner.
Un exemple réel : collecteur en acier inoxydable 316 pour analyseur médical
Un fabricant européen de dispositifs médicaux avait besoin d'un collecteur en acier inoxydable 316 avec une finition interne Ra 0,4 μm et une tolérance d'alésage de 0,01 mm. Leur précédent fournisseur a livré des pièces qui ont échoué aux tests de passivation : les particules de fer incrustées ont provoqué une corrosion dans le trajet du fluide de l'analyseur.
Ce que nous avons fait différemment :
- Outillage dédié utilisé réservé uniquement à l'acier inoxydable 316 : pas de contamination croisée par l'acier au carbone.
- Passage à un refroidissement à l'azote lors de la passe de finition pour éviter les bavures.
- Ajout d'un test au ferroxyl pour vérifier la passivation avant l'expédition.
- Expédié 3 000 pièces sans échec de passivation. Le client a éliminé son inspection entrante pour l’intégrité de la surface.
Questions fréquemment posées sur les pièces de tournage en acier inoxydable
Q1 : Quelle est la différence entre l’acier inoxydable 303 et 304 pour les pièces tournées ?
R : 303 contient du soufre (0,15 à 0,35 %) pour améliorer l'usinabilité. Il tourne plus vite, produit des copeaux plus courts et donne une meilleure finition de surface. Mais le soufre réduit la résistance à la corrosion et rend le soudage difficile. Le 304 ne contient pas de soufre : il offre une meilleure résistance à la corrosion et une meilleure soudabilité, mais est plus difficile à usiner. Pour les pièces tournées en grand volume non exposées à des environnements difficiles, le 303 est rentable. Pour les applications médicales, alimentaires ou marines, choisissez 304 ou 316. Nuote Metals peut vous conseiller en fonction de votre application et de votre environnement.
Q2 : Comment éviter l’écrouissage lors du tournage de l’acier inoxydable ?
R : L'écrouissage se produit lorsque l'outil frotte au lieu de couper. La prévention nécessite : (1) un outillage de coupe tranchant et hautement positif : ne jamais utiliser de plaquettes usées ; (2) vitesses de coupe supérieures au seuil d'écrouissage (généralement 120-150 m/min pour le 316) ; (3) des vitesses d'avance élevées pour maintenir l'outil engagé ; (4) liquide de refroidissement haute pression dirigé vers le tranchant. Chez Nuote Metals, nous programmons les travaux en acier inoxydable avec ces paramètres et vérifions la dureté de la surface après l'usinage pour confirmer qu'aucune couche durcie ne s'est formée.
Q3 : Pouvez-vous atteindre Ra 0,4 μm sur des pièces tournées en acier inoxydable ?
R : Oui. Ra 0,4 μm est réalisable sur l’acier inoxydable avec un outillage et des paramètres appropriés. Pour les alésages intérieurs, nous utilisons des barres d'alésage avec plaquettes polies et tournage refroidi à l'azote. Pour les surfaces extérieures, nous utilisons des inserts wiper lors de la passe de finition. Nous vérifions la rugosité de la surface avec un profilomètre portable et incluons les résultats dans le rapport d'inspection. Pour Ra 0,2 μm ou mieux, nous recommandons le rodage ou le polissage comme opération secondaire. Nuote Metals examine les exigences de finition de surface sur chaque dessin et confirme le Ra réalisable avant de proposer un devis.
Comment demander un devis pour des pièces de tournage en acier inoxydable
Envoyez-nous votre dessin (STEP, IGES, PDF ou DWG) avec :
- Qualité inoxydable (303, 304, 316, 17-4 PH, 440C ou autre)
- Exigence de finition de surface (valeur Ra)
- Exigence de test de passivation ou de corrosion, le cas échéant
- Exigences de tolérance pour les dimensions critiques
- Volume annuel et tailles de lots
Notre équipe d'ingénierie examine chaque demande dans les 24 heures et renvoie un devis détaillé avec des commentaires DFM sur l'usinabilité, la faisabilité de l'état de surface et les exigences de passivation.
Balises actives: Pièces tournantes en acier inoxydable
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité