Produits
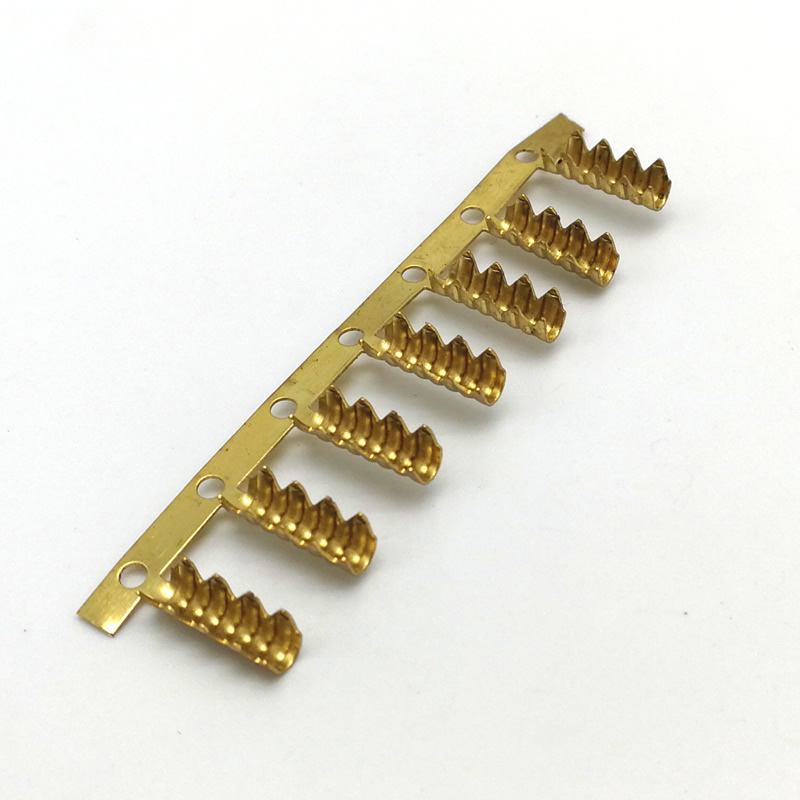

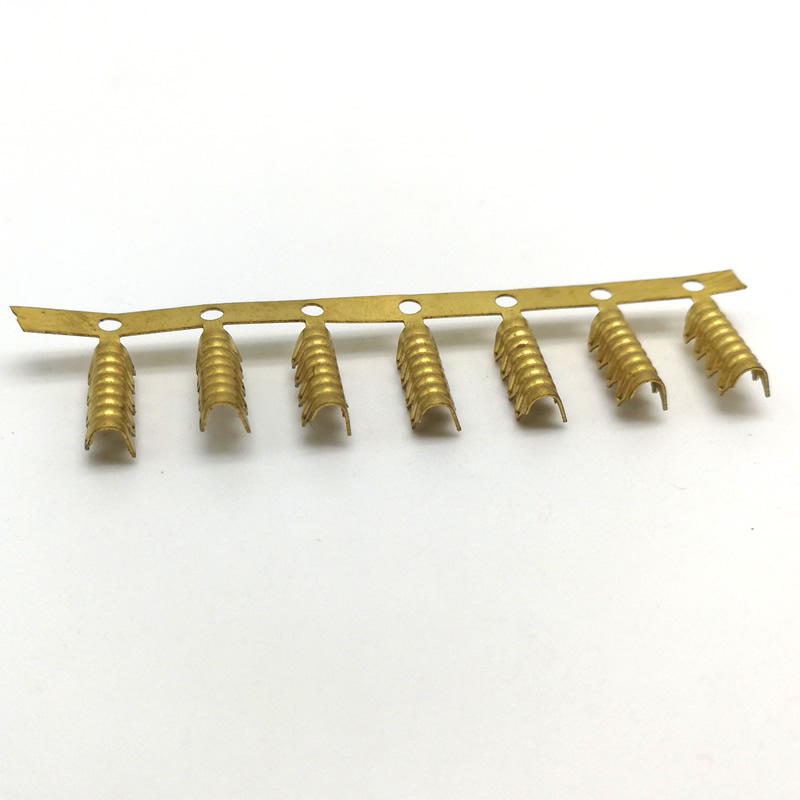
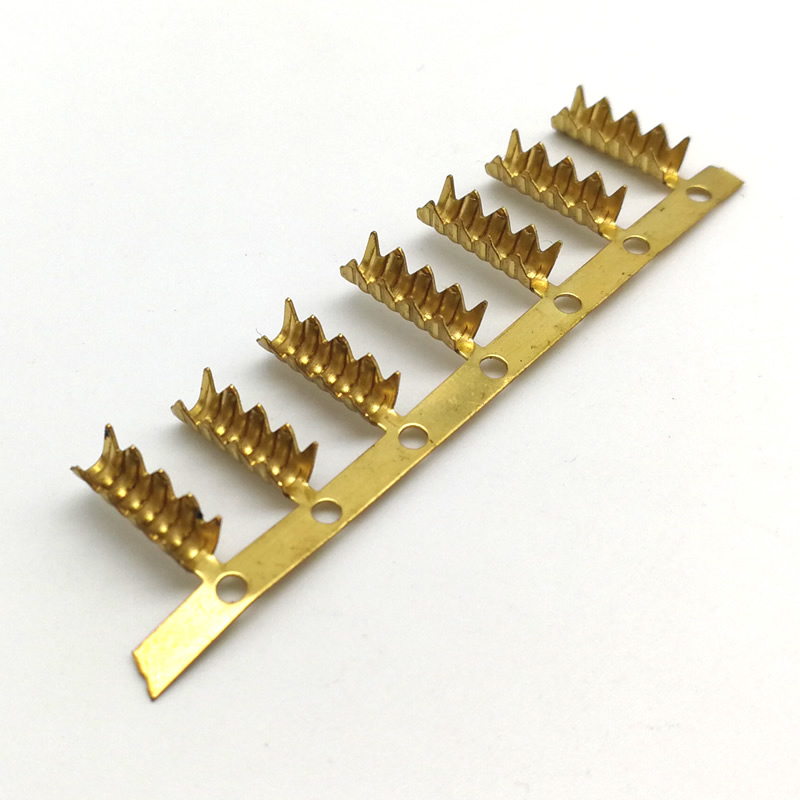
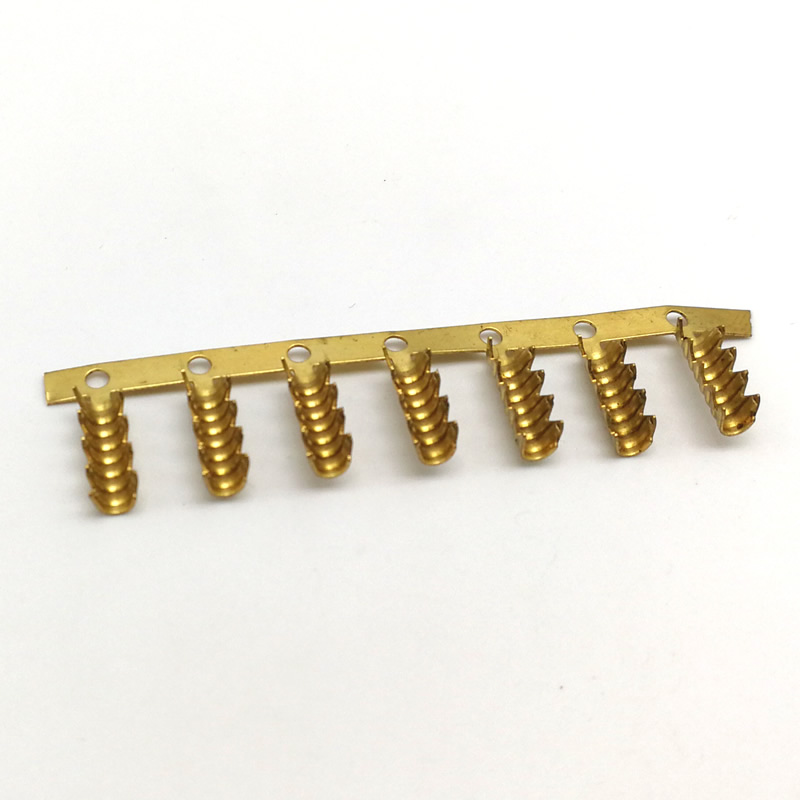
bornes d'estampage
Un dessin de terminal spécifie les dimensions : longueur de la poutre, épaisseur de la poutre, courbure du contact. Mais le terminal est jugé par quelque chose que le dessin indique rarement : la force d'insertion. Une borne trop rigide de 0,05 mm ne s'insérera pas ; 0,05 mm trop mou ne tiendra pas. Nuote Metals produit des terminaux d'estampage personnalisés en Chine avec une force normale et une force d'insertion mesurées sur le premier article et vérifiées sur chaque lot - enroulées sur bobine pour une insertion automatisée. Laiton, bronze phosphoreux et cuivre. Placage bobine à bobine.
envoyer une demande
Description du produit
Les terminaux d'estampage personnalisés sont des pièces estampées en continu : la bande passe à travers une matrice progressive, les terminaux restent attachés au support et la bobine est expédiée à la machine d'insertion du client. Le terminal doit répondre à trois exigences fonctionnelles : la force normale (la pression de contact contre la broche d'accouplement), la force d'insertion et de retrait (l'effort pour s'accoupler et se désaccoupler) et la résistance de contact (le chemin électrique à travers l'interface de contact). Aucun de ces éléments n'apparaît sur un dessin dimensionnel standard et tous les trois déterminent si le connecteur fonctionne.
Chez Nuote Metals, nous produisons des terminaux sur mesure avec une force normale et une force d'insertion mesurées sur le premier article et vérifiées sur chaque lot. Cet article couvre les trois exigences fonctionnelles, la géométrie qui les contrôle, le placage qui les préserve et l'emballage qui les délivre.
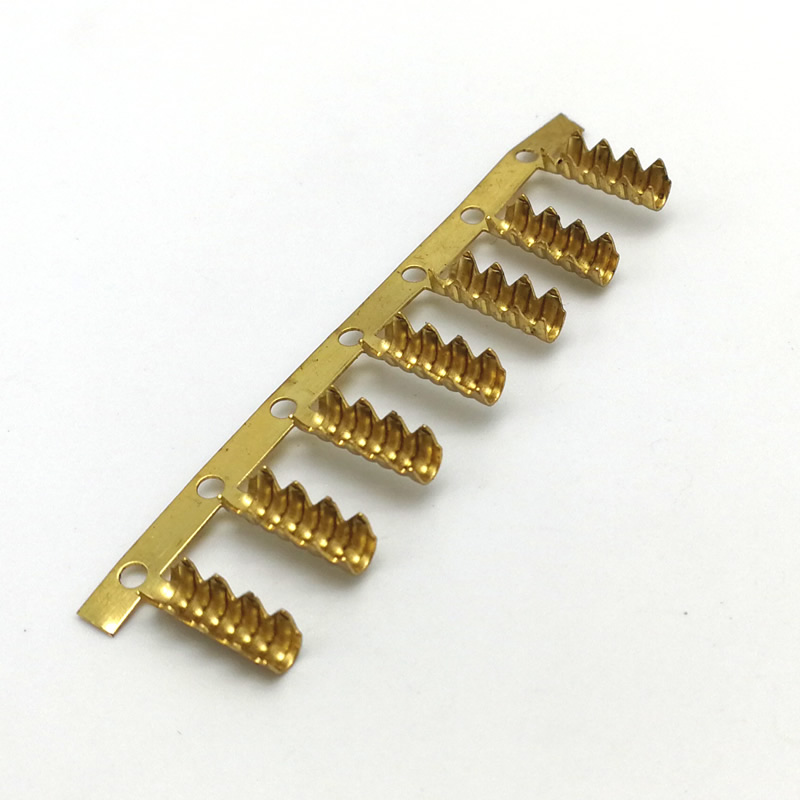
Les trois exigences fonctionnelles d'un terminal
Un terminal n’est pas un support avec un coude. C’est un ressort qui doit dévier, revenir et se diriger des milliers de fois.
| Exigence fonctionnelle | Ce que cela signifie | Contrôlé par | Mode de défaillance |
|---|---|---|---|
| Force normale | Pression de contact contre la goupille d'accouplement | Longueur de poutre, épaisseur de poutre, courbure de contact | Trop faible – contact intermittent ; trop élevé : dommages par insertion |
| Force d'insertion/retrait | Effort pour s'accoupler et se désaccoupler | Force normale, chanfrein d'entrée, friction de placage | Trop élevé : l'opérateur ne peut pas insérer ; trop faible : versions finales |
| Résistance de contact | Chemin électrique à travers l'interface | Matériau de placage, épaisseur de placage, zone de contact | Trop élevé : chute de tension, chaleur, perte de signal |
Force normaleest la pression que la poutre à ressort exerce sur la goupille d'accouplement. Il doit être suffisamment élevé pour traverser l'oxyde de surface et maintenir le contact (généralement 1 à 3 N pour les bornes de signal, 3 à 8 N pour les bornes d'alimentation). Trop faible et le contact devient intermittent sous l'effet des vibrations. Trop élevée, la force d'insertion devient inacceptable ou la goupille d'accouplement est endommagée.
Force d'insertion et de retraitC'est ce que ressent l'opérateur ou le robot. C'est la somme de la force normale, du coefficient de frottement du placage et de la géométrie d'entrée. Un terminal avec une force normale de 3N et un étamage peut nécessiter une force d'insertion de 15N, ce qui est acceptable pour un connecteur manuel, trop élevé pour un assemblage automatisé à haute densité.
Résistance de contactest le chemin électrique à travers l’interface de contact. Cela dépend du matériau de placage, de l’épaisseur du placage et de la zone de contact. Une borne étamée peut avoir une résistance de contact de 5 à 10 mΩ ; une borne plaquée or peut avoir 1 à 3 mΩ. La résistance doit rester stable pendant toute la durée de vie du connecteur, et pas seulement lors de la première insertion.
Pour les terminaux d'emboutissage sur mesure, les trois exigences sont liées : la modification de l'épaisseur de la poutre modifie la force normale, ce qui modifie la force d'insertion, ce qui modifie l'usure du placage. Le terminal est un système, pas une liste de dimensions.
La géométrie qui contrôle la force normale
La force normale est déterminée par trois paramètres géométriques, et chacun comporte un compromis.
Longueur du faisceau.Une poutre plus longue dévie plus facilement : force normale inférieure pour la même déflexion. Une poutre plus courte est plus rigide : force normale plus élevée. La longueur du faisceau est définie par le pas des bornes, c'est-à-dire la distance entre les bornes de la bande.
Épaisseur de la poutre.Une poutre plus épaisse est plus rigide : force normale plus élevée. Une poutre plus fine est plus souple : force normale inférieure, mais risque de plastification plus élevé. L'épaisseur de la poutre est définie par l'épaisseur de la bande, qui est également l'épaisseur du cylindre de sertissage et l'épaisseur du support. L'épaisseur de la bande ne peut pas être optimisée pour la poutre seule.
Courbure du point de contact.Un rayon plus petit concentre la force de contact sur une zone plus petite : pression de contact plus élevée, résistance de contact plus faible. Un rayon plus grand répartit la force : pression de contact plus faible, résistance de contact plus élevée, mais usure moindre du placage.
Le compromis :Une borne suffisamment rigide pour maintenir une force normale peut être trop rigide pour être insérée. Une borne qui s'insère facilement peut ne pas maintenir le contact sous l'effet des vibrations. La géométrie est un équilibre, et l'équilibre est vérifié en mesurant la force normale et la force d'insertion sur le premier article, et non en mesurant uniquement les dimensions de la poutre.
Référence normative :Les dimensions et tolérances des bornes sont conformes aux normes CEI 60512 (connecteurs pour équipements électroniques) et EIA-364 (procédures de test des connecteurs électriques), lorsque cela est spécifié. La force d'insertion et de retrait est mesurée selon EIA-364-13.
Placage – La résistance de contact et la couche d’usure
Le placage n'est pas cosmétique. Il détermine la résistance de contact, la force d'insertion et la durée de vie.
| Placage | Résistance des contacts | Force d'insertion (relative) | Porter la vie | Meilleure application |
|---|---|---|---|---|
| Étain | 5 à 10 mΩ | Référence | Modéré : s'use après 50 à 100 cycles | Connecteurs grand public, à faible coût |
| Argent | 2 à 5 mΩ | Légèrement inférieur à l'étain | Bon : 200 à 500 cycles | Bornes de puissance, courant élevé |
| Or (sur nickel) | 1 à 3 mΩ | Le plus bas | Excellent : plus de 1 000 cycles | Bornes de signaux, haute fiabilité |
Étainest le placage standard pour les connecteurs grand public et automobiles : faible coût, soudable et résistance de contact adéquate. Mais l’étain s’use après 50 à 100 cycles d’insertion : le métal de base est exposé et la résistance de contact augmente.
Argentoffre une résistance de contact inférieure à celle de l'étain et une meilleure durée de vie – utilisé pour les bornes de puissance et les applications à courant élevé. L'argent se ternit dans les environnements soufrés : une sous-couche de nickel ralentit le ternissement.
L'or sur le nickel jeC'est le choix de haute fiabilité : résistance de contact la plus faible, durée de vie à l'usure la plus longue. La barrière de nickel empêche la diffusion du cuivre ; la couche d'or maintient la résistance de contact sur plus de 1 000 cycles.
Comment nous l'appliquons: Pour les terminaux d'estampage personnalisés, nous utilisons le placage bobine à bobine : les terminaux restent sur le support et traversent la ligne de placage comme une bande continue. Le placage bobine à bobine est plus cohérent que le placage pièce par pièce : la densité de courant est uniforme, l'épaisseur est uniforme et les bornes ne sont pas manipulées individuellement. L'épaisseur du placage est vérifiée par XRF sur chaque lot.
Emballage – Pourquoi les terminaux doivent être en bobine
Un terminal correct sur la MMT peut toujours échouer sur la machine d'insertion du client, car le pas de bobine est incorrect, l'orientation est inversée ou le support est trop faible.
Ce dont la machine d'insertion a besoin :
Pas cohérent—la distance entre les bornes du support doit correspondre au pas de l'alimentation. Une variation de 0,1 mm provoque un bourrage.
Orientation cohérente—les bornes doivent être orientées dans la même direction sur la bobine. Une borne inversée bloque le chargeur.
Force du porteur—le support doit soutenir les bornes à travers le chargeur sans s'étirer ni se casser.
Intégrité de l'épissure— lorsqu'une bobine est épuisée, l'épissure doit être aussi solide que le support — et le pas doit être maintenu à travers l'épissure.
Pour les terminaux d’estampage personnalisés, l’emballage fait partie des spécifications et non une réflexion après coup. Nous vérifions le pas de la bobine, l'orientation et l'épissure sur chaque bobine avant l'expédition.
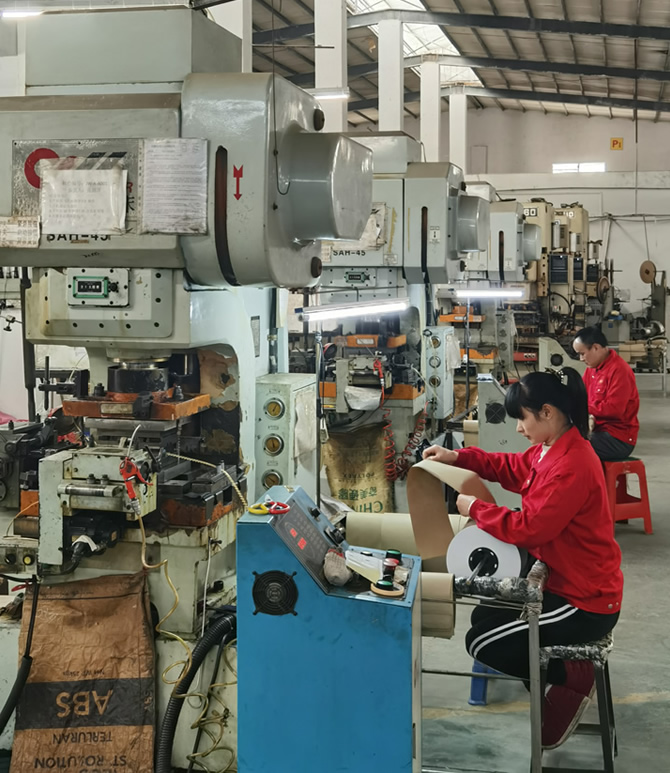
Un exemple réel : borne à pas de 0,64 mm pour connecteur automobile
Un équipementier automobile allemand de premier rang avait besoin d'une borne d'estampage personnalisée pour un connecteur à pas de 0,64 mm : force normale de 2,5 N ± 15 %, force d'insertion inférieure à 12 N, résistance de contact inférieure à 5 mΩ et pas de bobine de 4 mm ± 0,05 mm.
Le problème :Leur fournisseur précédent a mesuré les dimensions du faisceau et du cylindre de sertissage : les bornes ont réussi l'inspection dimensionnelle, mais 6 % ont échoué au test de force d'insertion. La poutre était trop épaisse de 0,02 mm : la force normale était de 3,2 N et la force d'insertion dépassait 15 N.
Ce que nous avons fait différemment :
- J'ai mesuré la force normale sur le premier article, pas seulement les dimensions de la poutre. L'épaisseur de la poutre a été ajustée pour amener la force normale à 2,4 N.
- Vérification de la force d'insertion sur un échantillon de chaque lot : 12 N maximum.
- Étamage bobine à bobine utilisé : épaisseur uniforme, coefficient de frottement constant.
- Vérification du pas de bobine sur chaque bobine : 4 mm ± 0,03 mm.
- 5 millions de terminaux expédiés sans échec d’insertion. Le client a éliminé l’inspection à l’arrivée pour la force d’insertion.
C'est ce que les terminaux d'estampage personnalisés devraient offrir : pas seulement un terminal qui correspond à son dessin, mais un terminal qui insère, maintient et conduit, car la force normale et la force d'insertion ont été mesurées et non supposées.
Foire aux questions
Q1 : Quelle est la différence entre un terminal d’estampage personnalisé et un terminal standard ?
R : Un terminal standard est sélectionné dans un catalogue : la géométrie, le placage et le pas de bobine sont fixes. Un terminal d'estampage personnalisé est conçu pour un connecteur spécifique : la géométrie du faisceau est adaptée à la force normale requise, le placage est adapté à la résistance de contact et à la durée de vie, et le pas de bobine est adapté à la machine d'insertion du client. Le terminal personnalisé n'est pas une pièce de catalogue avec une étiquette différente : il s'agit d'un ressort conçu pour une exigence de contact spécifique.
Q2 : Comment contrôlez-vous la force d’insertion sur les terminaux d’estampage personnalisés ?
R : La force d'insertion est contrôlée par trois variables : la force normale (définie par la géométrie de la poutre), le frottement du placage (défini par le matériau de placage) et le chanfrein d'entrée (défini par la matrice). Nous mesurons la force normale sur le premier article, calculons la force d'insertion attendue et la vérifions sur un échantillon de chaque lot. Si la force d'insertion dépasse les spécifications, l'épaisseur de la poutre ou le placage est ajusté, et non la procédure d'assemblage. Pour les terminaux, la force d'insertion est une valeur mesurée et non une estimation calculée.
Q3 : Pourquoi le placage bobine à bobine est-il meilleur que le placage pièce par pièce ?
R : Le placage bobine à bobine maintient les bornes sur le support tout au long de la ligne de placage : la densité de courant est uniforme, l'épaisseur est uniforme et les bornes ne sont pas manipulées individuellement. Le placage en pièces détachées nécessite une manipulation qui peut plier les poutres, rayer les contacts et produire une épaisseur inégale. Pour les terminaux d'estampage personnalisés avec des exigences strictes en matière de résistance de contact, le placage bobine à bobine est la norme : l'épaisseur du placage est vérifiée par XRF sur chaque lot.
Q4 : Pouvez-vous fournir des commentaires DFM sur la géométrie du terminal avant de passer une commande ?
R : Oui. Envoyez-nous un dessin avec les dimensions de la broche d'accouplement, la force normale requise, la limite de force d'insertion et la cible de résistance de contact. Notre équipe d'ingénieurs examine la géométrie de la poutre en termes de contraintes et de déflexion, confirmant si la longueur et l'épaisseur de la poutre proposée peuvent atteindre la force normale sans céder, et si la force d'insertion atteindra la limite. Pour les terminaux d'estampage, l'examen DFM évite la défaillance la plus courante : un terminal qui mesure correctement et ne s'insère pas.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité