Produits
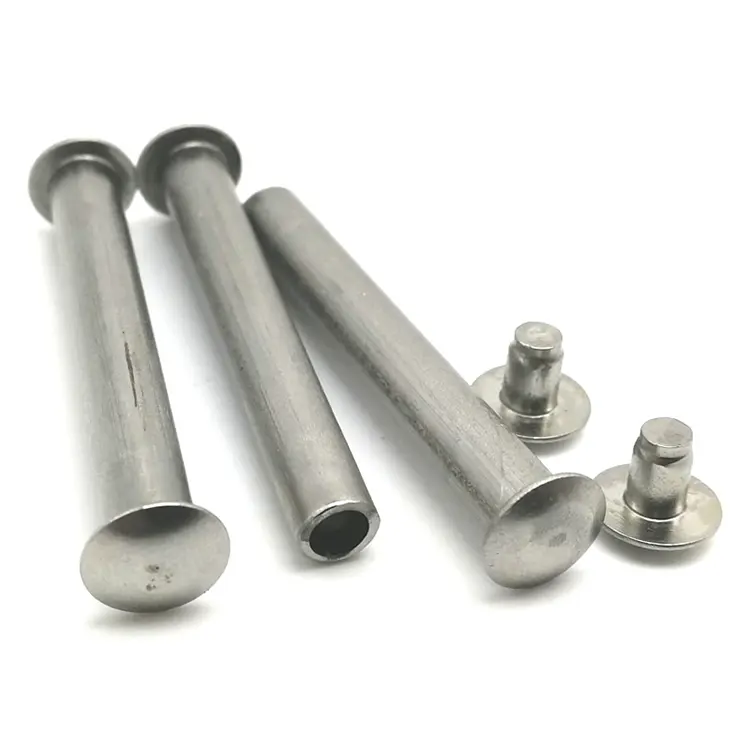
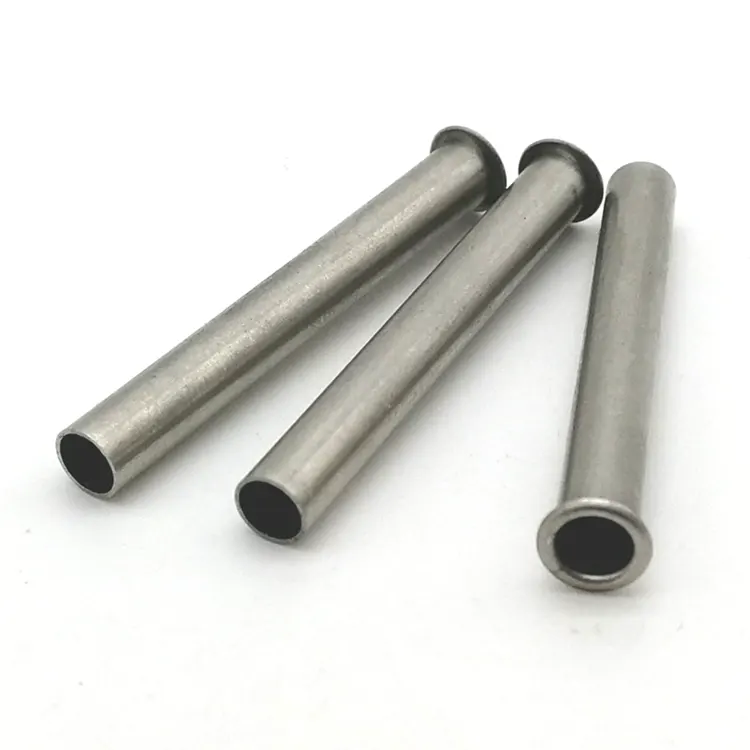
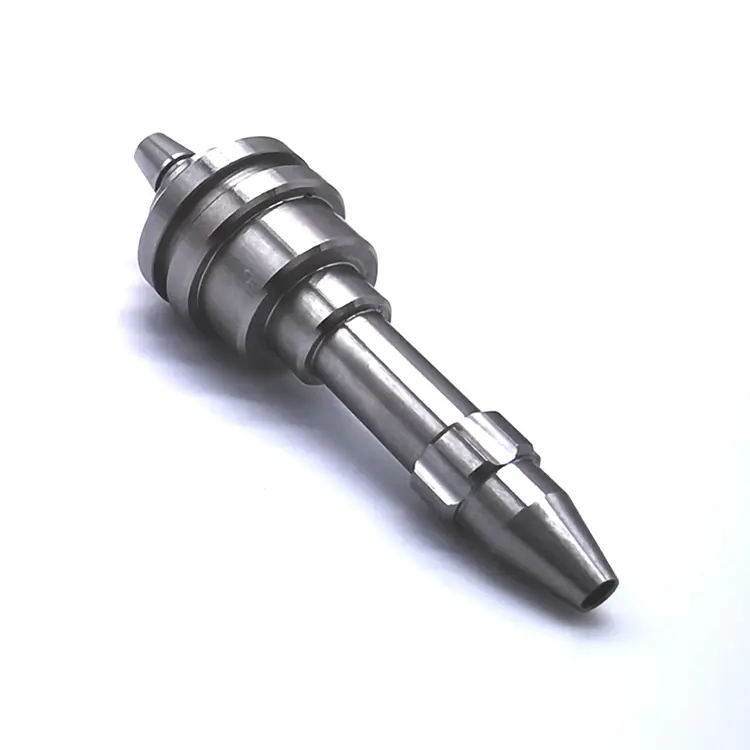
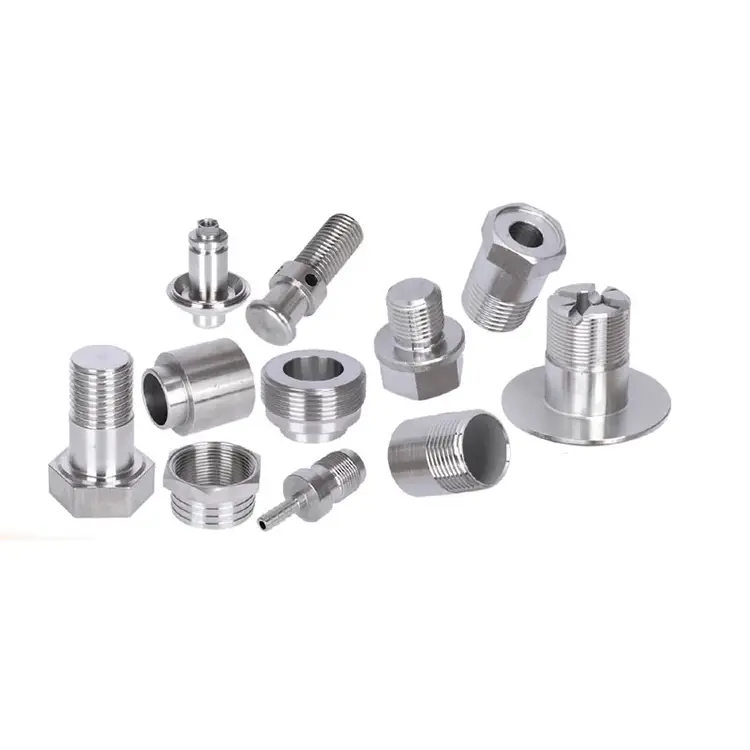
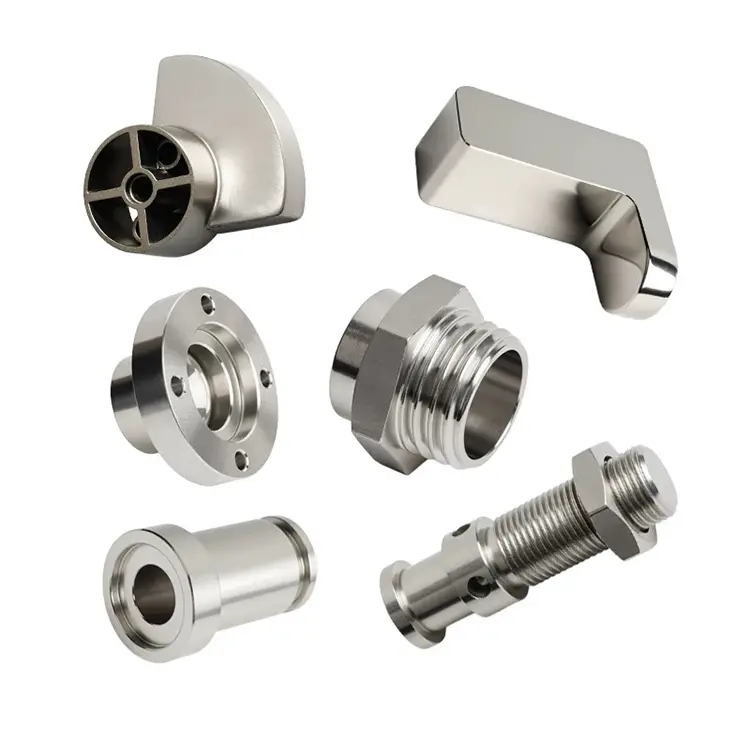
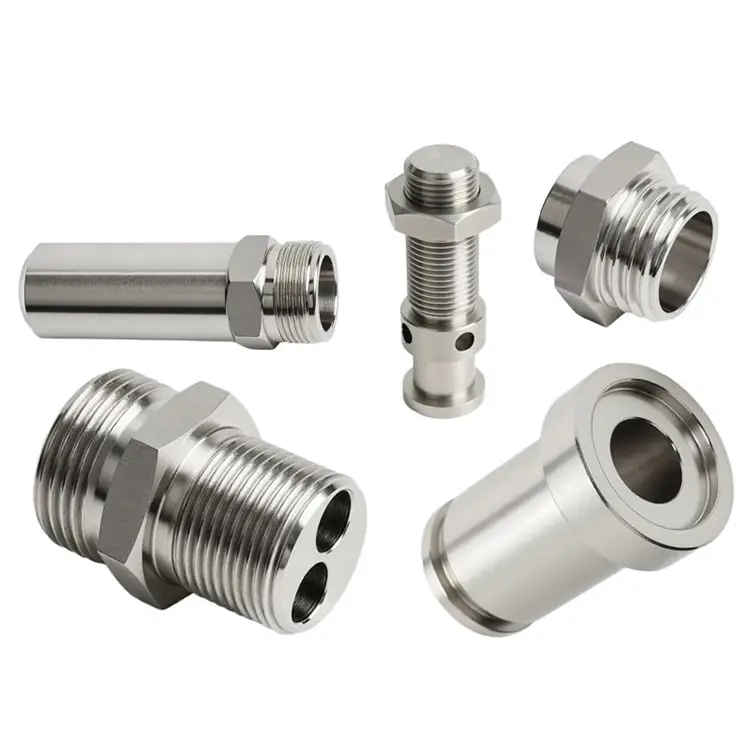
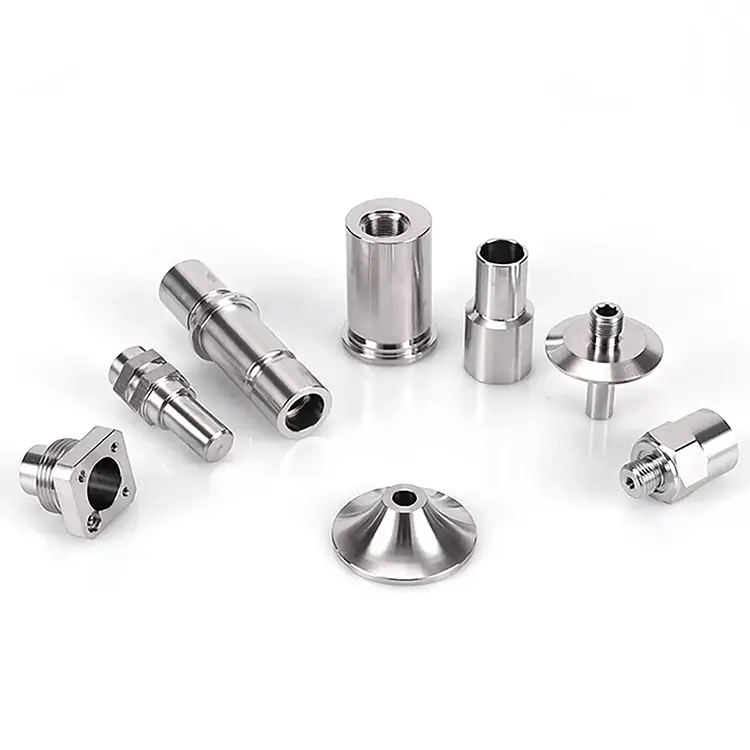
Pièces de tournage de précision CNC
Nuote Metals propose des pièces de tournage de précision CNC personnalisées adaptées à vos besoins spécifiques. Du prototype à la production, nous travaillons en étroite collaboration avec vous pour garantir que vos composants répondent à des spécifications exactes.
envoyer une demande
Description du produit
Pièces de tournage de précision CNC – Lorsque la tolérance est mesurée en micromètres
Le tournage standard tient ±0,005 mm. C'est suffisant pour la plupart des raccords, arbres et connecteurs hydrauliques. Mais certaines applications exigent davantage. Un composant d'injecteur de carburant qui mesure le débit à 2 000 bars. Un instrument chirurgical qui doit s'assembler sans jeu. Une monture optique qui maintient l'alignement malgré une variation de température de 40 °C.
Ce sont les pièces qui séparent le tournage de précision du tournage standard. Chez Nuote Metals, nous exploitons une cellule de tournage de précision dédiée où chaque variable (température, usure des outils, croissance de la broche, incertitude de mesure) est contrôlée et documentée. Il ne s’agit pas d’une allégation marketing. Il s'agit d'une discipline de processus, et cet article explique exactement comment nous la maintenons.
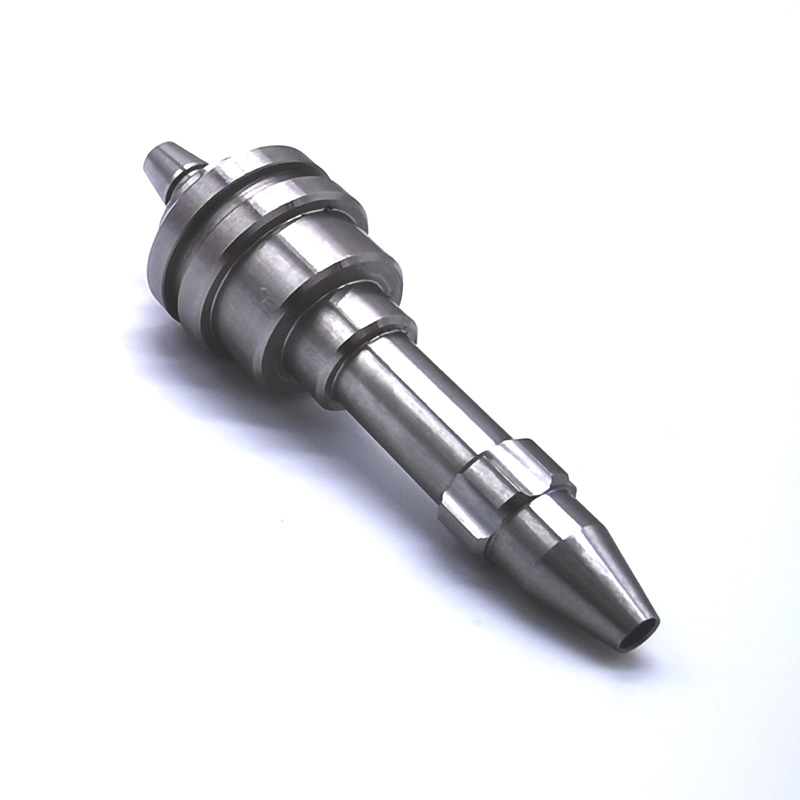
Ce qui fait la « précision » d'un tournage : cinq variables qui doivent être contrôlées
La précision ne vient pas uniquement de la machine. Cela vient du contrôle de chaque source de variation.
1. Stabilité thermique.
Une broche de tour grandit à mesure qu’elle se réchauffe. Une pièce de 100 mm peut croître de 0,02 mm avec un changement de température de 10°C. Notre cellule de tournage de précision est maintenue à 20°C ± 1°C toute l'année. Les pièces sont trempées à température ambiante avant l'inspection finale.
2. Gestion de l'usure des outils.
Une plaquette usée coupe différemment d’une plaquette neuve. Nous suivons la durée de vie de l'outil en fonction du temps de coupe et ajustons les décalages à intervalles définis, sans attendre que l'opérateur remarque une dérive. Pour un travail de ±0,002 mm, les changements d'outils sont planifiés et non réactifs.
3. Calibrage de la broche et des axes.
La croissance thermique affecte la structure même de la machine. Nous effectuons un cycle d'échauffement chaque matin et vérifions mensuellement le positionnement des axes avec un interféromètre laser. Les vis à billes sont préchargées et les échelles linéaires fournissent un retour direct de position.
4. Répétabilité du serrage.
Une pince qui s'agrippe différemment sur la pièce 1 et la pièce 500 introduit une variation. Nous utilisons des pinces trempées avec des butées positives et vérifions le faux-rond avant chaque cycle de production. Pour les pièces à paroi mince, des mâchoires souples sont usinées en place pour correspondre au diamètre de la pièce.
5. Incertitude de mesure.
Une mesure est aussi bonne que l’outil et la méthode. Nous étalonnons quotidiennement les micromètres et les jauges d’alésage par rapport aux normes certifiées. Pour les caractéristiques critiques, nous utilisons une machine à mesurer tridimensionnelle (MMT) dans la même pièce à température contrôlée, car mesurer une pièce dans une zone d'inspection chaude donne un résultat différent de sa mesure en atelier.
Nos capacités de tournage de précision
| Paramètre | Standard | Cellule de précision |
|---|---|---|
| Tolérance de diamètre | ±0,005mm | ±0,002 mm |
| Concentricité | 0,01 mm | 0,003 mm |
| Rugosité de la surface | Ra 0,4 μm | Ra 0,2 μm |
| Rondeur | 0,008 mm | 0,002 mm |
| Tolérance de longueur | ±0,1 mm | ±0,02 mm |
| Contrôle de la température | Ambiance boutique | 20°C ± 1°C |
| Inspection | Basé sur des échantillons | 100% CMM sur les fonctionnalités critiques |
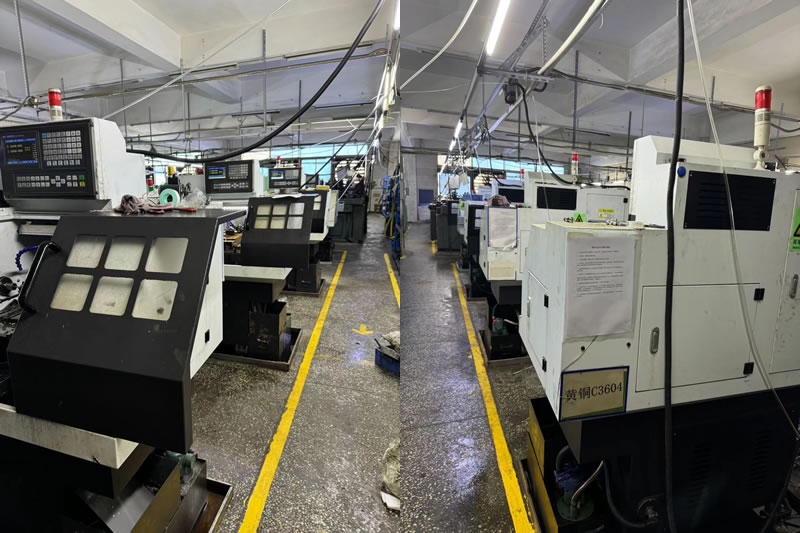
Matériaux tournés dans la cellule de précision :
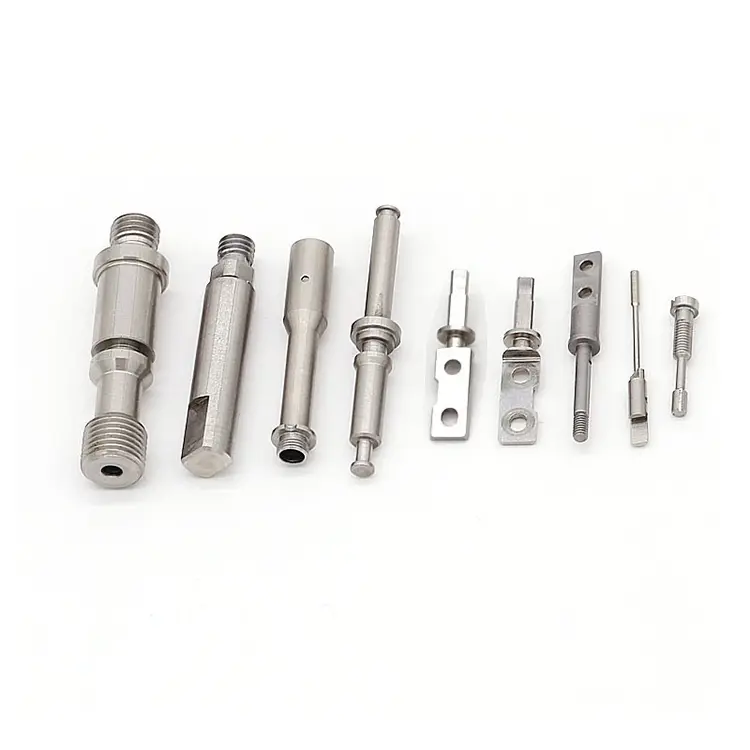
- Acier inoxydable (303, 304, 316, 17-4 PH, 440C)
- Acier allié (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
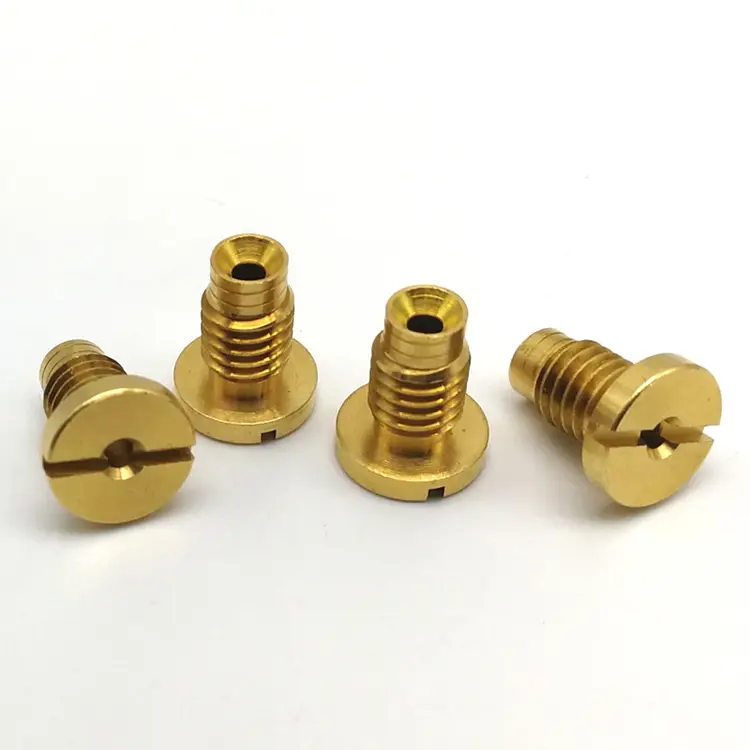
- Laiton et cuivre (C36000, C11000, C10200)
- Titane (Grade 5, Grade 2)
- Plastiques (PEEK, POM, PTFE)
Capacité de volume :Prototype (1 à 50 pièces), production à faible volume (50 à 5 000), production à grand volume (5 000 à 200 000+).
Mesure – L'épine dorsale du tournage de précision
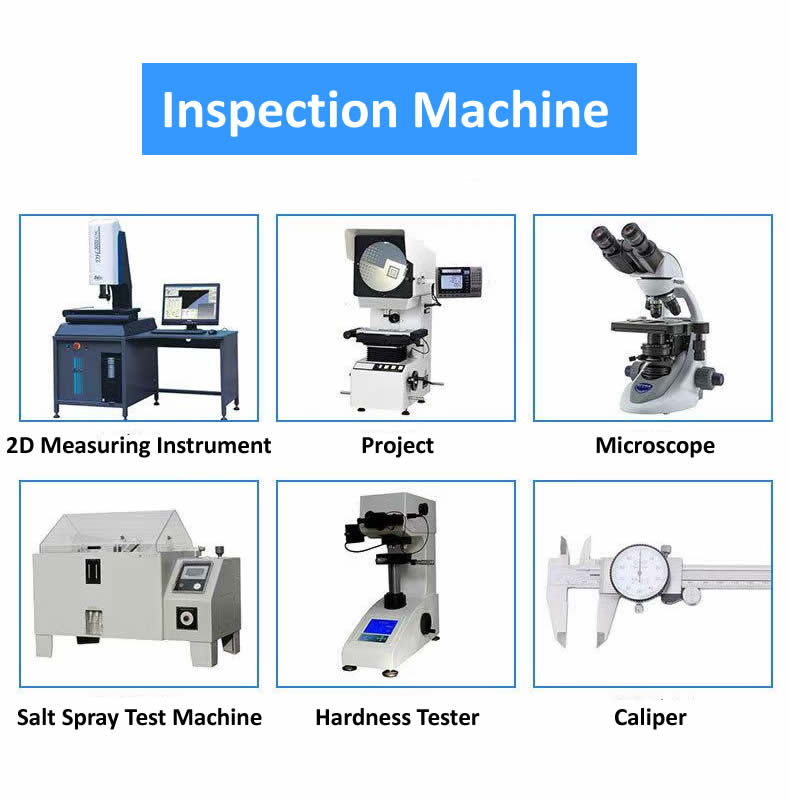
Vous ne pouvez pas maintenir ±0,002 mm sans le mesurer correctement. Notre cellule de précision est équipée de :
- Machine à mesurer tridimensionnelle (MMT) : Zeiss Contura avec sonde à balayage. Utilisé pour la vérification de géométrie complexe, de concentricité et de position.
- Testeur de rondeur : Talyrond 131 pour la mesure de rondeur, de cylindricité et de concentricité.
- Testeur de rugosité de surface : Mitutoyo SJ-210 pour la vérification Ra et Rz.
- Comparateur optique : pour la vérification du profil de filetage, des rayons et de la forme.
- Micromètres et jauges d'alésage numériques : calibrés quotidiennement selon des normes certifiées.
- Compensation de température : toutes les mesures sont prises à 20 °C, avec des facteurs de correction appliqués pour la dilatation thermique du matériau.
Ce que cela signifie pour vous : Chaque dimension critique de votre dessin est mesurée et signalée. Si le dessin indique ±0,002 mm, le rapport d'inspection indique la valeur mesurée réelle, et pas seulement une réussite/échec. Vous recevez des données, pas un tampon.
Un exemple réel – Composant d’instrument chirurgical 17-4 PH
Un fabricant allemand de dispositifs médicaux avait besoin d'un composant en acier inoxydable 17-4 PH avec une tolérance de diamètre de 0,002 mm, une concentricité de 0,003 mm et une finition de surface Ra de 0,2 μm. La pièce s'assemblerait pour former une agrafeuse chirurgicale où tout jeu provoquerait des ratés d'allumage.
Ce que nous avons fait différemment :
- Usiné la pièce dans notre cellule de précision à 20°C, et non dans le département de tournage général.
- Outillage CBN utilisé pour la passe finale après traitement thermique.
- Concentricité vérifiée au Talyrond avant et après usinage final.
- Expédié 4 000 pièces avec zéro rejet. Le client a éliminé l'inspection à l'arrivée : nos rapports CMM ont été acceptés comme dossier de qualité.
Questions fréquemment posées sur les pièces de tournage de précision CNC
Q1 : Quelle est la différence entre le tournage standard et le tournage de précision ?
R : Le tournage standard contient ±0,005 mm et convient à la plupart des pièces hydrauliques, automobiles et industrielles générales. Les pièces de tournage de précision CNC tiennent ± 0,002 mm ou mieux, avec une concentricité et une finition de surface plus serrées. La différence ne réside pas seulement dans la machine, mais aussi dans l'environnement (contrôle de la température), la gestion des outils (changements programmés) et la discipline de mesure (vérification CMM). Le tournage de précision coûte plus cher car il nécessite plus de temps, plus d'outillage et plus d'inspection. Elle est justifiée lorsque la demande l'exige.
Q2 : Pouvez-vous maintenir ±0,002 mm sur de l'acier inoxydable traité thermiquement ?
R : Oui, mais avec des réserves. Le traitement thermique déplace la pièce. Pour 17-4 PH ou 440C durci à 40+ HRC, nous usinons les pièces surdimensionnées, les traitons thermiquement, puis finissons avec l'outillage CBN dans la cellule de précision. La passe finale enlève 0,05 à 0,1 mm de matériau pour atteindre la tolérance. Pour des géométries très complexes ou des sections à parois fines, nous pouvons recommander un tournage dur suivi d'une rectification. Nuote Metals examine chaque dessin et confirme les tolérances réalisables avant de proposer un devis.
Q3 : Comment vérifiez-vous la concentricité des pièces tournées de précision CNC ?
R : Nous utilisons un testeur de rondeur Talyrond pour la concentricité, la rondeur et la cylindricité. La pièce tourne sur une broche de précision tandis qu'une sonde mesure la surface. Le résultat est un tracé polaire montrant l’écart en micromètres. Pour des fonctionnalités plus simples, une MMT avec palpeur à balayage fournit des données équivalentes. Chaque ordre de tournage de précision est livré avec un rapport dimensionnel montrant les valeurs mesurées réelles, et pas seulement réussite/échec.
Balises actives: Pièces de tournage de précision CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité