Produits
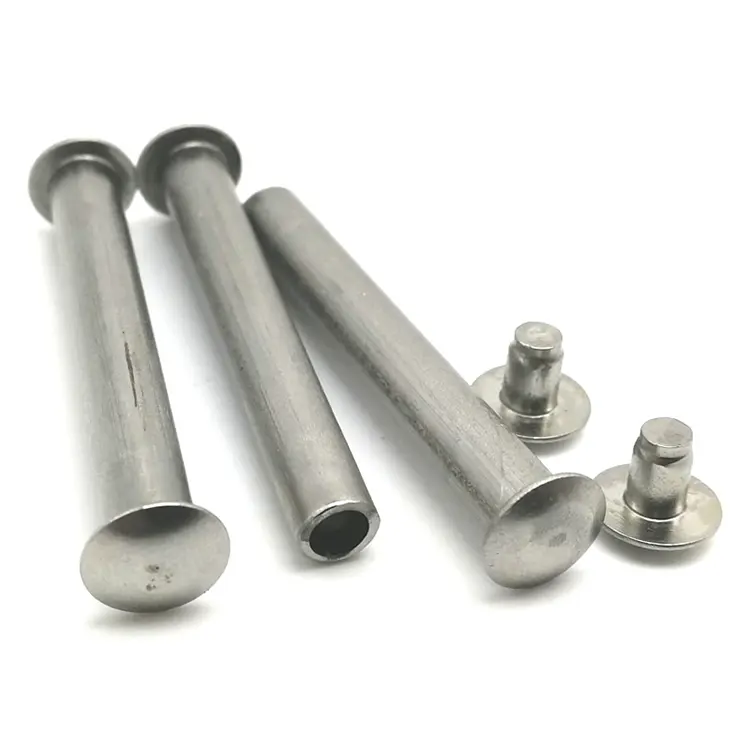
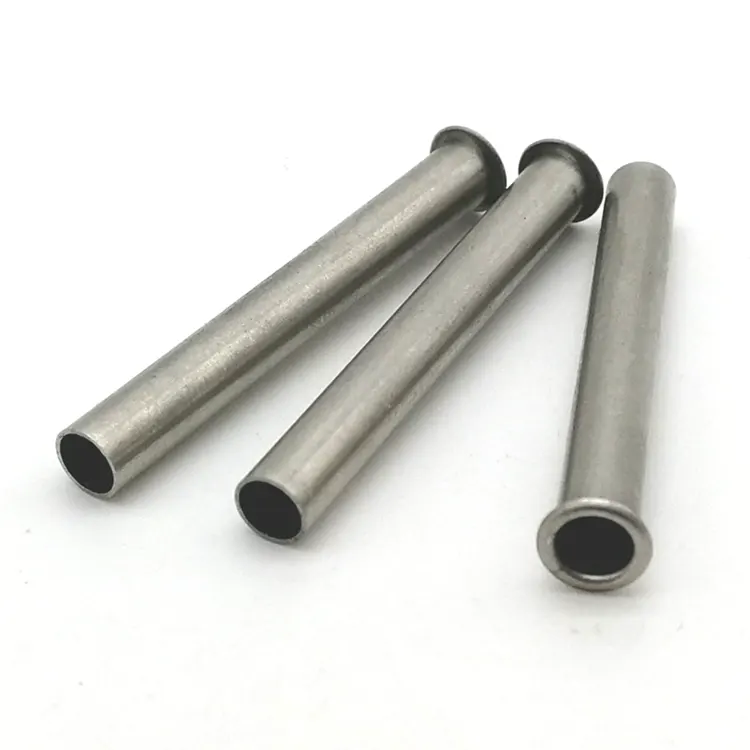
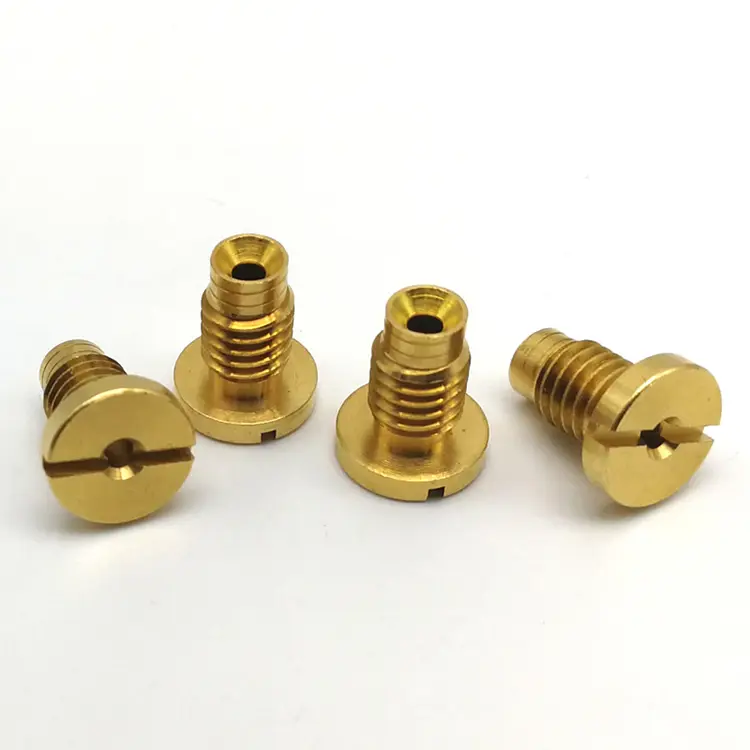
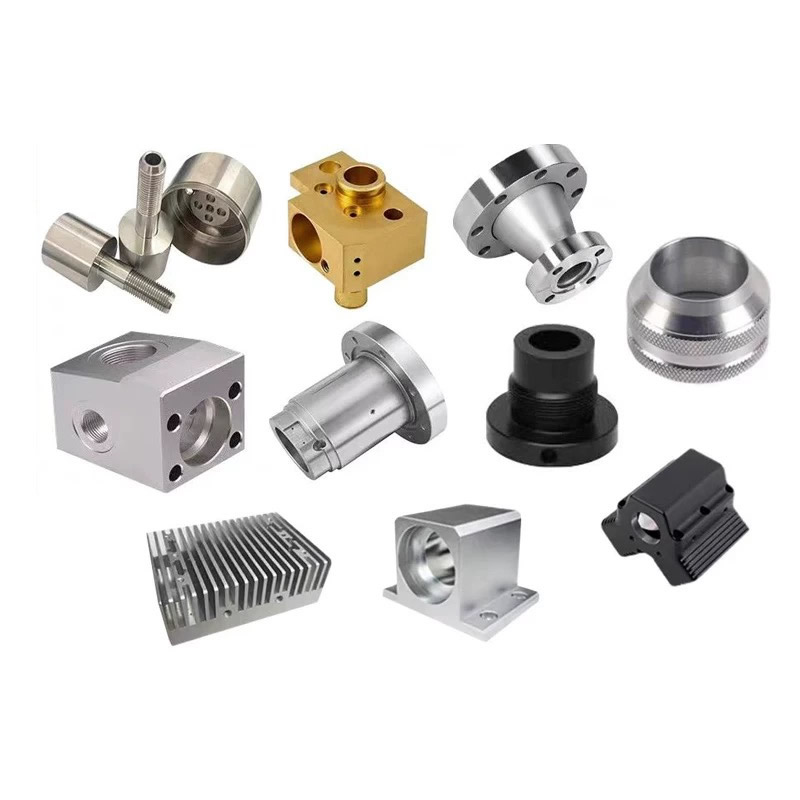
Usinage de précision CNC
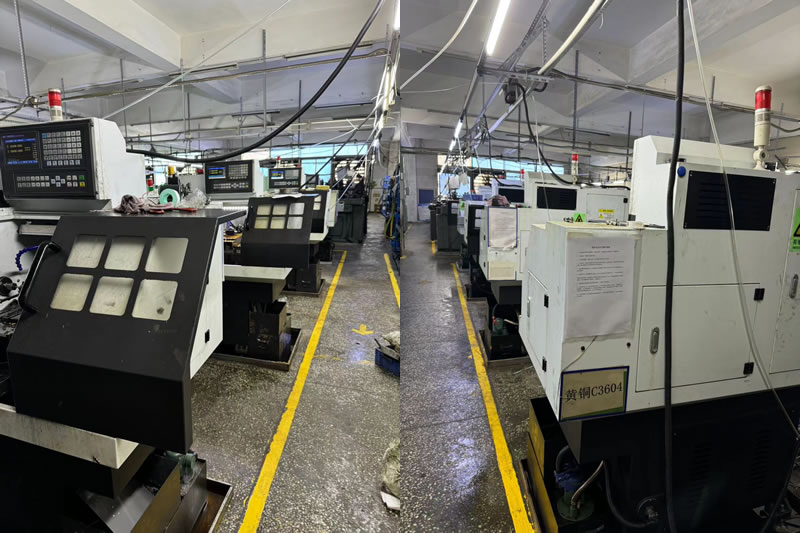
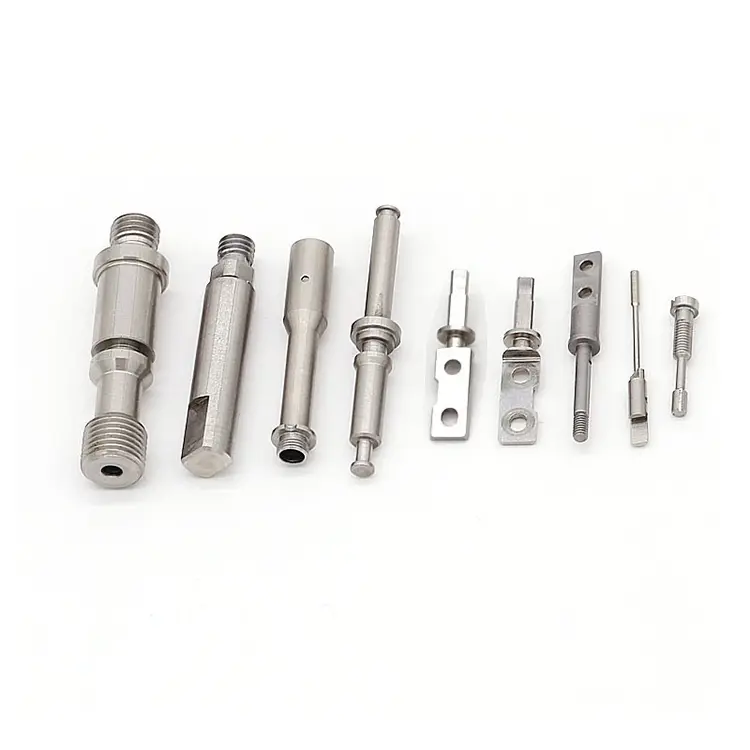
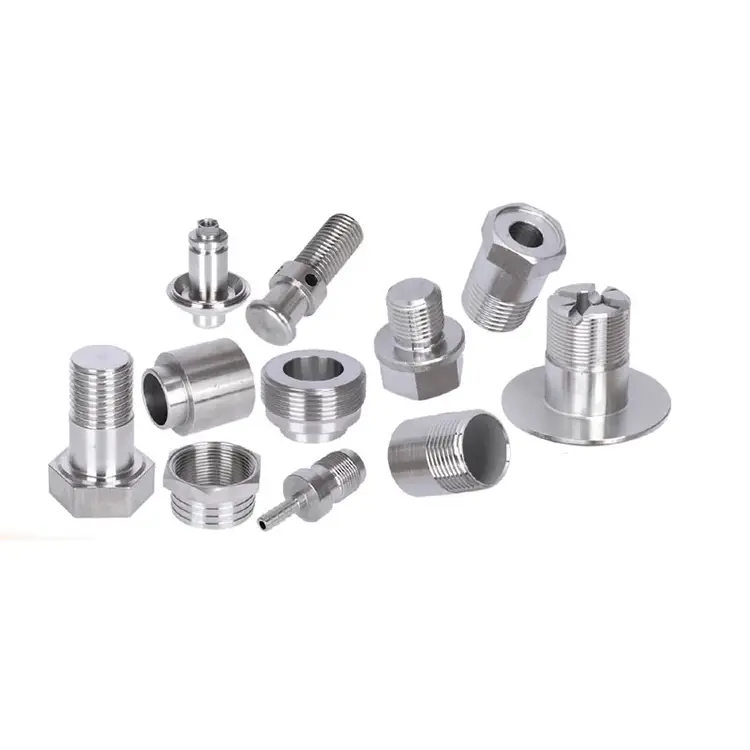
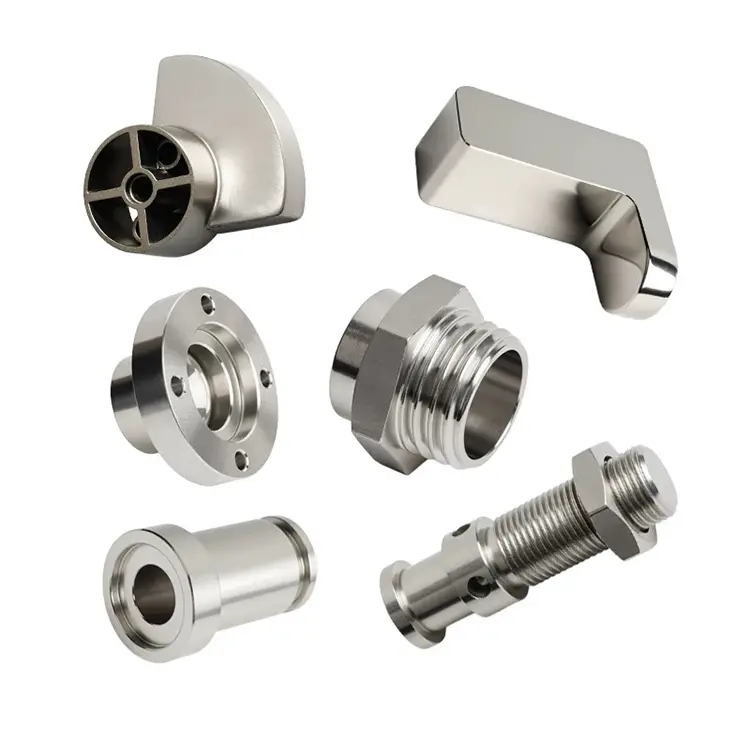
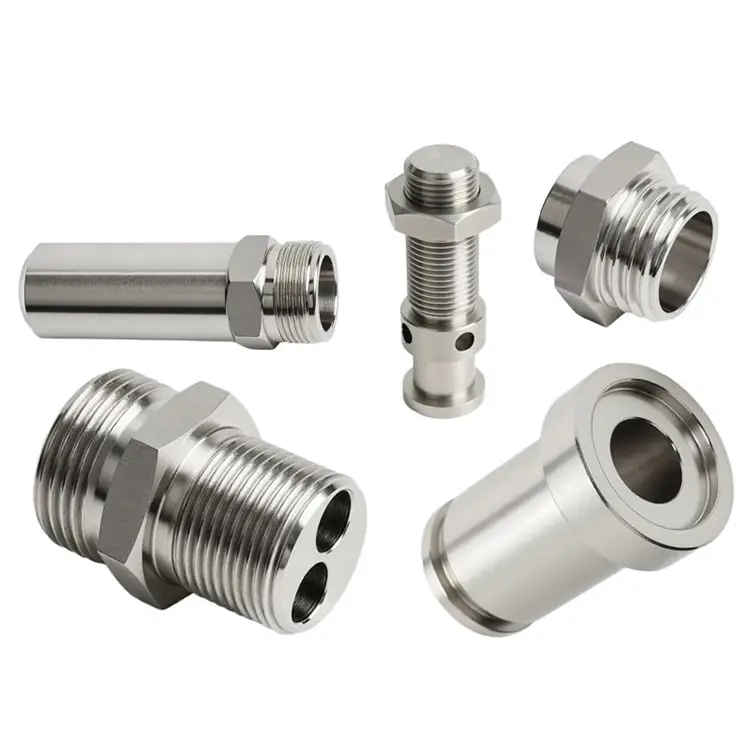
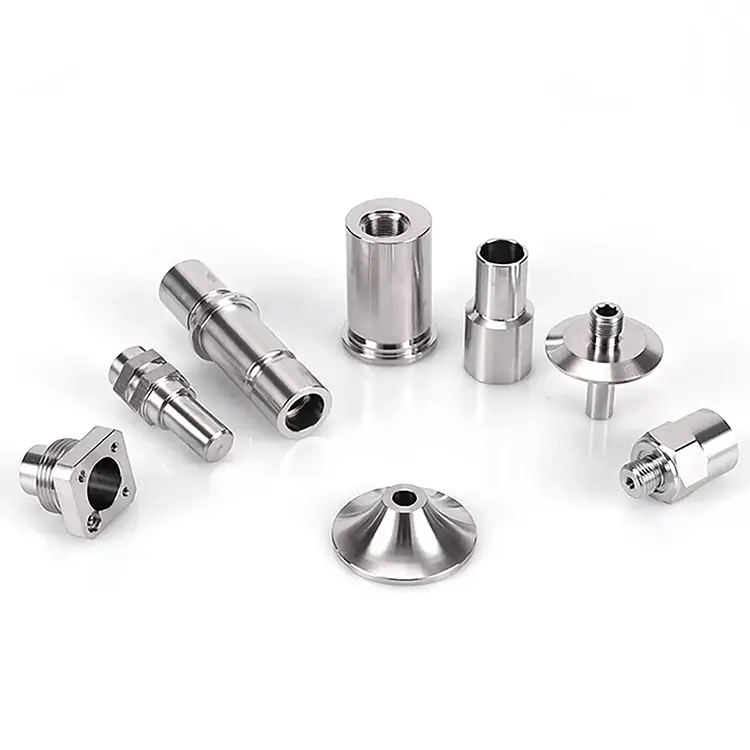
L'usinage de précision CNC est la forme de machine-outil la plus couramment utilisée dans la fabrication de haute précision. Nuote Metals fabrique des pièces d'usinage de précision CNC à Dongguan, en Chine. Le matériau peut être de l'acier, du laiton, du cuivre, de l'aluminium, de l'acier inoxydable, etc.
envoyer une demande
Description du produit
Usinage de précision multi-processus – Quand la tolérance s'empile dans toutes les opérations
Une pièce de précision résulte rarement d’une seule opération. Il commence par une ébauche tournée, est fraisé sur une deuxième machine, traité thermiquement chez un troisième fournisseur, puis broyé jusqu'à sa taille finale chez un quatrième. Chaque étape ajoute de la tolérance. Chaque fournisseur ajoute une limite de mesure. Et quand une pièce tombe en panne, personne ne sait quelle opération en est la cause.
Usinage de précision CNCsur plusieurs processus ne consiste pas à faire fonctionner trois machines. Il s'agit de contrôler la tolérance à chaque opération, afin que ±0,002 mm à la fin ne soit pas une somme d'erreurs, mais un résultat géré. Chez Nuote Metals, nous usinons, traitons thermiquement et broyons sous un même toit, avec un seul système qualité et une seule norme de mesure. C'est la différence entre la précision en tant que revendication et la précision en tant que pièce livrée.
Le problème de la pile de tolérances – Pourquoi les pièces multi-processus échouent
Quand unUsinage de précision CNCla pièce nécessite un tournage, un fraisage et un meulage, chaque opération introduit une variation. Voici où il s’accumule :
Le tournage crée la référence.
La première opération établit l'axe de rotation. Si l'ébauche tournée présente un faux-rond de 0,01 mm, chaque opération de fraisage et de meulage ultérieure hérite de cette erreur. Nous vérifions la rondeur et la concentricité immédiatement après le tournage, avant que la pièce ne passe à l'opération suivante.
Le fraisage introduit une erreur angulaire.
Les trous transversaux, les méplats et les fentes sont positionnés par rapport à la référence tournée. Si le dispositif de fraisage fait référence à une surface différente de celle du dispositif de tournage, les fonctions ne s'alignent pas. Nous utilisons des références communes pour toutes les opérations : la même surface est référencée pour le tournage, le fraisage et l'inspection.
Le traitement thermique déplace tout.
La trempe déforme. La trempe rétrécit. La nitruration fait grossir le cas. Une pièce mesurant ± 0,002 mm après tournage peut être déformée de 0,02 mm après durcissement. Nous usinons selon des dimensions de prétraitement thermique basées sur des données de distorsion mesurées et non sur des tableaux théoriques.
Le meulage est la correction finale.
Le meulage supprime la distorsion due au traitement thermique et amène la pièce à la tolérance finale. Mais le broyage ne peut que corriger ce pour quoi les opérations précédentes laissaient suffisamment de stock. Si l'ébauche tournée était trop déformée, le meulage ne peut pas la sauver. Nous laissons un stock calculé en fonction de la distorsion attendue de chaque matériau et cycle de traitement thermique.
Comment nous contrôlons la tolérance dans toutes les opérations
Une donnée, chaque opération.
La face tournée et l'alésage deviennent la donnée primaire. Les montages de fraisage font référence à cette même donnée. Les appareils de meulage font référence à la même donnée. L’inspection fait référence à la même donnée. Pas de redatation, pas d'erreur héritée.
Un système de mesure.
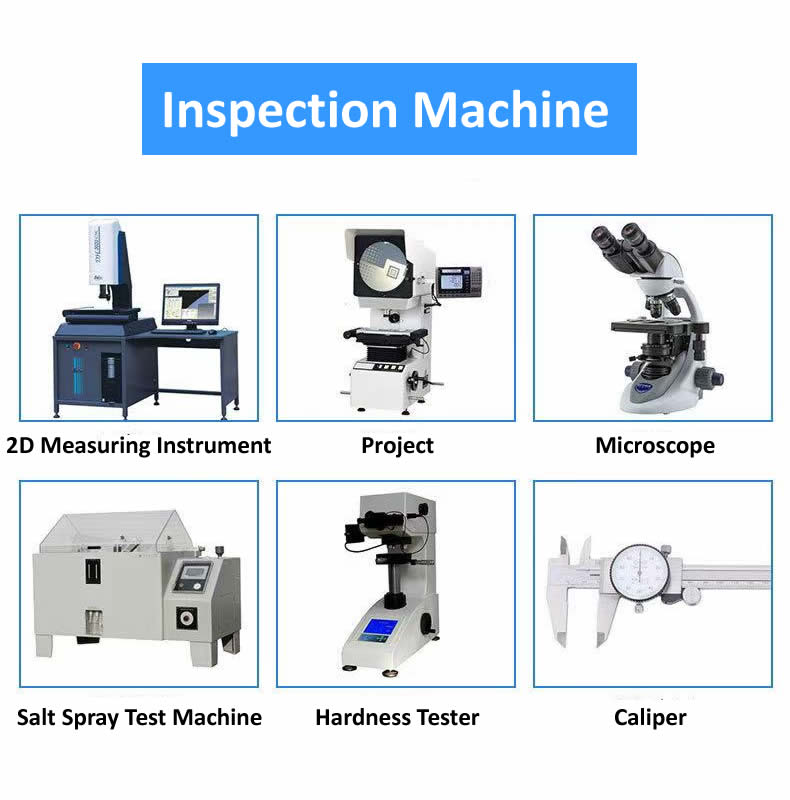
La même MMT, le même planning d'étalonnage, la même salle à température contrôlée. Une pièce mesurée après tournage et après meulage est mesurée de la même manière : nous savons donc exactement dans quelle mesure le traitement thermique l'a déplacée.
Un disque de qualité.
Chaque opération relève du même dossier d’inspection. Vous voyez la dimension tournée, la dimension traitée thermiquement et la dimension rectifiée, avec les valeurs mesurées réelles. Quand quelque chose dérive, nous savons quelle opération l’a provoqué.
Nos capacités d'usinage de précision CNC multi-processus
| Processus | Capacité | Tolérance | Finition de surface |
|---|---|---|---|
| Tournage de précision | Tours à barres et à mandrin, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Fraisage de précision | Centres d'usinage 3, 4 et 5 axes | ±0,005mm | Ra 0,4 μm |
| Meulage de précision | Cylindrique, superficiel et interne | ±0,001 mm | Ra 0,1 μm |
| Traitement thermique | Trempe, revenu, nitrure en interne | Dureté ±1 HRC | – |
| Fraisage-tournage multi-axes | Centres de tournage-fraisage 5 axes | ±0,003 mm | Ra 0,2 μm |
Matériaux usinés dans des cellules de précision :
- Acier inoxydable (303, 304, 316, 17-4 PH, 440C)
- Acier allié (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titane (Grade 5, Grade 2)
- Laiton et cuivre (C36000, C11000, C10200)
- Plastiques (PEEK, POM, PTFE)
Stratégies spécifiques aux matériaux pour une précision multi-processus
Différents matériaux se comportent différemment selon les opérations. Nous ajustons notre plan de processus pour chaqueUsinage de précision CNC:
- L'acier inoxydable durcit lors du tournage et du fraisage. Nous utilisons des outils de coupe à haute positivité et des vitesses de coupe supérieures au seuil d'écrouissage. Après traitement thermique, l'outillage CBN est utilisé pour les passes de finition.
- L'aluminium se dilate à 23 μm/m·°C, soit deux fois plus que l'acier. Une pièce de 100 mm croît de 0,05 mm avec un changement de température de 20°C. Nous trempons les pièces à température ambiante avant l'inspection et utilisons des mesures compensées en température.
- Le titane conduit mal la chaleur, la concentrant sur le tranchant. Nous réduisons les vitesses de surface et utilisons un liquide de refroidissement à haute pression. Le meulage du titane nécessite des meules souples et de faibles vitesses d'avance pour éviter les brûlures.
- L'acier traité thermiquement (40+ HRC) nécessite des outils en CBN ou en céramique pour le tournage, ainsi que des meules en oxyde d'aluminium ou en CBN pour le meulage. Le carbure s'use trop rapidement pour maintenir la tolérance.
- Le cuivre s'étale et forme des bords accumulés pendant le tournage. Nous utilisons des plaquettes en carbure poli non revêtues ; les outils revêtus aggravent le problème. Le meulage du cuivre nécessite des structures à roues ouvertes pour empêcher le chargement.
Un exemple réel - Composant d'injecteur de carburant 17-4 PH
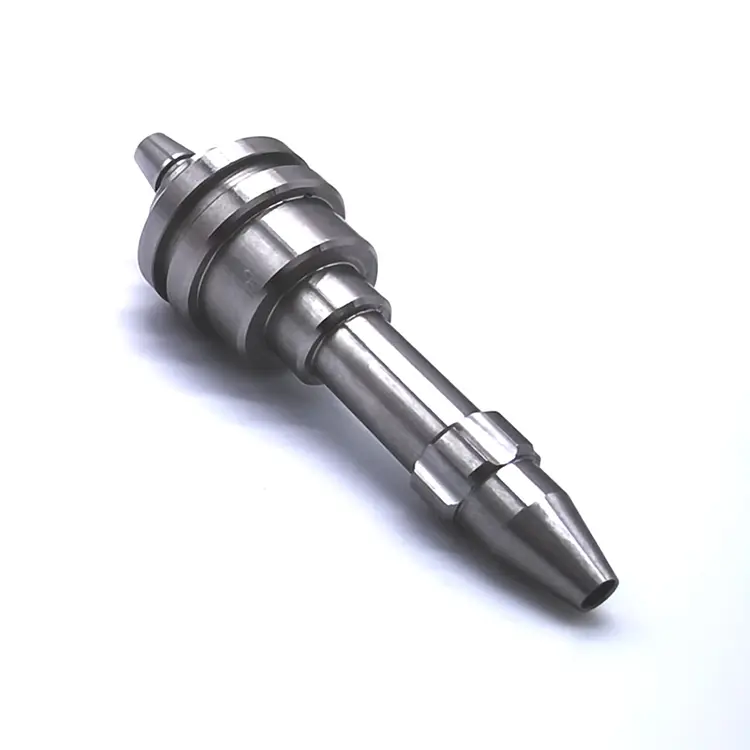
Un fabricant allemand de systèmes d'injection de carburant avait besoin d'un composant en acier inoxydable 17-4 PH avec une tolérance de diamètre de 0,002 mm, une concentricité de 0,003 mm et une finition de surface Ra de 0,1 μm. La pièce a nécessité un tournage, un fraisage, un traitement thermique à 42 HRC et une rectification interne.
Le défi de la pile de tolérance :
Leur chaîne d'approvisionnement précédente faisait appel à quatre fournisseurs : tournage, fraisage, traitement thermique et meulage. Après traitement thermique, la concentricité a dérivé jusqu'à 0,015 mm. Le meulage n'a pas pu le corriger car le dispositif de fraisage faisait référence à une référence différente de celle du dispositif de tournage.
Ce que nous avons fait différemment :
- Tournage et fraisage usinés en une seule configuration sur un centre de fraisage-tournage à 5 axes, éliminant le transfert de données entre les opérations.
- Traitement thermique effectué en interne avec un cycle contrôlé pour minimiser la distorsion.
- Rectifier l'alésage interne en utilisant les mêmes données que les opérations de tournage et de fraisage.
- Expédié 2 800 pièces avec zéro rejet. Le client a réduit sa chaîne d'approvisionnement de quatre fournisseurs à un seul et a éliminé l'inspection à l'arrivée.
Questions fréquemment posées sur l'usinage de précision multi-processus
Q1 : Comment éviter l'accumulation de tolérances lorsqu'une pièce doit être tournée, fraisée et rectifiée ?
R : La clé est d’utiliser une seule donnée pour toutes les opérations. Nous établissons la référence pendant le tournage (généralement la face et l'alésage primaires) et faisons référence à cette même référence pour les montages de fraisage, les montages de meulage et l'inspection finale. Pas de redatation signifie pas d’erreur héritée. Nous laissons également un stock calculé pour la distorsion du traitement thermique sur la base de données mesurées et non de tableaux théoriques. Chaque opération est consignée dans le même fichier d'inspection, ce qui nous permet de savoir exactement où tout écart s'est produit.
Q2 : Pouvez-vous maintenir ±0,002 mm sur une pièce nécessitant un traitement thermique ?
R : Oui, mais seulement si le plan de processus tient compte des distorsions. Nous usinons les produits surdimensionnés, les traitons thermiquement, puis nous les finissons ou les broyons jusqu'à la tolérance finale. Pour l'acier trempé (40+ HRC), nous utilisons des outils CBN pour le tournage dur ou des meules en oxyde d'aluminium pour le meulage. L'opération finale enlève 0,05 à 0,1 mm de matériau pour atteindre la tolérance. Nuote Metals examine chaque dessin et confirme les tolérances réalisables avant de proposer un devis, y compris l'effet du traitement thermique sur votre géométrie spécifique.
Q3 : Comment vérifiez-vous la précision sur plusieurs opérations ?
R : Nous utilisons une MMT Zeiss Contura avec une sonde de balayage pour les géométries et les positions complexes. Pour la rondeur et la cylindricité, nous utilisons un Talyrond 131. Toutes les mesures sont prises dans une pièce à température contrôlée de 20°C ± 1°C, avec des facteurs de correction appliqués à la dilatation thermique du matériau. ChaqueUsinage de précision CNCla pièce est livrée avec un rapport dimensionnel montrant les valeurs mesurées réelles après chaque opération, pas seulement réussite/échec. Cela vous permet de voir exactement combien la pièce a bougé pendant le traitement thermique et quelle quantité de matière l'opération de meulage a enlevée.
Balises actives: Usinage de précision CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité