Produits
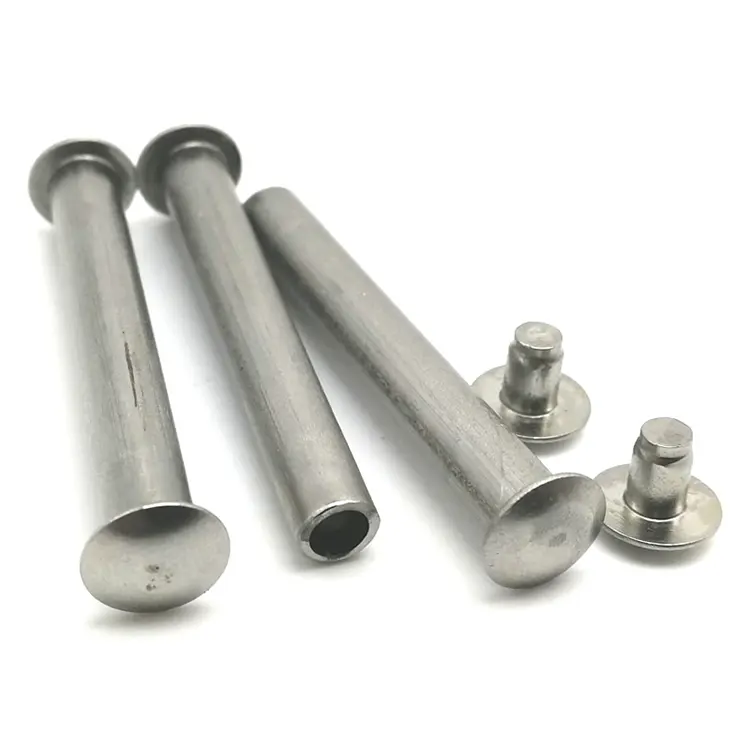
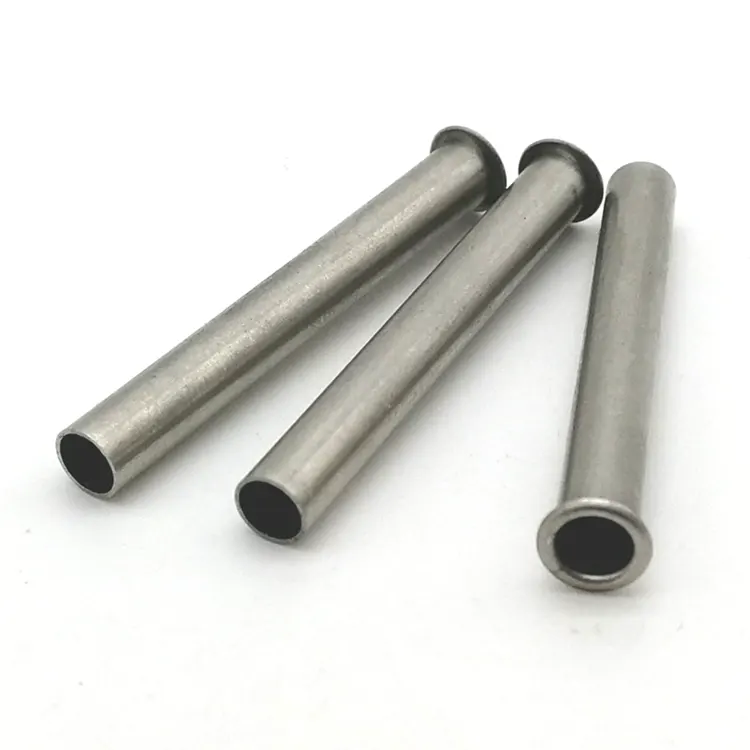
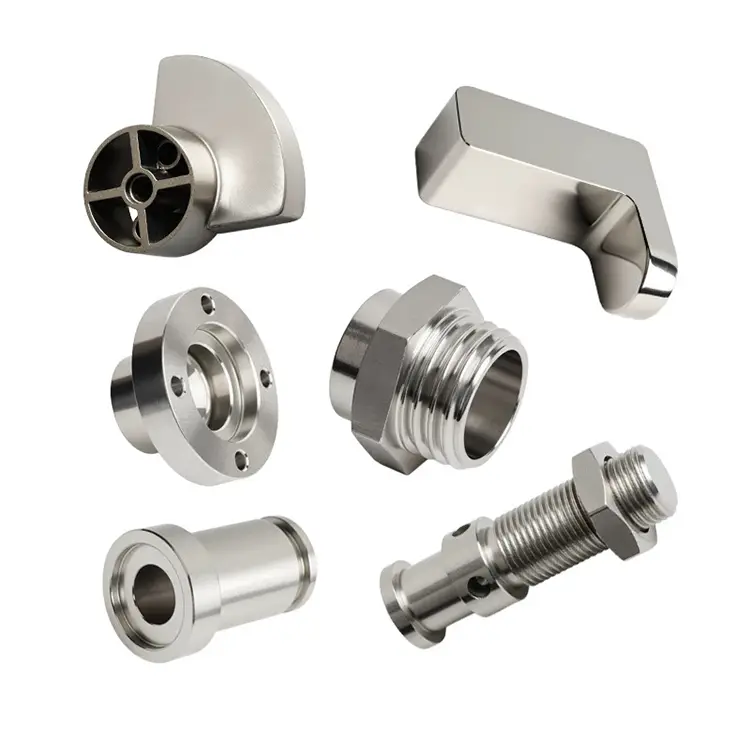
Usinage CNC
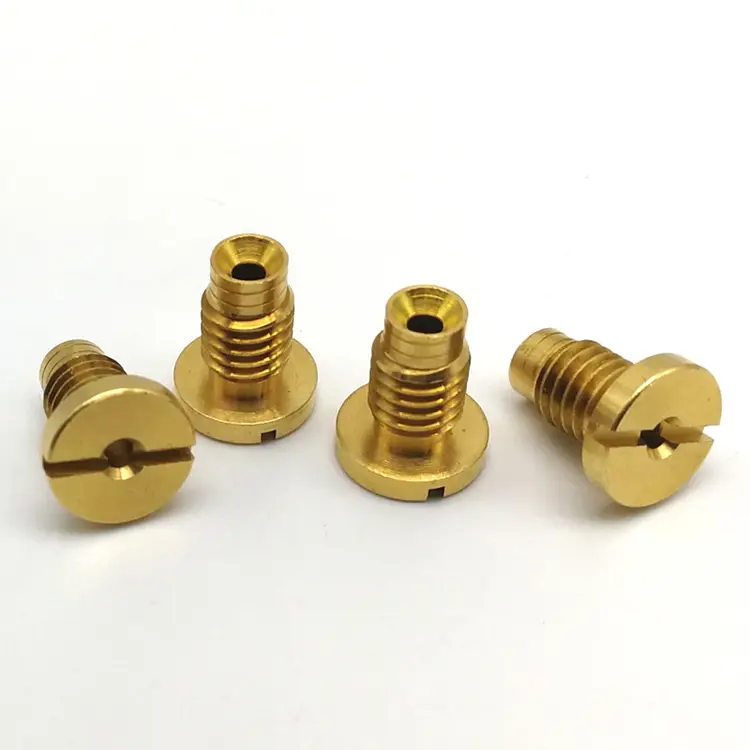
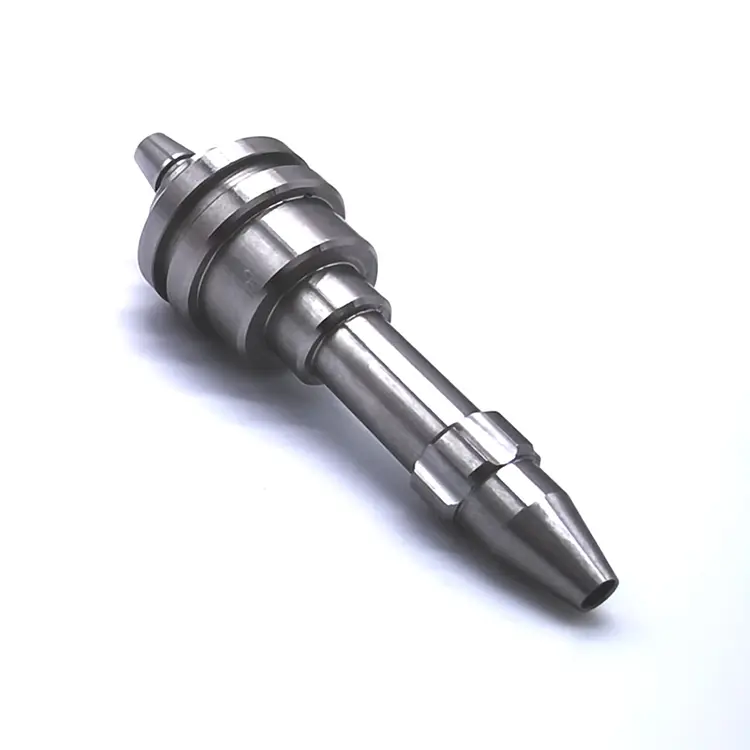
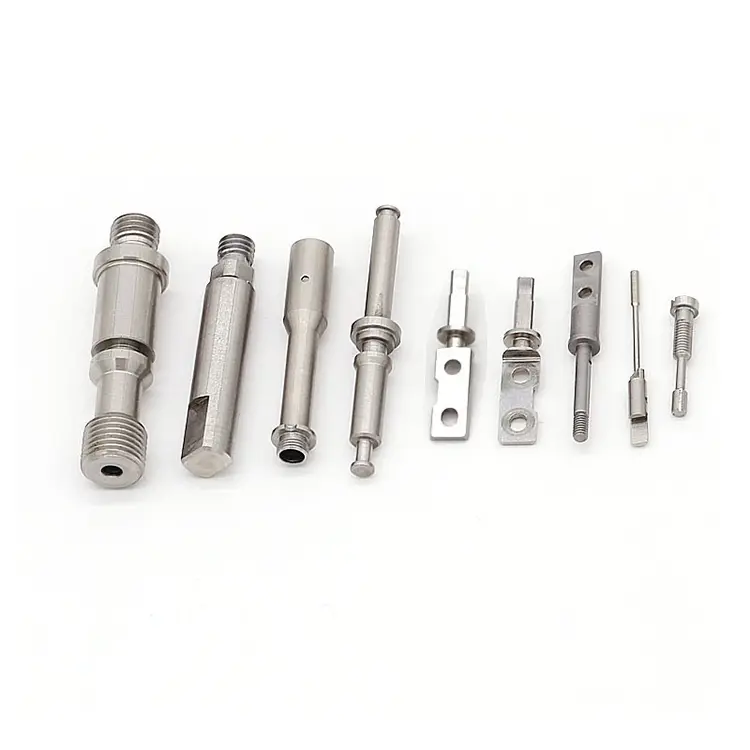
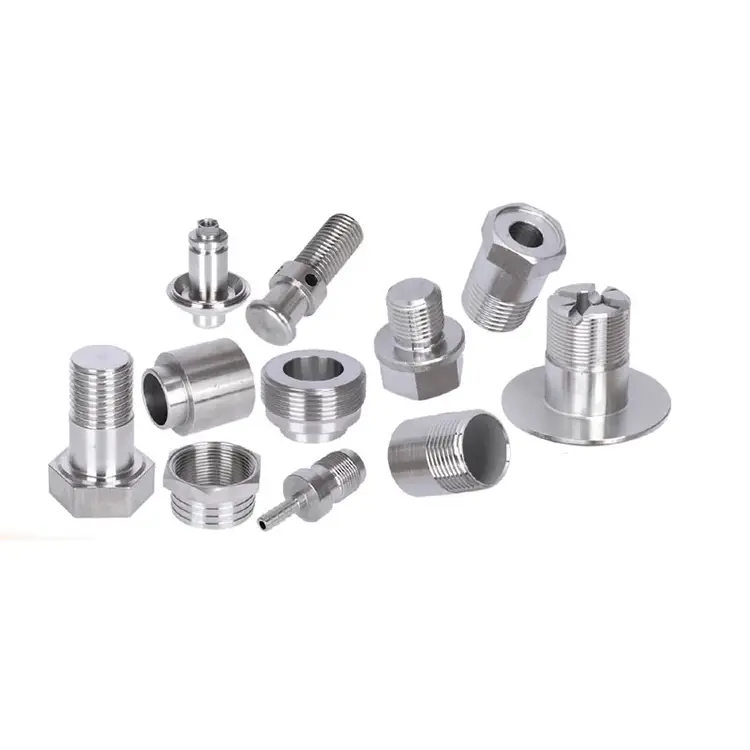
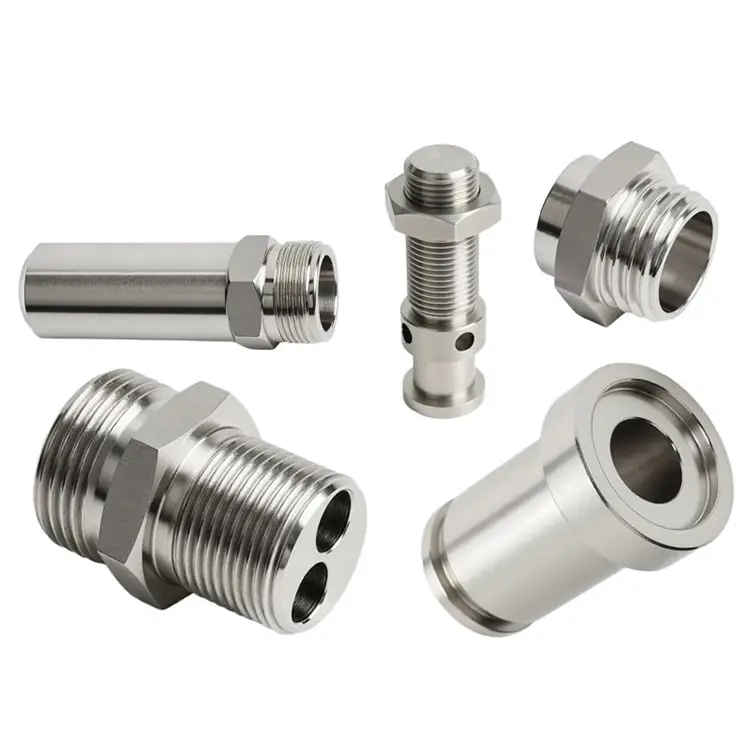
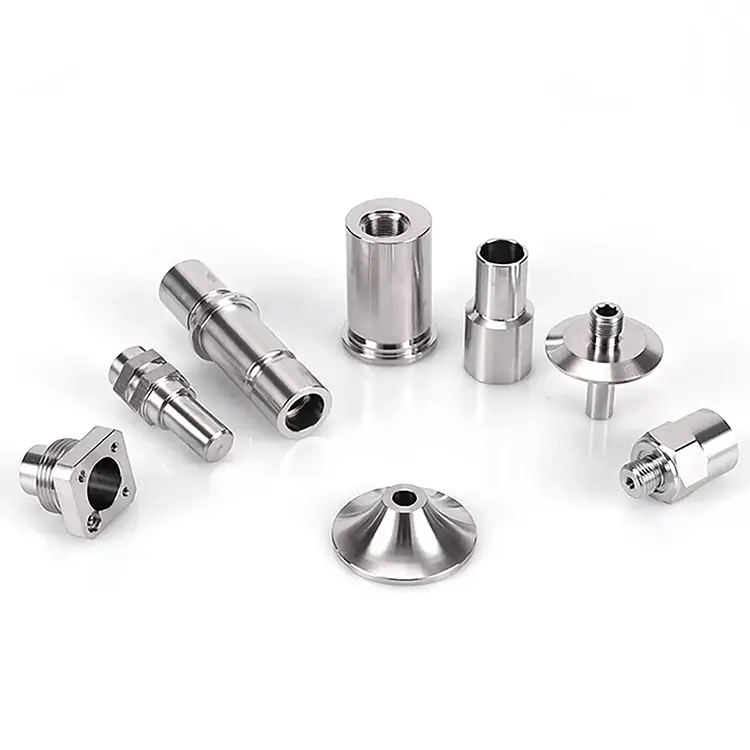
Nuote Metals propose un service d'usinage CNC, qui permet la création de pièces personnalisées adaptées à vos besoins spécifiques, garantissant un ajustement et une fonction précis. Nous traitons divers matériaux, notamment l'aluminium 6061, le laiton, le bronze, le cuivre, l'acier inoxydable, les alliages d'acier et d'autres matériaux.
envoyer une demande
Description du produit
Usinage CNC – Pourquoi les pièces de prototype et de production devraient provenir du même processus
De nombreuses entreprises font la même erreur. Ils réalisent des prototypes avec l'impression 3D ou dans un atelier local, puis passent à la production avec un autre fournisseur et un autre processus. Les pièces sont identiques sur le dessin. Mais quand ils arrivent, ils ne rentrent pas. Les tolérances sont différentes. La finition de la surface est différente. Le matériau se comporte différemment. Et la chaîne de montage s'arrête.
Chez Nuote Metals, nous adoptons une approche différente. Nous utilisonsUsinage CNCpour les prototypes et la production : même processus, même système qualité, même norme de mesure. La seule chose qui change, c'est l'équipement et le volume. Cet article explique pourquoi c'est important et comment nous gérons la transition de 10 pièces à 500 000.
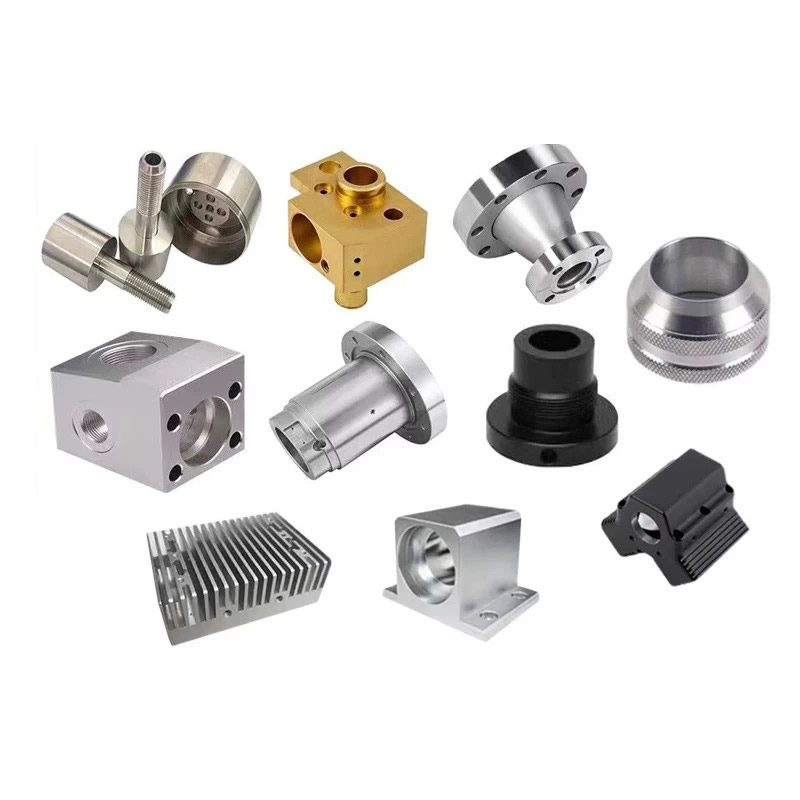
L’écart entre le prototype et la production – Pourquoi les pièces changent lorsque vous évoluez
Cette lacune apparaît parce que le prototypage et la production sont souvent traités comme des projets distincts. Un atelier de prototypes usine une pièce à la fois, en vérifiant les dimensions avec des pieds à coulisse. Un atelier de production exploite un embarreur et effectue des inspections par échantillonnage. Les deux processus produisent des résultats différents, même lorsque le dessin est le même.
Trois échecs courants :
Décalage de référence :La boutique de prototypes fait référence à une surface. L'atelier de production en référence un autre. Les fonctionnalités ne s'alignent pas.
Dérive de tolérance :Le prototype tient ±0,01 mm car le machiniste y prend des précautions supplémentaires. L'atelier de production détient ±0,05 mm car le processus est optimisé pour la vitesse.
Incohérence matérielle :Le prototype utilise du matériel recuit. La production utilise l'étirage à froid. Le matériau s’usine différemment et l’état de surface change.
Nous éliminons ces échecs en utilisant le mêmeUsinage CNCprocessus du premier article au dernier. Le prototype est usiné sur un centre de fraisage-tournage 5 axes. La production s'effectue sur des tours à barres et des centres d'usinage. Mais les données, la stratégie d'outillage et la norme d'inspection sont identiques.
Comment choisir le bon processus pour la géométrie de votre pièce
Toutes les pièces ne doivent pas être tournées. Toutes les pièces ne doivent pas être fraisées. La géométrie décide. Voici la logique que nous utilisons :
Les caractéristiques cylindriques dominent-elles ?Le tournage est plus rapide et maintient mieux la tolérance de diamètre. Arbres, broches, connecteurs, bagues.
Les caractéristiques prismatiques dominent-elles ?Le fraisage est le bon choix. Boîtiers, supports, collecteurs, plaques.
Le tournage et le fraisage sont-ils nécessaires ?Un centre de fraisage-tournage à 5 axes usine la pièce complète en une seule configuration : pas de transfert de référence, pas d'opérations secondaires.
Des contours 3D complexes ?L'usinage simultané sur 5 axes gère des géométries qui nécessiteraient plusieurs configurations sur une fraiseuse à 3 axes.
Pour les volumes de production, nous évaluons si unUsinage CNCla cellule peut réduire les coûts en combinant les opérations. Pour les prototypes, nous privilégions la flexibilité et la rapidité. La logique du processus reste la même : seul l'équipement change.
Stratégie de tolérance – Prototype vs Production
Une idée fausse courante : les prototypes nécessitent des tolérances plus strictes que la production. En réalité, les deux ont besoin des tolérances requises par l’assemblage. La différence réside dans la manière dont vous les vérifiez.
Étape prototype :Nous mesurons chaque fonctionnalité sur une MMT. Le rapport du premier article montre les valeurs réelles. Nous utilisons le prototype pour valider la conception et pour confirmer que les tolérances sont réalisables en production.
Étape de fabrication :Nous utilisons la même MMT, les mêmes luminaires et la même salle à température contrôlée. Le contrôle statistique des processus (SPC) surveille les dimensions critiques. Si le processus dérive, nous ajustons avant que les pièces ne deviennent hors spécifications.
La clé est la cohérence. Un prototype répondant à ±0,005 mm n'est utile que si la production peut respecter la même tolérance. Nous le confirmons avant de proposer un devis, et non après le premier lot.
Équipement et capacité – Quels changements du prototype à la production
| Facteur | Prototype (1 à 50 pièces) | Production (50 à 500 000+ pièces) |
|---|---|---|
| Équipement primaire | Centres de tournage-fraisage 5 axes | Tours à barres, centres d'usinage |
| Temps d'installation | Plus élevé par pièce | Optimisé pour le volume |
| Inspection | 100% CMM sur toutes les fonctionnalités | SPC + 100% sur les fonctionnalités critiques |
| Outillage | Supports standards, changement rapide | Montages dédiés, outillage prédéfini |
| Délai de mise en œuvre | 5 à 10 jours | 10 à 20 jours selon le volume |
| Coût unitaire | Plus haut | Inférieur – installation amortie |
| Données | Même | Même |
| Système qualité | ISO 9001:2015 | ISO 9001:2015 |
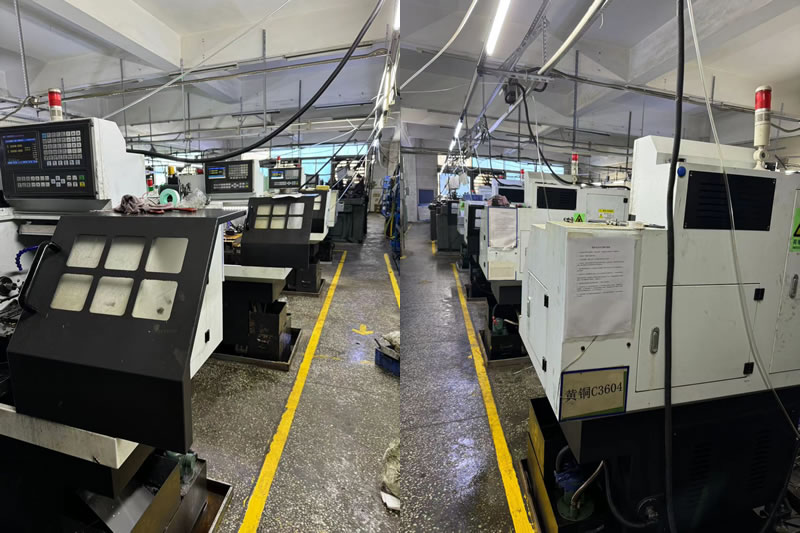
Contrôle qualité – Un système du premier article à l’expédition finale
Parce que nous utilisons la même choseUsinage CNCprocessus de prototypes et de production, notre système qualité couvre l’ensemble du cycle de vie.
Inspection du premier article (FAI) :Chaque nouveau numéro de pièce reçoit un rapport dimensionnel complet. Nous vérifions les données, les caractéristiques critiques et l'état de surface.
Surveillance en cours de processus :Les cycles de production sont suivis avec SPC. Les dimensions critiques sont vérifiées à intervalles définis. Les décalages d'outils sont ajustés avant que la dérive ne se produise.
Contrôle final :Chaque envoi comprend un rapport dimensionnel avec les valeurs mesurées réelles. Les certificats de matériaux et les enregistrements de traitement thermique sont inclus.
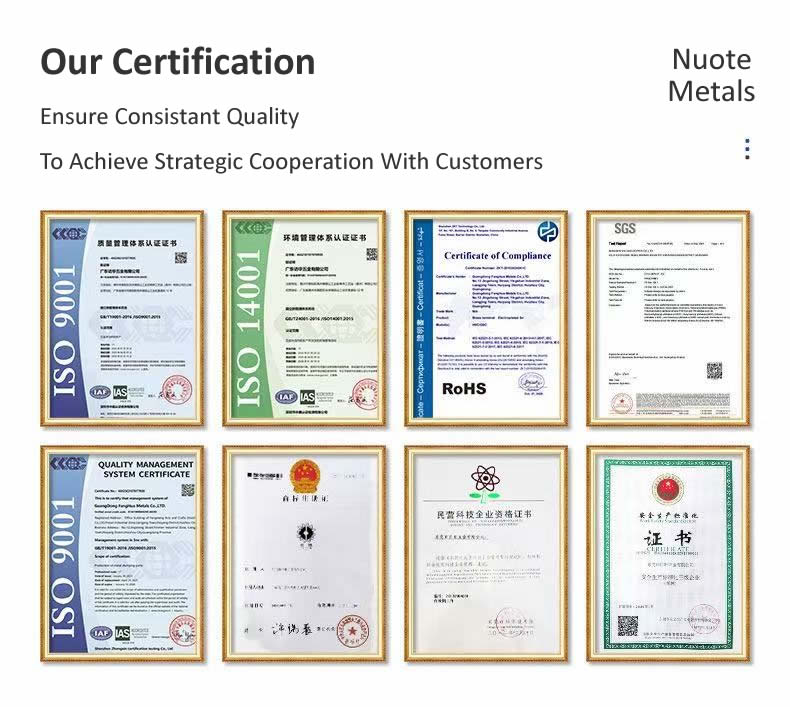
Certifications :ISO9001:2015. Documentation PPAP sur demande.
Un exemple concret – De 10 prototypes à 50 000 pièces de production
Un équipementier automobile européen avait besoin d'un composant d'actionneur en acier inoxydable. Ils ont commencé avec 10 prototypes pour la validation de la conception, puis sont passés à 50 000 pièces par an. Leur fournisseur précédent utilisait un atelier de prototypes pour les 10 premières pièces et un atelier de production différent pour le volume. Les pièces de production ont échoué à l'assemblage : l'alésage était décentré de 0,02 mm.
Ce que nous avons fait différemment :
- Usinage des 10 prototypes sur un centre de fraisage-tournage 5 axes, même famille de machines utilisée pour la production.
- Utilisé les mêmes données pour le prototypage, la production et l’inspection.
- Appliqué de la même manièreUsinage CNCparamètres et stratégie d'outillage du prototype à la production.
- Expédition de 10 prototypes en 7 jours, puis de 50 000 pièces de production en 6 semaines. Le client a éliminé la revalidation et a réduit le délai de mise sur le marché de 4 mois.
Foire aux questions
Q1 : Quelle est la différence entre les tolérances du prototype et de la production ?
R : La tolérance doit être la même si l'assemblage l'exige. La différence réside dans l'inspection : les prototypes sont mesurés à 100 % sur toutes les caractéristiques, tandis que la production utilise le SPC plus une inspection à 100 % sur les caractéristiques critiques. Chez Nuote Metals, nous utilisons le mêmeUsinage CNCprocessus et les mêmes données pour les deux ; le prototype que vous approuvez est donc la pièce que vous recevez en production.
Q2 : Comment choisir le bon processus d’usinage pour réduire le coût total ?
R : Commencez par la géométrie. Si la pièce est cylindrique, le tournage est plus rapide et moins cher. S'il est prismatique, le fraisage est le bon choix. Si les deux sont nécessaires, un centre de fraisage-tournage 5 axes élimine les opérations secondaires et réduit les manipulations. Pour les volumes de production, nous évaluons si des outils dédiés et des ravitailleurs de barres peuvent réduire le coût unitaire. L'objectif est d'adapter le processus à la pièce, et non de forcer la pièce à participer à un processus.
Q3 : Comment assurez-vous la cohérence entre plusieurs cycles de production ?
R : Nous utilisons la même choseUsinage CNCprogramme, les mêmes accessoires et le même plan d'inspection pour chaque exécution. L'outillage est prédéfini et suivi par temps de coupe. SPC surveille les dimensions critiques. Si un nouveau lot est programmé des mois plus tard, nous extrayons la feuille de configuration d'origine et vérifions le premier article par rapport à l'échantillon approuvé. La cohérence est un processus, pas une promesse.
Balises actives: Usinage CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité