Produits
Service d'usinage de précision
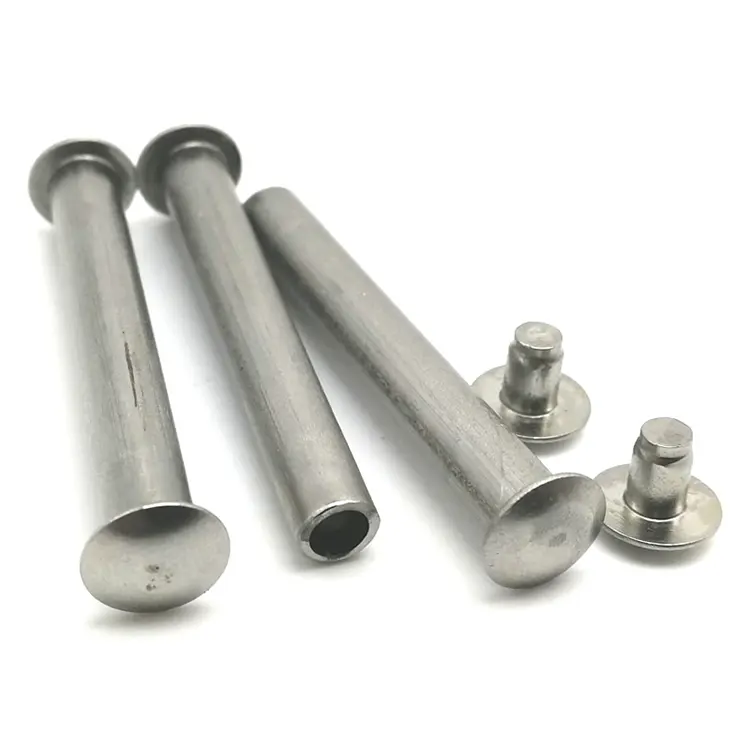
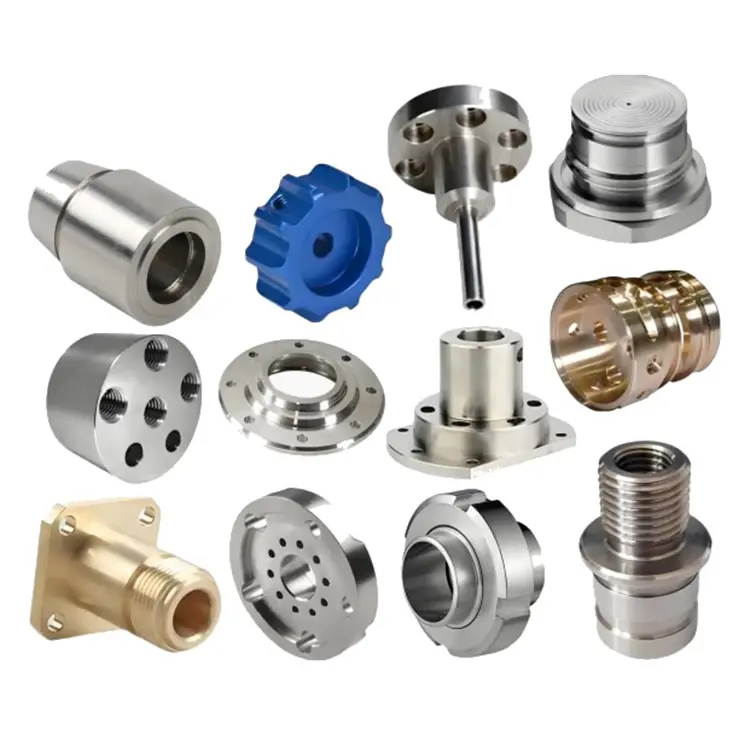
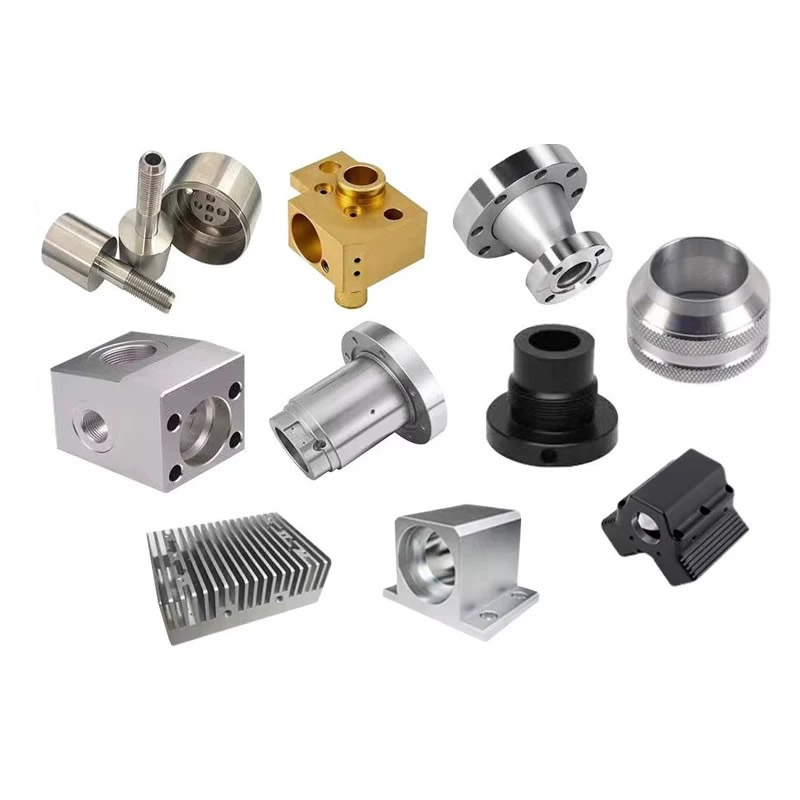
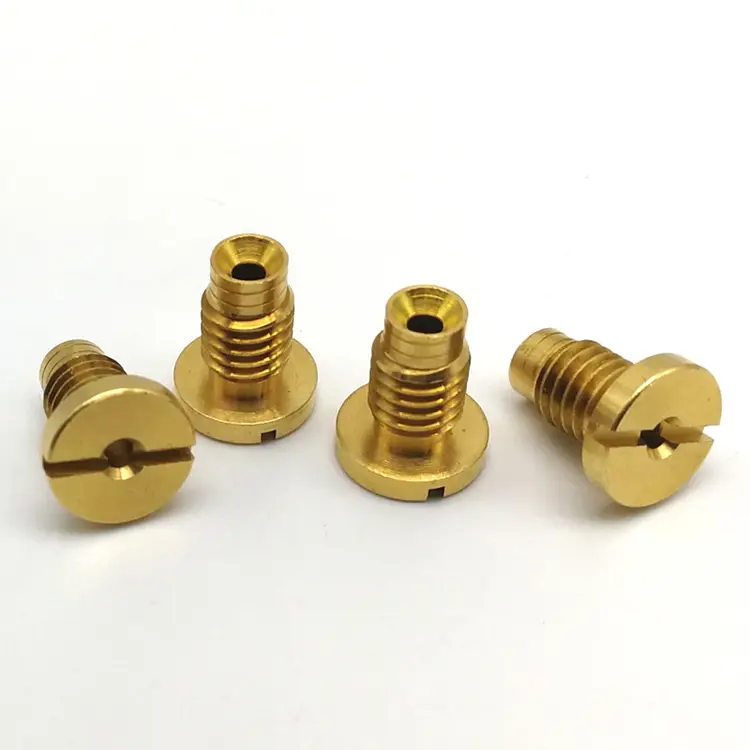
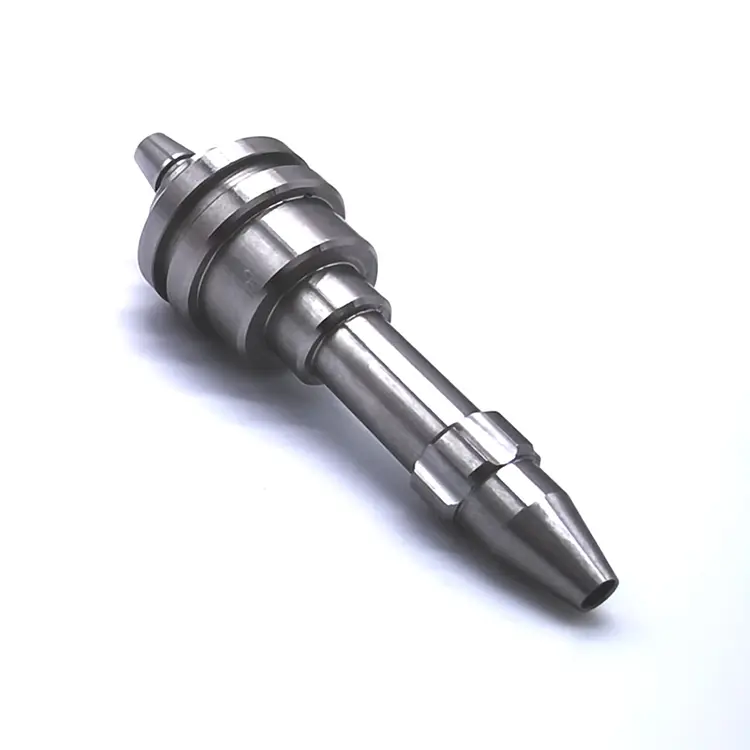
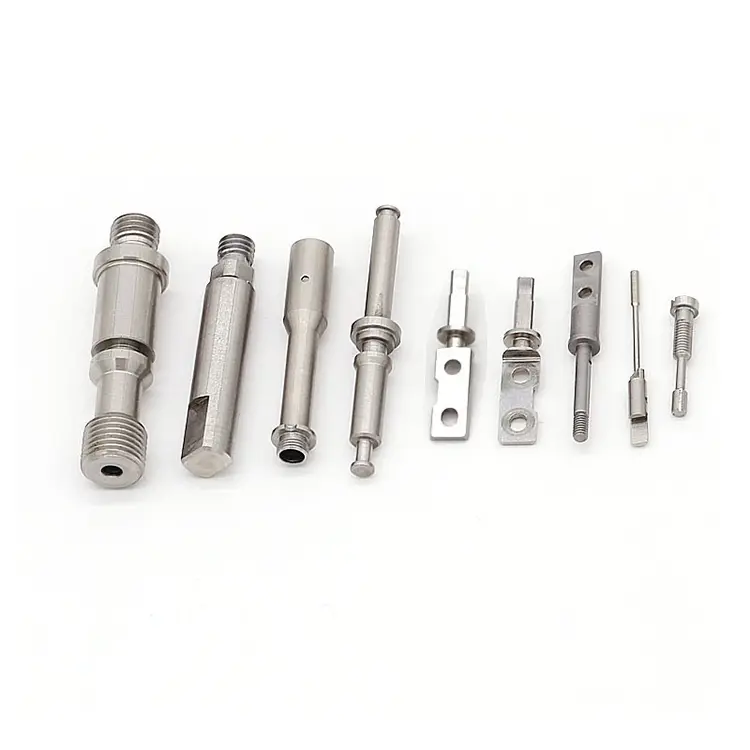
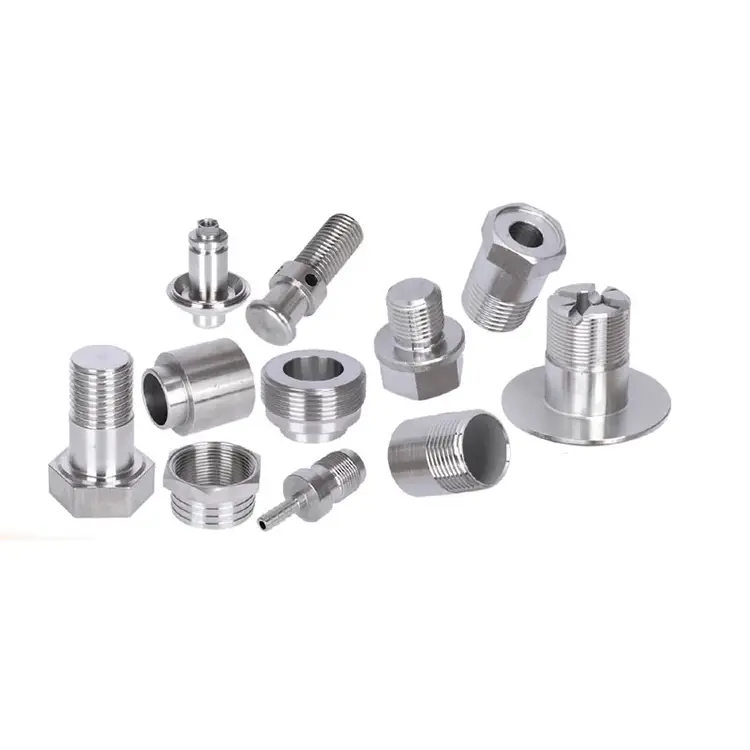
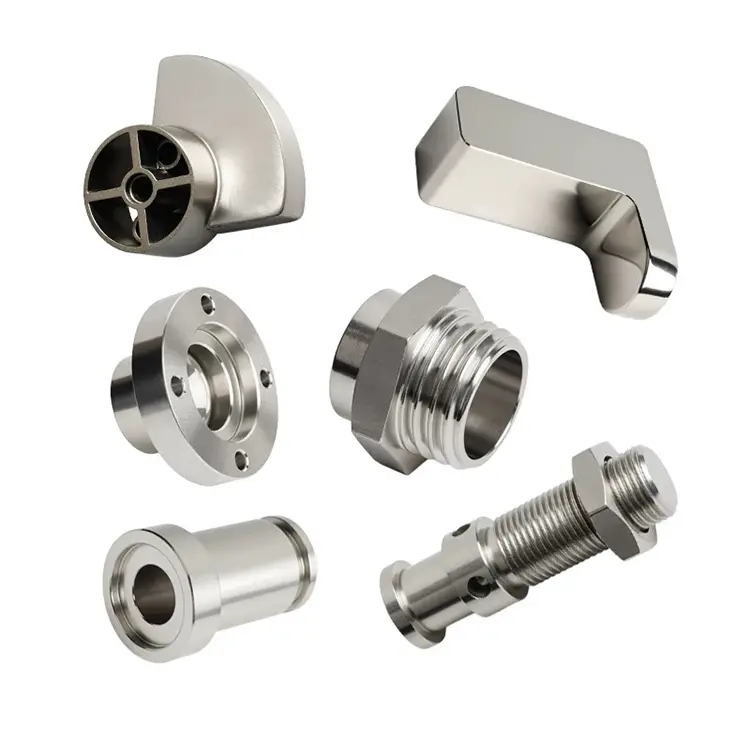
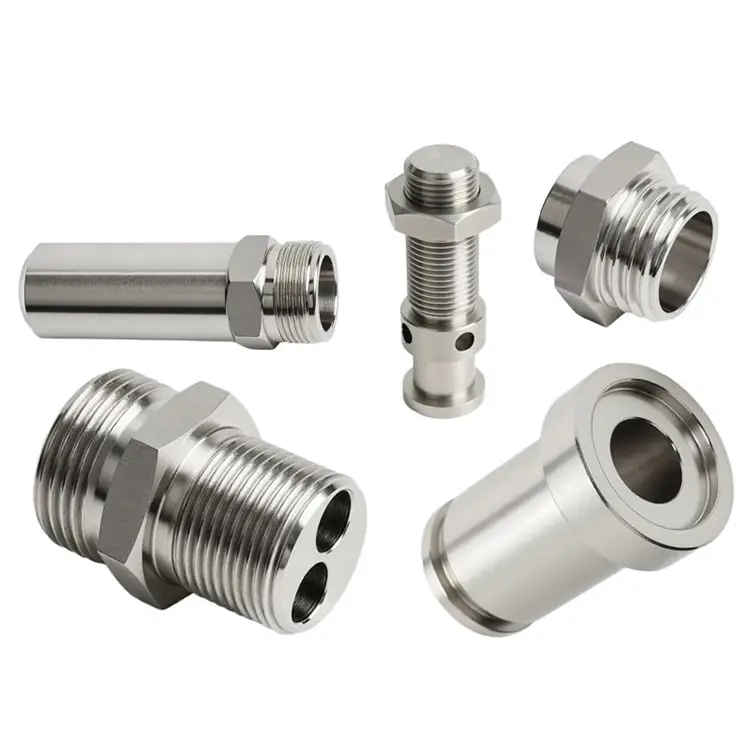
Nuote Metals propose un service d'usinage de précision à Dongguan, en Chine. Les pièces usinées CNC fabriquées par Nuote sont des composants précis façonnés par des machines contrôlées par ordinateur suivant des instructions programmées.
envoyer une demande
Description du produit
Services d'usinage de précision – Le vrai travail commence entre les opérations
Une pièce de précision échoue rarement parce qu’une opération a été mal effectuée. Cela échoue parce que deux opérations ne concordaient pas. L'atelier de tournage a référencé une donnée. La meunerie en a référencé un autre. Le traitement thermique a déplacé la pièce et le broyeur n'a pas pu la corriger. Chaque fournisseur a livré ce qui lui était demandé. L'assemblage n'a toujours pas fonctionné.
Services d'usinage de précisionil ne s’agit pas de faire fonctionner plus de machines. Il s'agit de gérer l'espace entre les opérations : les transferts de données, les tolérances de stock, les transferts d'inspection et la chaîne de tolérance qui relie une étape à la suivante. Chez Nuote Metals, nous coordonnons chaque opération sous une seule stratégie de référence et un seul dossier d'inspection. Cet article explique comment fonctionne cette coordination et pourquoi elle est plus importante que n'importe quelle spécification de machine.
Le problème de la tolérance multi-processus – Pourquoi les fournisseurs ne sont pas d'accord
Lorsqu’une pièce nécessite un tournage, un fraisage, un traitement thermique et une rectification, chaque opération introduit des variations. Le problème n’est pas la variation elle-même, mais le manque de coordination entre les personnes qui la provoquent.
Inadéquation des données.Le fournisseur de tournage fait référence à la face et à l'alésage. Le fournisseur de fraisage fait référence au diamètre extérieur. Le fournisseur d'inspection fait référence à la surface la plus facile à serrer. Les caractéristiques qui devraient s’aligner ne le sont pas, car personne n’est d’accord sur la même origine.
Conjectures sur les réserves de stock.Le fournisseur de tournage laisse 0,3 mm pour la distorsion du traitement thermique. Le traitement thermique déplace la pièce de 0,5 mm. Le broyeur ne peut pas récupérer la tolérance car il ne reste plus assez de stock. Chaque fournisseur a fait ce qu'il pensait être juste, mais personne n'a mesuré la distorsion réelle avant de fixer l'allocation.
Écarts de transfert d’inspection.Le vendeur tourne les mesures avant traitement thermique. Le broyeur mesure ensuite. Personne ne mesure la dimension intermédiaire, donc personne ne sait à quel point la pièce a bougé ni quelle opération a provoqué la dérive.
Un service d’usinage de précision qui gère plusieurs processus doit résoudre ces trois problèmes avant que le premier copeau ne soit coupé. C'est ce qui différencie un service coordonné d'une liste de capacités de machines.
Notre couverture de services – Ce que nous coordonnons en interne ou en partenariat
Nous ne prétendons pas tout faire nous-mêmes. Nous prétendons contrôler tout sous un seul système de qualité, que l'opération se déroule dans notre atelier ou chez un partenaire.
| Processus | Où ça marche | Ce que nous contrôlons |
|---|---|---|
| Tournage CNC | En interne | Référence, outillage, SPC en cours |
| Fraisage CNC | En interne | Référence, conception des luminaires, vérification des fonctionnalités |
| Fraisage-tournage 5 axes | En interne | Référence à configuration unique, géométrie complexe |
| Traitement thermique | En partenariat | Paramètres de cycle, mesure de distorsion, compensation de stock |
| Affûtage | En interne | Même référence que le tournage/fraisage, tolérance finale |
| Finition | En interne / En partenariat | Épaisseur du revêtement, inspection après revêtement |
| Inspection finale | En interne | CMM, Talyrond, rapport dimensionnel |
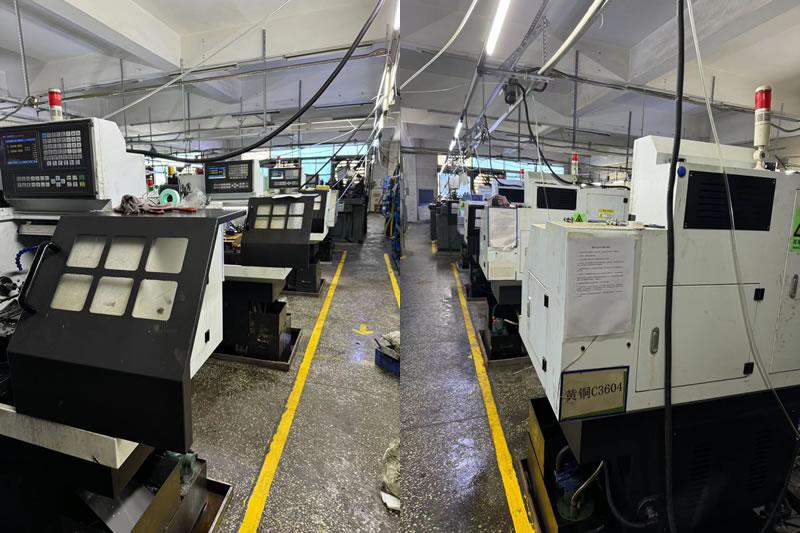
Pourquoi la distinction est importante :Un fournisseur qui sous-traite le traitement thermique sans mesurer la distorsion est une devinette. Un fournisseur qui l’externalise mais qui mesure avant et après peut compenser. Nous mesurons la distorsion sur chaque lot de traitement thermique et ajustons les dimensions de tournage avant traitement en fonction des données réelles et non des tableaux de retrait théoriques.
Transfert de tolérance – Que se passe-t-il réellement entre les opérations
La meilleure façon de comprendre un service d’usinage de précision est d’examiner les dimensions et non l’équipement. Voici une véritable séquence de transfert de tolérance pour un siège de vanne en acier inoxydable 440C qui nécessite un tournage, un durcissement et une rectification interne.
| Opération | Dimension d'alésage | Concentricité | Ce qui a changé |
|---|---|---|---|
| Tournage (traitement de préchauffage) | 12,00 ±0,01 mm | 0,005 mm | Baseline – surdimensionné usiné |
| Après durcissement (58–60 HRC) | 11,97 mm (mesuré) | 0,018 mm | L'alésage a rétréci de 0,03 mm ; la concentricité a dérivé |
| Après meulage interne | 11,99 ±0,002 mm | 0,003 mm | Tolérance restaurée par meulage en utilisant la même donnée |
Ce que montre ce tableau :Le traitement thermique a déplacé l'alésage de 0,03 mm et triplé l'erreur de concentricité. Si nous avions usiné à la taille finale avant le durcissement, la pièce serait de la ferraille. Si le broyeur avait référencé une donnée différente, la concentricité n'aurait pas été récupérable. Le service d'usinage de précision ne consiste pas en un tournage ou une rectification : il s'agit de la décision de laisser 0,03 mm de surépaisseur et d'utiliser la même donnée pour les trois opérations.
Un exemple réel : siège de vanne 440C pour instrument d'analyse
Un fabricant suisse d'instruments d'analyse avait besoin d'un siège de vanne en acier inoxydable 440C avec une tolérance d'alésage de 0,002 mm, une concentricité de 0,003 mm et une dureté de 58 à 60 HRC. La pièce nécessitait un tournage, un durcissement et une rectification interne.
Leur chaîne d'approvisionnement précédente faisait appel à trois fournisseurs. Après durcissement, la concentricité a dérivé jusqu'à 0,02 mm. La meuleuse n'a pas pu le corriger car le dispositif de meulage faisait référence au diamètre extérieur, tandis que le dispositif de tournage faisait référence à l'alésage. Les pièces ont été mises au rebut.
Ce que nous avons fait différemment :
- Établissement de l'alésage comme donnée principale pour le tournage, le meulage et l'inspection.
- Mesure de la distorsion sur un lot pilote et réglage de la dimension de l'alésage de prétraitement à 12,00 mm, laissant exactement 0,03 mm pour le meulage.
- Rectifiez l'alésage en utilisant la même référence d'alésage établie lors du tournage.
- Expédié 1 500 pièces avec zéro rejet. Le client a éliminé l’inspection à la réception et a réduit le délai de livraison de 12 jours.
C'est ce queservices d'usinage de précisiondevrait fournir : un processus qui anticipe les mouvements entre les opérations, et non un ensemble de machines qui font chacune leur propre travail.
Foire aux questions sur les services d'usinage de précision
Q1 : Quelle est la différence entre l’usinage de précision et les services d’usinage de précision ?
R : L’usinage de précision consiste à couper du métal selon des tolérances strictes.Services d'usinage de précisioninclure la coordination autour de cet acte : examen DFM, stratégie de référence, gestion des distorsions du traitement thermique, calcul du stock de broyage, transferts d'inspection et documentation. Un atelier d'usinage de précision peut contenir ±0,002 mm en une seule opération. Un service d'usinage de précision garantit que la pièce respecte toujours ±0,002 mm après le traitement thermique, le meulage et le revêtement, et ce, à chaque opération de la chaîne.
Q2 : Pouvez-vous coordonner un projet où certaines opérations sont externalisées ?
R : Oui. Nous sous-traitons le traitement thermique et certaines opérations de finition à des installations partenaires, mais nous contrôlons le processus. Nous spécifions les paramètres du cycle, mesurons la distorsion avant et après et ajustons les dimensions d'usinage de prétraitement en fonction des données réelles. La pièce ne quitte jamais notre système qualité. Chaque opération externalisée fait rapport dans le même fichier d'inspection, et chaque expédition comprend un rapport dimensionnel couvrant toutes les opérations, en interne et en partenariat.
Q3 : Comment gérez-vous un projet avec plusieurs pièces qui s’assemblent ?
R : Nous identifions les interfaces critiques lors de l'examen DFM et établissons une donnée commune pour toutes les pièces de l'assemblage. Chaque pièce est usinée et inspectée par rapport à cette référence, et non par rapport à sa propre origine de dessin. Pour les interfaces critiques, nous construisons des jauges fonctionnelles qui simulent la pièce à connecter et inspectons 100 % de la production. Le but n’est pas seulement que chaque pièce corresponde à son dessin, mais que l’assemblage fonctionne lorsque les pièces s’assemblent. C'est la valeur fondamentale d'une action coordonnéeservices d'usinage de précisionpartenariat.
Balises actives: Service d'usinage de précision
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité