Produits
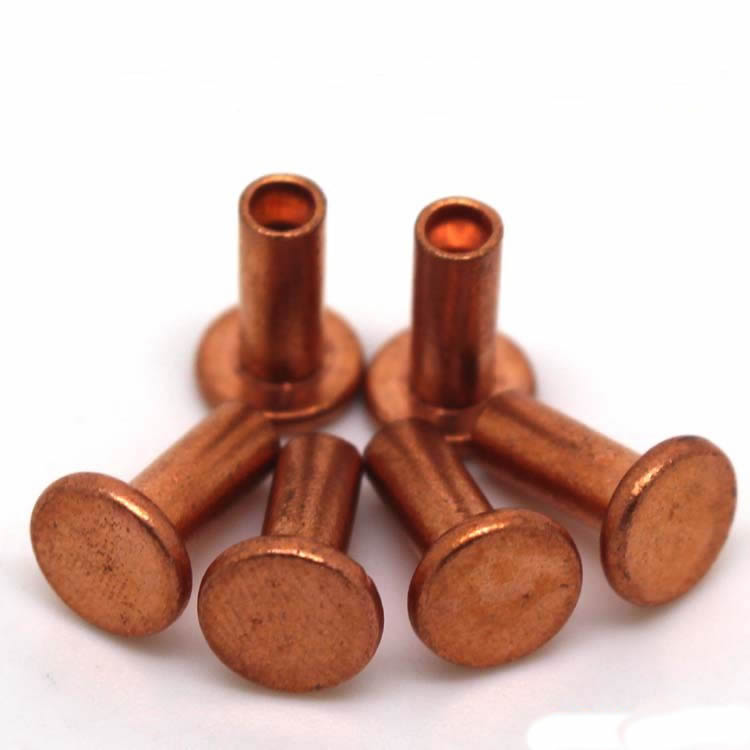
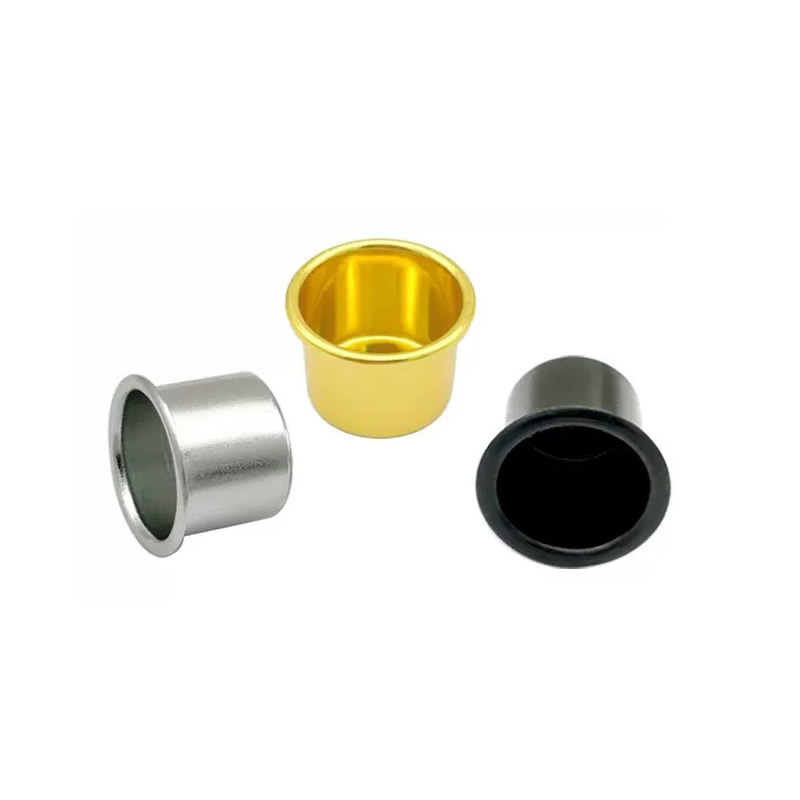
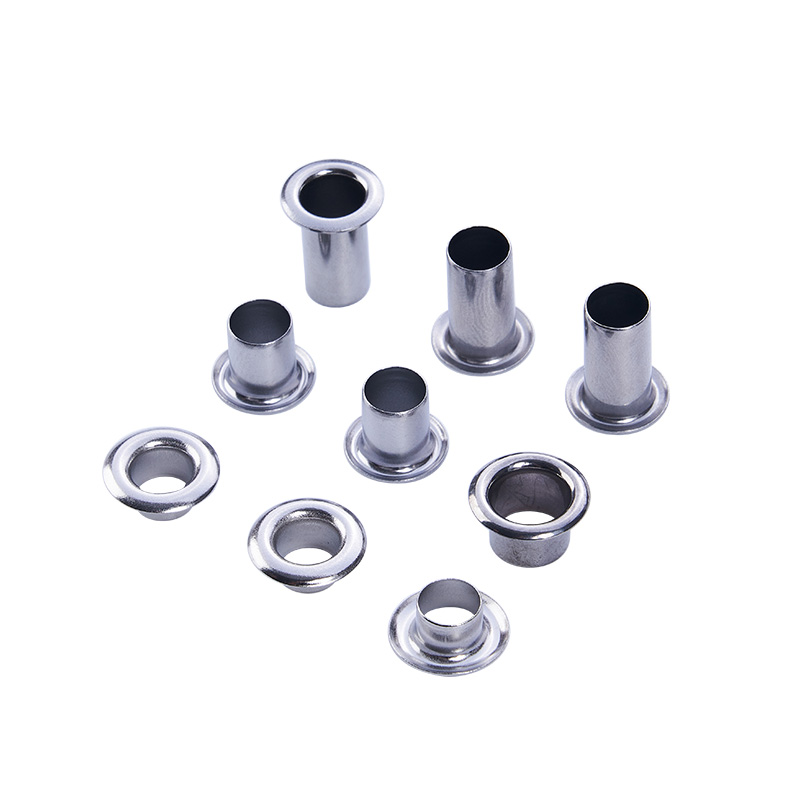
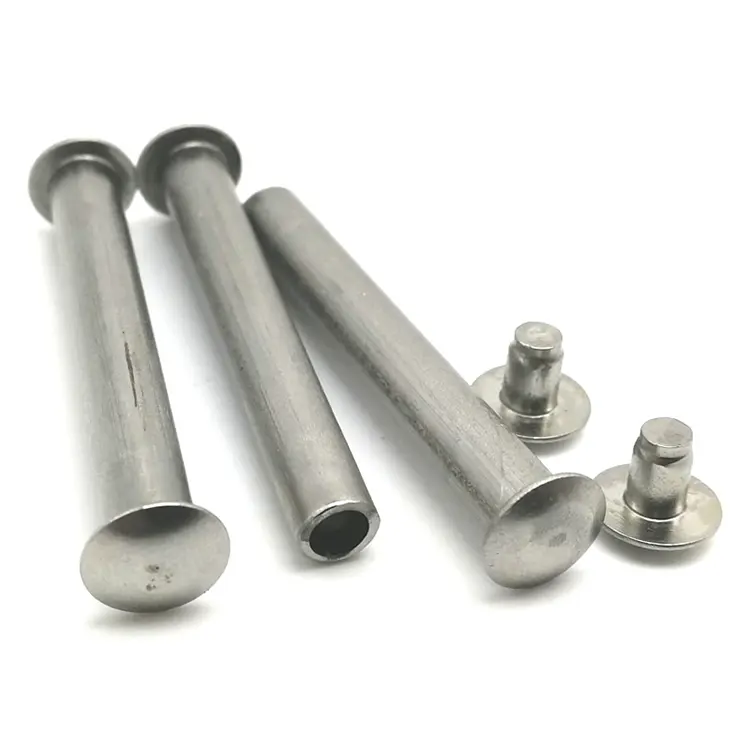
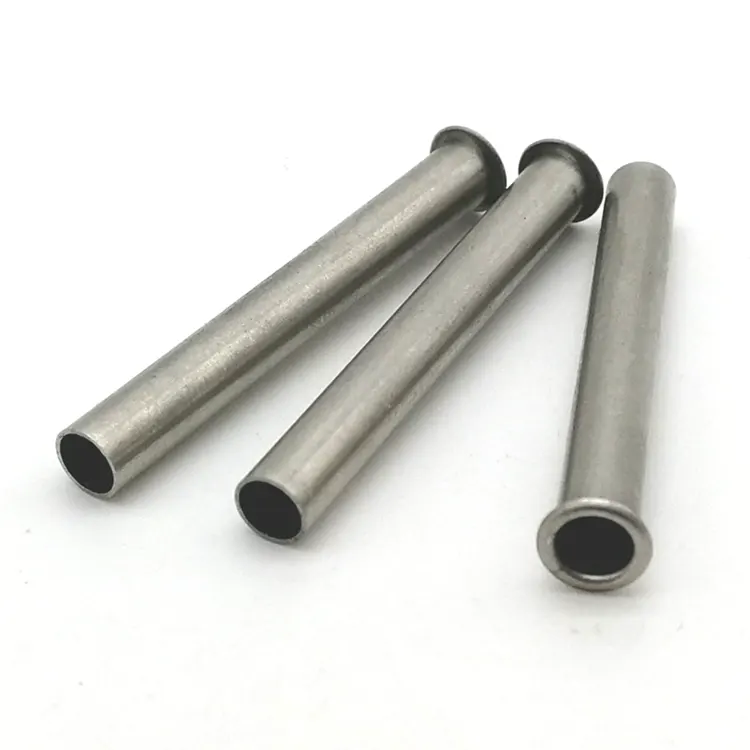
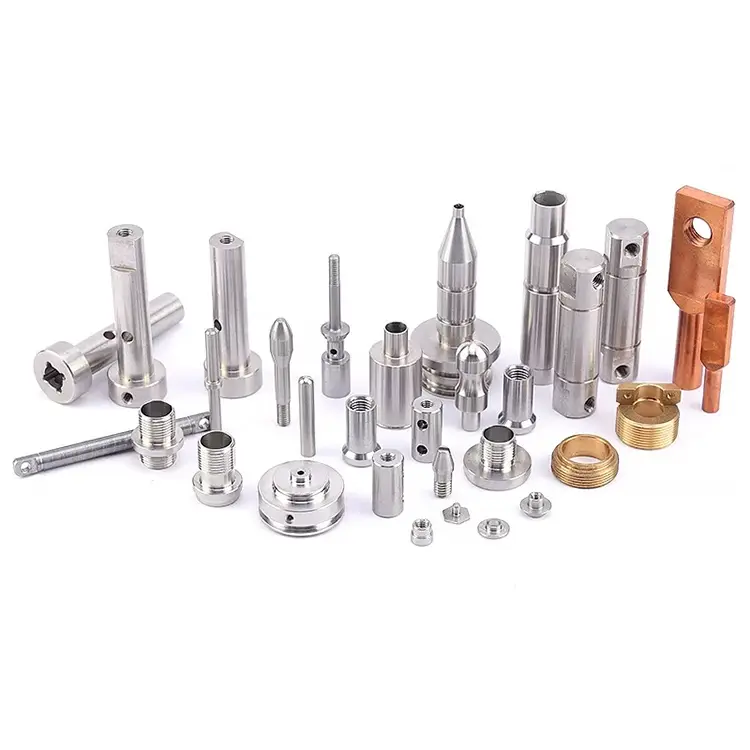
Composants usinés
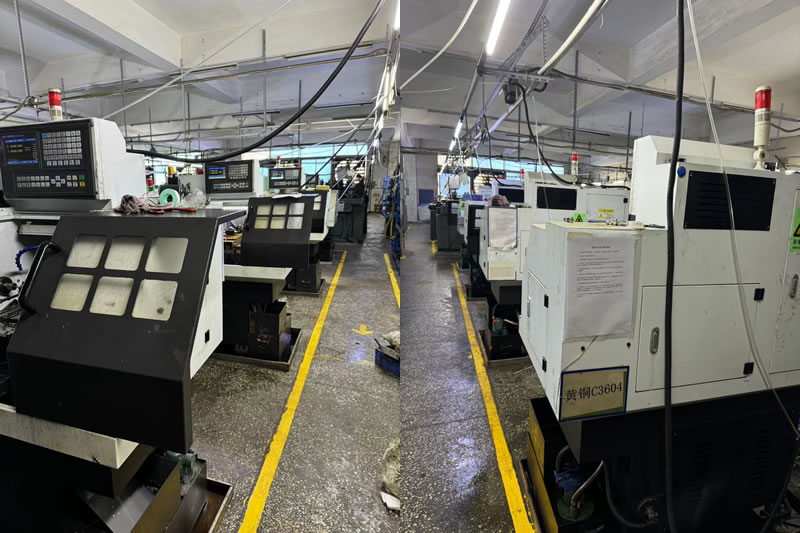
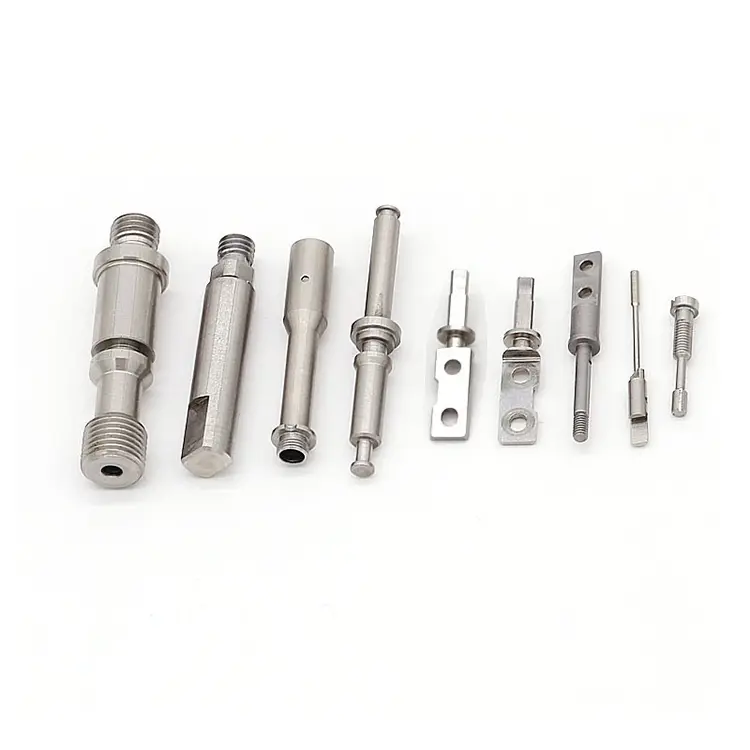
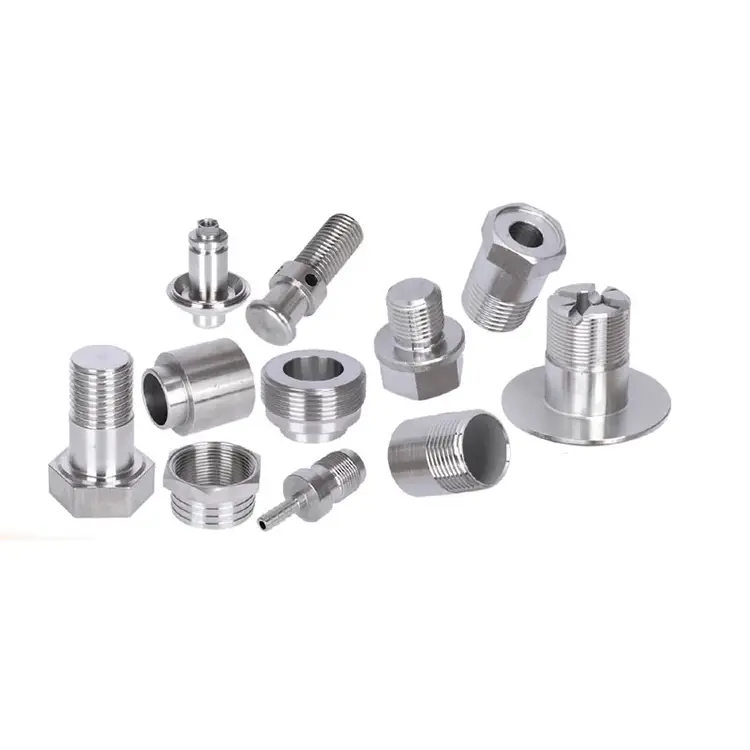
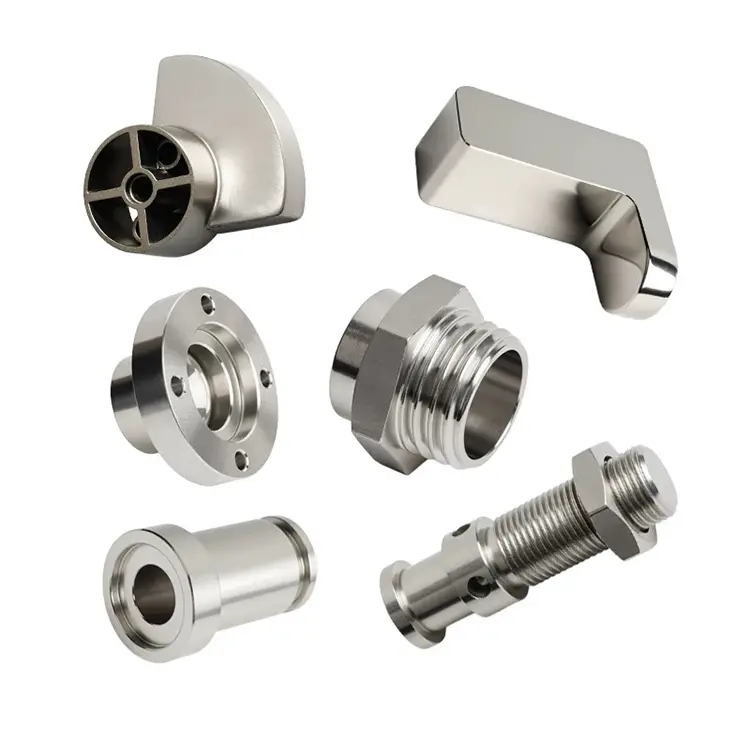
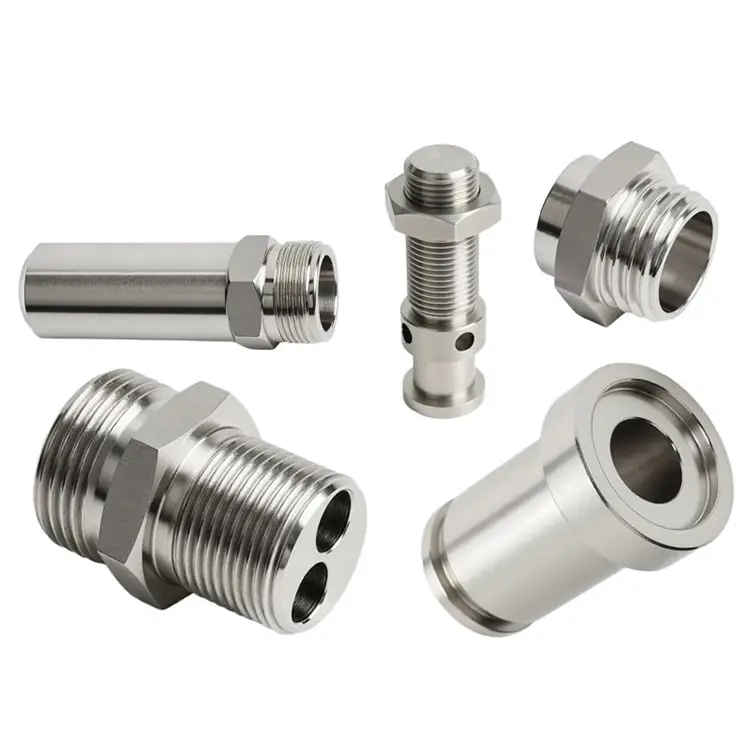
Nuote Metals est spécialisé dans la fabrication de composants usinés à partir de divers matériaux, notamment l'aluminium, l'acier, l'acier inoxydable, le laiton et le titane. En nous concentrant sur la précision et l’efficacité, nous utilisons des machines CNC entièrement automatisées pour atteindre une répétabilité dimensionnelle et une productivité inégalées.
envoyer une demande
Description du produit
Composants usinés – Commencez par la fonction, pas par la machine
La plupart des acheteurs envoient un dessin et demandent : « Pouvez-vous faire cela ? » Le dessin spécifie le matériau, la tolérance et l'état de surface. Mais cela explique rarement pourquoi. Pourquoi 4140 au lieu de 1045 ? Pourquoi 28-32 HRC au lieu de 45 HRC ? Pourquoi Ra 0,4μm sur cet alésage mais Ra 1,6μm sur celui-là ?
Lorsque la fonction n'est pas comprise, le composant est usiné selon le dessin et tombe en panne en service. Un arbre qui s'use prématurément. Un boîtier qui se fissure sous l'effet des vibrations. Une douille qui grippe au bout de trois mois. Le dessin a été respecté. Il n'y avait pas de fonction.
Chez Nuote Metals, nous fabriquonscomposants usinésen commençant par la fonction : ce que la pièce doit faire, ce qu'elle doit survivre et comment elle échouera si quelque chose ne va pas. Ensuite, nous sélectionnons le matériau, le traitement thermique et le processus d'usinage correspondant. Cet article explique comment fonctionne cette sélection inversée et pourquoi elle produit des composants qui durent plus longtemps que le dessin seul.
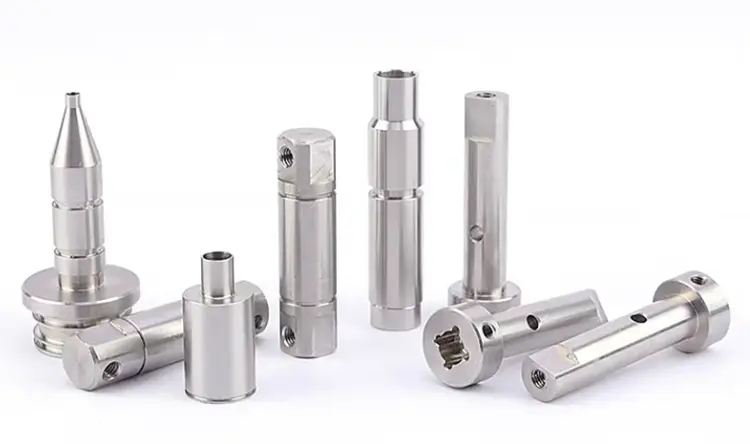
Les quatre fonctions qui déterminent la sélection des composants
Chaque composant usiné remplit au moins une fonction principale. La fonction détermine le matériau, le traitement thermique et les points de contrôle critiques.
1. Résistance à l'usure.
Composants qui glissent, tournent ou entrent en contact avec des fluides abrasifs : bagues, plaques d'usure, sièges de soupape, suiveurs de came. Le matériau doit résister à la perte de matière en surface. La dureté et la microstructure comptent plus que la résistance à la traction. Choix typiques : 440C, D2, cémenté 8620, nitruré 4140.
2. Résistance à la fatigue.
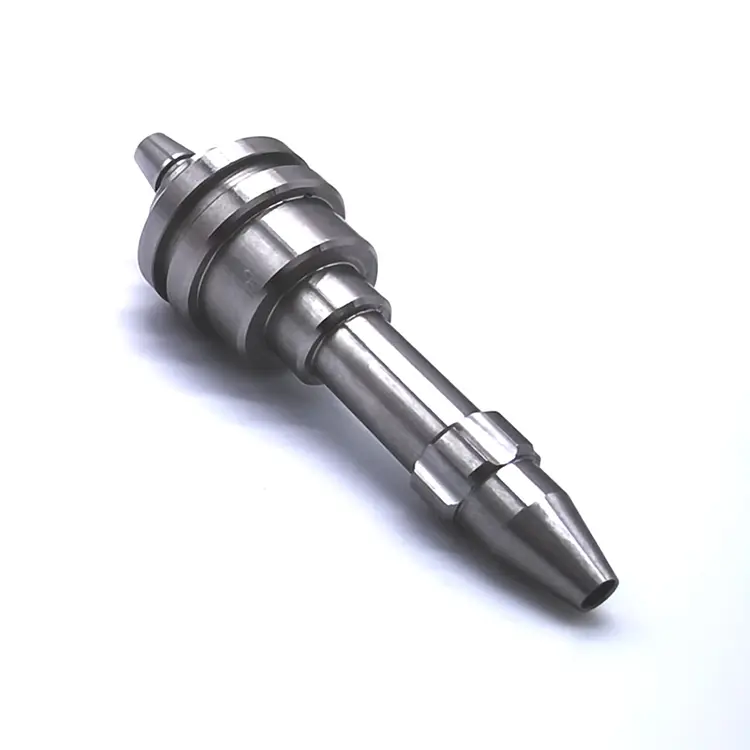
Composants qui tournent ou fonctionnent sous charge : arbres, essieux, bielles, ressorts. Le matériau doit résister à l’amorçage et à la propagation des fissures. La propreté, le flux des grains et la finition de surface comptent plus que la dureté globale. Choix typiques : 4340, 4140, 17-4 PH, surfaces grenaillées.
3. Résistance à la corrosion.
Composants exposés à l'humidité, aux produits chimiques ou au sel : raccords marins, pièces d'équipement alimentaire, corps de vannes chimiques. Le matériau doit résister aux attaques électrochimiques. La chimie des alliages et la passivation comptent plus que la résistance. Choix typiques : 316, 17-4 PH, acier inoxydable duplex, titane.
4. Ajustement précis.
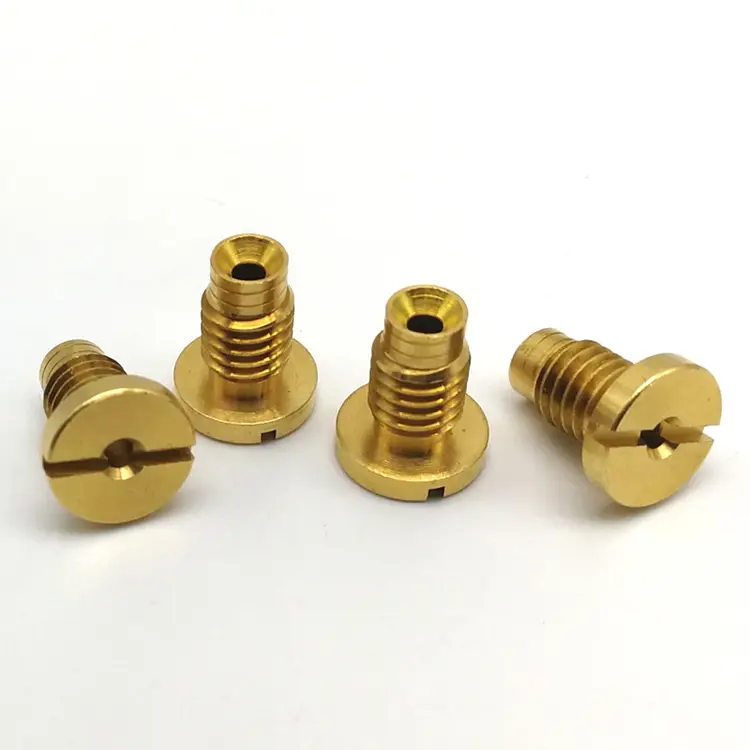
Composants qui s'assemblent avec un jeu étroit ou des interférences : bobines, manchons, montures optiques, pièces d'instruments. Le matériau doit conserver sa dimension sous cycle thermique. La dilatation thermique et l’usinabilité comptent plus que la dureté. Choix typiques : 6061, 7075, 303, laiton, bronze.
Un composant peut remplir plusieurs fonctions. Un tiroir de valve hydraulique doit résister à l’usure (contact glissant) et maintenir un ajustement précis (jeu). Le matériau et le traitement thermique doivent satisfaire aux deux. C'est pourquoi nous examinons la fonction avant de recommander une qualité.
De la fonction à la fabrication – Comment nous effectuons la sélection inversée
Une fois la fonction claire, la voie de fabrication suit. Voici la logique que nous utilisons pour le communcomposants usinés:
| Fonction | Direction du matériau | Traitement thermique | Point d'usinage critique | Objectif de l'inspection |
|---|---|---|---|---|
| Résistance à l'usure | Acier à haute teneur en carbone/à outils | Trempé à cœur ou cémenté | Meuler après durcissement, ne pas tourner | Dureté, profondeur du boîtier, Ra |
| Résistance à la fatigue | Acier allié, fusion propre | Désaltérer et tempérer | Flux de grains, pas de filets pointus | État de surface, contrainte résiduelle |
| Résistance à la corrosion | Acier inoxydable, titane | Recuit / passivation en solution | Évitez les bavures, contrôlez la chaleur | Test de passivation, chimie |
| Ajustement précis | Aluminium, laiton, acier inoxydable | Soulagement du stress avant la fin | Compensation thermique | MMT, rondeur, concentricité |
| Tenue + coupe combinées | 4140 nitruré, 17-4 PH | Nitrure ou H900 | Tourner ou broyer dur après le traitement | Dureté + CMM + Talyrond |
Pourquoi ce tableau est important :Un acheteur qui spécifie 4140 à 28-32 HRC pour une application d'usure sous-spécifie le composant. Un acheteur qui spécifie 440C à 58 HRC pour un arbre critique en fatigue sur-spécifie la dureté et sous-spécifie la propreté. La fonction détermine la combinaison correcte, pas seulement le dessin.
Modes de défaillance courants – et comment l’usinage les prévient
Chaque composant usiné tombe en panne de manière prévisible. Chaque mode de défaillance renvoie à une décision d'usinage ou de matériau qui a été prise ou évitée pendant la production.
Rupture d'usure.La perte de matériau de surface s'accélère lorsque la dureté est insuffisante ou que la finition de la surface est trop rugueuse. Une bague tournée à Ra 1,6 μm s'usera plus rapidement qu'une bague rectifiée à Ra 0,4 μm, même avec le même matériau et la même dureté. Pour les composants critiques à l'usure, nous meulons ou tournons dur la surface fonctionnelle et vérifions Ra avec un profilomètre.
Échec de fatigue.Les fissures apparaissent au niveau des défauts de surface : marques d'outils, brûlures de meulage, rayons de congé aigus. Un arbre avec un rayon de congé de 0,2 mm échouera plus tôt qu'un arbre avec un rayon de 0,5 mm, même si les deux correspondent au dessin. Pour les composants critiques en fatigue, nous spécifions des rayons de congé généreux et inspectons la brûlure de meulage à l'aide d'un test de gravure nital.
Rupture de corrosion.Les composants en acier inoxydable échouent lorsque l'usinage macule la surface ou incruste des particules de fer. La couche passive ne peut pas se former et des piqûres commencent. Pour les composants critiques en matière de corrosion, nous utilisons un outillage dédié, une finition refroidie à l'azote et vérifions la passivation avec un test au ferroxyle.
Échec de l’ajustement.Les composants qui se lient ou fuient échouent généralement parce que la dilatation thermique n'a pas été prise en compte ou parce que les données ont changé entre les opérations. Pour les composants ajustés avec précision, nous usinons dans une cellule à température contrôlée et utilisons les mêmes données pour le tournage, le fraisage et l'inspection.
Un exemple réel - Bague d'usure nitrurée 4140
Un fabricant nord-américain de matériel agricole avait besoin d'une bague en acier 4140 pour un outil d'engagement du sol. La bague est entrée en contact avec un sol abrasif sous une charge élevée. Leur fournisseur précédent a usiné la pièce selon le dessin (4 140, 28-32 HRC, Ra 1,6 μm) et la bague s'est usée en six semaines.
Le problème : le dessin précisait la dureté mais pas l’étape de nitruration. À 28-32 HRC, la surface était trop molle pour une usure abrasive. La finition Ra 1,6 μm accélère la perte de matière.
Ce que nous avons fait différemment :
- Nous avons examiné la fonction (usure par glissement abrasif) et recommandé une nitruration jusqu'à une dureté de boîtier de 55 à 62 HRC, et pas seulement un durcissement à cœur.
- Usinage de l'alésage surdimensionné pour compenser la croissance de la nitruration.
- Mettez à la terre l'alésage après nitruration à Ra 0,4 μm, non tourné.
- Expédié 2 000 pièces. La durée de vie de la bague est passée de 6 semaines à 14 mois. Le client a modifié le dessin pour spécifier la nitruration et Ra 0,4 μm.
C'est ce quecomposants usinésdevrait fournir : pas seulement une pièce qui correspond au dessin, mais une pièce qui répond à la fonction que le dessin était censé décrire.
Foire aux questions sur la sélection des composants
Q1 : Pouvez-vous recommander un matériau et un traitement thermique en fonction de mon application ?
R : Oui. Nous préférons commencer par la fonction : à quoi le composant doit résister, comment il se déplace et dans quel environnement il fonctionne. À partir de là, nous recommandons les matériaux, le traitement thermique et les points d'inspection critiques. Quand nous examinonscomposants usinéspour les clients, nous vérifions si les spécifications du dessin correspondent à la fonction prévue. S'il y a une discordance, comme 4140 à 28 HRC pour une application d'usure abrasive, nous le signalons avant de proposer un devis. Cela empêche un composant qui répond au dessin mais tombe en panne en service.
Q2 : Quelle est l’erreur la plus courante que vous voyez dans les dessins de composants ?
R : Spécifier la dureté sans spécifier le processus de traitement thermique. "4140, 28-32 HRC" nous indique la dureté globale mais pas si la surface doit être nitrurée, cémentée ou durcie par induction. Pour les applications d’usure, la dureté et la profondeur du boîtier comptent plus que la dureté à cœur. Pour les applications de fatigue, la propreté et la finition de surface comptent plus que la dureté. Nous examinons chaque dessin pour cet écart et recommandons les spécifications manquantes avant la production.
Q3 : Comment vérifier qu'un composant usiné remplira sa fonction ?
R : Nous vérifions les caractéristiques qui contrôlent la fonction, et pas seulement les dimensions sur le dessin. Pour un composant d'usure, nous vérifions la dureté de la surface, la profondeur du boîtier et Ra. Pour un composant de fatigue, nous vérifions les rayons de congé, l'état de surface et la contrainte résiduelle (si spécifié). Pour un composant de corrosion, nous vérifions la passivation et la chimie. Pour un composant ajusté avec précision, nous vérifions la rondeur, la concentricité et l'ajustement avec une jauge fonctionnelle. Le rapport d'inspection reflète la fonction, pas seulement le dessin. C'est ainsi que nous garantissons quecomposants usinésde Nuote Metals fonctionnent en service, pas seulement sur le banc d'inspection.
Balises actives: Fournisseur de composants usinés, fabricant de pièces usinées avec précision, services d'usinage CNC personnalisés
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité