Produits
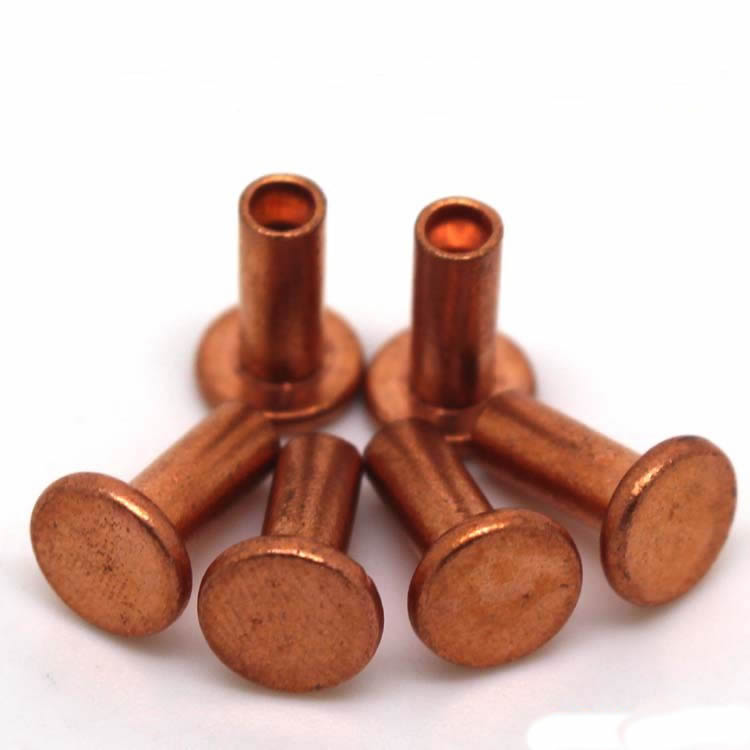
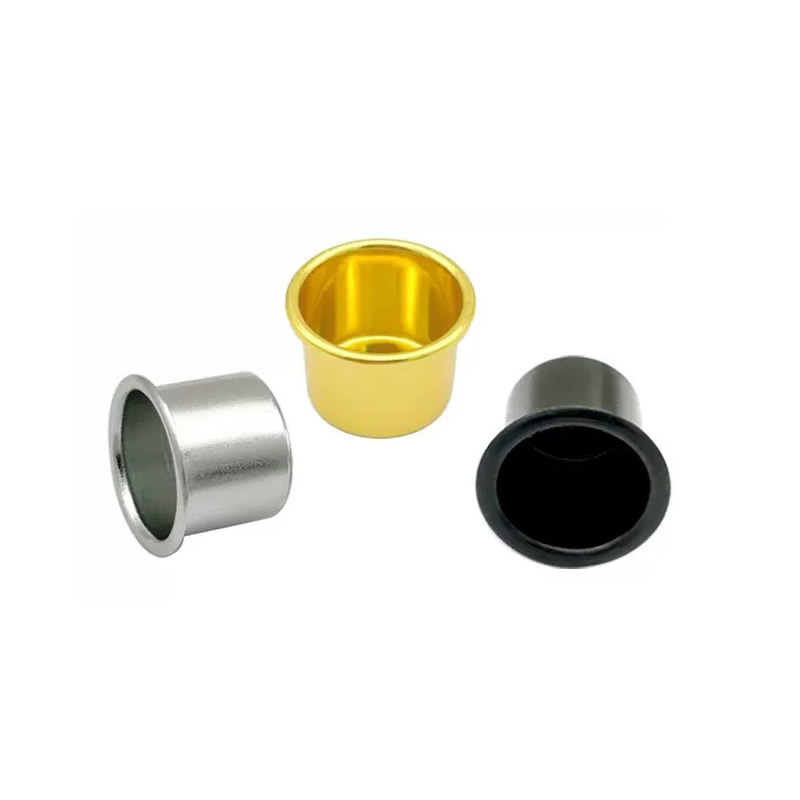
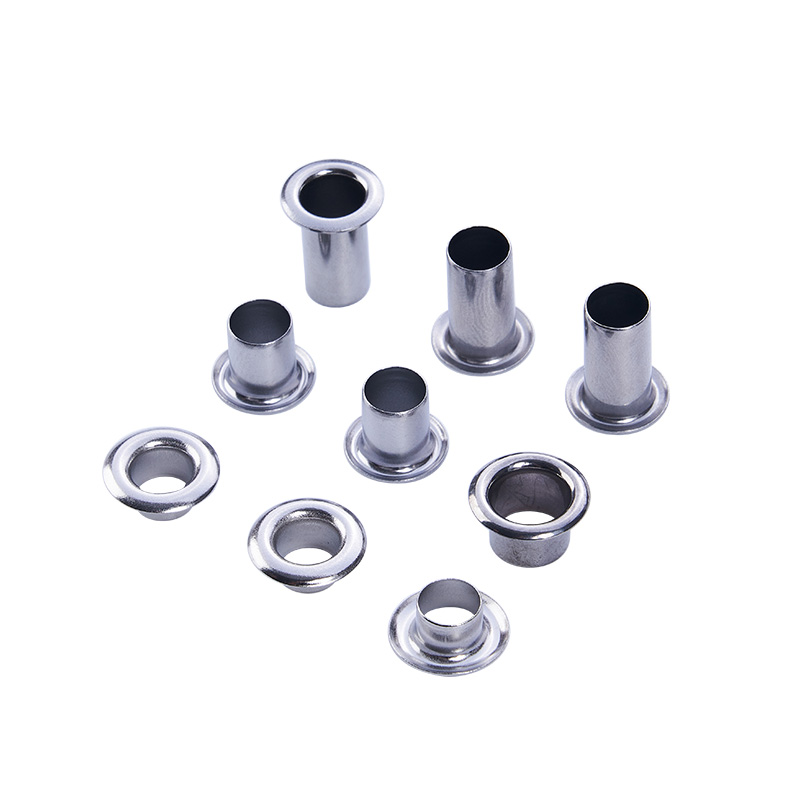
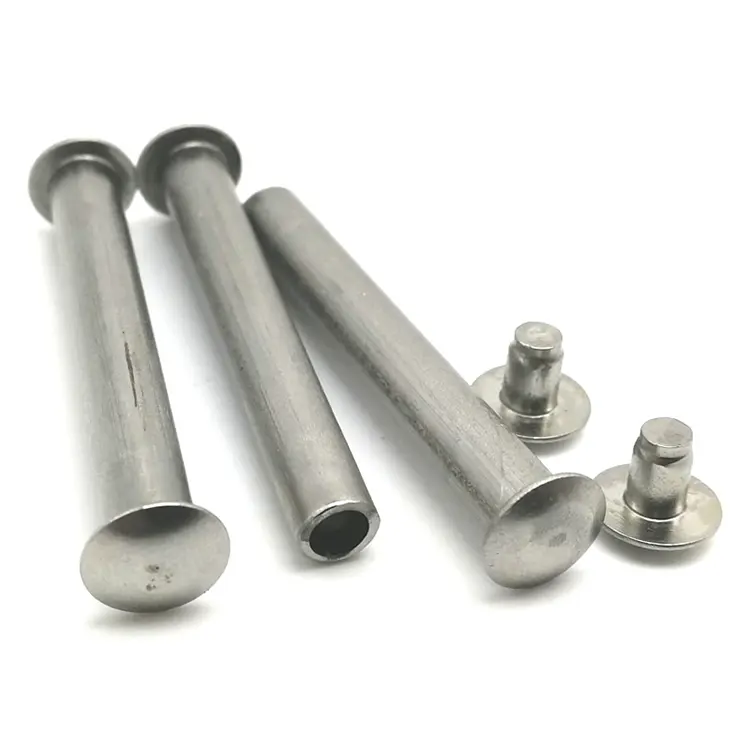
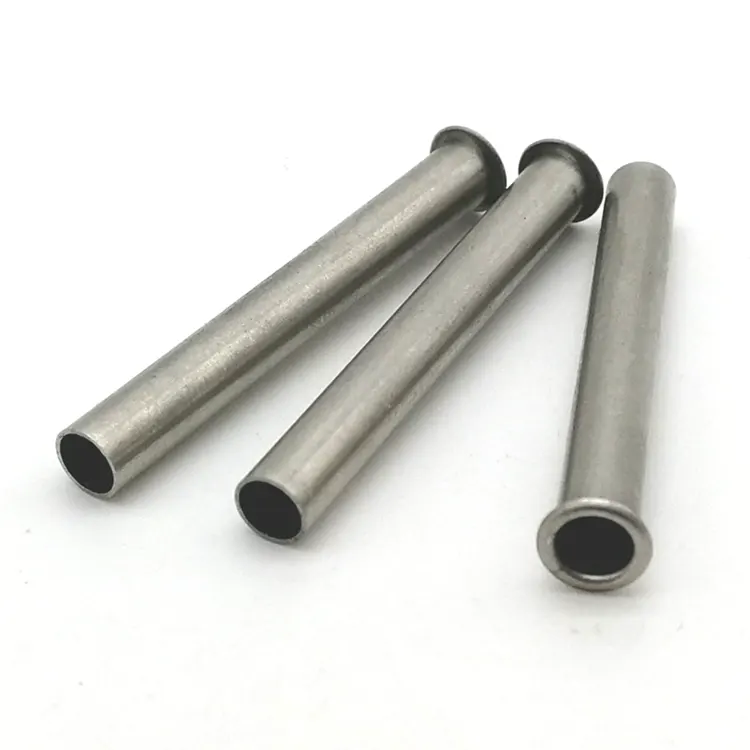
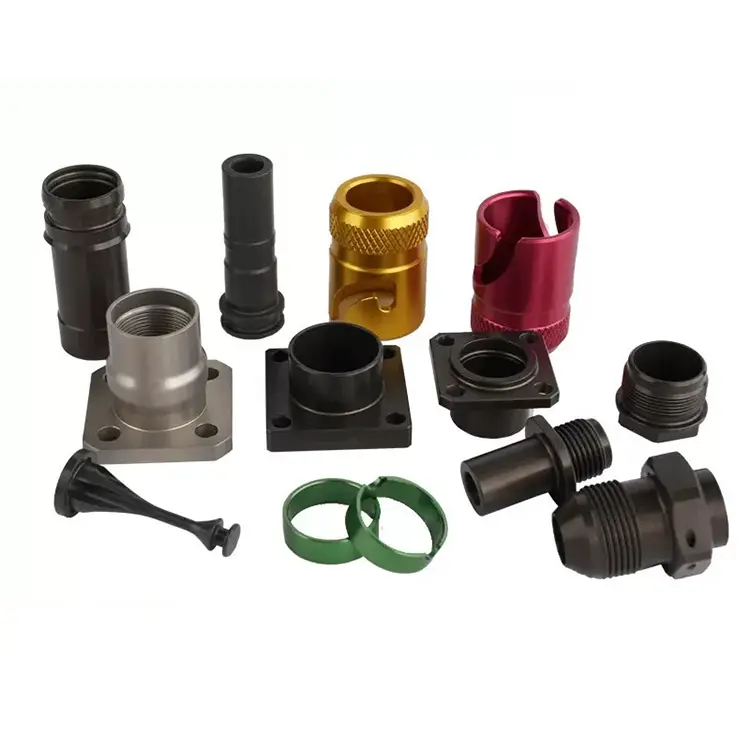
Service de tournage CNC
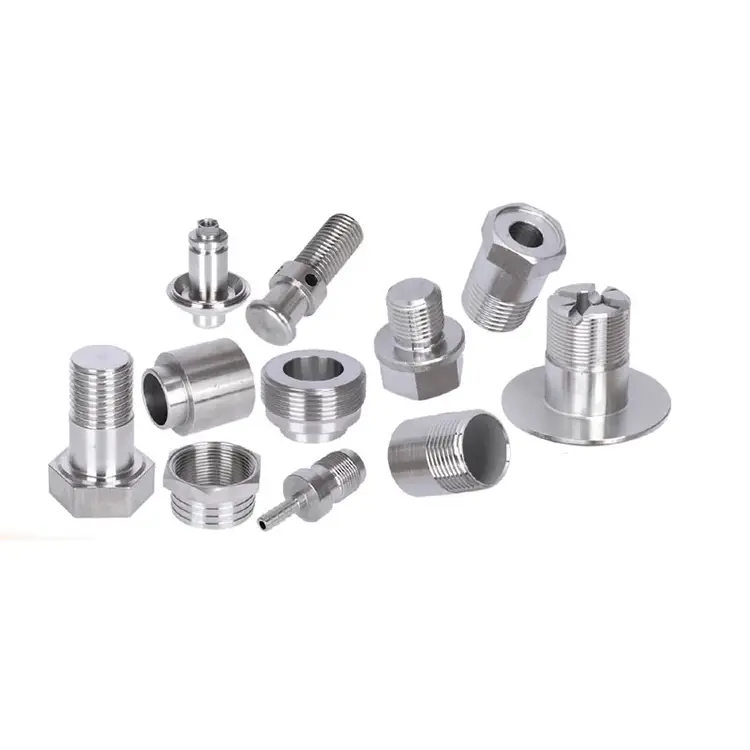
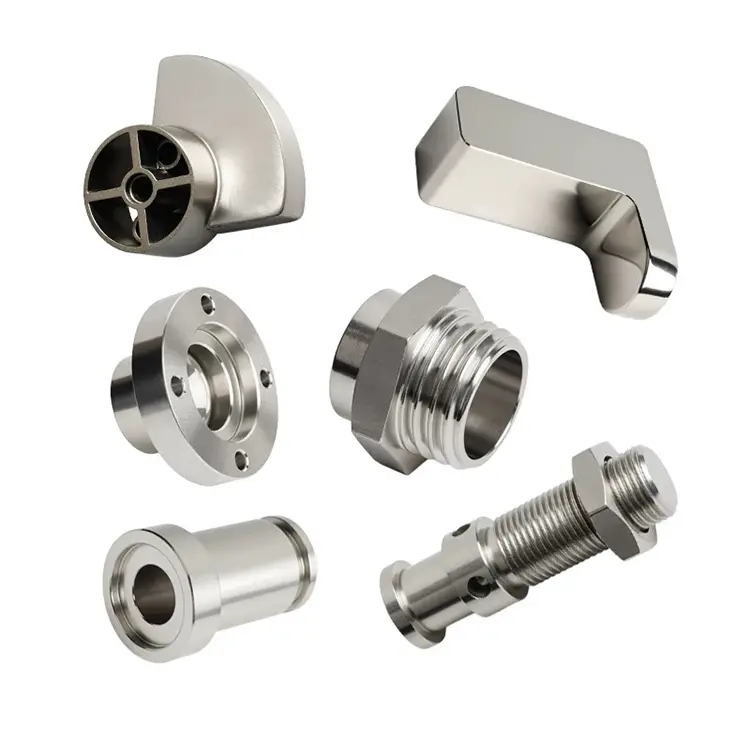
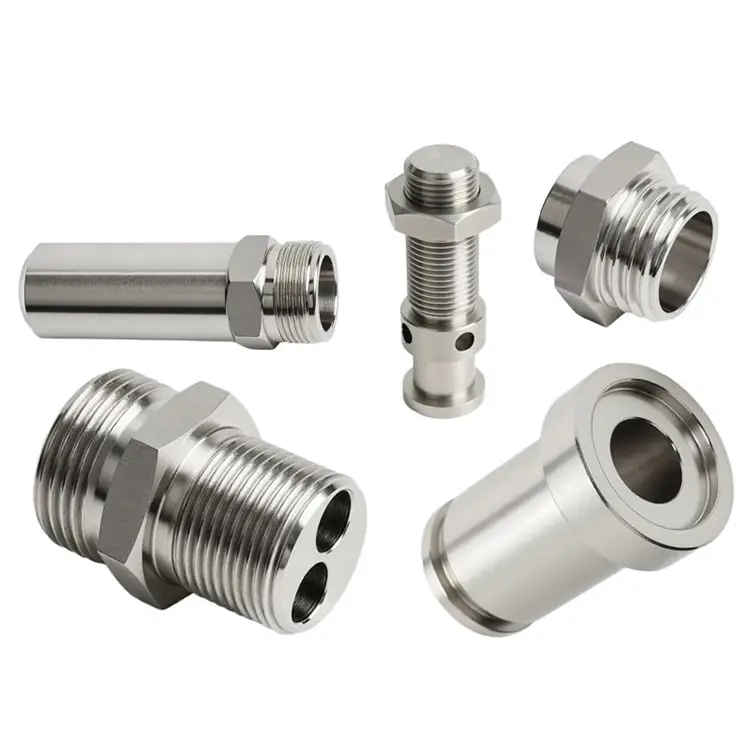
Nuote Metals est l'un des principaux fabricants proposant des services de tournage CNC en Chine. Le tournage CNC est l'une des technologies de pointe qui a considérablement augmenté l'efficacité, la vitesse et la qualité des produits manufacturés. Nous sommes dans ce domaine depuis plus de 10 ans, n'hésitez pas à nous envoyer votre demande.
envoyer une demande
Description du produit
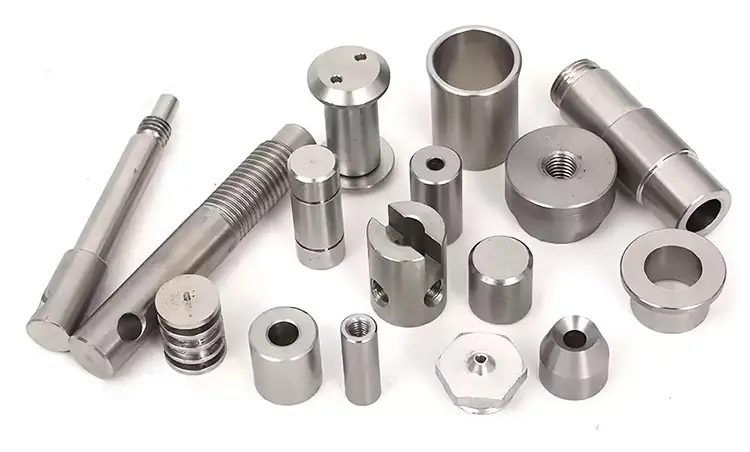
Le tournage est le moyen le plus rapide de réaliser une pièce cylindrique. Mais la vitesse de rotation de la broche ne représente que la moitié du problème. UNService de tournage CNCest efficace lorsque le matériau arrive sans délai, que la pièce se détache complètement du tour et que le lot est expédié sans qu'un deuxième fournisseur n'y touche. Lorsque l’une de ces étapes s’interrompt, la vitesse de broche n’a plus d’importance.
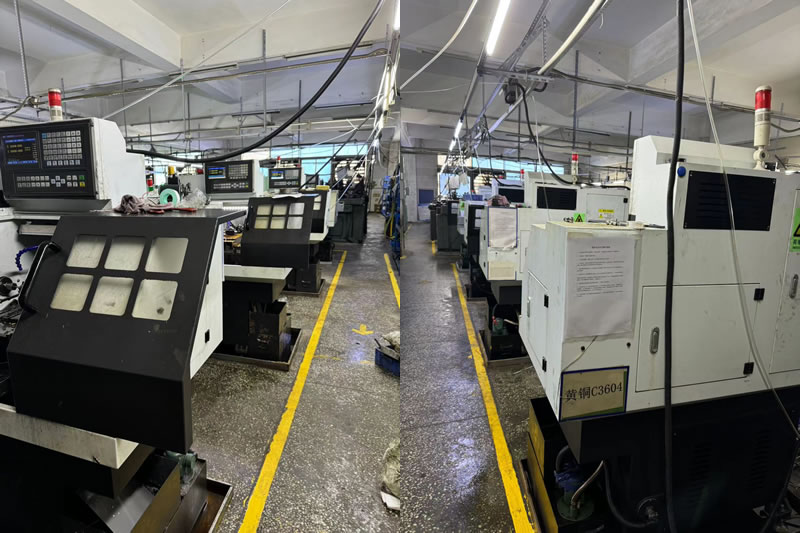
Chez Nuote Metals, nous organisons notre service de tournage autour de cette chaîne complète, et pas seulement du tour. Nous stockons et achetons des matériaux en barres, exploitons 30 tours alimentés en barres et à mandrin, effectuons des opérations secondaires en interne et inspectons sous un seul système qualité. Avec plus de 20 ans d'expérience en exportation vers des clients de l'automobile, de l'hydraulique et de l'électronique, nous avons appris qu'un service de tournage se juge en fonction de ce qui se passe entre la barre et la boîte d'expédition.
La source d’efficacité – Avancement de barres et coupe continue
Un tour à barres pousse automatiquement le matériau dans la broche. La pièce est usinée, découpée et la pièce suivante commence, sans qu'un opérateur n'ouvre la porte. Ce cycle continu constitue le principal avantage d’un service de tournage par rapport au fraisage ou à l’usinage général.
Ce que l'alimentation en barres change :
- Le temps de configuration est amorti sur l’ensemble du lot.Pour 5 000 pièces, le coût d'installation par pièce devient négligeable.
- Le temps de cycle est prévisible.La machine fonctionne sans surveillance pendant des heures, produisant des pièces à un rythme constant.
- Le coût de la main d’œuvre par pièce diminue.Un opérateur peut superviser plusieurs tours à barres.
Pour les diamètres de 2 mm à 80 mm, l'avance-barre est la méthode de production par défaut. Au-delà de 80 mm, ou pour des pièces aux caractéristiques complexes, nous passons au travail en serrage sur tours CNC avec outillage motorisé. Le service couvre les deux, mais les coûts sont meilleurs lorsque la pièce convient à l'alimentation du bar.
Ce que couvre notre service de tournage : matériaux, opérations secondaires, inspection
Un service de tournage qui ne fait que tourner est un service partiel. La plupart des pièces cylindriques nécessitent des caractéristiques secondaires (trous transversaux, méplats, filetages, fentes) et la plupart des acheteurs ne souhaitent pas gérer un deuxième fournisseur pour ces opérations. Le tableau ci-dessous montre ce que nous gardons en interne par rapport à ce que nous collaborons, et ce que cela signifie pour votre projet.
| Scène | En interne ou en partenariat | Ce que cela couvre | Ce que cela signifie pour vous |
|---|---|---|---|
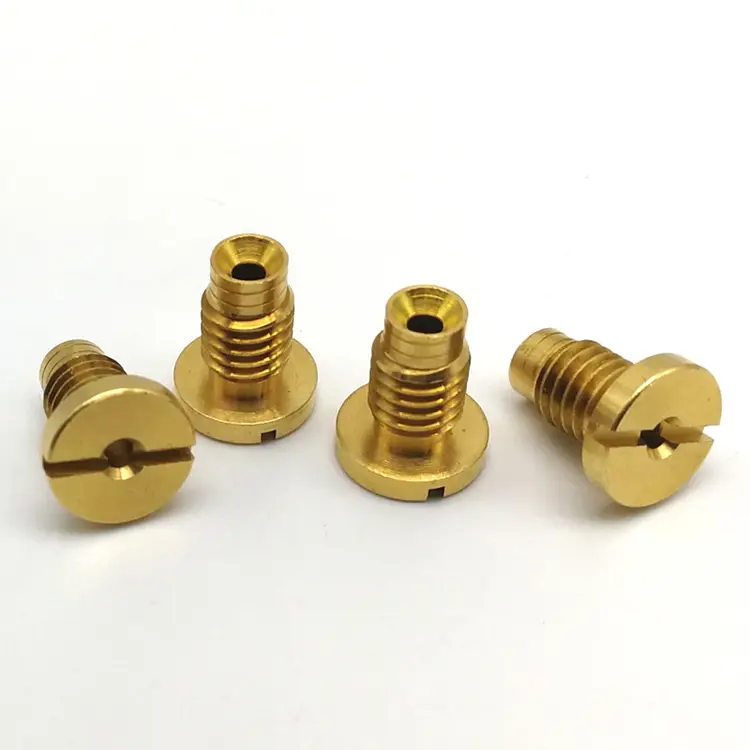
| Approvisionnement en matériaux | En interne | Acier au carbone, acier allié, acier inoxydable, aluminium, laiton, cuivre, plastiques | Pas de fournisseur de matériaux distinct ; certificats d'usine vérifiés avant l'usinage |
| Tournage CNC | En interne | 30 tours alimentés par barres et à mandrin, diamètre 2 à 300 mm | Tournage, alésage, dressage, rainurage en une seule configuration |
| Fraisage secondaire | En interne | Outillage dynamique sur tours, plus 12 centres d'usinage | Trous transversaux, plats, fentes : pas de deuxième fournisseur |
| Traitement thermique | En interne / En partenariat | Trempe, revenu, nitrure, carburation | Distorsion mesurée avant et après ; actions compensées |
| Finition | En interne / En partenariat | Anodisation, placage, passivation, polissage | Inspection après revêtement ; non expédié à l'aveugle à un vernisseur |
| Inspection finale | En interne | MMT, Talyrond, profilomètre | Rapport dimensionnel avec valeurs mesurées réelles |
Approvisionnement en matériaux.Nous stockons et achetons de l’acier au carbone, de l’acier allié, de l’acier inoxydable, de l’aluminium, du laiton, du cuivre et des plastiques techniques. Les certificats d'usine sont vérifiés avant l'usinage.
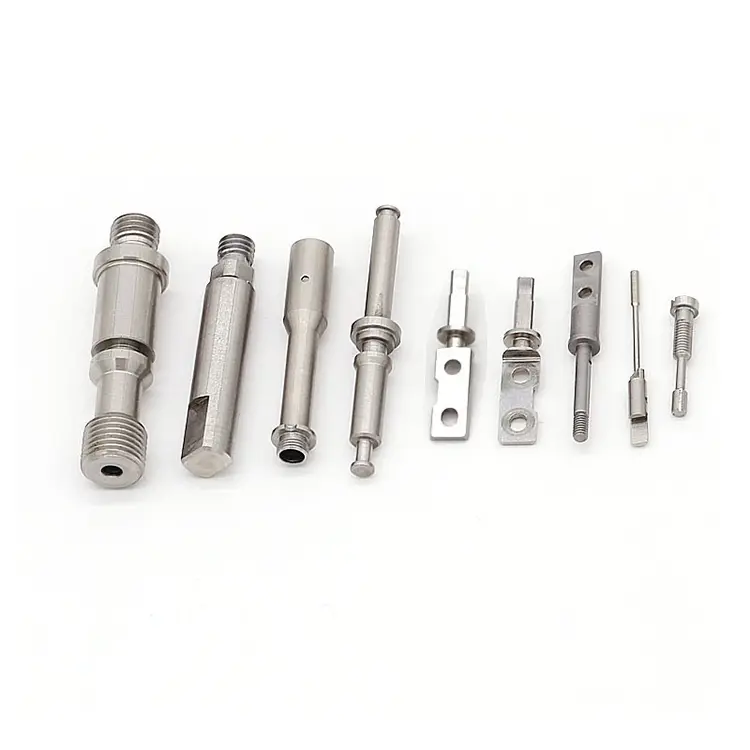
Opérations secondaires en interne.Nos tours sont équipés d'outillage dynamique pour les trous transversaux, les plats et les fentes. Pour les éléments nécessitant un fraisage, nous transférons la pièce vers nos centres d'usinage, sous le même système qualité, sans l'expédier à un tiers.
Contrôle et documentation.Chaque expédition comprend un rapport dimensionnel avec les valeurs mesurées réelles sur les caractéristiques critiques, ainsi que des certificats de matériaux. Pour les industries réglementées, la documentation PPAP est disponible sur demande.
Cohérence des lots – Là où un service de tournage est vraiment testé
Le premier lot prouve la capacité. Le lot répété prouve la cohérence. Un service de tournage qui modifie l'outillage, les décalages ou le matériau entre les commandes crée des variations que vous ne pouvez pas voir avant l'assemblage.
Nous archivons la fiche de configuration, la liste des outils, le plan d'inspection et le premier article approuvé pour chaque numéro de pièce. Lorsqu'une nouvelle commande arrive, même un an plus tard, nous extrayons l'enregistrement original et vérifions le premier article par rapport à l'échantillon approuvé avant de lancer la production. Si le fournisseur de matière ou le cycle de traitement thermique a changé, nous vous en informons avant le démarrage du lot.
Pour le tournage de gros volumes, nous utilisons un calibrage en cours de processus et des changements d'outils programmés pour éviter toute dérive. La durée de vie de l'outil est déterminée par le temps de coupe et non par le jugement de l'opérateur. C'est la différence entre un service de tournage qui livre deux fois la même pièce et un autre qui livre deux pièces différentes avec le même numéro de dessin.
Un exemple réel – Boîtier de capteur en acier inoxydable 316, 40 000 pièces
Un fabricant allemand de capteurs avait besoin d'un boîtier en acier inoxydable 316 avec une tolérance d'alésage de 0,01 mm, un trou transversal et un port fileté. Leur fournisseur précédent a retourné le boîtier, puis l'a envoyé à un deuxième atelier pour le perçage et le filetage de trous transversaux. Le délai de livraison était de 7 semaines et la position des trous croisés dérivait d'un lot à l'autre.
Ce que nous avons fait différemment :
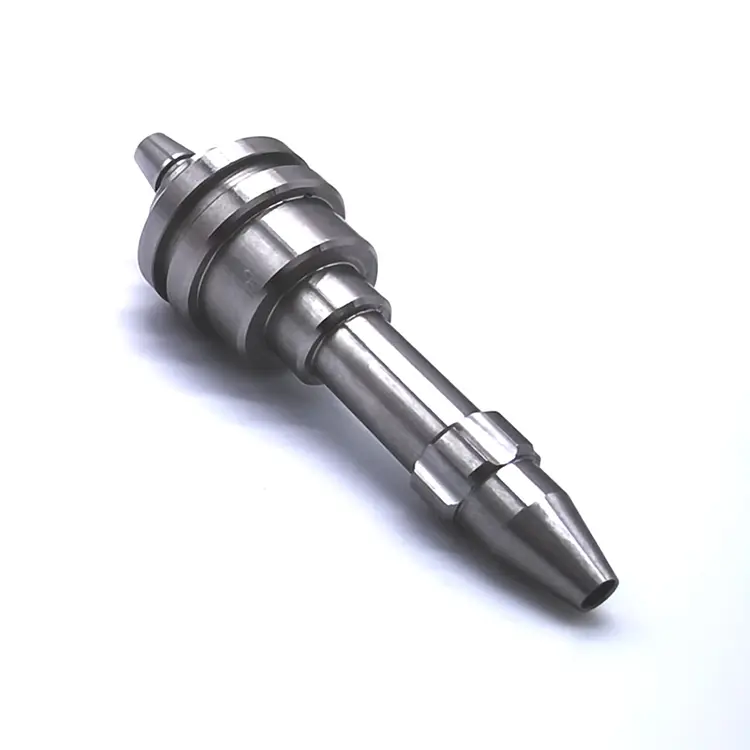
- Usiné le boîtier sur un tour à barres avec un outillage dynamique : tournage, perçage transversal et filetage en une seule configuration.
- Nous avons acheté la barre 316 en interne et vérifié le certificat de l'usine avant la production.
- Jauge en cours de processus utilisée sur la position de l'alésage et du trou transversal, toutes les 50 pièces.
- Expédié 40 000 pièces en 5 semaines sans aucun rejet de position de trou croisé. Le client a éliminé le deuxième fournisseur et a réduit le délai de livraison de 2 semaines.
C'est ce qu'unService de tournage CNCdoit livrer : pas seulement des pièces tournées, mais des pièces complètes, dans les délais, lot après lot.
Foire aux questions
Q1 : Quelle est la différence entre un service de tournage CNC et un atelier d’usinage général ?
R : Un atelier d'usinage général peut tourner des pièces, mais unService de tournage CNCest organisé autour de l'efficacité du tournage : tours à barres, approvisionnement en matériaux en interne, outillage en direct pour les fonctionnalités secondaires et cohérence des commandes répétées. La différence se reflète dans le prix unitaire pour les pièces cylindriques et dans les délais lorsque des opérations secondaires sont nécessaires. Un atelier généraliste devra peut-être envoyer votre pièce pour des trous transversaux ou un traitement thermique. Nous conservons ces opérations en interne ou dans le cadre de notre système qualité.
Q2 : Pouvez-vous gérer à la fois de petits lots et des tournages à grand volume ?
R : Oui. Pour les prototypes et les petits lots (1 à 50 pièces), nous utilisons des tours à serrage et des centres de fraisage et de tournage à 5 axes : configuration flexible, délai d'exécution rapide. Pour la production (de 50 à 500 000+ pièces), nous utilisons des tours à barres avec chargeurs automatiques et jaugeage en cours de processus. Le plan de processus change avec le volume, mais les données, la stratégie d'outillage et la norme d'inspection restent les mêmes : la pièce que vous approuvez au stade du prototype est donc la pièce que vous recevez en production.
Q3 : Comment vous assurez-vous que les commandes répétées correspondent au lot d’origine ?
R : Nous archivons la feuille de configuration, la liste des outils, le plan d'inspection et le premier article approuvé pour chaque numéro de pièce. Lorsqu'une commande répétée arrive, nous extrayons l'enregistrement original et vérifions le premier article par rapport à l'échantillon approuvé avant de lancer la production. Si le fournisseur de matière ou le cycle de traitement thermique a changé, nous vous en informons avant le démarrage du lot. La cohérence est un processus, pas une promesse, et elle est au cœur d'un système fiable.Service de tournage CNC.
Balises actives: Service de tournage CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité