Produits
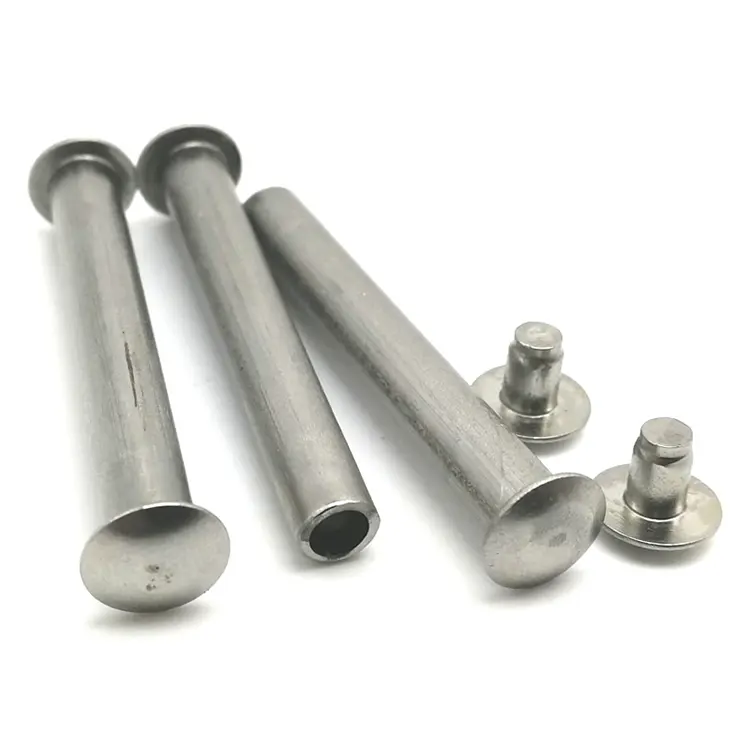
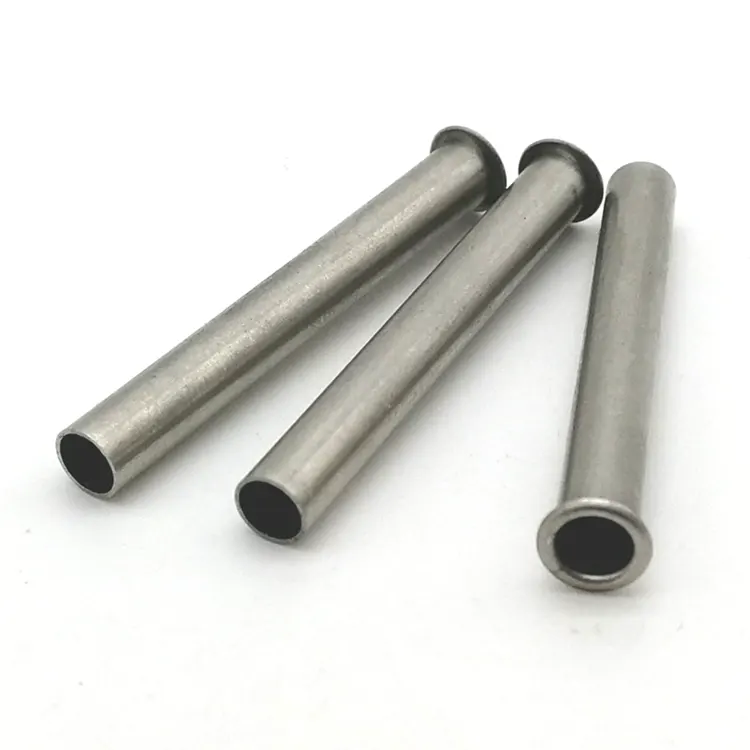
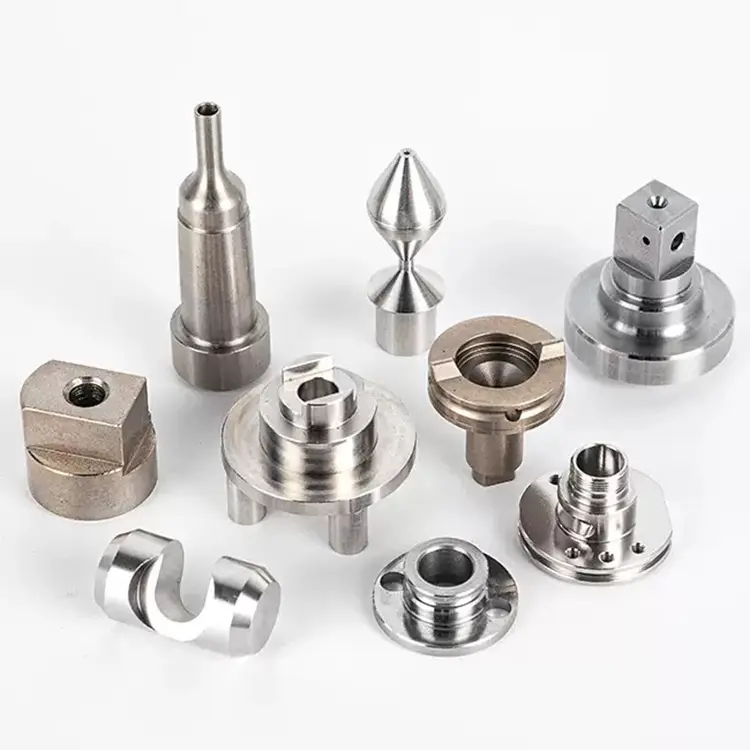
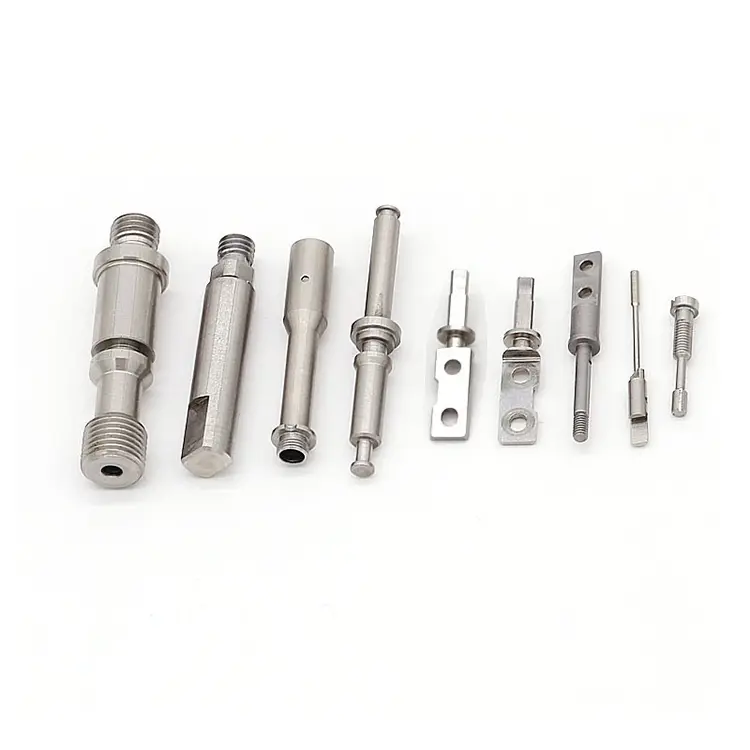
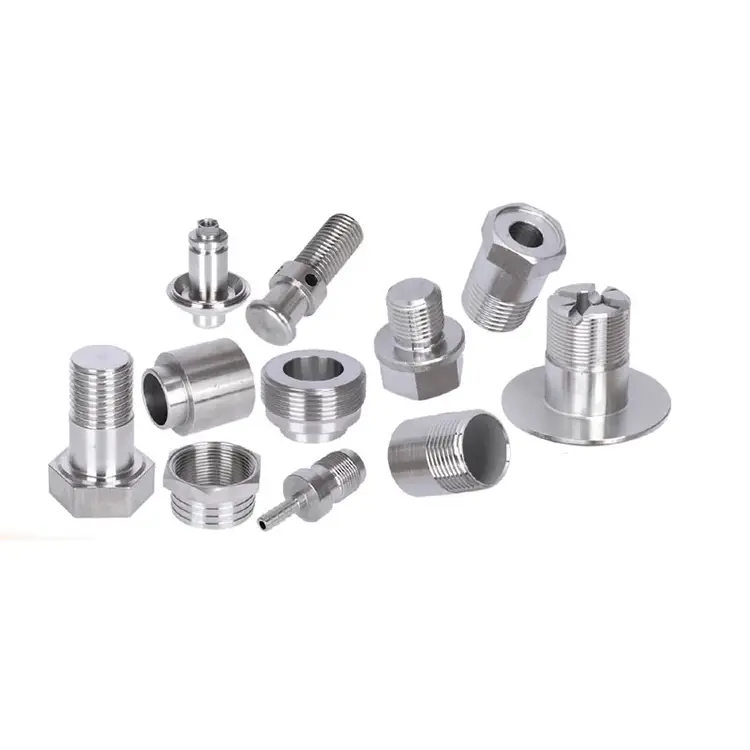
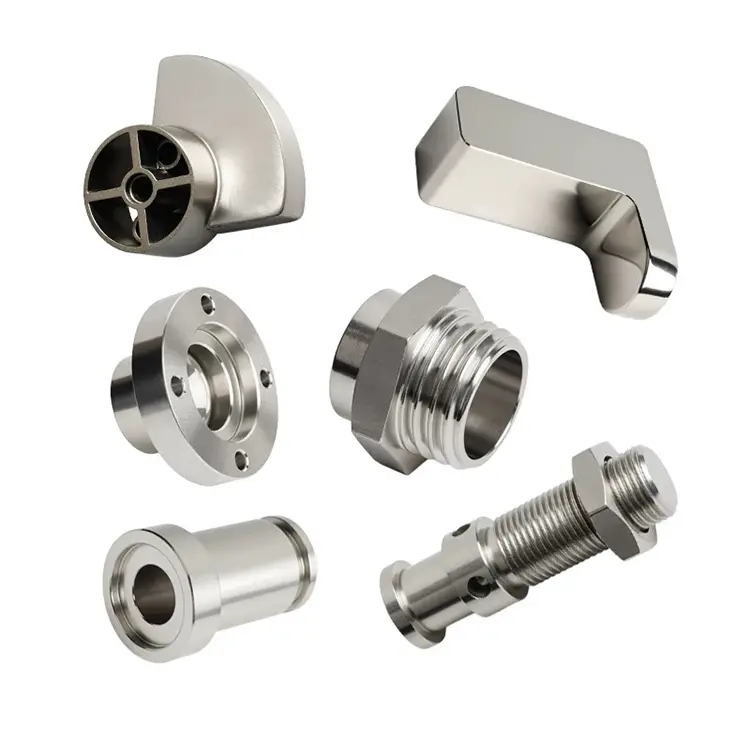
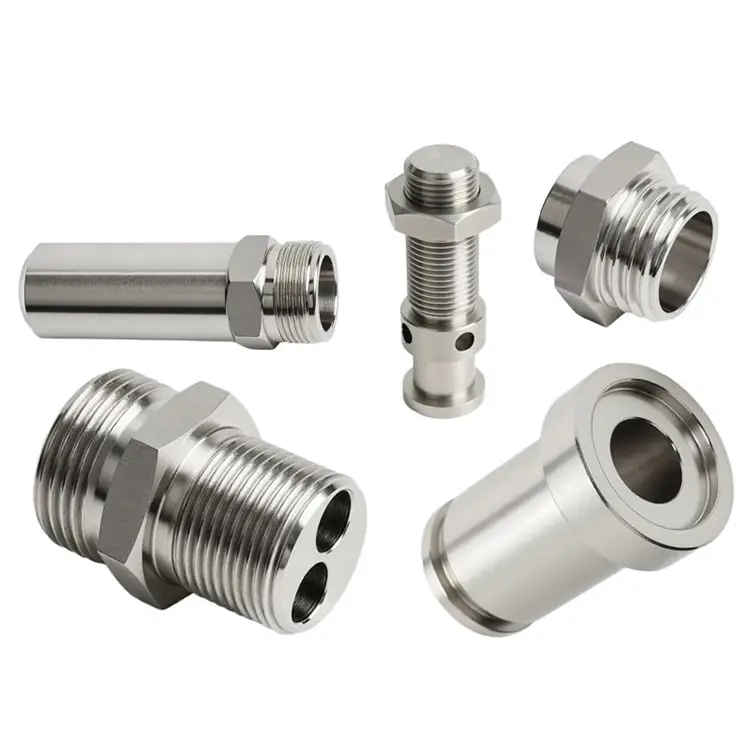
Pièces de tournage CNC
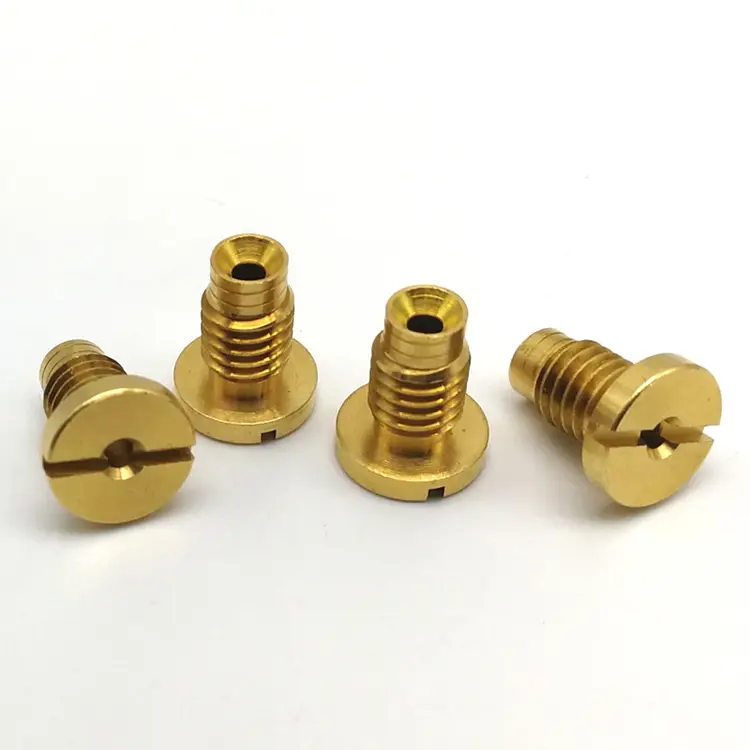
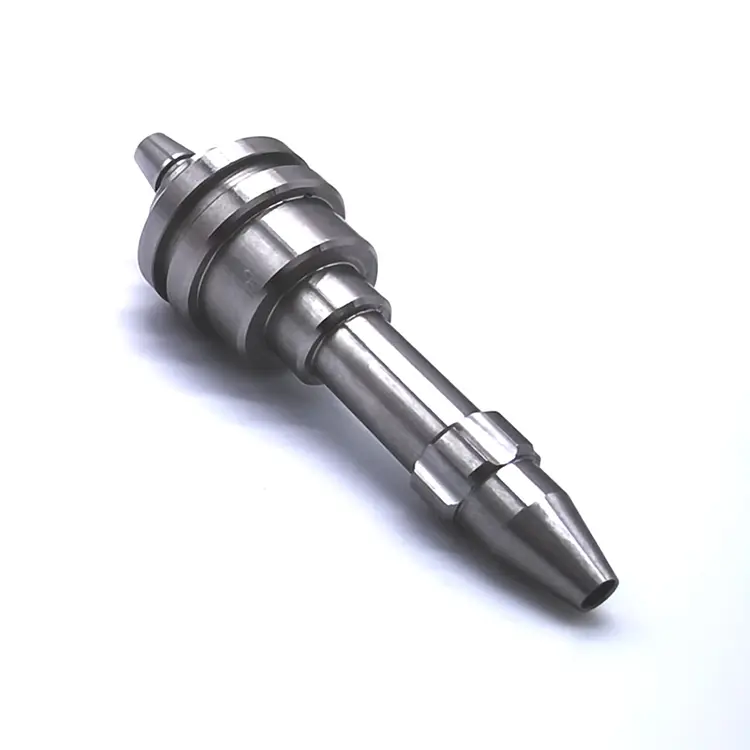
Les pièces des tours CNC sont fabriquées selon des mesures spécifiques. En conséquence, cela signifie que les pièces s’emboîtent avec précision et fonctionnent comme prévu, sans espaces ni désalignement. Des tolérances strictes sont cruciales dans des secteurs tels que l'aérospatiale, l'automobile et les dispositifs médicaux, où même un infime écart peut avoir un impact sur les performances ou la sécurité. Nuote Metals et notre équipe se consacrent à ce domaine du tournage CNC depuis plus de 10 ans, n'hésitez pas à nous envoyer vos besoins en tournage.
envoyer une demande
Description du produit
Une pièce usinée est jugée par sa conformité avec son dessin. Une pièce de tour CNC est jugée par la façon dont la machine répond à son dessin une fois la pièce installée. Une broche qui s'épuise de 0,005 mm transfère ce faux-rond à chaque pièce produite par le tour. Une tourelle qui se déplace sous une charge de coupe perd sa position à chaque changement d'outil. Une contre-pointe qui se dilate avec la chaleur pousse la pièce hors du centre à mesure que la machine se réchauffe.
Les pièces de machines vivent sous la charge, la chaleur et les vibrations, et elles doivent résister à ces trois facteurs sans bouger. Chez Nuote Metals, nous usinonsPièces de tournage CNCavec la rigidité et la stabilité thermique comme principales exigences, pas seulement la tolérance dimensionnelle. Cet article explique ce que cela signifie et où la différence apparaît.
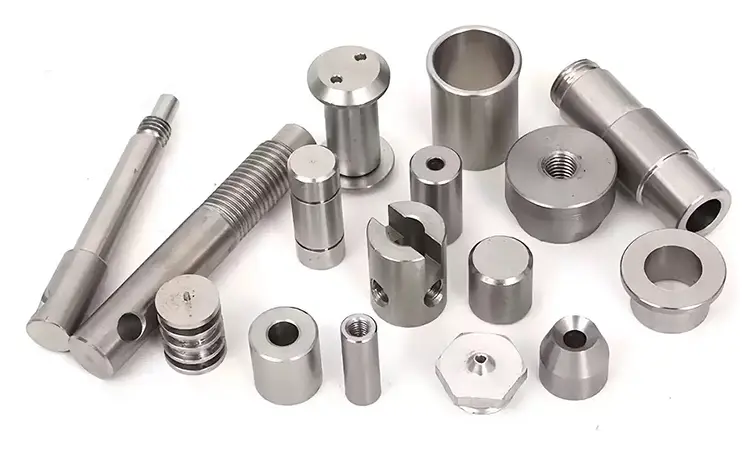
Qu'est-ce qui différencie les pièces de machine des pièces de pièce à usiner
La plupart des pièces usinées sont des composants d'un produit : un raccord hydraulique, un boîtier de capteur, un support. Ils doivent respecter la tolérance et fonctionner en service. Les pièces de machine sont différentes : ce sont des composants de l’outil qui fabrique d’autres pièces. Leurs erreurs se multiplient sur chaque pièce produite par la machine.
Rigidité.Un porte-outil qui dévie de 0,01 mm sous une charge de coupe produit une pièce qui est hors de position de 0,01 mm. La déflexion peut ne pas apparaître lors d’une inspection statique sur MMT ; elle n’apparaît que sous charge. Nous vérifions la rigidité en simulant les efforts de coupe sur un banc d'essai.
Stabilité thermique.Un boîtier de broche qui grandit de 0,02 mm à mesure que la machine se réchauffe déplace l'outil par rapport à la pièce à usiner. La première partie du changement est dans la tolérance ; la 50ème partie ne l'est pas. Nous spécifions des matériaux à faible expansion et vérifions la stabilité dimensionnelle sur une plage de 20 à 40°C.
Portez la vie.Un mécanisme d'indexation de tourelle qui s'use de 0,005 mm après 10 000 changements d'outil perd en précision de position au fil du temps. Nous spécifions des surfaces trempées et nitrurées et des inserts d'usure remplaçables.
Une pièce de machine qui correspond à son dessin mais fléchit sous la charge est une pièce défectueuse. Nous mesurons la rigidité, la stabilité thermique et la durée de vie ainsi que la tolérance dimensionnelle.
Pièces de machines que nous fabriquons
| Type de pièce | Matériel | Exigence clé | Objectif de l'inspection |
|---|---|---|---|
| Boîtier de broche | Fonte / 4140 | Stabilité thermique, concentricité de l'alésage | Concentricité, rondeur, croissance thermique |
| Boîtier de tourelle | 4140/8620 | Précision d'indexation, résistance à l'usure | Répétabilité de position, dureté, état de surface |
| Porte-outils (VDI/BMT) | 4140/4340 | Rigidité, contact conique | Angle de conicité, faux-rond, flèche sous charge |
| Plume de poupée mobile | 1045 / 4140 | Rectitude, croissance thermique | Rectitude, tolérance de diamètre, état de surface |
| Mâchoires de mandrin | 8620 cémenté / aluminium | Résistance à l'usure, précision de préhension | Dureté, parallélisme des mâchoires, profil de dentelure |
| Blocs de support de vis à billes | 4140 / aluminium | Alignement des alésages des roulements, rigidité | Position de l'alésage, planéité, alignement des trous de montage |
Une remarque sur les boîtiers de broche :L'alésage doit être concentrique à la face de montage à moins de 0,003 mm, pas seulement rond et pas seulement à la taille. Nous usinons les carters de broche dans une cellule à température contrôlée et vérifions la concentricité avec un Talyrond une fois la pièce stabilisée à 20°C. Un boîtier mesuré chaud apparaîtra différent d'un boîtier mesuré froid et la machine s'épuisera à cause de cela.
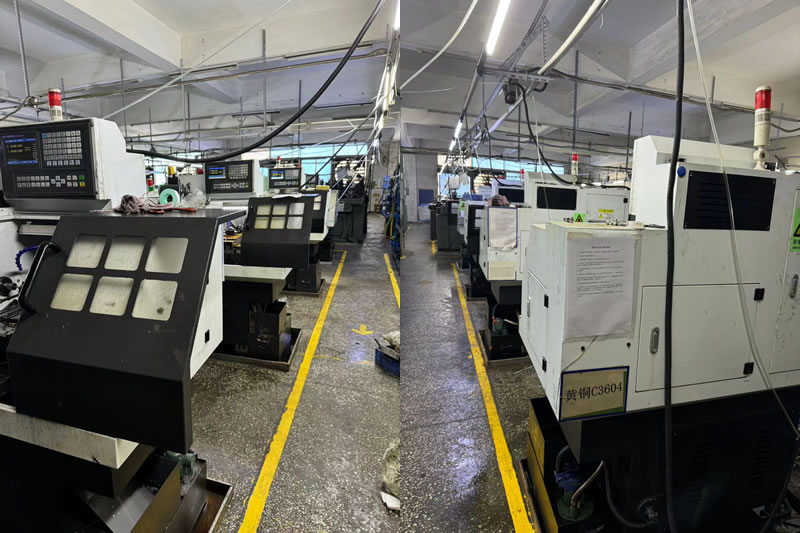
Comment nous usinons les pièces différemment
La gamme de processus pour une pièce de machine n'est pas la même que pour une pièce de pièce. Trois différences comptent le plus.
1. Détente avant l'usinage final.
Les pièces moulées et les barres lourdes subissent des contraintes internes. Si la pièce est usinée aux dimensions finales avant que la contrainte ne soit relâchée, elle bougera après l'installation et la machine perdra en précision. Nous ébauchons, soulageons le stress, puis finissons. PourPièces de tournage CNCtels que les boîtiers de broche et les corps de tourelle, cette étape n'est pas facultative.
2. Rigidité vérifiée sous charge simulée.
Un porte-outil qui mesure parfaitement au repos peut fléchir sous l'effet de la force de coupe. Nous chargeons des montages de test pour simuler les forces de coupe, puis mesurons la déflexion. Un support qui dévie de plus de 0,005 mm sous une charge de 500 N est rejeté, même si ses dimensions statiques sont correctes.
3. Croissance thermique cartographiée sur toute la plage de fonctionnement.
Nous mesurons les dimensions critiques à 20°C, 30°C et 40°C, puis calculons le coefficient de dilatation thermique et le comparons aux exigences de conception. Pour les carters de broche et les fourreaux de contre-pointe, la croissance thermique doit être prévisible et comprise dans la plage de compensation du constructeur de la machine.
Un exemple concret : un boîtier de broche pour un constructeur de tours de précision
Un constructeur de tours taïwanais avait besoin d'un carter de broche avec une concentricité d'alésage de 0,003 mm, une rondeur de 0,005 mm et une croissance thermique inférieure à 0,01 mm sur une plage de 20 à 40°C. Leur fournisseur précédent a usiné le boîtier en fonte sans soulagement des contraintes. L'alésage était concentrique lors de l'inspection, mais après l'installation et l'échauffement, il s'est écoulé de 0,02 mm. Le tour ne pouvait pas maintenir de tolérance sur ses pièces.
Ce que nous avons fait différemment :
- Usinage grossier, soulagement des contraintes, puis usinage de finition de l'alésage, libérant les contraintes de moulage avant les coupes finales.
- Usiné dans une cellule à 20°C ± 1°C — pas de dérive thermique lors de la finition.
- Concentricité vérifiée avec un Talyrond après 24 heures de stabilisation.
- Croissance thermique cartographiée à 20 °C, 30 °C et 40 °C : croissance confirmée de 0,008 mm, dans les limites des spécifications.
- Expédition de 200 boîtiers sans rejet de faux-rond après l'installation.
C'est ce quePièces de tournage CNCdevrait livrer :pas seulement une pièce qui mesure correctement dans la salle d'inspection, mais une pièce qui maintient la précision de la machine après l'installation et le préchauffage.
Foire aux questions
Q1 : Pourquoi un soulagement du stress est-il nécessaire pour les pièces de tours CNC ?
R : Les pièces moulées et les barres lourdes subissent des contraintes internes dues au refroidissement et au laminage. L'usinage enlève de la matière et redistribue cette contrainte : la pièce mesure correctement, puis se déplace après l'installation. Pour un boîtier de broche, un mouvement de 0,01 mm après l'installation devient un faux-rond de 0,01 mm sur chaque pièce. Nous ébauchons, soulageons le stress, puis finissons. C'est la norme pourPièces de tournage CNCqui doit maintenir la précision sous charge et température.
Q2 : Comment vérifiez-vous la rigidité des porte-outils et des composants de la tourelle ?
R : Nous simulons les forces de coupe sur un banc d'essai de charge, en appliquant une force connue à la pointe de l'outil ou à la face de la tourelle et en mesurant la déflexion avec un indicateur à cadran ou un capteur de déplacement laser. Un porte-outil qui dévie de plus de 0,005 mm sous une charge de 500 N est rejeté, même si ses dimensions statiques sont dans les tolérances. L’inspection statique ne peut pas prédire la déformation sous charge. PourPièces de tour CNC,nous mesurons les deux.
Q3 : Pouvez-vous faire correspondre la dilatation thermique d'une pièce de machine aux spécifications du constructeur de la machine ?
R : Oui. Nous mesurons les dimensions critiques à 20°C, 30°C et 40°C, calculons le coefficient de dilatation thermique et le comparons aux exigences de conception. Si l'expansion naturelle du matériau est en dehors des spécifications, nous recommandons un matériau alternatif ou ajustons la géométrie pour compenser. Pour les carters de broche et les fourreaux de contre-pointe, la croissance thermique doit être prévisible, et pas seulement petite. Nuote Metals fournit un rapport de croissance thermique avec chaquePièces de tournage CNCcommande.
Balises actives: Fournisseur de pièces de tournage CNC, composants de tournage de précision, pièces usinées CNC sur mesure
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité