Produits
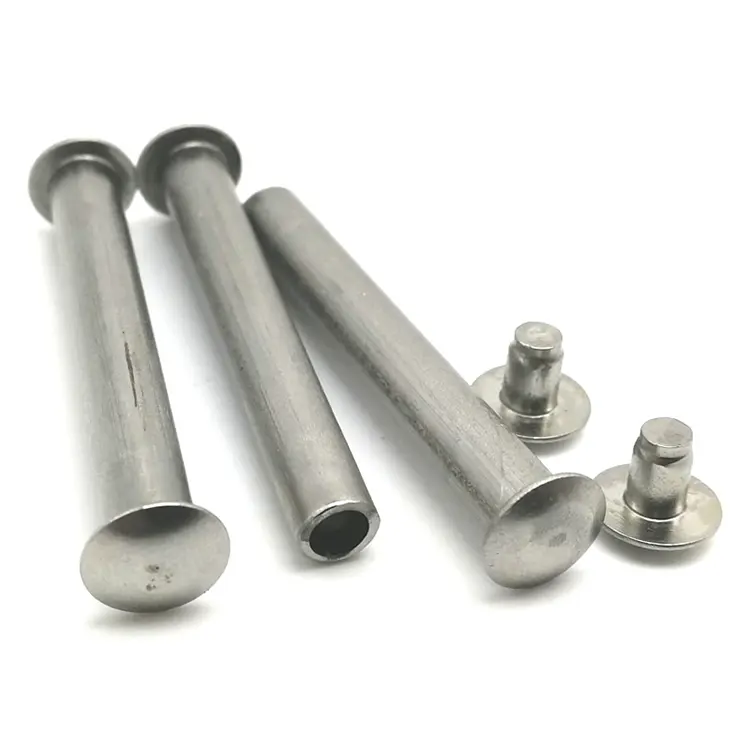
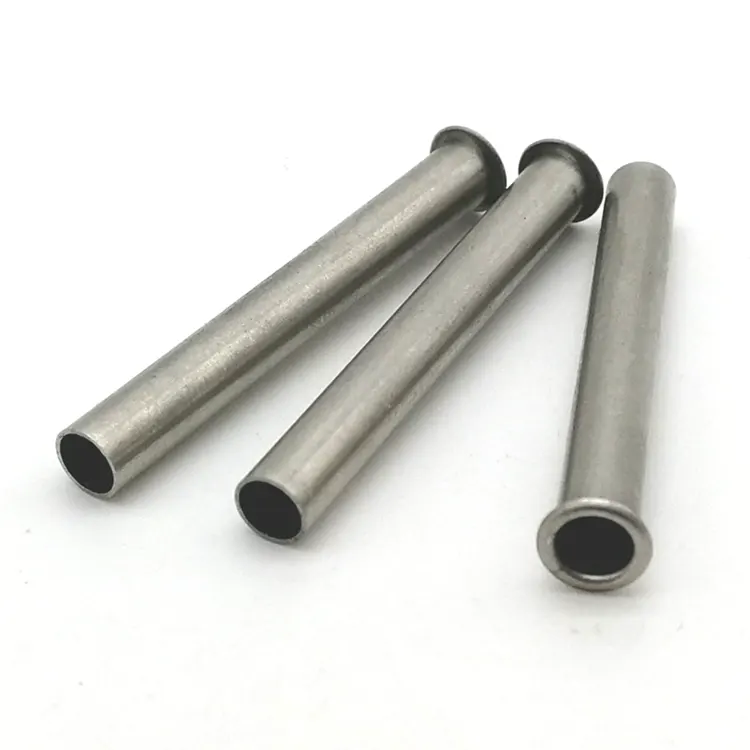
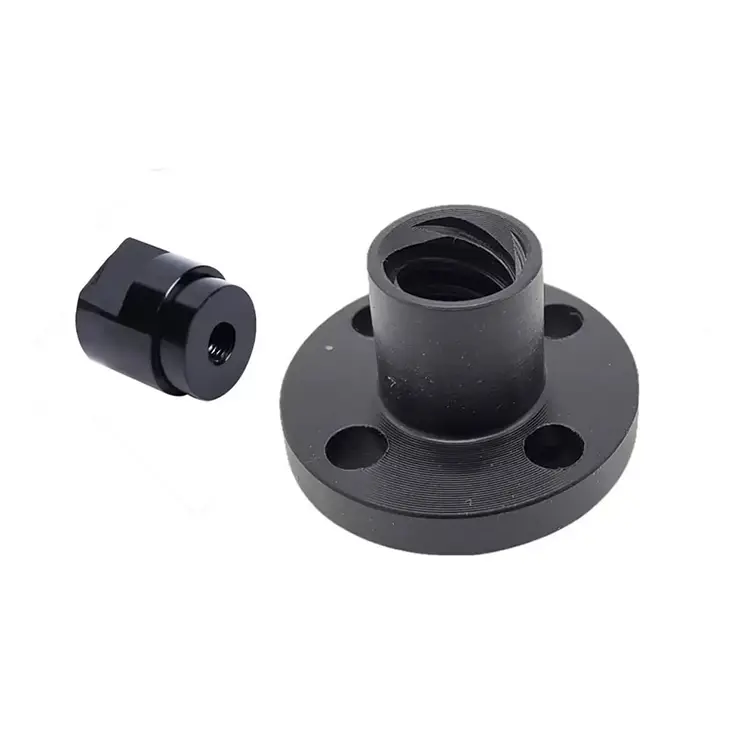
Usinage plastique CNC
Avec plus de 10 ans d'expérience dans l'usinage plastique CNC, Nuote Metals est en mesure de proposer une production personnalisée selon les dessins. Nous traitons des pièces tournées en plastique PE, POM et PET issues de notre propre production ainsi qu'une variété d'autres plastiques techniques et proposons un traitement flexible de la production individuelle, des petites quantités et des séries. Nos machines de pointe garantissent les plages de tolérance les plus strictes et nos employés qualifiés garantissent la qualité élevée et constante de vos projets.
envoyer une demande
Description du produit
Usinage plastique CNC – Pourquoi les paramètres de coupe des métaux ruinent les pièces en plastique
Le plastique ne conduit pas la chaleur du tranchant. Il ne s'écaille pas, il fond ou s'étale. Il ne maintient pas la tolérance une fois le serrage relâché. Et chaque plastique se comporte différemment : une stratégie qui fonctionne pour le POM échouera avec le PEEK, et une stratégie qui fonctionne pour le PTFE fera fondre l'acrylique.
C'est pourquoiUsinage plastique CNCne peut pas être traité comme un usinage de métaux avec une étiquette de matériau différente. Un atelier qui utilise du plastique avec le même équipement, avec le même outillage et les mêmes paramètres que l'aluminium produira des pièces qui semblent acceptables le jour de leur expédition et qui se déformeront, rétréciront ou se fissureront après avoir atteint la chaîne d'assemblage.
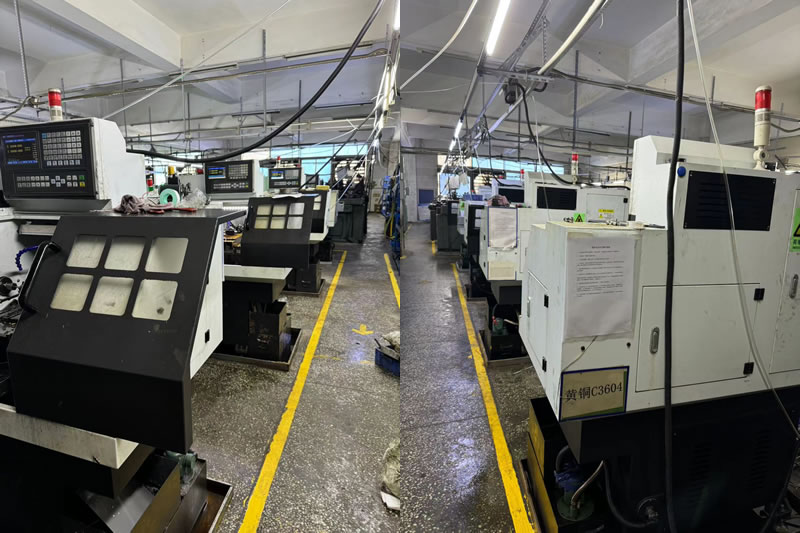
Chez Nuote Metals, nous exploitons une cellule d'usinage du plastique dédiée, distincte de nos lignes métalliques. La cellule utilise des outils tranchants non revêtus, un refroidissement par air soufflé, des montages basse pression et des fours de recuit pour soulager les contraintes. Avec plus de 20 ans d'expérience dans l'exportation vers des clients du secteur médical, électronique et industriel, nous avons appris que l'usinage du plastique est une discipline différente et non une substitution de matériau.
Plastique vs métal – Trois différences qui modifient le plan de processus
1. La chaleur reste à la pointe.
Le métal évacue la chaleur à travers les copeaux et la pièce. Le plastique ne le fait pas. La chaleur ramollit le matériau et produit une surface fondue et gommeuse au lieu d'un éclat propre. Le POM et l'acrylique sont particulièrement sensibles. Nous contrôlons la chaleur avec des outils de râteau tranchants et hautement positifs, des vitesses de broche élevées avec des avances modérées et un refroidissement par jet d'air ou par brouillard : le plastique a besoin d'être refroidi et non lubrifié.
2. Le serrage déforme la pièce.
Le plastique est élastique. Un étau métallique standard comprime la pièce pendant l'usinage et elle revient après son relâchement, modifiant ainsi les dimensions. Nous utilisons des mâchoires souples usinées selon le contour de la pièce, un serrage à basse pression et un montage sous vide pour les pièces minces. Les dimensions critiques sont mesurées une fois la pièce stabilisée à température ambiante.
3. Le stress interne déforme la pièce quelques jours plus tard.
Le stock de barres en plastique subit les contraintes de l’extrusion. L'usinage redistribue ce stress. La pièce mesure correctement sur la MMT, puis se déforme deux jours plus tard. Pour les pièces en PEEK, PTFE et POM de grande taille, nous recuit le matériau avant l'usinage et soulageons les contraintes entre l'ébauche et la finition. Ce n’est pas facultatif : c’est la différence entre une pièce expédiée correctement et une pièce qui s’assemble correctement.
Catégories de plastique que nous usinons – et comment chacune se comporte
| Matériel | Risque d'usinage clé | Stratégie d'outillage | Application typique |
|---|---|---|---|
| POM (Delrin) | Fondre, envelopper des copeaux | Râteau positif net, souffle d'air | Engrenages, bagues, isolateurs |
| COUP D'OEIL | Déformation sous contrainte, coût | Recuit avant usinage, carbure tranchant | Implants médicaux, aérospatiale |
| PTFE (téflon) | Flux à froid, instabilité dimensionnelle | Outillage très pointu, serrage léger | Joints, raccords chimiques |
| Nylon | Absorption d'humidité, déformation | Matière sèche avant usinage, serrage bas | Engrenages, patins d'usure |
| Acrylique (PMMA) | Craquer, fondre | Haute vitesse, jet d'air, pas de liquide de refroidissement | Écrans, cellules fluides |
| ABS | Maculage, faible résistance | Outillage pointu, vitesse modérée | Boîtiers, prototypes |
Une note sur le PEEK :Le PEEK est le plastique le plus exigeant que nous usinons. Il est cher, sujet à la déformation sous contrainte et sensible à la chaleur. Nous recuissons les barres PEEK avant l'usinage et finissons l'usinage après relâchement des contraintes, sinon la pièce bougera après la livraison. PourUsinage plastique CNCdu PEEK, l'étape de recuit n'est pas facultative.
Un exemple réel – Isolant PEEK pour dispositif médical
Un fabricant allemand de dispositifs médicaux avait besoin d'un isolant PEEK avec une tolérance d'alésage de 0,01 mm, une planéité de 0,02 mm et aucun bord fondu. Leur fournisseur précédent a usiné la pièce à partir de barres PEEK sans recuit. L'alésage a été mesuré correctement lors de l'inspection, mais trois jours plus tard, il avait rétréci de 0,04 mm.
Ce que nous avons fait différemment :
- Recuit le stock de barres PEEK avant l'usinage, soulageant ainsi les contraintes d'extrusion.
- Usinage grossier, puis détensionnement de la pièce avant de terminer l'usinage.
- Inserts en carbure de râteau tranchants et hautement positifs avec refroidissement par air soufflé - pas de bords fondus.
- J'ai mesuré l'alésage après 48 heures de stabilisation, pas immédiatement après l'usinage.
- Expédié 2 500 pièces sans dérive dimensionnelle après livraison.
C'est ce queUsinage plastique CNCdoit livrer : pas seulement une pièce qui mesure correctement le jour de son expédition, mais une pièce qui reste correcte après avoir atteint votre chaîne de montage.
Foire aux questions
Q1 : Pourquoi ma pièce en plastique s'est-elle déformée après l'usinage ?
R : La déformation provient d’un stress interne. Le stock de barres en plastique subit les contraintes de l’extrusion. L'usinage enlève de la matière et redistribue cette contrainte : la pièce mesure correctement, puis bouge quelques jours plus tard. La solution consiste à recuire le matériau avant l'usinage et à relâcher les contraintes entre l'ébauche et la finition. Pour les pièces en PEEK, PTFE et POM de grande taille, le recuit n'est pas facultatif. Si votre fournisseur usine du plastique sans soulagement des contraintes, la pièce bougera après la livraison.
Q2 : Quel liquide de refroidissement doit être utilisé pour l’usinage du plastique CNC ?
R : La plupart des plastiques n’ont pas besoin d’être lubrifiés : ils ont besoin d’être refroidis. Le liquide de refroidissement peut être absorbé par le nylon, tacher le POM ou laisser des résidus sur le PEEK. Nous utilisons un refroidissement par air soufflé ou par brouillard pour la plupart des plastiques. L'exception est l'acrylique, qui peut se fissurer sous l'effet d'un choc thermique. Pour l'acrylique, nous utilisons uniquement une vitesse élevée et un jet d'air. PourUsinage plastique CNC, la stratégie de refroidissement dépend du matériau et non d'une règle universelle.
Q3 : Pouvez-vous respecter des tolérances strictes sur les pièces en PEEK et PTFE ?
R : Oui, mais avec des stratégies différentes pour chacun. Le PEEK conserve bien sa tolérance après recuit et soulagement des contraintes, et nous maintenons régulièrement ±0,01 mm. Le PTFE est plus mou et glisse sous la charge : il maintient la tolérance lors de l'inspection mais peut bouger en service. Pour le PTFE, nous usinons jusqu'à l'extrémité inférieure de la bande de tolérance et conseillons aux clients de tenir compte de l'écoulement à froid dans leur conception. PourUsinage plastique CNCdes deux matériaux, la clé est d'usiner, de stabiliser et de mesurer, et non de mesurer immédiatement après l'arrêt de l'outil.
Balises actives: Fabricant d'usinage plastique CNC, fournisseur de pièces en plastique personnalisées, usinage plastique de haute précision
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité