Produits
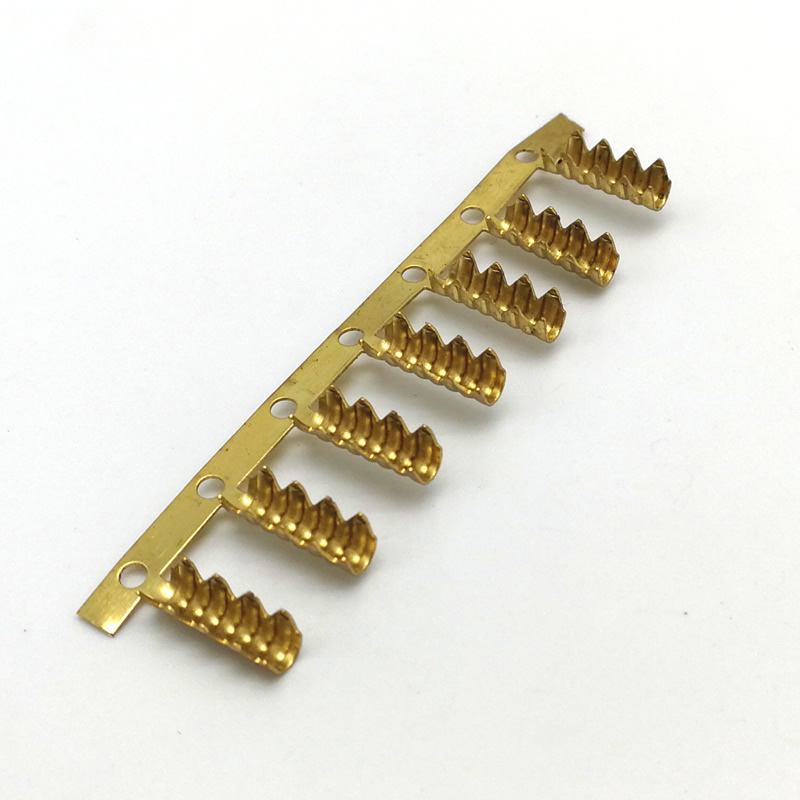
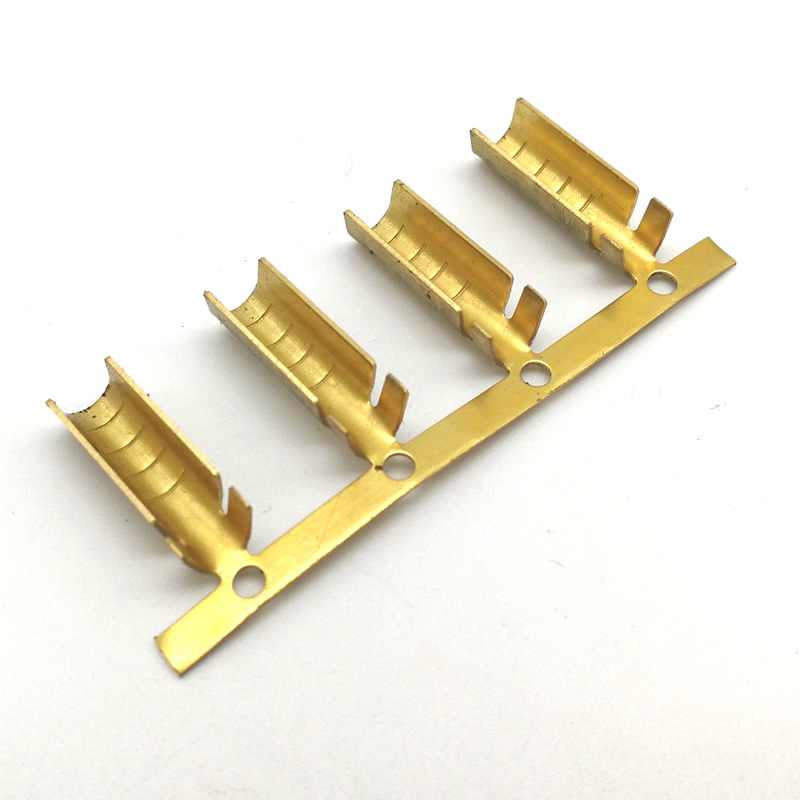
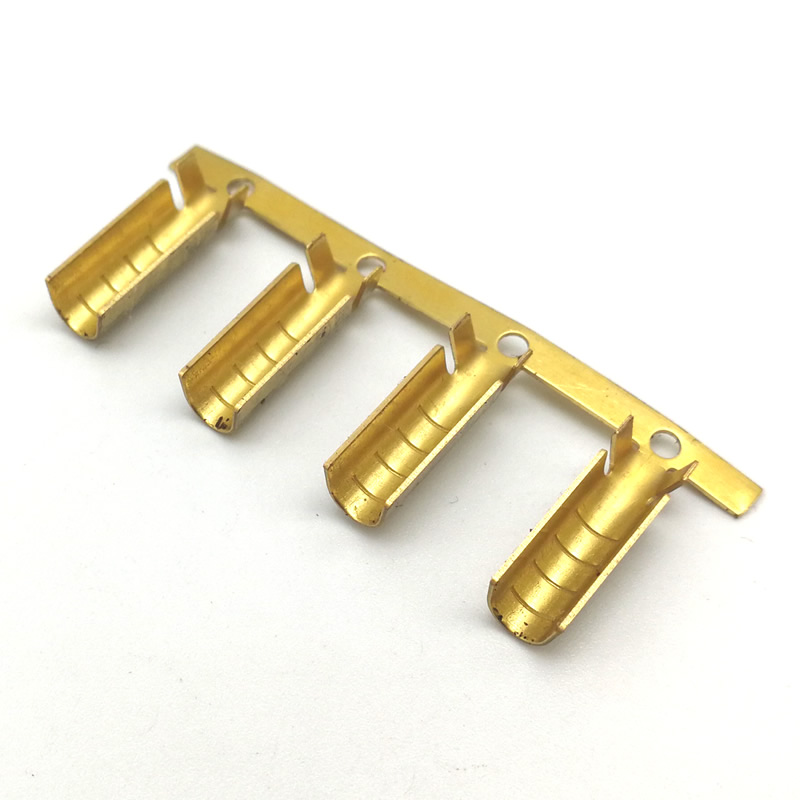
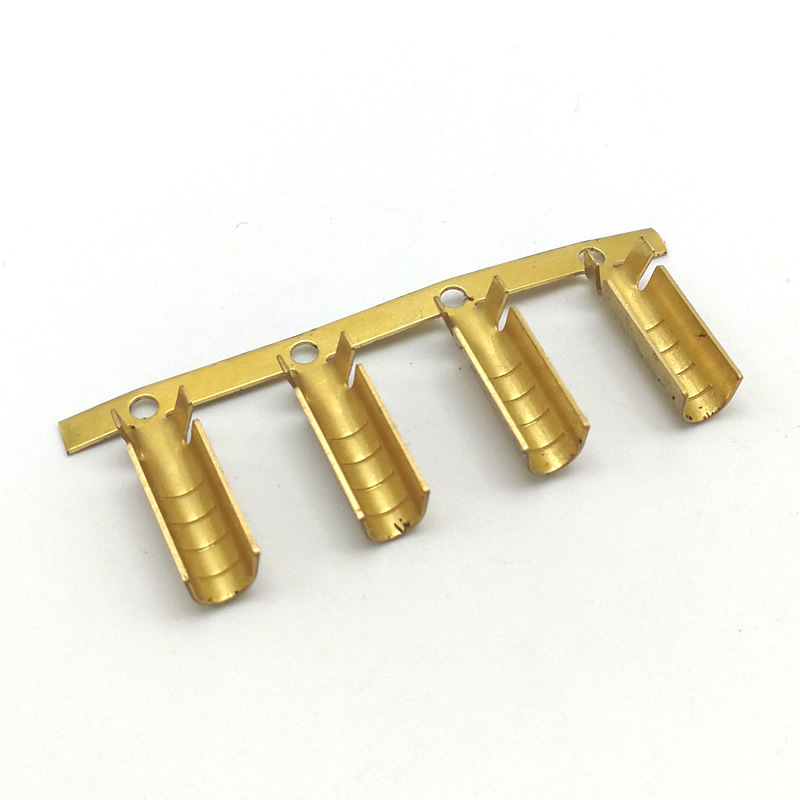
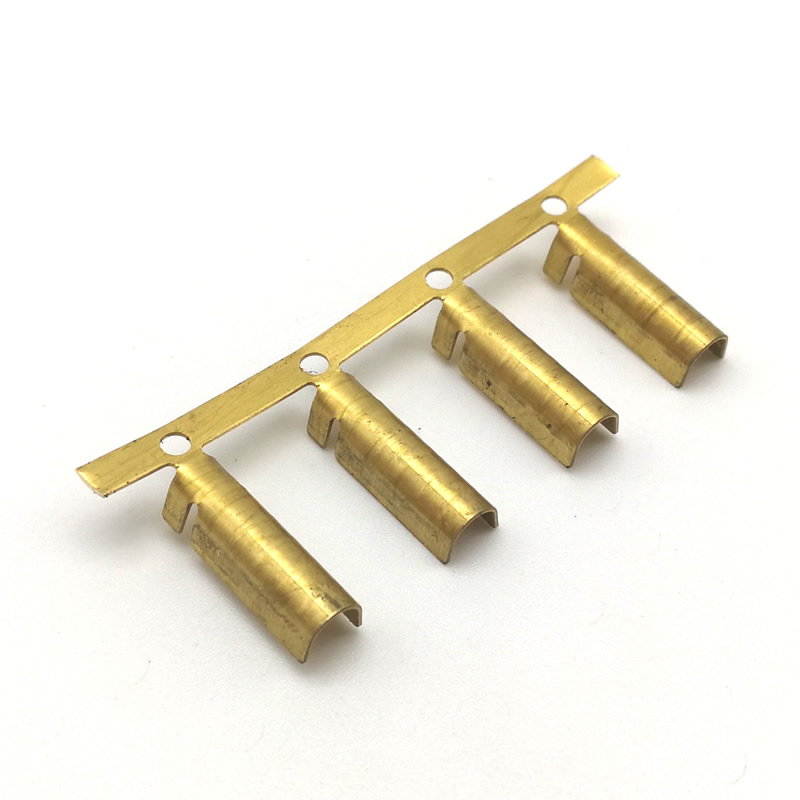
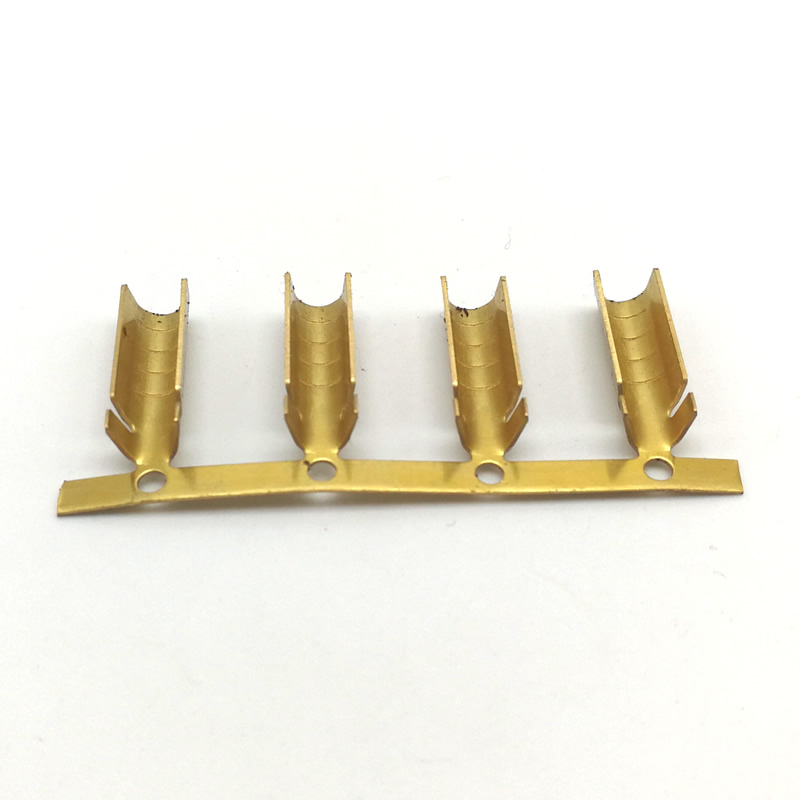
Borne à sertir de type U
Une borne à sertir de type U est un connecteur en U ouvert : le fil tombe dans le U et une matrice supérieure et inférieure comprime les parois autour des brins. La largeur de l'ouverture en U, la profondeur en U et la hauteur après sertissage déterminent si la connexion tient ou si le fil se retire. Nuote Metals produit des bornes à sertir de type U en Chine avec une géométrie d'ouverture et une hauteur de post-sertissage vérifiées selon la norme CEI 60352-2. Cuivre et laiton étamé.
envoyer une demande
Description du produit
Bornes à sertir de type U – La géométrie Open-U définit le sertissage
Une borne à sertir de type U n'est pas un corps fermé dans lequel le fil est inséré. Il s'agit d'un U ouvert : le fil tombe dans le canal par le haut et une matrice supérieure et inférieure comprime les deux parois autour des brins. La largeur de l'ouverture en U, la profondeur en U et l'épaisseur du matériau déterminent la manière dont les parois se plient, la manière dont les brins sont capturés et si le sertissage tient sous la force de traction.
Les bornes de type U sont utilisées lorsque le fil est posé sur le côté : cosses de mise à la terre, joints de câbles, connexions de jeux de barres et borniers. Ils sont jugés par le sertissage, pas par l'estampage, et le sertissage dépend de la géométrie du U, du profil de la matrice et de la hauteur post-sertissage.
Chez Nuote Metals, nous produisons des bornes à sertir de type U avec une géométrie d'ouverture en U et une hauteur de post-sertissage vérifiées selon la norme CEI 60352-2. Cet article couvre la géométrie en U, le sertissage de la matrice supérieure/inférieure, la sélection des matériaux et ce qu'il faut vérifier avant d'accepter une expédition.
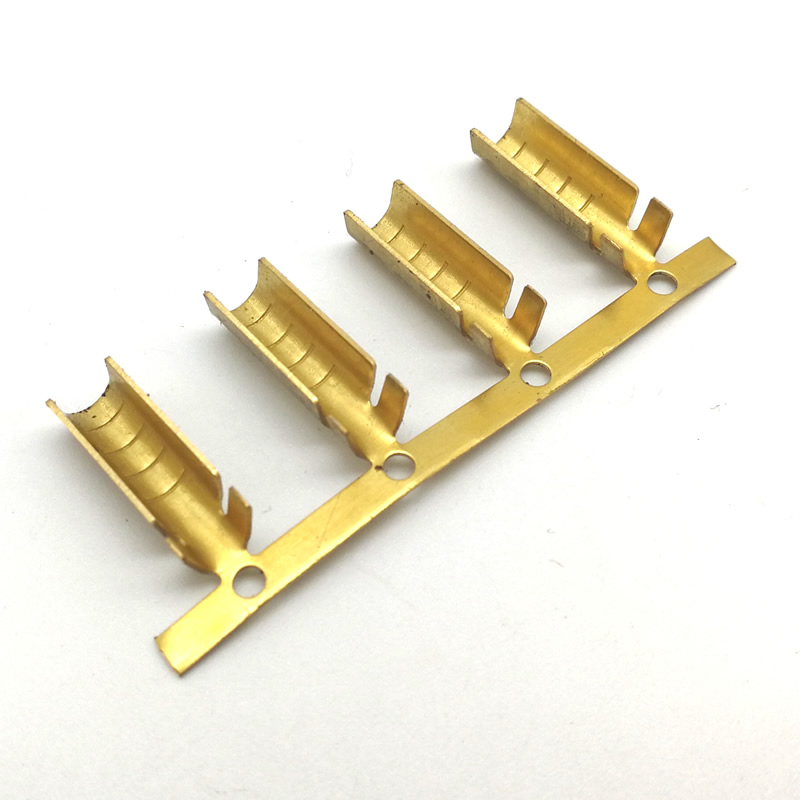
La géométrie U – Trois dimensions qui déterminent le sertissage
Le U est défini par trois dimensions et chacune détermine la façon dont les murs se plient autour du fil.
| Dimension | Ce qu'il contrôle | Spécification typique | Mesures |
|---|---|---|---|
| Largeur d'ouverture en U (W) | Espace libre pour le faisceau de fils | Diamètre du fil + 0,2–0,5 mm | Jauge à broches, comparateur optique |
| Profondeur U (D) | Quelle quantité de fil est capturée | 1,2 à 2,0 × diamètre du fil | Jauge de profondeur, section transversale |
| Épaisseur du matériau (T) | Rigidité des murs et trajectoire du courant | 0,3 à 0,8 mm, selon le courant nominal | Micromètre |
Ouverture en U largeurdoit dégager le faisceau de fils mais ne pas être si large que les murs ne puissent pas se replier autour de lui. Trop étroit : le fil ne tombe pas. Trop large : les parois se replient à plat sans capturer les brins et la force de traction échoue.
Profondeur Udétermine la quantité de circonférence du fil capturée. Un U peu profond capture moins de la moitié du fil : le sertissage est faible. Un U plus profond en capture davantage, mais s'il est trop profond, les murs peuvent se chevaucher en bas et se fissurer.
Épaisseur du matériaudétermine la rigidité du mur et la trajectoire du courant. Une paroi mince se plie facilement mais transporte moins de courant. Une paroi épaisse transporte plus de courant mais nécessite une force de sertissage plus élevée et peut se fissurer au niveau du pli si le rayon de la matrice est trop aigu.
Pour les bornes de type U, la géométrie U est la spécification de sertissage et non le contour de la borne. Un terminal qui mesure correctement le contour mais qui a une profondeur U incorrecte échouera au test de force de traction.
Référence normative :La qualité du sertissage est vérifiée selon les normes CEI 60352-2 et UL 486A. Les dimensions de l'ouverture en U suivent la norme DIN 46234 (bornes en U ouvertes) lorsque cela est spécifié.
La matrice supérieure et inférieure - Pourquoi le sertissage en U n'est pas un sertissage en barillet
Un sertissage de canon utilise une matrice à quatre empreintes ou hexagonale : le canon est comprimé de tous les côtés. Un sertissage en U utilise une matrice supérieure et inférieure : les parois en U sont pliées vers l'intérieur des deux côtés. Le profil de la matrice détermine la façon dont les murs se plient.
La matrice supérieureest généralement un profil concave ou en forme de V. Il pousse les deux murs vers l'intérieur et vers le bas : les murs se replient sur les brins de fil.
La matrice inférieure est généralement une enclume plate ou légèrement concave. Il soutient le fond du U : les murs se plient contre lui, pas à travers lui.
Le rayon de la matriceest la dimension critique. Un rayon pointu plie le mur trop étroitement : le matériau se fissure au niveau du pli. Un rayon généreux plie le mur en douceur : les brins sont capturés sans se fissurer.
Comment nous le contrôlons :Nous spécifions le profil de la matrice pour la largeur U et l'épaisseur du matériau ; il ne s'agit pas d'une matrice standard pour tous les terminaux. Pour les bornes U en cuivre, le rayon de la matrice est de 0,3 à 0,5 mm. Pour le laiton, 0,5 à 0,8 mm : le laiton est plus dur et se fissure à un rayon plus net. Le profil de la filière est vérifié en sectionnant un échantillon de sertissage et en mesurant le rayon de pliage et la compression du toron.
Pour les cosses à sertir de type U, la matrice fait partie des spécifications du terminal et non un outil générique. Une borne sertie correctement dans une matrice peut échouer dans une autre.
Sélection des matériaux – Cuivre ou Laiton pour le sertissage en U
Les bornes à sertir sont en cuivre ou en laiton et le matériau détermine la force de sertissage, le comportement au pliage et la capacité de courant.
Cuivre (C11000)est la norme pour les bornes de mise à la terre et d'alimentation en U : conductivité la plus élevée, plus douce, se plie facilement. Mais il durcit pendant le sertissage : le joint serti est plus résistant que la borne recuite.
Laiton (C26000, C26800)est plus dur : il transporte moins de courant que le cuivre mais résiste mieux à la relaxation des contraintes. Utilisé dans les borniers et les connexions du panneau de commande où la température est modérée.
Le compromis :Le cuivre se sertit facilement et conduit mieux, mais se détend à température élevée. Le laiton résiste à la relaxation mais nécessite une force de sertissage plus élevée et un rayon de matrice plus grand. Pour une borne à sertir de type U, le matériau est sélectionné pour le courant nominal et la température d'application, et non pour l'estampage uniquement.
Placage:Étamage à 5–10 μm, vérifié par XRF. Un placage trop épais se fissure au niveau du pli ; trop fine, elle s'use lors du sertissage.
Un exemple réel - Défaillance de la force de traction depuis une profondeur U trop faible
Un fabricant allemand d'équipement de mise à la terre avait besoin d'une borne en cuivre de type U pour un fil de 6 mm², avec une force de traction minimale de 200 N. Leur fournisseur précédent utilisait une profondeur U de 4,5 mm : le fil n'était pas capturé suffisamment profondément et 10 % des sertissages échouaient au test de force de traction.
Ce que nous avons fait différemment :
- Augmentation de la profondeur de l'U à 5,5 mm, soit 1,5 fois le diamètre du fil de 6 mm².
- Ajustement du profil de la matrice supérieure pour plier les parois sur les brins, et non à plat.
- Force de traction vérifiée sur un échantillon de chaque lot : 220 N en moyenne.
- Coupe transversale d'un échantillon de sertissage - compression de brin uniforme, pas de fissures au niveau du pli.
Limitation:Cette profondeur U est validée pour des fils de 4 à 10 mm². En dessous de 4mm², la profondeur du U doit être réduite et le profil de la filière requalifié.
Expédié 1,2 million de terminaux sans aucune défaillance due à la force de traction. C'est ce que les cosses à sertir de type U devraient offrir : pas seulement un U qui dégage le fil, mais un U qui capture les brins, car la géométrie d'ouverture et le profil de la matrice ont été adaptés au fil, et non à la commodité de l'estampage.
Foire aux questions
Q1 : Comment choisir la bonne largeur d’ouverture en U pour mon fil ?
R : Faites correspondre la largeur de l'ouverture en U au diamètre du faisceau de fils plus 0,2 à 0,5 mm - suffisamment pour que le fil tombe à l'intérieur, mais pas si large que les murs ne puissent pas se replier autour de lui. Faites correspondre la profondeur du U à 1,2 à 2,0 fois le diamètre du fil : une profondeur plus profonde capture plus de brins, mais une profondeur trop profonde peut provoquer un chevauchement et des fissures des murs. Pour les bornes à sertir de type U, le calibre du fil est la première spécification, et non le contour de la borne.
Q2 : Quelle est la différence entre le sertissage en U et le sertissage en barillet ?
R : Un sertissage à barillet utilise un cylindre fermé et une matrice à quatre empreintes ou hexagonale : le barillet est comprimé de tous les côtés. Un sertissage en U utilise un U ouvert et une matrice supérieure/inférieure : les parois sont pliées vers l'intérieur des deux côtés. Le sertissage en U est utilisé lorsque le fil est posé latéralement : cosses de mise à la terre, joints de câbles, connexions de jeux de barres. Le profil de la matrice et la géométrie du U sont différents : le résultat du sertissage n'est pas interchangeable.
Q3 : Pourquoi l'épaisseur du matériau est-elle importante pour les bornes à sertir de type U ?
R : L’épaisseur du matériau détermine la rigidité du mur et le trajet du courant. Une paroi mince se plie facilement mais transporte moins de courant : elle chauffe à pleine charge. Une paroi épaisse transporte plus de courant mais nécessite une force de sertissage plus élevée et peut se fissurer au niveau du pli si le rayon de la matrice est trop aigu. Pour les bornes à sertir de type U, l'épaisseur est adaptée à la valeur nominale actuelle et au profil de la matrice, et non à la commodité d'estampage.
Q4 : Pouvez-vous fournir des rapports sur la force de traction et des coupes transversales avec l'expédition ?
R : Oui. Chaque lot est livré avec un rapport de force de traction conforme à la norme CEI 60352-2 et des photos de coupe transversale de sertissage, montrant la compression des brins et le rayon de pliage. Pour les applications de mise à la terre et d'alimentation, la coupe transversale confirme que les parois sont repliées autour des brins et non plates. Le rapport fait partie du package PPAP lorsque cela est nécessaire.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité