Produits
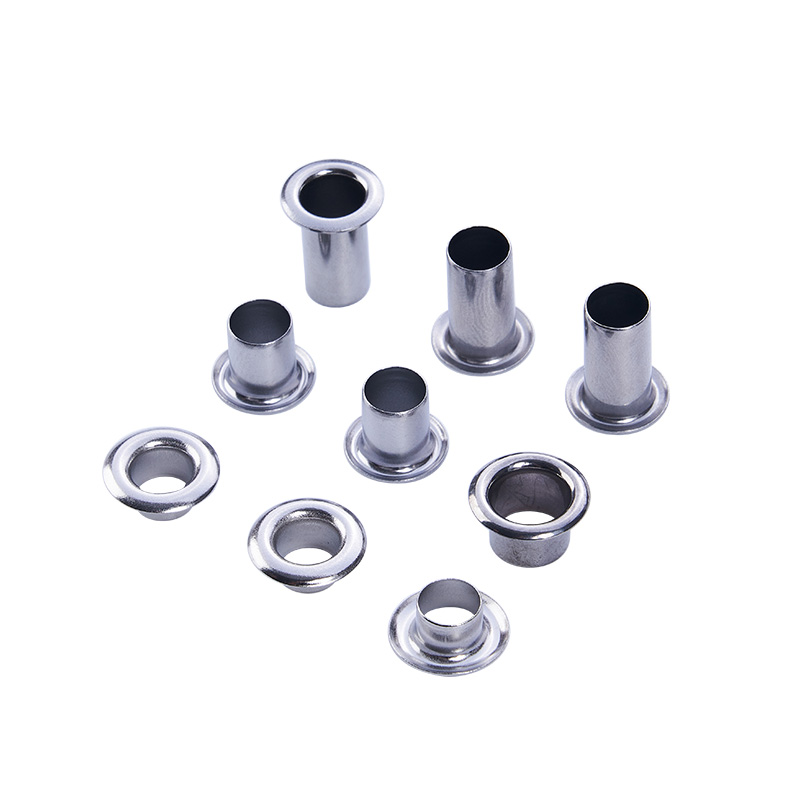

Pièces en aluminium estampées
Nuote Metals est un fournisseur chinois de pièces en aluminium estampé destinées aux clients de l'électronique, de l'automobile et de l'électroménager. Nous estampons l'aluminium 5052, 6061 et 3003 dans des épaisseurs de 0,2 mm à 2,0 mm – avec des matrices polies et un contrôle de lubrification pour éviter le grippage. Surfaces prêtes à l'anodisation, contrôle de planéité et documentation PPAP disponibles.
envoyer une demande
Description du produit
L'aluminium est le métal le plus léger couramment utilisé pour l'estampage. Il conduit la chaleur, résiste à la corrosion et accepte mieux l'anodisation que tout autre métal. C'est pourquoiemboutissage de pièces en aluminiumapparaissent dans les boîtiers électroniques, les boucliers thermiques automobiles, les panneaux d'appareils électroménagers et les boîtiers LED, là où le poids, la chaleur ou l'apparence comptent.
Mais l’aluminium pose deux problèmes que l’acier et le laiton ne posent pas. Ça irrite, ça colle à la matrice et déchire la surface. Et il se raye facilement, profondément et visiblement après l'anodisation. Une pièce en aluminium emboutie qui mesure correctement mais qui présente une marque de grippage ou une rayure échouera à l'inspection esthétique ou, pire encore, à l'anodisation, car le défaut devient permanent sous la couche d'oxyde.
Chez Nuote Metals, nous estampons l'aluminium avec le contrôle du grippage et la préparation à l'anodisation comme principales exigences de qualité. Cet article couvre les types de pièces, les alliages, les défauts de surface importants et la manière dont nous les contrôlons avant que la pièce n'atteigne l'anodisation.

Types de pièces – À quoi servent les pièces d’estampage en aluminium
| Type de pièce | Alliage typique | Plage d'épaisseur | Exigence clé | Industrie typique |
|---|---|---|---|---|
| Boucliers thermiques | 5052, 3003 | 0,3 à 2,0 mm | Stabilité de la forme, pas de grippage sur la surface visible | Automobile, électroménager |
| Boîtiers et couvercles | 5052, 6061 | 0,5 à 1,5 mm | Planéité, surface prête à l'anodisation | Electronique, instrumentation |
| Supports et clips | 5052, 6061 | 0,5 à 2,0 mm | Angle de courbure, position du trou | Automobile, électroménager |
| Boîtiers et réflecteurs LED | 1100, 3003 | 0,2 à 1,0 mm | Finition de surface, réflectivité | Éclairage, électronique |
| Boucliers EMI | 5052, 3003 | 0,2 à 0,8 mm | Hauteur de forme, conductivité | Electronique, télécom |
Boucliers thermiquesdoivent conserver leur forme sous cyclage thermique. L'emboutissage ne doit pas introduire de contraintes résiduelles provoquant des déformations lors de l'échauffement de la pièce. Le 5052 est l'alliage standard : bonne formabilité et résistance à la corrosion.
Boîtiers et couverclessont des parties visibles. La surface doit être exempte de grippages, de rayures et de marques de matrice, car l'anodisation ne cache pas les défauts ; cela les amplifie. 5052 et 6061 sont communs ; Le 6061 offre une résistance plus élevée mais est moins formable.
Supports et clips transporter une charge. L'angle de courbure et la position du trou doivent être stables après le retour élastique. L'aluminium rebondit plus que l'acier : la compensation dans la matrice est essentielle.
Boîtiers et réflecteurs LEDnécessitent une surface lisse pour la réflectivité. Le 1100 est l'aluminium le plus pur, avec la meilleure réflectivité mais le plus doux et le plus sujet au grippage. Des matrices polies et un contrôle strict de la lubrification sont nécessaires.
Boucliers EMIallier forme et conductivité. La pièce doit reposer sur le PCB sans espace. La planéité et la hauteur de forme sont des exigences cruciales.
Alliages d'aluminium - Comment chacun se comporte lors de l'emboutissage
| Alliage | Formabilité | Force | Risque de grippage | Réponse à l'anodisation | Meilleure application |
|---|---|---|---|---|---|
| 1100 | Excellent | Faible | Élevé – le plus doux | Excellent – finition pure et brillante | Réflecteurs décoratifs |
| 3003 | Bien | Faible à modéré | Modéré | Bien | Boucliers thermiques, couvertures |
| 5052 | Bien | Modéré | Modéré | Bon – léger changement de couleur | Estampage général, marine |
| 6061 | Équitable | Haut | Faible à modéré | Passable – grain visible après anodisation | Supports structurels |
1100 est l’aluminium le plus pur – 99 % minimum. Il se forme facilement et s'anodise pour obtenir une finition brillante et réfléchissante. Mais il est mou et provoque des irritations agressives. Des matrices polies et une lubrification fréquente sont obligatoires.
3003 ajoute du manganèse pour plus de force. Il se forme bien et offre une résistance modérée à la corrosion. Un alliage à usage général pour les écrans thermiques et les couvercles.
5052 ajoute du magnésium pour la solidité et la résistance à la corrosion. Il s'agit de l'alliage d'emboutissage le plus courant : bon équilibre entre formabilité, résistance et réponse à l'anodisation.
6061 contient du magnésium et du silicium. Il offre la plus grande résistance des quatre mais est moins malléable et présente un grain visible après anodisation. Utilisé pour les supports structurels où la résistance compte plus que l'apparence.
Les deux défauts de surface qui ruinent l’emboutissage des pièces en aluminium
Exaspérant. L'aluminium colle à la matrice. Lorsque la surface de la matrice n'est pas polie ou que la lubrification est insuffisante, l'aluminium se transfère vers la matrice et déchire la surface de la pièce. Le résultat est une zone rugueuse et tachée, souvent sur la surface la plus visible de la pièce. Le grippage ne peut pas être éliminé par ébavurage ou polissage sans modifier les dimensions de la pièce. Il faut l’empêcher.
Des rayures. L'aluminium est mou. Un éclat sur la matrice, un convoyeur rugueux ou un transfert négligent peuvent rayer la surface. Une rayure de 0,02 mm de profondeur sur une pièce en acier est cosmétique. Sur une pièce en aluminium anodisé, cela devient une ligne sombre visible et la pièce est mise au rebut.
Comment nous contrôlons les deux :
Surfaces de matrice polies– les inserts de matrice sont polis à Ra 0,1 μm ou mieux sur les surfaces de formage. Toute marque d'outil sur la matrice est transférée à la pièce.
Lubrification contrôlée– un film homogène de lubrifiant empêche le contact métal sur métal. Nous utilisons des lubrifiants à base d'eau pour l'aluminium. Les lubrifiants à base d'huile peuvent tacher la surface avant l'anodisation.
Gestion des copeaux dans la matrice– les copeaux qui restent dans la cavité de la matrice rayent la pièce au coup suivant. Nous utilisons le soufflage d’air et l’évacuation sous vide à chaque station.
Manipulation avec des gants– de la presse au carton d’emballage, les pièces sont manipulées avec des gants propres. Les mains nues laissent des huiles qui provoquent une anodisation inégale.
Tolérances et qualité – Ce que nous contrôlons sur les pièces en aluminium embouti
| Caractéristiques | Tolérance typique | Méthode de mesure |
|---|---|---|
| Position du trou | ±0,05mm | Comparateur optique, MMT |
| Emplacement du virage | ±0,05mm | Comparateur optique, MMT |
| Angle de courbure | ±0,5° | Comparateur optique, jauge d'angle |
| Hauteur de forme | ±0,1 mm | Jauge de hauteur, CMM |
| Platitude | 0,1 mm (petites pièces) | Plaque de surface, MMT |
| Défauts de surface | Pas de grippage, pas de rayures >0,02 mm | Visuel sous grossissement 10× |
Platitudeest essentiel pour les boîtiers et les boucliers. L'aluminium se déforme après éjection si la contrainte de formage n'est pas équilibrée. Nous contrôlons la planéité par recuit de détente, par réglage de la matrice ou par matriçage de la pièce à plat dans un poste final.
Angle de courbureest affecté par le retour élastique. L'aluminium recule de 2 à 4° selon l'alliage et l'état. Nous compensons en courbant excessivement la matrice, vérifiée sur une bandelette de test avant de découper la matrice.
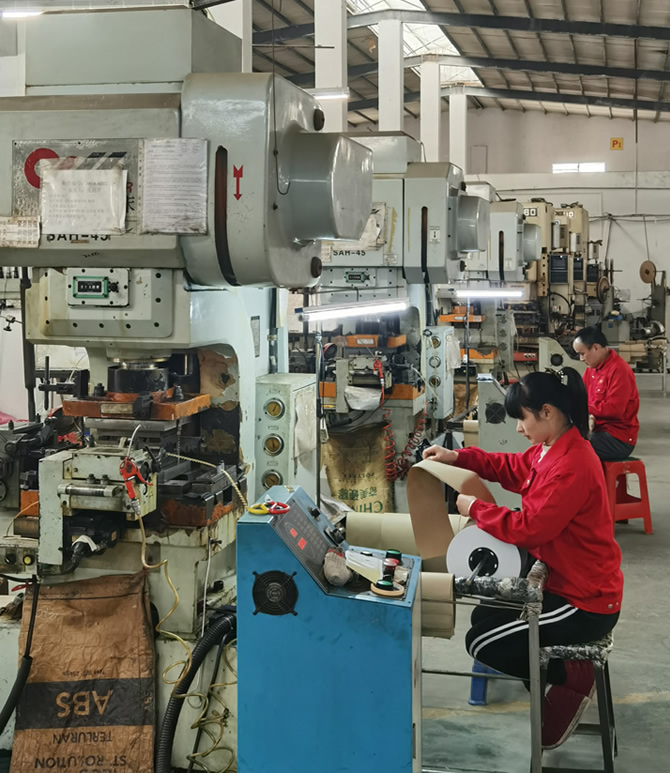
Un exemple réel – Bouclier thermique 5052 avec grippage sur surface visible
Un fabricant allemand d'appareils électroménagers avait besoin d'un écran thermique en aluminium 5052 d'une épaisseur de 0,8 mm, comportant deux courbures et une surface visible exempte de grippages et de rayures. Leur fournisseur précédent a utilisé la pièce avec une lubrification de matrice standard : un grippage est apparu sur la surface visible à la station 3 et 12 % des pièces ont échoué à l'inspection esthétique.
Ce que nous avons fait différemment :
- Poli les inserts de matrice à Ra 0,1 μm sur toutes les surfaces de formage et supprimé les marques d'outils à l'origine du grippage.
- Passé à un lubrifiant à base d'eau appliqué de manière constante à chaque passage : pas de taches d'huile, pas de contact métal sur métal.
- Ajout d'un jet d'air à la station 3 pour évacuer les copeaux d'aluminium avant le coup suivant.
- Qualité de surface vérifiée sous un grossissement 10× toutes les 200 pièces.
- Expédié 600 000 pièces sans aucun rejet cosmétique. Le client a éliminé l’inspection visuelle à l’arrivée.
C'est ce queemboutissage de pièces en aluminiumdevrait fournir : pas seulement une pièce conforme au dessin, mais une surface qui survit à l'anodisation, car les défauts qui endommagent les pièces en aluminium sont des défauts de surface et non des défauts dimensionnels.
Foire aux questions
Q1 : Pourquoi l’aluminium se colle-t-il lors de l’emboutissage et comment l’éviter ?
R : Le grippage se produit lorsque l'aluminium est transféré sous pression à la surface de la matrice : il se soude à l'outil et déchire la surface de la pièce. La prévention nécessite trois choses : des surfaces de matrice polies (Ra 0,1 μm ou mieux), une lubrification constante (à base d'eau pour l'aluminium) et une évacuation des copeaux (soufflage d'air ou vide à chaque station). Pour les pièces en aluminium embouti présentant des surfaces visibles, le grippage est un défaut esthétique que l’anodisation rend permanent. Nous le contrôlons au niveau de la matrice, et non après l'emboutissage de la pièce.
Q2 : Pouvez-vous estamper des pièces en aluminium qui seront anodisées ?
R : Oui, et nous préparons la surface spécifiquement pour l'anodisation. L'anodisation ne cache pas les rayures ou le grippage ; cela les amplifie. Nous polissons les inserts de matrice, contrôlons la lubrification, évacuons les copeaux et manipulons les pièces avec des gants pour éviter toute contamination. Pouremboutissage de pièces en aluminiumqui sera anodisé, nous inspectons les surfaces sous un grossissement 10× avant l'expédition, car un défaut qui passe l'inspection visuelle sur l'aluminium brut devient un rejet visible après anodisation.
Q3 : Quelle est la différence entre 5052 et 6061 pour les pièces en aluminium embouties ?
R : Le 5052 offre une meilleure formabilité et une réponse d'anodisation plus cohérente : c'est le choix standard pour les écrans thermiques, les couvercles et l'estampage général. Le 6061 offre une résistance plus élevée mais est moins malléable et présente un grain visible après anodisation. Il est utilisé pour les supports structurels où la résistance compte plus que l'apparence. Pouremboutissage de pièces en aluminiumavec des exigences esthétiques, le 5052 est généralement le meilleur choix. Nous examinons l'application avant de recommander un alliage, pas seulement les exigences de résistance.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité