Produits
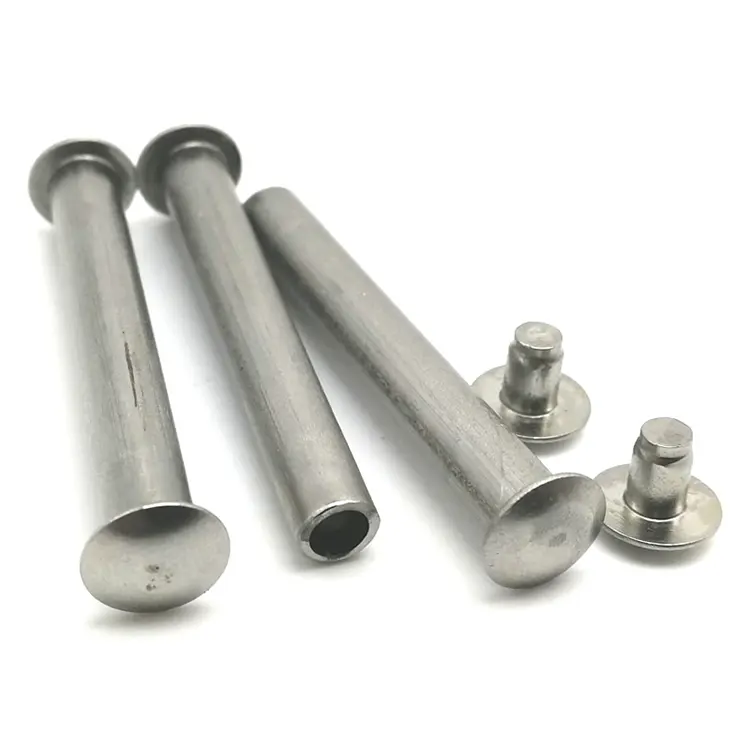
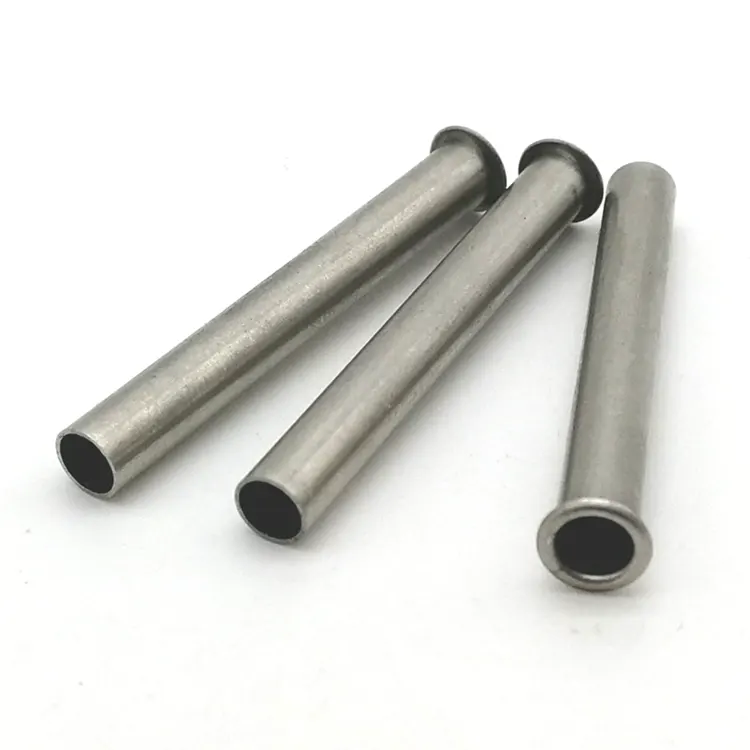
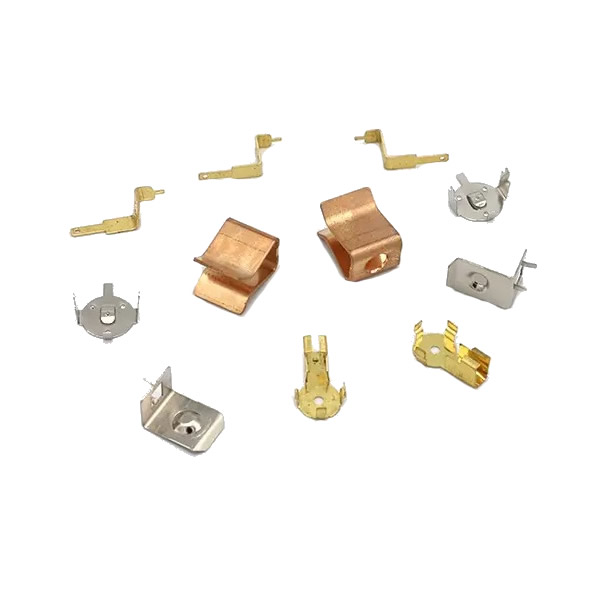
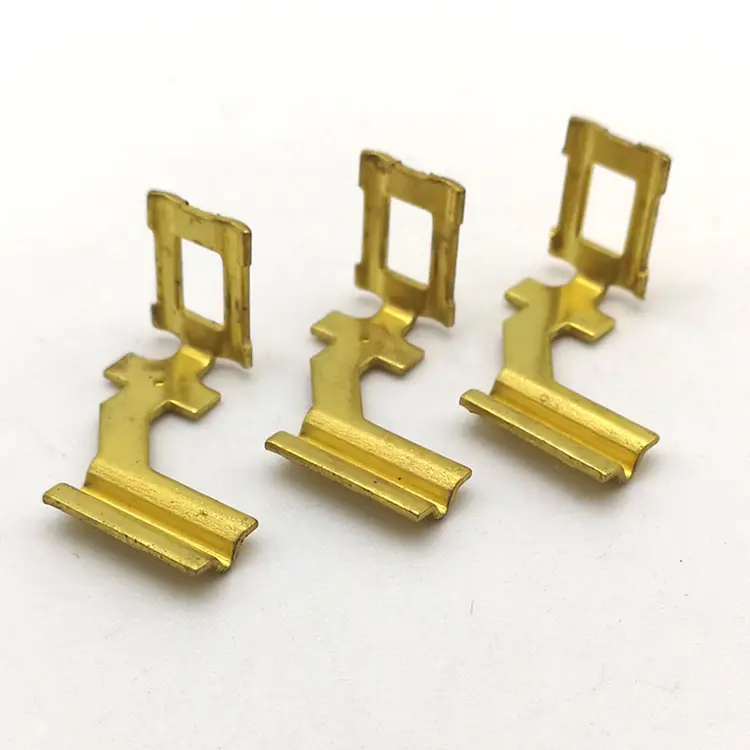
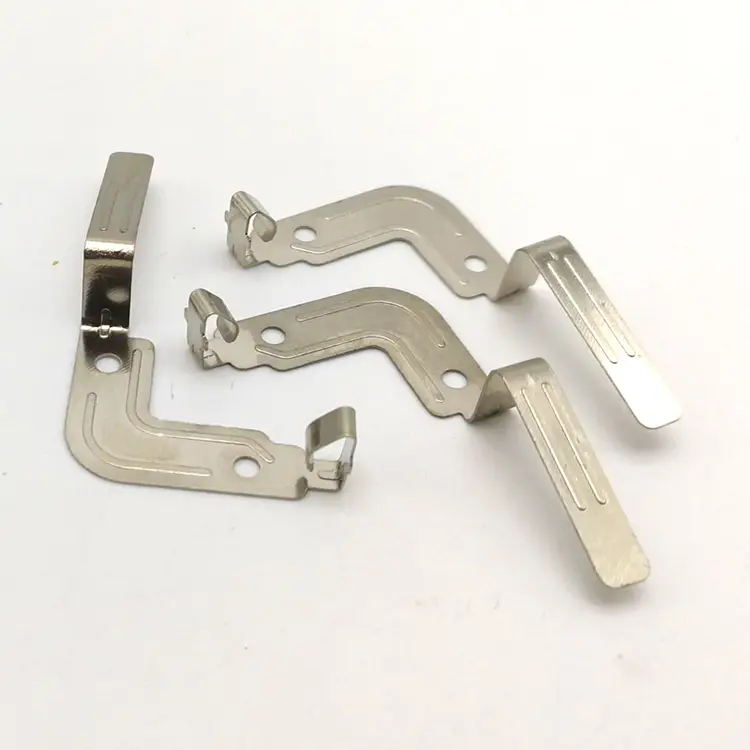
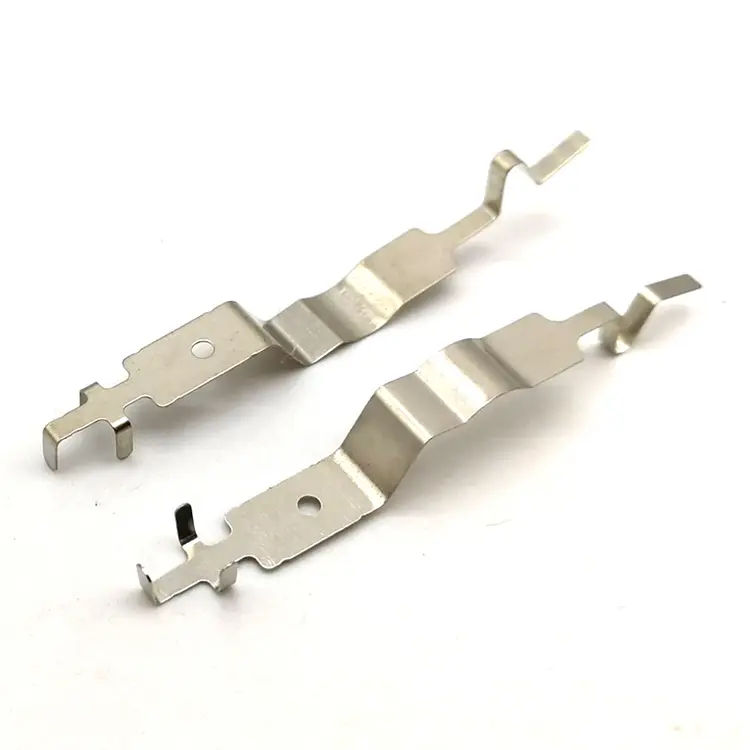
Pièces d'emboutissage de métaux de précision
Une matrice d'estampage de précision coûte trois fois plus qu'une matrice standard, car la matrice est usinée selon une fraction de la tolérance de la pièce, et non selon la tolérance elle-même. Nuote Metals produit des pièces d'emboutissage de précision en métal en Chine avec des matrices d'électroérosion à fil lent (± 0,003 mm), des poinçons rectifiés et des presses vérifiées pour le parallélisme des curseurs avant chaque cycle de production. ±0,02 mm sur les fonctionnalités critiques. PPAP et Cpk documentés.
envoyer une demande
Description du produit
Une matrice d'estampage standard est usinée selon la tolérance de la pièce : si le dessin indique ±0,05 mm, la matrice est construite à ±0,05 mm. Une matrice d'estampage de précision est usinée selon une fraction de la tolérance de la pièce : si le dessin indique ±0,02 mm, la matrice est construite à ±0,005 mm. La matrice coûte plus cher car le temps d'usinage est plus long, l'électroérosion est plus lente et les inspections sont plus fréquentes. Mais la matrice laisse une tolérance pour la presse, le matériau et l'usure de l'outil, de sorte que la pièce conserve sa tolérance tout au long du lot, et pas seulement au niveau du premier article.
Les pièces d'emboutissage de précision en métal ne sont pas des emboutissages standard avec un plan d'inspection plus strict. Ce sont des pièces produites sur un système d'outillage où la précision de la matrice, la précision de la presse et la vérification dans la matrice sont toutes adaptées à la tolérance finale. Une matrice usinée à ±0,05 mm ne peut pas produire une pièce avec une position de ±0,02 mm : l'erreur de matrice consomme la tolérance avant les courses de presse.
Chez Nuote Metals, nous produisons des pièces embouties en métal de précision en faisant correspondre la précision de la matrice, la précision de la presse et la vérification sur place. Cet article couvre le système d'outillage, les réglages d'essai qui le font fonctionner et ce qu'il faut vérifier avant d'accepter un emboutissage de précision.
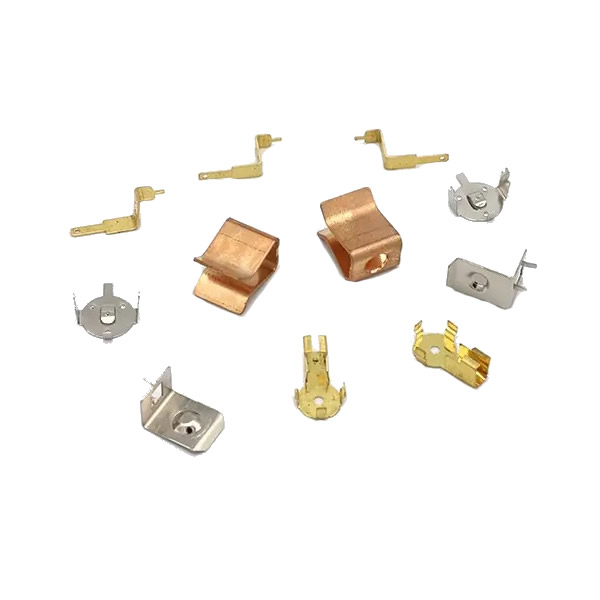
Précision de la matrice – EDM à fil lent et meulage coordonné
La matrice est la première source de précision. Une matrice usinée à ± 0,01 mm ne peut pas produire une pièce avec une position de ± 0,02 mm : l'erreur de matrice consomme la moitié de la tolérance avant même que la presse ne tourne.
Comment nous construisons des matrices de précision :
- EDM à fil lent (série Sodick AQ)pour les inserts de matrice et les poinçons : précision de position ±0,003 mm, finition de surface Ra 0,2 μm.
- Rectification coordonnée des profils de poinçons et de matrices—précision du profil ±0,002 mm, netteté des bords contrôlée.
- Contrôle EDM à fil en boucle fermée—la position du fil est corrigée en temps réel, de sorte que le contour de la matrice correspond au programme et non à la dérive de la machine.
- Jeu de matrice adapté au matériaul : calculé pour le matériau et l'épaisseur spécifiques, et non pour un pourcentage standard.
Pourquoi c'est important pour les pièces d'emboutissage de précision en métal :Une matrice construite à ±0,01 mm laisse ±0,01 mm pour la presse et le matériau. Une matrice construite à ±0,003 mm laisse ±0,017 mm, soit suffisamment pour maintenir la tolérance de la pièce même lorsque la presse et le matériau varient. La précision de la matrice n'est pas un coût à minimiser : c'est le fondement de la tolérance.
Précision de la presse – Ce qui doit être vérifié avant chaque cycle de production
Une matrice précise sur une presse imprécise produit des pièces imprécises. La presse doit maintenir son parallélisme sur le lit, répéter son point mort bas à chaque course et résister à la croissance thermique pendant la production.
| Appuyez sur Paramètre | Ce que cela affecte | Exigence de précision | Comment nous vérifions |
|---|---|---|---|
| Parallélisme des curseurs | Planéité, angle de courbure | ≤0,02 mm à travers le lit | Alignement laser Hamar avant production |
| Répétabilité au point mort bas | Épaisseur, profondeur de frappe | ≤0,01 mm course à course | Encodeur linéaire sur le coulisseau (±0,001 mm) |
| Croissance thermique | Jeu, hauteur de bavure | ≤0,01 mm sur 8 heures | Capteurs de température sur le châssis |
| Précision de l'alimentation | Position du trou | ±0,01 mm par pas | Alimentation servo avec encodeur linéaire |
Parallélisme des curseursdétermine si le poinçon entre dans la matrice de manière uniforme. Une presse avec une inclinaison de 0,05 mm produit une pièce 0,05 mm plus fine sur un côté : la planéité et l'angle de pliage ne peuvent pas répondre à une tolérance de précision. Nous vérifions le parallélisme avec un système d'alignement laser avant production et après tout changement de matrice.
Répétabilité au point mort basdétermine la profondeur de frappe et l'épaisseur finale. Une presse qui varie de 0,02 mm d'une course à l'autre produit une pièce 0,02 mm plus épaisse à une extrémité du lot qu'à l'autre. Nous surveillons la course avec un encodeur linéaire et non avec une butée mécanique.
Croissance thermiquemodifie le jeu à mesure que la presse se réchauffe. Une presse qui croît de 0,02 mm sur une période de 8 heures modifie le jeu de la matrice de 0,02 mm et la hauteur des bavures change avec cela. Nous surveillons la température du cadre et ajustons le jeu de la matrice lorsque la température dépasse le point de consigne.
Pour les pièces d’emboutissage de précision en métal, la presse n’est pas une marchandise : c’est un instrument de précision qui doit être vérifié et surveillé.
Ajustements d'essai - Ce que nous modifions réellement lorsque le premier article échoue
Une matrice de précision ne produit pas une pièce de précision dès le premier coup. La phase d'essai est celle où la tolérance est obtenue : en mesurant le premier article, en identifiant la source de l'erreur et en ajustant la matrice ou la presse.
Une séquence d'essai typique pour une tolérance de position de ±0,02 mm :
- Premier essai : la position mesure ±0,035 mm. L'erreur est supérieure à la tolérance.
- Cause première : l'insert de matrice a été usiné à ± 0,003 mm, mais le parallélisme de la presse était de 0,03 mm : la presse inclinait le poinçon.
- Ajustement 1 : Alignez au laser le coulisseau de la presse – parallélisme réduit à 0,012 mm.
- Deuxième essai : la position mesure ±0,025 mm. Plus proche, mais toujours hors tolérance.
- Cause fondamentale : La longueur d'alimentation variait de 0,008 mm par pas : l'alimentation du servo n'était pas adaptée à la masse de la bande.
- Réglage 2 : Ajustez le profil d'alimentation du servo : précision d'alimentation améliorée à ± 0,003 mm.
- Troisième essai : la position mesure ±0,015 mm. Dans la tolérance.
- Production : Goupilles de calibrage intégrées à la matrice installées au poste de perçage : la presse s'arrête si la position dérive au-delà de 0,015 mm.
Ce que cela montre : La précision ne réside pas seulement dans la matrice, elle réside dans les ajustements d'essai qui font correspondre la matrice à la presse et la presse au matériau. Pour les pièces d’emboutissage de précision, la phase d’essai n’est pas une formalité : c’est l’endroit où la tolérance est réellement atteinte.
Vérification dans la matrice – Mesurer la pièce avant qu'elle ne soit découpée
Un emboutissage de précision ne peut pas être vérifié après coup : au moment où la pièce est mesurée, la matrice a déjà produit des milliers de pièces. La vérification doit avoir lieu dans la matrice, avant que la pièce ne soit découpée.
Ce que nous utilisons dans la matrice :
- Goupilles de jaugeage dans la matrice : une goupille s'engage dans le trou percé à une station définie ; si le trou est déplacé, la goupille n'entre pas et la presse s'arrête.
- Surveillance du tonnage – un capteur de charge sur la matrice détecte une pièce manquante, un double flan ou un poinçon usé ; la presse s'arrête avant que la matrice ne soit endommagée.
- Inspection visuelle à la dernière station : une caméra mesure les caractéristiques critiques avant que la pièce ne tombe ; les pièces non conformes sont rejetées par un souffle d'air.
Pourquoi la vérification sur place est importante pour les pièces d'emboutissage de précision en métal : à une cadence de 200 à 600 coups par minute, un événement d'usure d'outil peut produire des centaines de pièces non conformes avant que l'échantillon suivant ne soit mesuré. La vérification en filière détecte la dérive au moment de la course où elle se produit, et non à la fin du lot.
Un exemple réel – Clip chirurgical en acier inoxydable de 0,5 mm avec une position de ±0,02 mm
Un fabricant américain de dispositifs médicaux avait besoin d'un clip chirurgical en acier inoxydable de 0,5 mm avec une position de trou de ±0,02 mm, une planéité de 0,03 mm et une limite de bavure de 0,02 mm. Leur fournisseur précédent a usiné la matrice à ± 0,02 mm et l'a fait fonctionner sur une presse standard : la position variait de ± 0,04 mm et 8 % des pièces ont échoué à l'assemblage.
Ce que nous avons fait différemment :
- Réusinage des inserts de matrice avec EDM à fil lent - précision de position ± 0,003 mm.
- Alignement laser de la presse avant la production : parallélisme des curseurs de 0,015 mm sur le lit.
- Ajustement de l'alimentation du servo à la bande en acier inoxydable de 0,5 mm : précision d'alimentation de ± 0,003 mm.
- Goupilles de jauge installées dans la matrice à la station de perçage : la presse s'est arrêtée lorsque la position a dérivé au-delà de 0,015 mm.
- Hauteur de bavure vérifiée avec un comparateur optique toutes les 200 pièces : 0,015 mm ou mieux.
- Limitation : Cette approche est validée pour une épaisseur de matériau ≥0,3 mm. Pour les jauges plus fines, la bande se déforme sous la force de la goupille de jaugeage et la vérification dans la matrice devient peu fiable : ces pièces nécessitent une inspection optique à la sortie, et non une vérification dans la matrice.
- Expédié 1,2 million de pièces sans échec d’assemblage. Le client a éliminé l'inspection à l'arrivée pour la position et la planéité.
C'est ce que devraient offrir les pièces d'emboutissage de précision en métal : pas seulement une pièce qui mesure correctement dès le premier article, mais une pièce qui conserve sa tolérance tout au long du lot, car la matrice, la presse et la vérification dans la matrice ont été adaptées à la tolérance, et non au dessin.
Foire aux questions
Q1 : Quelle est la tolérance la plus stricte que vous puissiez respecter sur les pièces d’estampage de précision ?
R : Notre tolérance de précision standard est de ±0,02 mm sur la position du trou, de ±0,03 mm sur la planéité et de ±0,3° sur l'angle de courbure. Des tolérances plus strictes (± 0,01 mm en position) sont possibles grâce au calibrage intégré, à une matrice usinée à ± 0,003 mm et à une presse dont le parallélisme est vérifié. Cependant, une tolérance plus stricte signifie des coûts plus élevés : la matrice prend plus de temps à usiner, la presse tourne plus lentement et les inspections sont plus fréquentes. Pour les pièces embouties en métal de précision, nous examinons la tolérance et le volume avant de proposer un devis, et non après l'échec du premier article.
Q2 : Que se passe-t-il si ma tolérance est inférieure à ±0,02 mm ?
R : Nous examinons la tolérance et la fonctionnalité avant de proposer un devis. Si la tolérance est plus stricte que notre capacité de précision standard, nous avons trois options : (1) Calibrage dans la matrice : la matrice mesure la caractéristique avant que la pièce ne soit coupée, et la presse s'arrête si elle dérive. (2) Opération secondaire : l'élément est usiné après l'estampage, ce qui augmente le coût mais maintient une tolérance plus stricte. (3) Recommandation DFM : nous suggérons une modification de conception qui assouplit la tolérance sans affecter la fonction. Pour les pièces d’estampage de précision, nous ne promettons pas une tolérance que nous ne pouvons pas respecter : nous vous indiquons quelle option est viable avant de passer la commande.
Q3 : Qu’est-ce qui détermine le coût des pièces d’emboutissage de précision en métal ?
R : Trois facteurs : la précision de la matrice, le temps de presse et la vérification sur place. Une matrice usinée avec EDM à fil lent et rectification coordonnée coûte plus cher qu'une matrice standard, mais elle laisse une tolérance pour la presse et le matériau. Le jaugeage dans la matrice augmente le coût de l'outillage mais élimine les débris d'une dérive qui ne sont détectés qu'avec l'échantillon suivant. Pour les pièces embouties en métal de précision, le coût dépend du système d'outillage et non du matériau seul. Nous fournissons une ventilation des coûts avec le devis afin que vous puissiez voir quel élément détermine le prix.
Q4 : Pouvez-vous fournir des commentaires DFM avant de passer une commande ?
R : Oui. Envoyez-nous un dessin avec le matériau, l'épaisseur, la tolérance et le volume. Notre équipe d'ingénieurs examine la pièce pour vérifier la faisabilité de la matrice (tolérance de position, planéité, hauteur de bavure et taille des caractéristiques) et renvoie un rapport DFM écrit avec le devis. Pour les pièces d'emboutissage de précision en métal avec des tolérances inférieures à ± 0,02 mm, nous pouvons recommander un premier article ou un essai avant de vous engager dans un outillage de production. Cela évite la surprise de coût la plus courante : une matrice qui est construite puis modifiée parce que la tolérance n'était pas réalisable.
Balises actives: Pièces d'estampage de précision en métal, pièces d'estampage de métal en Chine, usine de pièces d'estampage de précision
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité