Produits
Pressages de métaux de précision
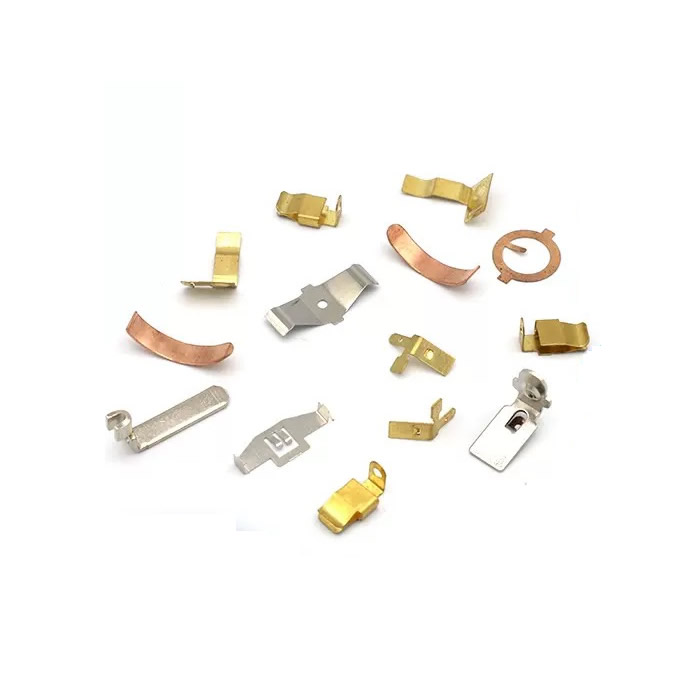
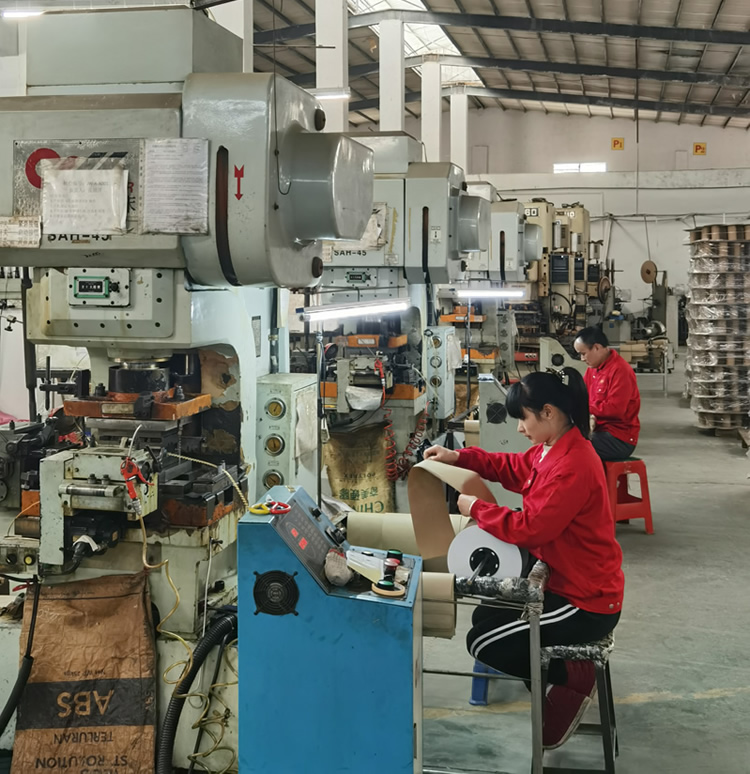
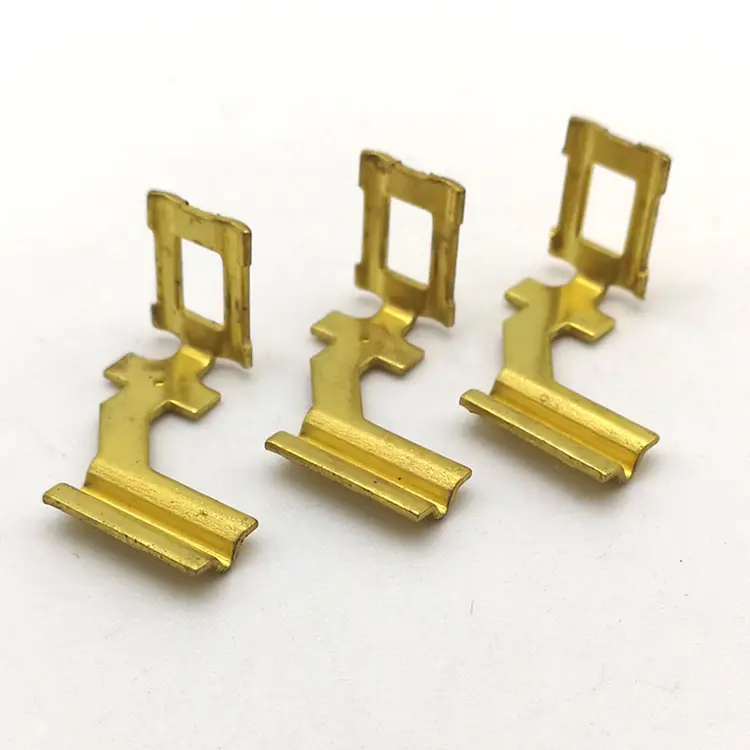
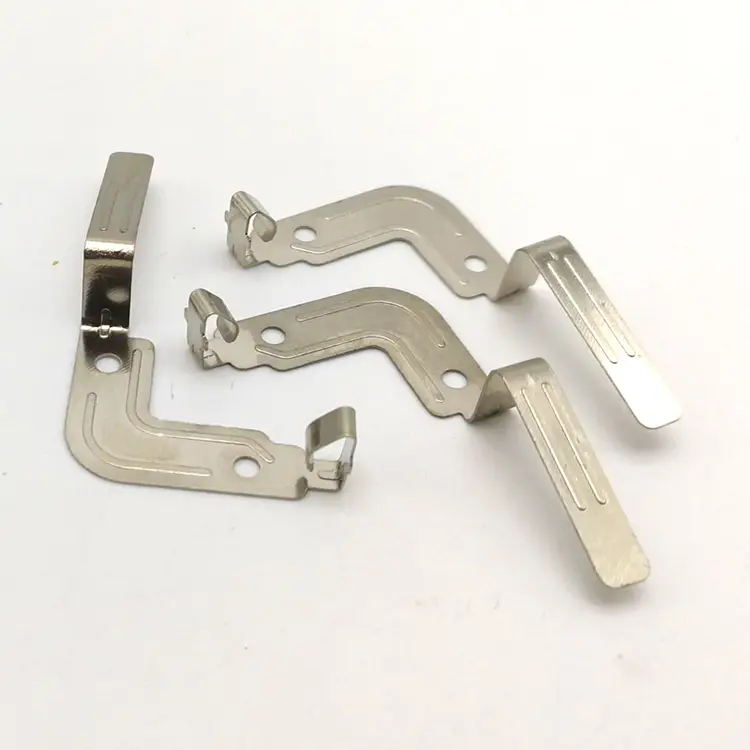
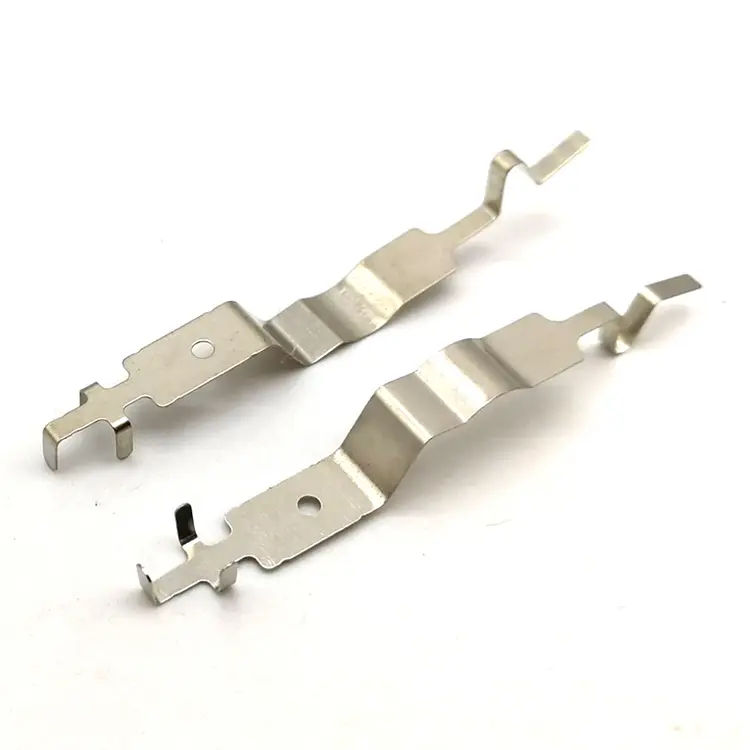
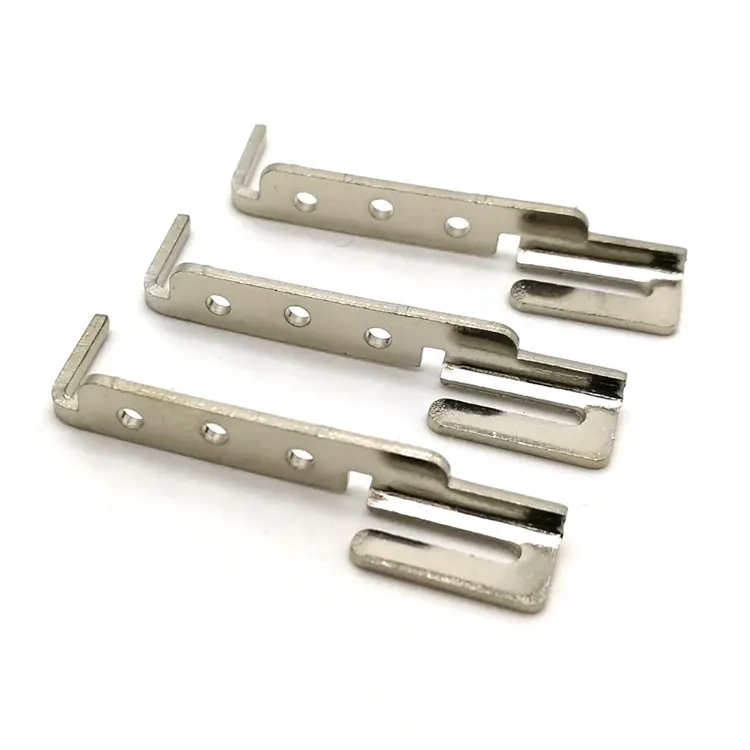
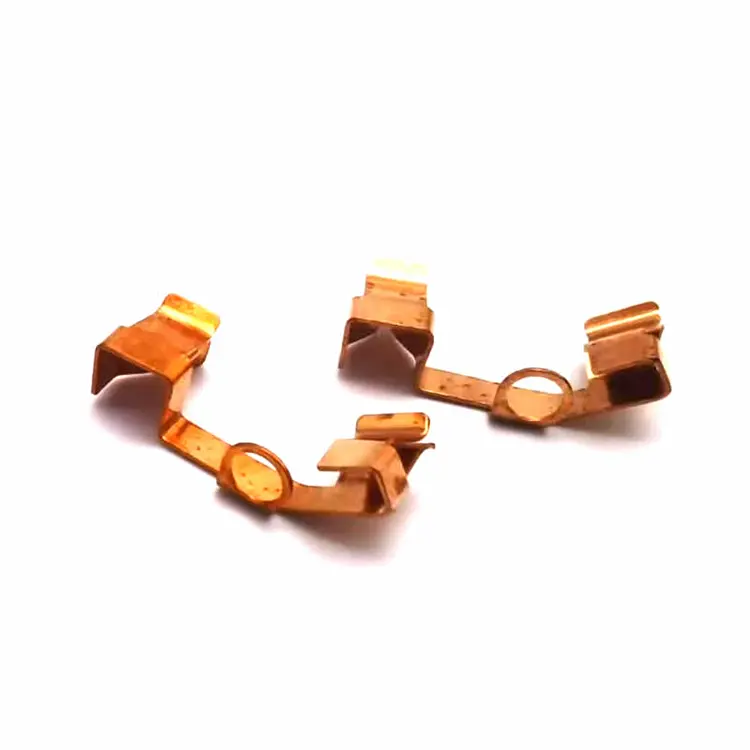
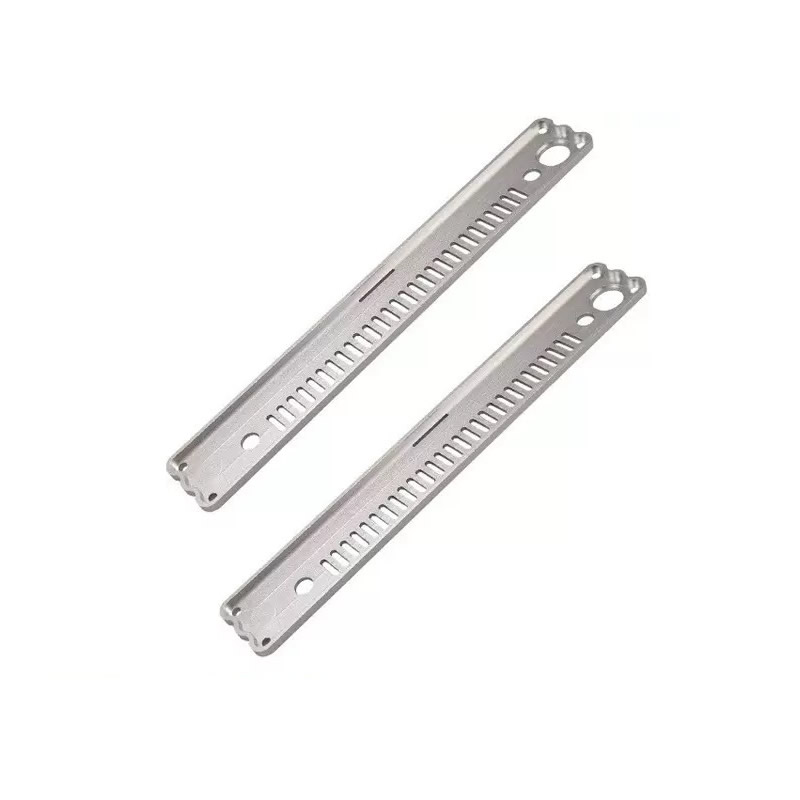
Nuote Metals est un fabricant chinois de pièces embouties de précision pour les clients de l'automobile, de l'électronique et de l'industrie. Nous produisons des supports, des contacts, des bornes, des blindages et des pièces structurelles estampés en acier, acier inoxydable, aluminium, laiton et cuivre. Matrices progressives et monopostes, outillage maison, documentation PPAP. Plus de 20 ans d'expérience à l'exportation. Échantillons gratuits pour les projets qualifiés.
envoyer une demande
Description du produit
Pressages de métaux de précision – où le coût est créé avant le tirage de la presse
Un pressage n’est pas tarifé en fonction du temps de pressage. Le prix est fonction de la matrice et de la disposition des bandes. Deux fournisseurs peuvent utiliser le même support en acier inoxydable de 1 mm sur la même presse de tonnage et proposer des prix unitaires différents de 40 %, car une disposition de bande utilise 62 % de la largeur de la bobine et l'autre 48 %. La presse tourne à la même vitesse. La facture matérielle n'est pas la même.
Les pièces pressées de précision en métal sont des composants formés, découpés et façonnés à partir d'une bobine ou d'une feuille par une matrice. La matrice détermine la géométrie. La disposition des bandes détermine l'utilisation du matériau. La presse détermine la cadence. Un acheteur qui évalue uniquement le tonnage de la presse et le prix unitaire ne tient pas compte des deux variables qui contrôlent le coût, les bavures, la planéité et la répétabilité.
Chez Nuote Metals, nous fabriquonsemboutissages de métaux de précisionavec l'outillage et la disposition des bandes comme principales décisions en matière de coût et de qualité. Cet article explique comment est tarifé un pressage, d'où viennent les bavures et le retour élastique, et ce qu'il faut vérifier avant d'approuver un premier article.
Le processus de pressage – ce que contrôle la disposition des matrices et des bandes
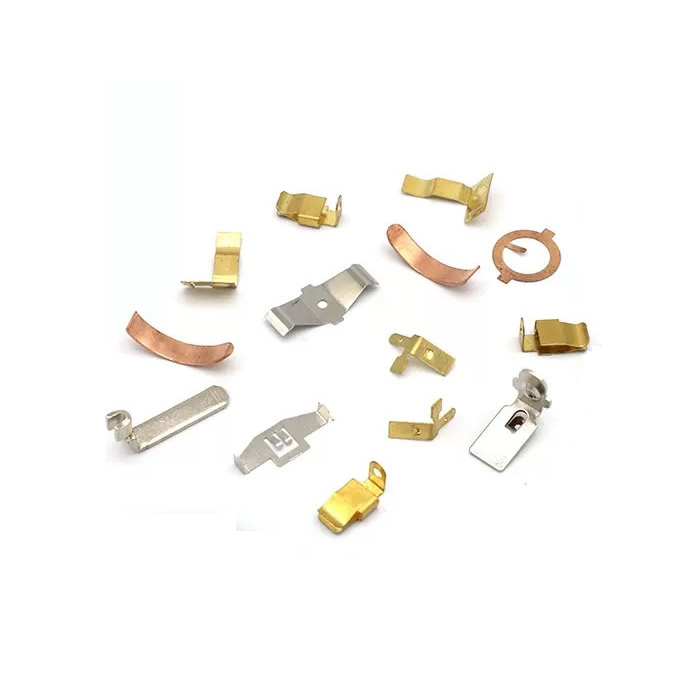
Un pressage commence comme une bande plate. La matrice effectue une ou plusieurs opérations : découpage, perçage, pliage, formage, emboutissage ou frappe. Dans une matrice progressive, la bande avance d'un pas par course : chaque station effectue une opération jusqu'à ce que la pièce soit terminée.
Le dé contrôle :
- Géométrie – position du trou, rayon de courbure, hauteur de forme.
- Direction de la bavure – le bord coupé présente un retournement et une bavure ; le dé détermine de quel côté.
- Planéité – le pliage et le formage introduisent des contraintes qui déforment la pièce après éjection.
La disposition des bandes contrôle :
- Utilisation des matériaux – quelle quantité de bobine devient une pièce et quelle quantité devient de la ferraille.
- Pas et largeur de pont – la distance entre les pièces et le matériau laissé entre elles.
- Conception du support – comment la pièce est supportée lors de son déplacement dans la matrice.
Pour l’emboutissage de précision des métaux, la disposition des bandes constitue souvent le principal levier de coûts. Une configuration qui améliore l'utilisation des matériaux de 48 % à 62 % réduit le coût des matériaux de 22 %, sans modifier la presse, le matériau de la matrice ou le temps de cycle.
Comment est fixé le prix d'un pressage : outillage, matériau et volume
| Elément de coût | Ce que cela couvre | Comment cela change avec le volume |
|---|---|---|
| Outillage | Conception des matrices, usinage, essais | Fixe – amorti sur toute la commande |
| Matériel | Coût de la bobine × utilisation de la bande | Proportionnel : la ferraille est payée mais n'est pas expédiée |
| Temps de presse | Tonnage × taux de cycle | Proportionnel – inférieur avec matrices progressives |
| Opérations secondaires | Ébavurage, taraudage, placage | Proportionnel – peut être éliminé par des opérations en filière |
| Inspection | Premier article, en cours, final | Fixe + proportionnel |
L'outillage est un coût fixe.Pour 5 000 pièces, l'outillage peut dominer le prix unitaire. Pour 500 000 pièces, cela devient négligeable. Le volume d'équilibre dépend de la complexité de la pièce : de simples supports peuvent justifier un outillage de 10 000 pièces ; les matrices progressives complexes peuvent en nécessiter 100 000.
Utilisation du matérielest le coût caché. Une disposition en bandes qui laisse de larges ponts et de grands supports consomme plus de bobines par pièce. La ferraille est payée au prix de la bobine et vendue au prix de la ferraille : la différence est perdue. Pouremboutissages de métaux de précisionen acier inoxydable ou en cuivre, le matériau peut représenter 50 à 70 % du coût unitaire. L'optimisation de la disposition des bandes n'est pas facultative.
Opérations secondairesajouter du coût et de la manutention. Une pièce qui nécessite un ébavurage manuel après pressage coûte plus cher qu'une pièce dont la bavure est contrôlée dans la matrice. Le taraudage, l'ébavurage et l'inspection dans la matrice réduisent la manipulation et améliorent la cohérence.
Bavure, planéité et retour élastique – Les trois défauts de pressage
Bavureest le bord rugueux laissé lorsque la matrice coupe le matériau. Il ne peut pas être éliminé, mais seulement contrôlé. La hauteur des bavures dépend du jeu de la matrice, de la netteté de l'outil et de l'épaisseur du matériau. Pour les emboutissages de précision des métaux, la bavure est spécifiée par hauteur et direction. Une bavure sur une surface de contact augmente la résistance ; une bavure sur un bord coulissant provoque une usure.
Platitudechangements après l'éjection. Le pliage et le formage introduisent des contraintes résiduelles. La pièce est plate dans la matrice et se déforme après le démoulage. Nous contrôlons la planéité par recuit de détente, par réglage de la matrice ou par matriçage de la pièce à plat dans un poste final.
Retour élastiqueest la reprise élastique du matériau après flexion. L'angle de pliage dans la matrice n'est pas l'angle de pliage dans la pièce. Pour l’acier à haute résistance et l’acier inoxydable, le retour élastique peut être de 2 à 5°. Nous compensons en courbant excessivement la matrice : l'angle de la matrice est plus net que l'angle de la pièce et le matériau revient à l'angle spécifié.
Matrice progressive ou station unique : celle qui s'adapte à votre volume
| Facteur | Dé progressif | Matrice à station unique |
|---|---|---|
| Volume | 50 000+ pièces | 1 000 à 50 000 pièces |
| Coût de l'outillage | Plus haut – plusieurs stations | Inférieur – une opération |
| Temps de cycle | Plus rapide – pièce complète par course | Plus lent – plusieurs passes |
| Complexité de la pièce | Élevé – pliage, perçage, taraudage dans une seule matrice | Faible – simple flan ou courbure |
| Passage | Plus longtemps – la mort est lourde | Matrice plus courte – plus légère |
| Idéal pour | Pressages de métaux de précision en grand volume | Prototypes, faible volume, pièces simples |
Une filière progressivese justifie lorsque le volume amortit l'outillage et que la complexité de la pièce nécessite de multiples opérations. Une matrice à station unique est préférable pour les prototypes et les faibles volumes, où le coût de l'outillage domine et où la pièce est simple.
Un exemple réel – Ressort de contact en acier inoxydable de 0,8 mm
Un fabricant allemand d'électronique avait besoin d'un ressort de contact en acier inoxydable de 0,8 mm avec une limite de bavure de 0,05 mm, une planéité de 0,1 mm et un angle de courbure de 90° ±1°. Leur fournisseur précédent utilisait une disposition en bandes avec une utilisation de matériau de 52 % et ébavurait les pièces à la main : la hauteur des bavures variait de 0,03 mm à 0,08 mm.
Ce que nous avons fait différemment :
- Reconception de la disposition des bandes pour une utilisation de matériaux de 68 % – consommation de bobine réduite par pièce.
- J'ai utilisé une matrice progressive avec une direction de bavure et une planéité contrôlées dans la matrice, pas après.
- Retour élastique compensé par une flexion excessive à 92° : la pièce est revenue à 90° ±0,5°.
- Hauteur de bavure et planéité vérifiées avec un comparateur optique toutes les 500 pièces.
- Expédié 800 000 pièces sans rejet de bavure. Le client a éliminé l'ébavurage manuel et a réduit le coût des matériaux de 18 %.
C'est ce queemboutissages de métaux de précisiondoit fournir : non seulement une pièce conforme au dessin, mais une pièce dont le coût et la cohérence sont pris en compte dans la disposition des bandes et la matrice.
Foire aux questions
Q1 : Quelles tolérances pouvez-vous respecter sur les emboutissages métalliques de précision ?
R : Les tolérances typiques sont de ±0,05 mm sur la position du trou et l'emplacement du pli, de ±0,1 mm sur la hauteur de forme et de ±0,02 mm sur l'épaisseur de frappe. La hauteur des bavures est contrôlée à 0,05 mm ou mieux. La planéité dépend de la taille de la pièce et du matériau : 0,1 mm est réalisable pour les petits supports ; les pièces plus grandes peuvent nécessiter un recuit de détente. Pouremboutissages de métaux de précision, la tolérance est fonction de la qualité de la matrice, de la stabilité de la presse et de la cohérence du matériau, et non uniquement du tonnage de la presse.
Q2 : Pouvez-vous produire des pièces pressées avec taraudage et ébavurage intégrés ?
R : Oui. Les matrices progressives peuvent inclure des stations de taraudage, des stations d'ébavurage et des stations de frappe, éliminant ainsi les opérations et manipulations secondaires. Le taraudage dans la matrice nécessite un support de bande fiable et une unité de taraudage synchronisée avec la course de la presse. L'ébavurage dans la matrice est réalisé en estampant ou en rasant le bord coupé. Pour les emboutissages de précision des métaux avec des trous filetés ou des limites strictes de bavures, les opérations dans la matrice améliorent la cohérence et réduisent le coût unitaire.
Q3 : Quelle documentation accompagne une commande urgente ?
R : Chaque commande comprend un rapport d'inspection du premier article, des certificats de matériaux et un rapport dimensionnel avec les valeurs mesurées réelles sur les caractéristiques critiques. Pour les clients du secteur automobile et réglementés, nous fournissons une documentation PPAP, y compris le flux de processus, la PFMEA, le plan de contrôle et les études de capacité. Si votre fournisseur d'emboutissages de précision pour métaux ne peut pas fournir de PPAP ou de rapport de premier article, vous assumez vous-même le risque qualité. Nuote Metals fournit une documentation complète selon notre système ISO 9001:2015.
Balises actives: Pressages de métaux de précision, pressages de précision en Chine
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité