Produits
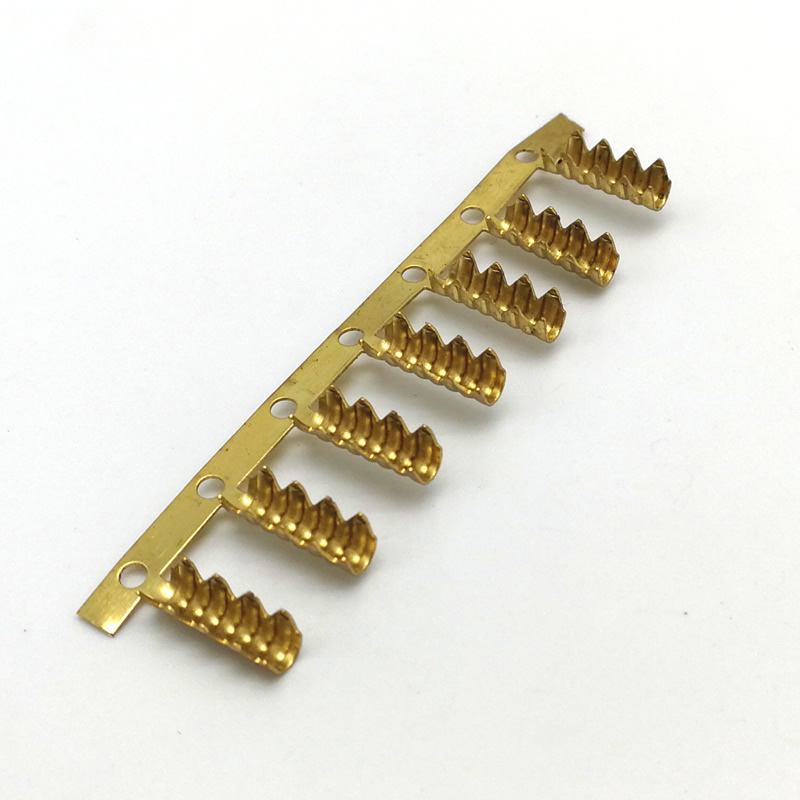
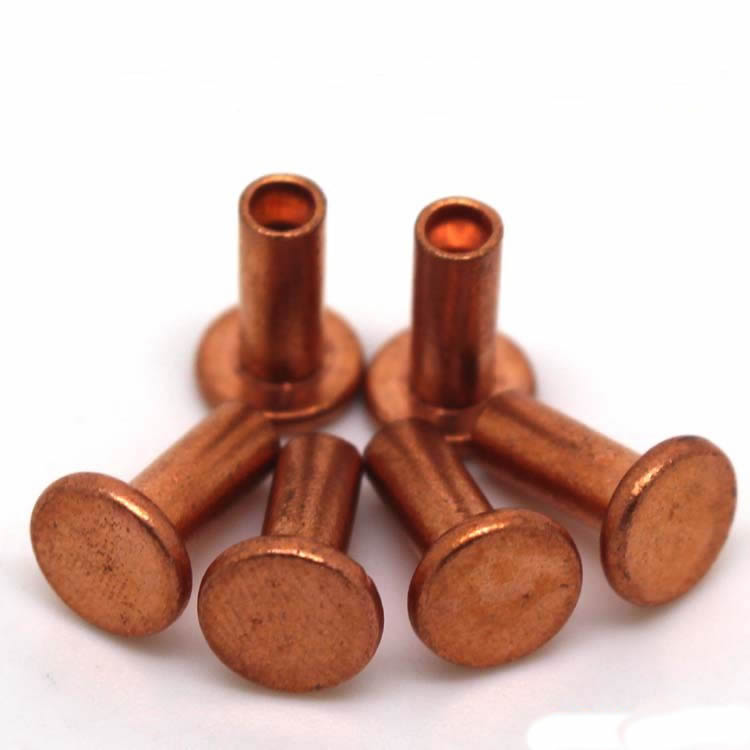
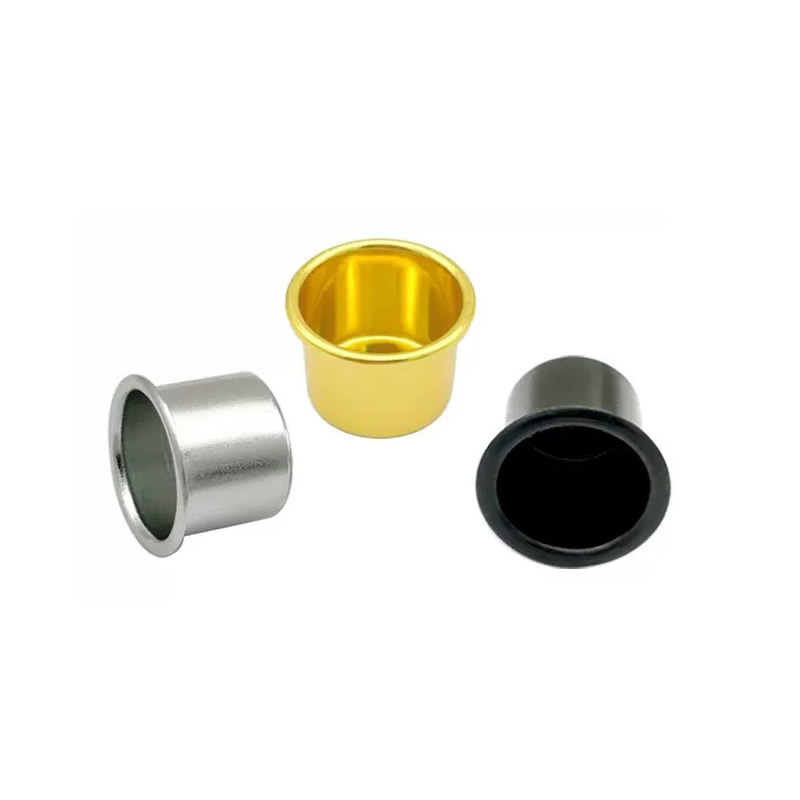
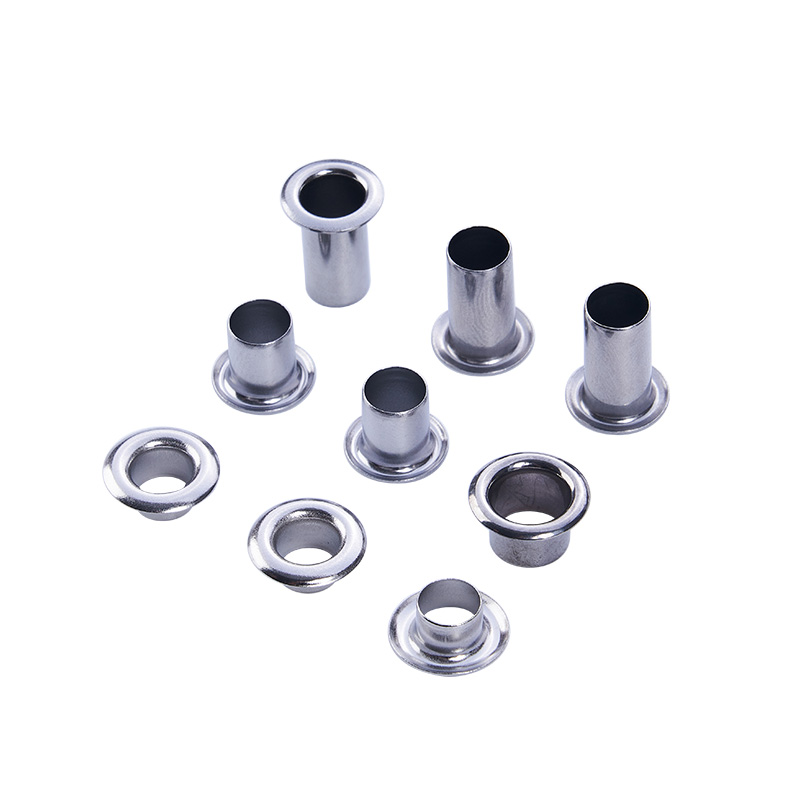
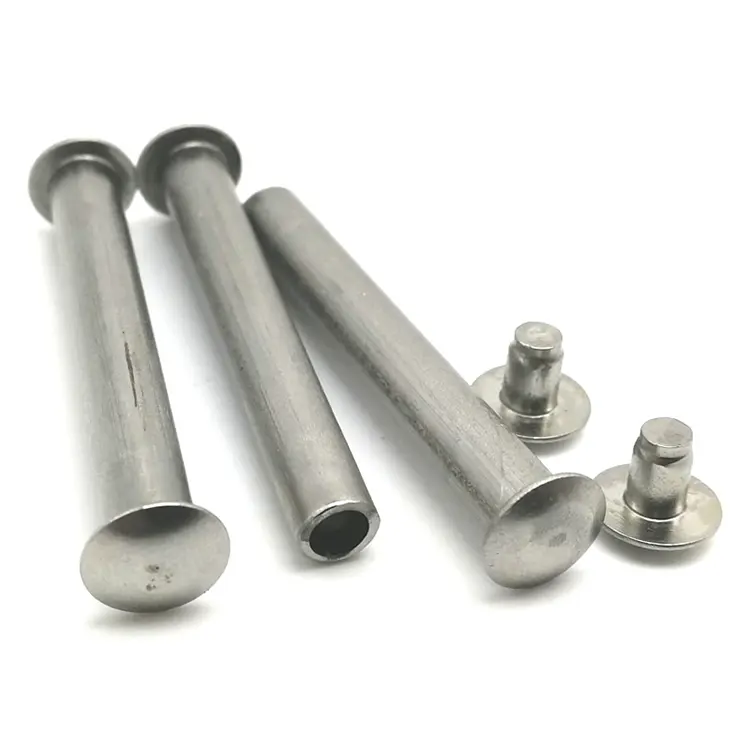

Estampage de métal embouti
Une pièce emboutie profondément échoue de deux manières : les plis de la bride ou les déchirures de la paroi latérale. Les deux sont contrôlés par les trois mêmes variables : la force du serre-flan, le rayon de la matrice et la lubrification. Nuote Metals produit des pièces embouties en métal embouti en Chine avec ces variables adaptées à chaque matériau et étape d'étirage. Coupelles, coques et boîtiers de 0,1 mm à 6,0 mm d'épaisseur. PPAP documenté.
envoyer une demande
Description du produit
Une pièce emboutie profondément échoue de deux manières. La bride se plisse : le matériau se déforme parce que le serre-flan ne le maintient pas à plat. Ou bien la paroi latérale se déchire : le matériau s'étire au-delà de sa limite de formage parce que la force de poinçonnage est trop élevée et le rayon de la matrice est trop aigu. Les rides et les déchirures sont des échecs opposés : l’un vient d’un manque de retenue, l’autre d’un excès de force.
L'emboutissage du métal embouti est le processus permettant d'équilibrer ces deux défauts : maintenir la bride suffisamment plate pour éviter le froissement, tout en permettant au matériau de s'écouler dans la matrice sans déchirer la paroi latérale. La balance est contrôlée par trois variables : la force du serre-flan, le rayon de la matrice et la lubrification. Lorsque les trois sont adaptés au matériau et à l’étape d’étirage, la pièce s’étire proprement. Lorsqu'on se trompe, la pièce échoue et le mode de défaillance vous indique quelle variable modifier.
Chez Nuote Metals, nous produisons des pièces métalliques embouties avec une force de serrage, un rayon de matrice et une lubrification adaptés à chaque matériau et étape d'emboutissage. Cet article couvre les deux modes de défaillance, les trois variables et ce qu'il faut vérifier avant d'accepter une pièce emboutie.

Rides ou déchirures – Comment lire l'échec
Le mode d'échec vous indique quelle variable est erronée. Une bride froissée et un flanc déchiré ne sont pas le même problème, et la solution n'est pas la même.
| Mode de défaillance | Où il apparaît | Cause première | Que régler |
|---|---|---|---|
| Froissement de la bride | Bord extérieur, entre le support de flan et la matrice | Force de maintien du flan trop faible ou trop élevée | Ajustez la force du serre-flan en fonction de la scène |
| Déchirure des flancs | Nez de poinçon, coin inférieur | Rayon de matrice trop aigu, friction trop élevée | Augmente le rayon de la matrice, améliore la lubrification |
| Amincissement des murs | Nez perforé, flanc | Taux d'étirage trop agressif pour le matériau | Réduire le taux de tirage par étape |
| Écorce d'orange | Surface du flanc | Structure à gros grains, recuit insuffisant | Vérifier la taille des grains du matériau, recuire avant l'étirage |
Le plissement de la bride se produit lorsque le serre-flan ne contrôle pas la bride. Trop peu de force : le matériau se déforme. Trop de force : le matériau ne peut pas couler et la paroi latérale se déchire au prochain tirage. La force doit être adaptée à la scène.
La déchirure des parois latérales se produit au niveau du nez du poinçon, le point de contrainte la plus élevée. Les causes sont un rayon de matrice pointu, un frottement élevé ou un rapport d'étirage agressif. La solution n'est pas une force de maintien accrue, ce qui aggrave la déchirure.
L’amincissement des murs est un précurseur de la déchirure : le mur s’amincit avant de se déchirer. Si l'épaisseur de paroi au niveau du nez du poinçon tombe en dessous de 80 % de l'épaisseur du flan, la pièce est en danger lors de l'étape d'emboutissage suivante.
Pour ces pièces, le mode de défaillance constitue le diagnostic : il vous indique quelle variable modifier. Un fournisseur qui augmente la force du serre-flan pour réparer une déchirure aggravera la déchirure. Un fournisseur qui réduit la force pour réparer une ride aggravera la ride.
Variable 1 – Force de maintien du flan : le contrôle des rides
Le serre-flan maintient la bride à plat pendant que le poinçon pousse le matériau dans la matrice. La force doit être suffisamment élevée pour éviter le froissement, mais suffisamment faible pour permettre au matériau de s'écouler vers l'intérieur sans se déchirer.
Comment la force du serre-flan change en fonction du matériau et de la scène :
- Premier tirage – force la plus élevée – la bride est la plus grande et la plus sujette au froissement.
- Deuxième tirage – force moindre – la bride est plus petite et le matériau est déjà écroui.
- Acier inoxydable – force plus élevée que l’acier au carbone – l’acier inoxydable durcit plus rapidement et résiste à l’écoulement.
- Aluminium – force inférieure à celle de l’acier – l’aluminium s’écoule plus facilement et se froisse moins.
Comment nous le contrôlons :
- Coussin serre-flan hydraulique avec contrôle de pression – pas de ressort mécanique.
- Forcer le réglage par étape de dessin : pas un seul réglage pour toute la séquence.
- Surveillance de la force dans la matrice : une cellule de pesée détecte un changement de force et signale à la presse de l'ajuster.
Dans cette opération, la force de serrage du flan n'est pas un nombre unique, c'est un profil qui change avec l'étape d'étirage et le matériau.
Variable 2 – Rayon de la matrice : le contrôle de la déchirure
Le rayon de la filière est la courbure sur laquelle le matériau s'écoule lorsqu'il entre dans la filière. Un rayon pointu concentre la contrainte : le matériau s'étire davantage au niveau du rayon et la paroi latérale se déchire au niveau du nez du poinçon. Un rayon plus grand répartit la contrainte.
Rayon minimum de matrice par matériau :
- Acier au carbone – ≥6× épaisseur du matériau
- Acier inoxydable – ≥8× épaisseur du matériau
- Aluminium – ≥4× épaisseur du matériau
- Cuivre – ≥5× épaisseur du matériau
Comment nous le contrôlons :
- Rayon de matrice spécifié par matériau et épaisseur : il ne s'agit pas d'une valeur standard pour toutes les pièces.
- Inserts de matrice remplaçables : le rayon peut être augmenté sans reconstruire l'ensemble de la matrice si le premier essai se déchire.
- Rayon poli à Ra 0,2 μm : un rayon rugueux augmente le risque de friction et de déchirure.
Pour l'emboutissage profond, le rayon de la matrice n'est pas un détail : c'est la différence entre une pièce qui s'étire et une pièce qui se déchire.
Variable 3 – Lubrification : Le contrôle de friction
La friction entre l'ébauche et la matrice contrôle la facilité avec laquelle le matériau s'écoule. Trop de friction : le matériau résiste à l'écoulement, la force de frappe augmente et la paroi latérale se déchire. Trop peu de friction : le matériau s'écoule trop facilement et le serre-flan ne peut pas contrôler la bride.
Lubrifiant par matière :
- Acier au carbone – lubrifiant d'étirage standard à base d'eau ou d'huile.
- Acier inoxydable – lubrifiant à haute résistance – galles inoxydables si le film se décompose.
- L'aluminium – lubrifiant à base d'eau – à base d'huile peut tacher la surface avant l'anodisation.
- Cuivre – lubrifiant à haute viscosité – le cuivre s'agglutine facilement et nécessite un film qui reste sur le flan.
Comment nous le contrôlons :
- Lubrifiant adapté au matériau – pas un lubrifiant unique pour tous les métaux.
- Épaisseur du film contrôlée : un film cohérent, pas une inondation.
- Nettoyage avant le recuit : le lubrifiant résiduel peut se carboniser dans le four et affecter le prochain tirage.
Un exemple réel – Boîtier embouti en acier inoxydable 304 avec bride froissée
Un fabricant allemand de pompes avait besoin d'un boîtier en acier inoxydable 304 avec une épaisseur de paroi de 1,5 mm, une profondeur d'emboutissage de 45 mm et une bride sans plis. Leur fournisseur précédent a dessiné le boîtier en deux étapes : la bride s'est froissée au premier tirage et le fournisseur a augmenté la force du serre-flan pour le fixer. La ride a disparu, mais le flanc s'est déchiré au niveau du nez du punch lors du deuxième tirage.
Ce que nous avons fait différemment :
- Réduction de la force du serre-flan au premier tirage : le pli était causé par trop de force, pas trop peu. La force comprimait la bride et limitait le débit.
- Augmentation du rayon de la matrice de 6 × à 9 × l'épaisseur du matériau – le rayon le plus pointu concentrait la contrainte au niveau du nez du poinçon.
- Nous avons opté pour un lubrifiant à haute résistance pour l'acier inoxydable : le lubrifiant standard s'est décomposé sous la pression d'étirage.
- Ajout d'un recuit intermédiaire entre les tirages : ductilité restaurée avant le deuxième tirage.
- Expédié 180 000 pièces sans plis ni déchirures. Le client a ajusté l'inspection à la réception à un échantillon de 5 pièces par lot : nos données CMM et de planéité ont été acceptées comme enregistrement de qualité.
Voici ce que l’emboutissage du métal embouti devrait offrir :pas seulement une coupelle qui mesure correctement, mais une pièce dont le rebord est plat et dont la paroi latérale est intacte, car les trois variables ont été adaptées au matériau et à l'étape d'étirage, et non ajustées par essais et erreurs.
Référence normative :Les taux d'emboutissage et les rayons de matrice suivent la norme DIN 8584 (norme de processus d'emboutissage profond) et la norme ISO 2768-mK, sauf si une légende plus stricte est spécifiée. Matériel de presse : servopresses Aida et Schuler de 100 à 600 tonnes.
Foire aux questions
Q1 : Pourquoi la bride se froisse-t-elle lors de l'emboutissage de métal embouti ?
R : Le plissement de la bride se produit lorsque la force du serre-flan ne correspond pas à l'étape d'étirage. Trop peu de force : le matériau se déforme. Trop de force : le matériau ne peut pas couler et la paroi latérale se déchire au prochain tirage. Si l'augmentation de la force provoque une déchirure, le véritable problème est le rayon de la matrice ou la lubrification, et non le serre-flan. Pour l'emboutissage profond du métal, le froissement et la déchirure sont des échecs opposés : la solution de l'un peut provoquer l'autre si la cause fondamentale est mal diagnostiquée.
Q2 : Pourquoi la paroi latérale se déchire-t-elle au niveau du nez du poinçon ?
R : La déchirure des parois latérales se produit au point de contrainte la plus élevée. Les causes sont : un rayon de matrice trop aigu, une lubrification insuffisante, un taux d'étirage trop agressif ou un matériau insuffisamment recuit. La solution n'est pas une force de maintien accrue, ce qui aggrave la déchirure. La solution réside dans un rayon de matrice plus grand, une meilleure lubrification, un taux d'étirage inférieur ou un recuit supplémentaire. L'emplacement de la déchirure vous indique quelle variable est erronée : au niveau du nez du poinçon, il s'agit de la contrainte ; au rayon de la filière, c'est le frottement.
Q3 : Qu’est-ce qui détermine le coût des pièces métalliques embouties ?
R : Trois facteurs : nombre d’étapes d’étirage, cycles de recuit et complexité de la matrice. Une pièce qui nécessite trois étirages et deux recuits coûte plus cher qu'une pièce qui nécessite un seul étirage : le temps de pressage, le temps de recuit et la manipulation entre les étapes augmentent le coût. Le rayon de la matrice et le coussin porte-flan augmentent le coût de l'outillage : un coussin hydraulique est plus cher qu'un ressort mécanique. Nous fournissons une ventilation des coûts avec le devis, indiquant quelle étape détermine le prix.
Q4 : Quelle est la quantité minimum de commande pour les pièces métalliques embouties ?
R : Pour une nouvelle matrice d'emboutissage profond, la commande minimale est généralement de 30 000 pièces ; en dessous, le coût de l'outillage domine. Pour les prototypes ou les petites séries, nous pouvons produire des pièces par étirage en une seule étape ou par filage, soit un minimum de 1 000 pièces. Pour les pièces déjà en production, les commandes répétées peuvent être aussi faibles que 10 000 pièces. Nous examinons le volume et le taux d'étirage avant de recommander la bonne approche d'outillage.
Q5 : Quand l’emboutissage profond n’est-il pas le bon processus ?
R : L'emboutissage profond n'est pas le bon choix lorsque : (1) la profondeur d'emboutissage est inférieure à 0,5 × le diamètre : un emboutissage standard avec un évidement formé est moins cher ; (2) le volume est inférieur à 5 000 pièces : le coût de l'outillage ne peut pas être amorti et le filage ou l'usinage peuvent être plus économiques ; (3) le matériau est trop épais par rapport au diamètre : la force du poinçon dépasse la capacité de la presse et un formage ou un usinage à chaud est nécessaire. Pour l'emboutissage profond des métaux, nous vous informons lorsque le processus n'est pas adapté, avant d'investir dans l'outillage.
Q6 : Pouvez-vous fournir des commentaires DFM avant de passer une commande ?
R : Oui. Envoyez-nous un dessin avec le matériau, l'épaisseur, la profondeur d'emboutissage et les exigences en matière de bride. Notre équipe d'ingénieurs calcule le taux d'étirage, vérifie le rayon de la matrice par rapport au matériau et confirme si la pièce peut être étirée dans le nombre d'étapes que vous attendez, ou si elle nécessite plus de recuits ou une ébauche plus grande. Pour une profondeur d'emboutissage supérieure à 1,5× le diamètre, nous pouvons préconiser une bandelette test ou un premier article avant de s'engager dans un outillage de production.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité