Produits
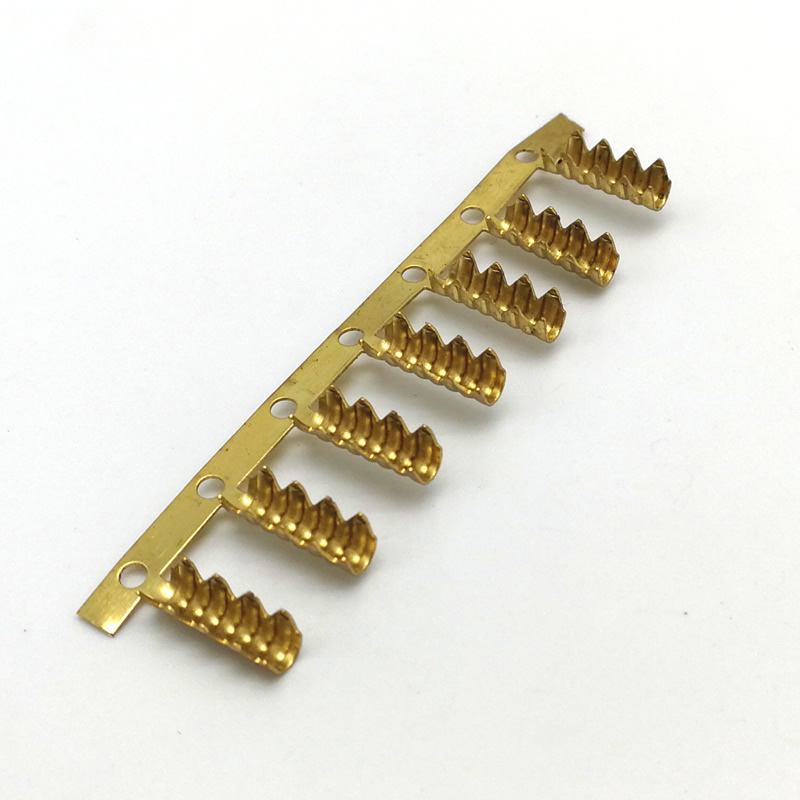
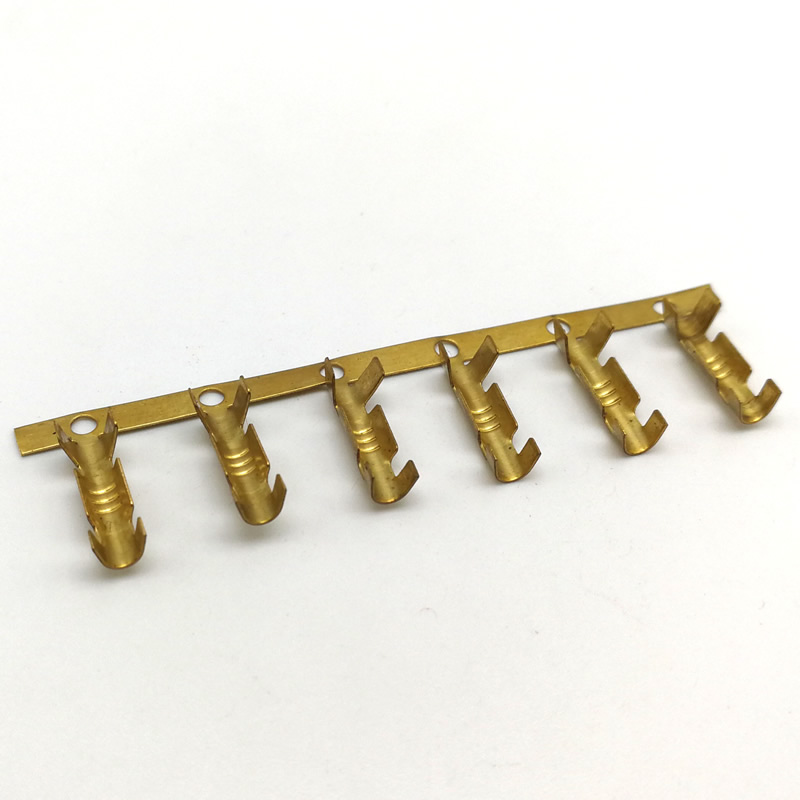
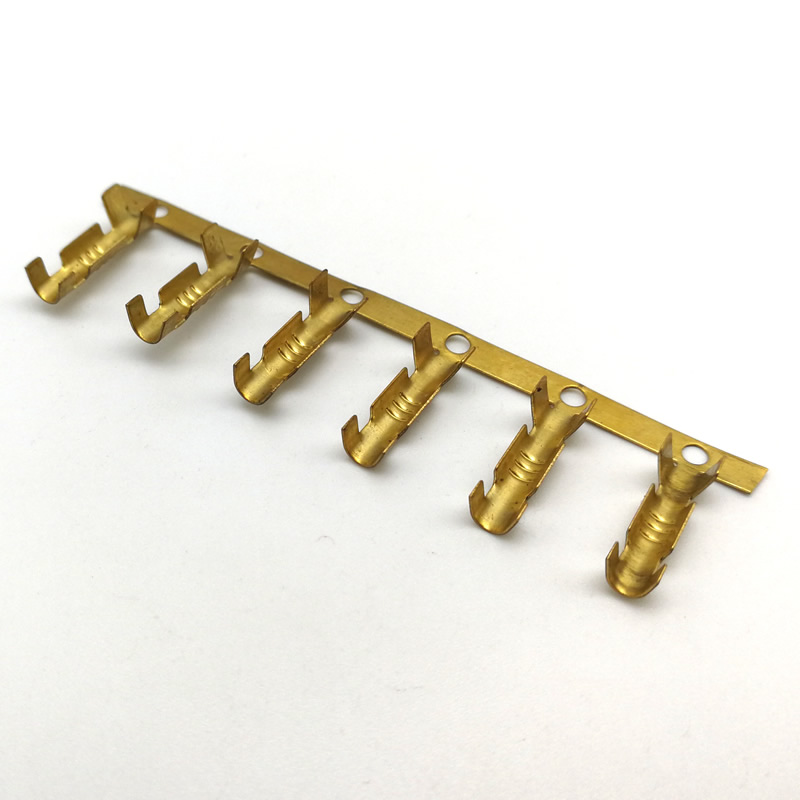
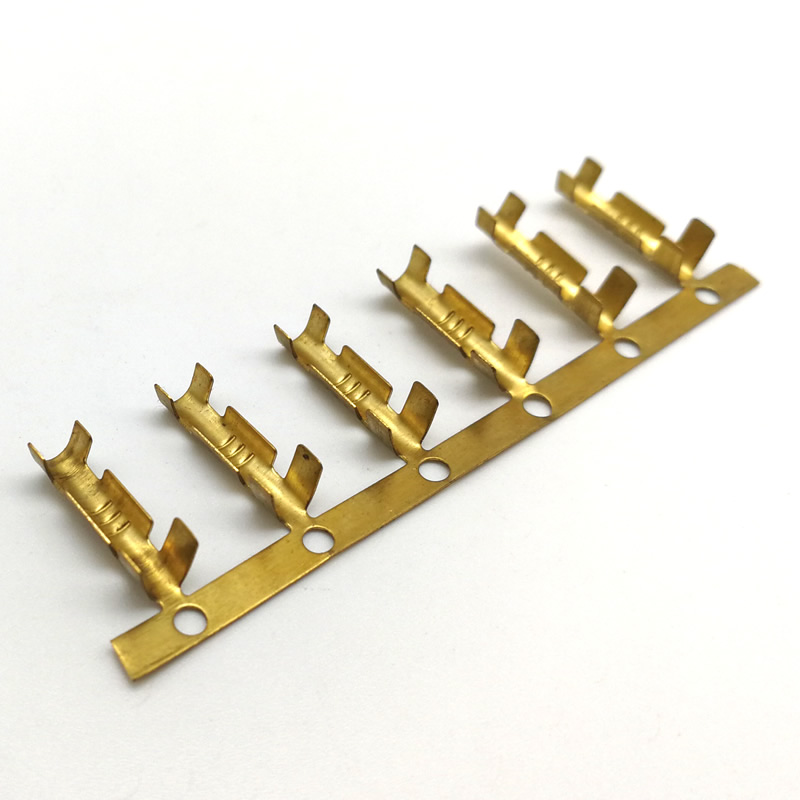
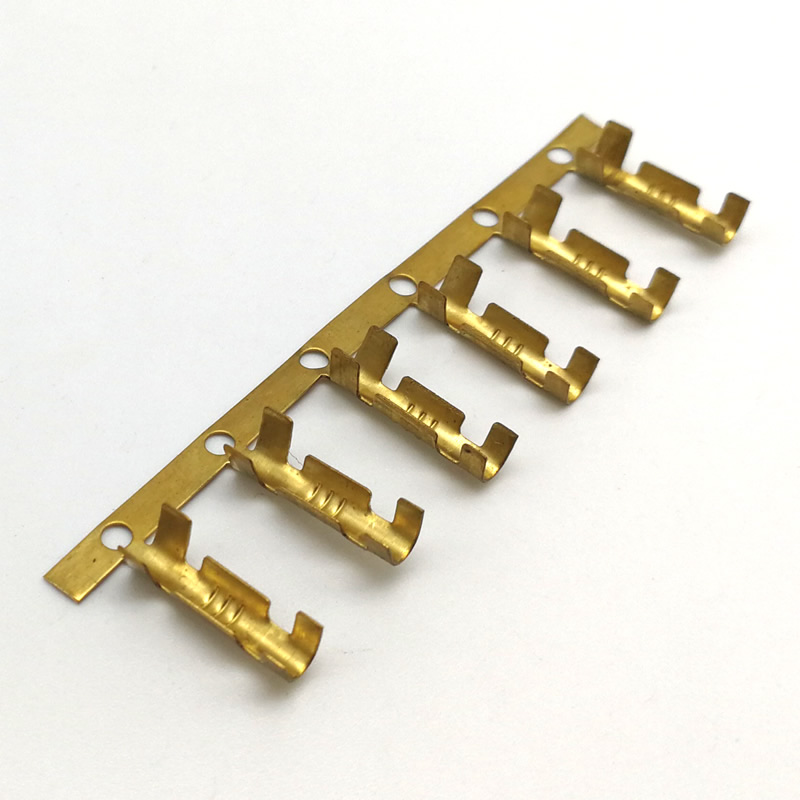
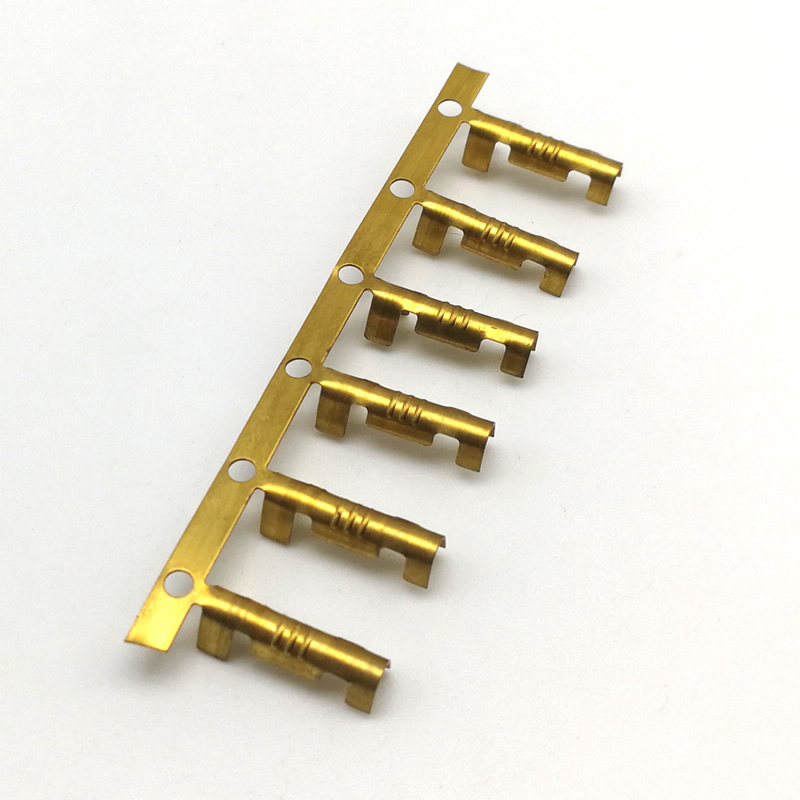
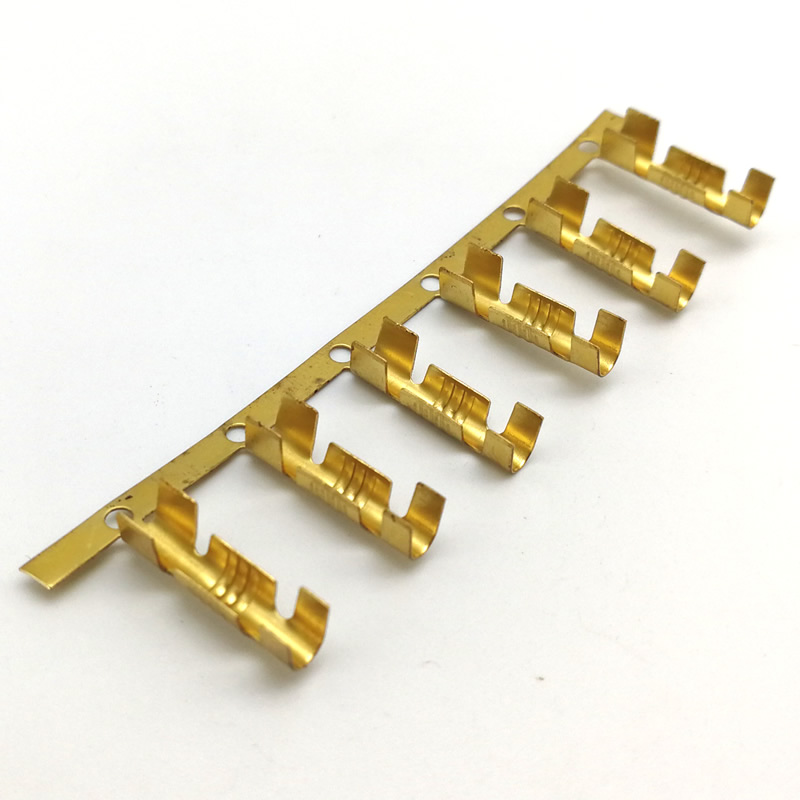
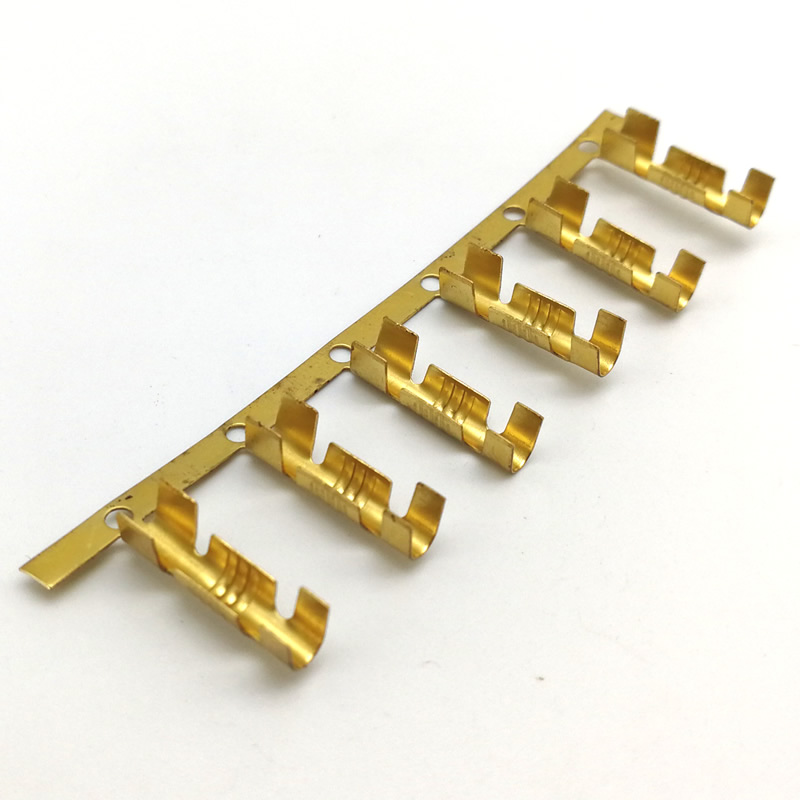
Borne en laiton à sertir
Une borne à sertir en laiton n'est pas jugée par sa forme, mais par la connexion qu'elle établit après sertissage. La hauteur de sertissage, la largeur de sertissage et la force de traction déterminent si la borne maintient le fil pendant 20 ans ou échoue au premier cycle de vibration. Nuote Metals produit des cosses à sertir en laiton en Chine avec une hauteur de sertissage et une force de traction vérifiées conformément à la norme CEI 60352-2 - sur la cosse, sur le fil et sur le sertissage fini. Laiton C26000 et C26800.
envoyer une demande
Description du produit
Les bornes à sertir en laiton constituent la connexion entre le fil et l'appareil, dans les faisceaux automobiles, le câblage d'appareils et les panneaux de commande industriels. Ils sont jugés par le sertissage et non par l'estampage. Un terminal qui mesure correctement mais se sert mal est une défaillance sur le terrain qui attend de se produire.
Chez Nuote Metals, nous produisons des cosses à sertir avec les paramètres de sertissage vérifiés, pas seulement les dimensions estampées. Cet article couvre les trois paramètres de sertissage, la sélection de la qualité du laiton, le placage qui affecte la sertissage et ce qu'il faut vérifier avant d'accepter une expédition de borne à sertir.
Les trois paramètres de sertissage qui déterminent la connexion
Un sertissage est une déformation contrôlée : le corps de la borne est comprimé autour des brins de fil et le métal s'écoule dans les espaces entre les brins. La qualité du sertissage dépend de trois paramètres.
| Paramètre | Ce qu'il contrôle | Spécification typique | Méthode de mesure |
|---|---|---|---|
| Hauteur de sertissage | Taux de compression du canon | ±0,05 mm de valeur nominale | Jauge de hauteur à sertir, comparateur optique |
| Largeur de sertissage | Zone de contact entre le canon et le fil | ±0,1 mm de la valeur nominale | Jauge de largeur de sertissage |
| Force de traction | Résistance mécanique de la connexion | Selon CEI 60352-2, basé sur le calibre du fil | Testeur de traction |
Hauteur de sertissageest le paramètre le plus critique. Trop haut : le canon n'est pas suffisamment comprimé, les brins sont lâches et la force de traction échoue. Trop faible : le canon est trop comprimé, les brins sont endommagés et la résistance augmente. La hauteur de sertissage nominale est définie par le calibre du fil et l'épaisseur du corps de la borne et doit être maintenue à ± 0,05 mm.
Largeur de sertissageh détermine la zone de contact. Trop étroit : la zone de contact est petite et la résistance augmente. Trop large : le canon pourrait se fissurer au niveau du virage. La largeur est définie par l'outillage de sertissage, et non par le terminal seul.
La force de traction est le résultat—c'est le test qui confirme que la hauteur et la largeur du sertissage sont correctes. La force de traction requise dépend du calibre du fil : pour un fil de 0,5 mm², le minimum est généralement de 60 à 80 N ; pour un fil de 2,5 mm², 200-250N. Le test est destructif : il est effectué sur un échantillon de chaque lot, et non sur chaque terminal.
Pour les cosses à sertir en laiton, la hauteur et la largeur du sertissage sont les paramètres du processus : la force de traction en est la preuve. Un fournisseur qui expédie des terminaux sans rapport de force de traction ne vérifie pas la connexion : il vérifie l'estampage.
Sélection de la qualité du laiton – Pourquoi le C26000 n'est pas toujours la réponse
Les bornes à sertir sont estampées en laiton, mais la qualité du laiton détermine la façon dont la borne est sertie, comment elle résiste à la relaxation des contraintes et comment elle se comporte sur le terrain.
| Grade | Cuivre/Zinc | Sertissage | Résistance à la relaxation et au stress | Application typique |
|---|---|---|---|---|
| C26000 | 70/30 | Excellent – doux, se forme facilement | Modéré | Câblage général, consommateur |
| C26800 | 65/35 | Bon – un peu plus dur | Modéré | Automobile, électroménager |
| C22000 | 90/10 | Juste – plus dur, plus élastique | Bien | Haute fiabilité, industriel |
C26000(cartouche en laiton) est la norme pour les bornes à sertir : 70 % de cuivre, 30 % de zinc. Il est suffisamment souple pour être serti sans se fissurer, et il durcit pendant le sertissage : la connexion sertie est plus solide que la borne recuite. Mais le C26000 se détend à des températures élevées : la force de contact diminue avec le temps dans les applications à haute température.
C26800(laiton jaune) est légèrement plus dur : 65/35 cuivre-zinc. Il se sert bien mais nécessite une force de sertissage légèrement plus élevée. Il est utilisé dans les terminaux automobiles et électroménagers où la température est modérée.
C22000(bronze commercial) est composé de cuivre-zinc 90/10, plus dur et plus élastique que le C26000. Il résiste mieux à la relaxation des contraintes, mais il est plus difficile à sertir : le canon peut se fissurer si la hauteur de sertissage est trop faible. Il est utilisé dans les terminaux industriels de haute fiabilité où la connexion doit tenir pendant des décennies.
Le compromis :Un laiton plus doux (C26000) se sertit facilement mais se détend à la température. Un laiton plus dur (C22000) résiste à la relaxation mais se fissure s'il est trop serti. La qualité est sélectionnée pour l'application, et non pour le seul estampage.
Référence normative :La qualité du sertissage est vérifiée selon la norme CEI 60352-2 (connexions sans soudure – connexions serties). Les exigences en matière de force de traction sont conformes à la norme UL 486A pour les connecteurs de fils et à l'EIA-364-38 pour les essais de traction.
Placage – Comment l'épaisseur de l'étain affecte la sertissage
Le placage d'une borne à sertir n'est pas esthétique : il détermine la résistance de contact, la résistance à la corrosion et la sertissage. Un étamage trop fin s'use lors du sertissage ; trop épais et le placage se fissure au niveau du pli de sertissage.
L'étamage est la norme pour les cosses à sertir en laiton d'une épaisseur de 5 à 10 μm. Il est soudable, résistant à la corrosion et se sert bien. Mais l'épaisseur doit être contrôlée : une couche d'étain de 15 μm est plus fragile qu'une couche de 5 μm et elle se fissure au niveau du pli de sertissage.
Comment nous le contrôlons :
- Épaisseur du placage par XRF : vérifiée sur chaque lot, 5 à 10 μm.
- Essai de sertissage avant la production : un échantillon de borne est serti et sectionné pour confirmer que le placage ne se fissure pas au niveau du pli.
- Placage bobine à bobine : épaisseur uniforme, aucun dommage de manipulation.
Pour les cosses à sertir en laiton, le placage fait partie du processus de sertissage et non une étape de post-traitement. Une borne dont le placage est fissuré au niveau du sertissage est un site de corrosion : le métal de base est exposé et la connexion échoue.
Un exemple réel : défaillance de la force de traction à une hauteur de sertissage de 0,1 mm
Un fournisseur automobile allemand de niveau 1 avait besoin d'une borne à sertir en laiton pour un fil de 0,75 mm² – force de traction minimale de 120 N selon la norme CEI 60352-2. Leur fournisseur précédent a tamponné correctement la borne mais n'a pas contrôlé la hauteur de sertissage : le sertissage était trop haut de 0,1 mm et 8 % des sertissages ont échoué au test de force de traction.
Ce que nous avons fait différemment :
- J'ai mesuré la hauteur de sertissage sur la borne : l'épaisseur du canon était de 0,25 mm et la hauteur de sertissage nominale était de 1,15 mm. Le fournisseur précédent effectuait un sertissage à 1,25 mm : le canon n'était pas suffisamment comprimé.
- Ajustement de l'outillage de sertissage : la hauteur de sertissage a été réglée à 1,15 mm ± 0,05 mm.
- Vérification de la force de traction sur un échantillon de chaque lot : 120 N minimum. Le premier lot est passé à 135N en moyenne.
- Laiton C26800 utilisé : légèrement plus dur que le C26000, meilleure résistance à la relaxation des contraintes pour la température sous le capot.
- Expédition de 2 millions de terminaux sans aucune défaillance due à la force de traction. Le client a éliminé l’inspection à l’arrivée pour la force de traction.
C'est ce que les cosses à sertir en laiton devraient offrir : pas seulement une cosse qui correspond à son dessin, mais une cosse qui maintient le fil, car la hauteur de sertissage et la force de traction ont été mesurées et non supposées.
Foire aux questions
Q1 : Quel est le paramètre le plus important pour une borne en laiton à sertir ?
R : La hauteur de sertissage : elle détermine la compression du canon autour des brins de fil. Trop haut et les brins sont lâches : la force de traction échoue. Trop faible et les brins sont endommagés : la résistance augmente. La hauteur de sertissage doit être maintenue à ± 0,05 mm et la force de traction doit être vérifiée sur un échantillon de chaque lot conformément à la norme CEI 60352-2. Pour les cosses à sertir en laiton, la hauteur de sertissage est le paramètre du processus : la force de traction en est la preuve.
Q2 : Pourquoi la qualité du laiton est-elle importante pour les bornes à sertir ?
R : La qualité du laiton détermine la capacité de sertissage et la résistance à la relaxation des contraintes. Le C26000 est plus doux : il se sertit facilement mais se détend à des températures élevées. Le C22000 est plus dur : il résiste à la relaxation mais se fissure s'il est trop serti. Le C26800 est la balance : suffisamment dur pour les températures automobiles, suffisamment souple pour être serti sans se fissurer. Pour les cosses à sertir, la qualité est sélectionnée en fonction de la température d'application et de la force de sertissage, et non pas uniquement pour l'estampage.
Q3 : Pouvez-vous fournir des rapports de test de force de traction avec l'expédition ?
R : Oui. Chaque lot est livré avec un rapport de force de traction : les résultats du test à partir d'un échantillon de cosses serties, les mesures de hauteur et de largeur de sertissage et le calibre de fil utilisé pour le test. Le rapport est conforme aux normes CEI 60352-2 et UL 486A. Pour les bornes en laiton dans les applications automobiles ou électroménagers, le rapport de force de traction fait partie du package PPAP et non un document facultatif.
Q4 : Comment contrôlez-vous l’épaisseur du placage sur les bornes à sertir ?
R : Nous vérifions l'épaisseur du placage par XRF sur chaque lot : étain de 5 à 10 μm. Avant la production, nous sertissons un échantillon de borne et le sectionnons pour confirmer que le placage ne se fissure pas au niveau du coude de sertissage. Un placage trop épais se fissure ; trop fin, il s'use. Pour les cosses à sertir en laiton, le placage fait partie du processus de sertissage et non une finition esthétique. Nous proposons également un placage bobine à bobine pour une épaisseur uniforme et aucun dommage de manipulation.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité