Produits
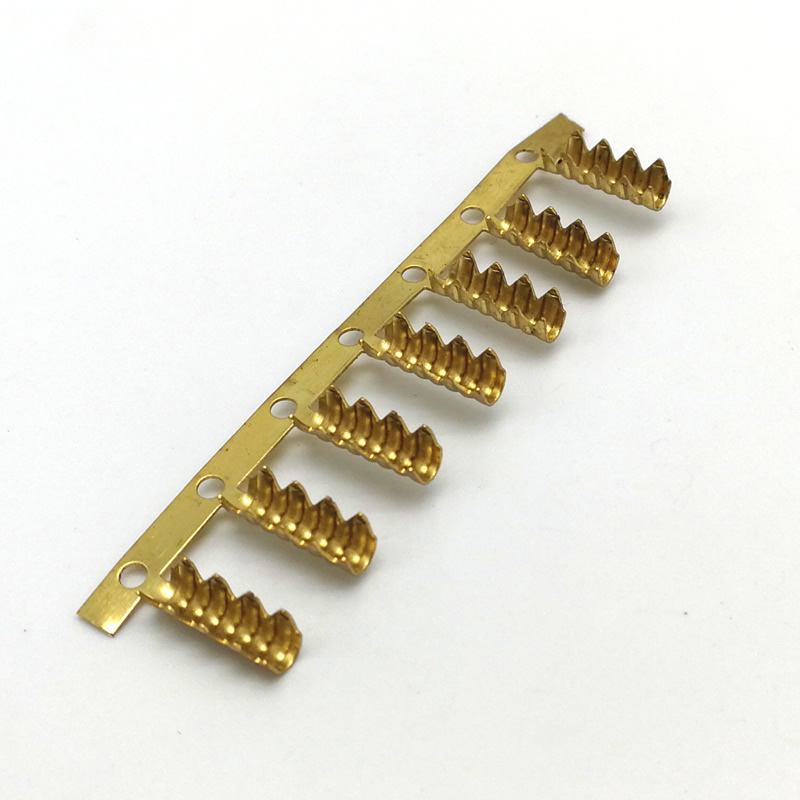
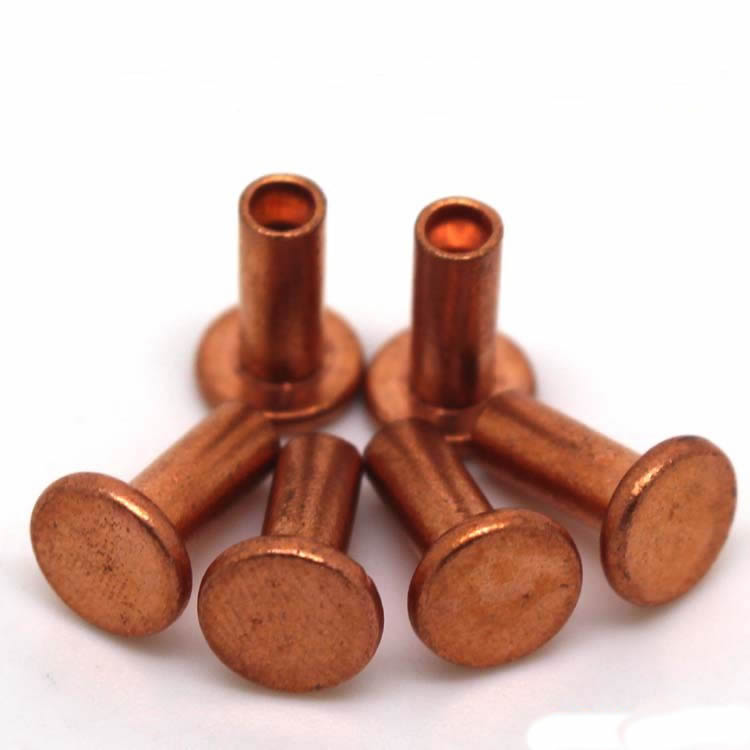
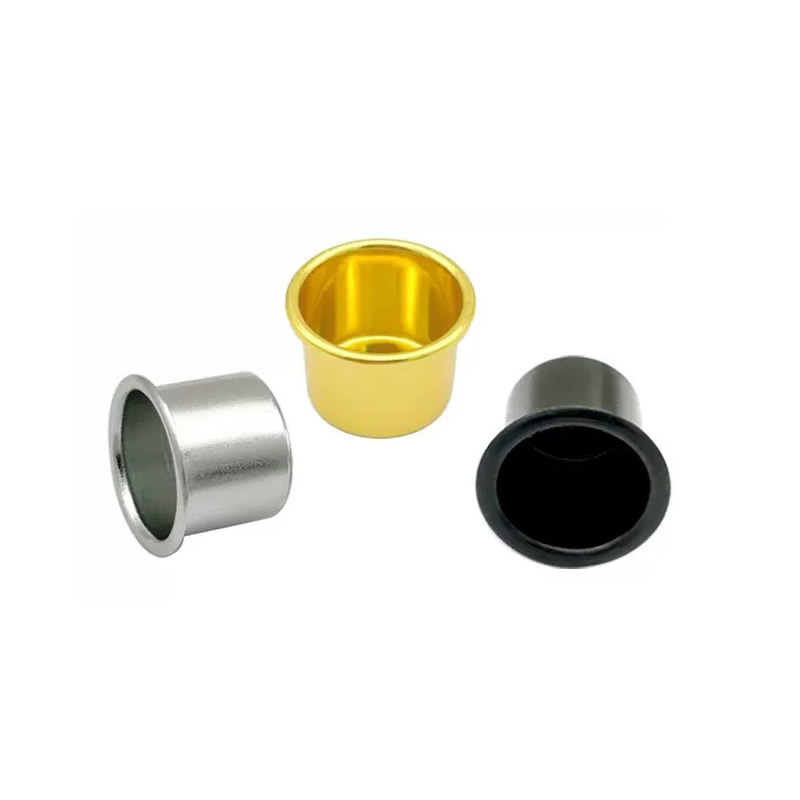
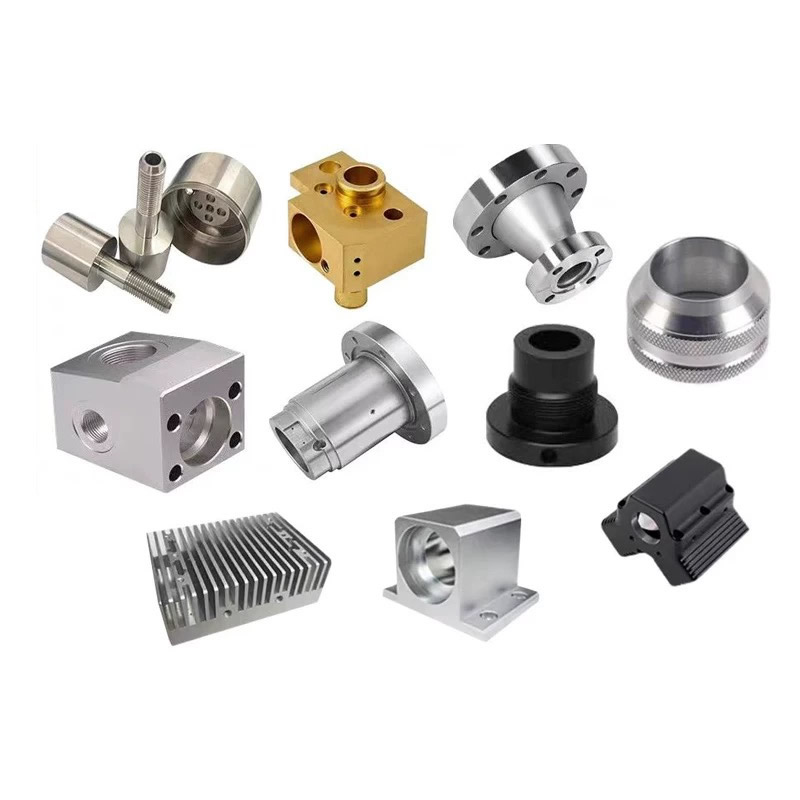
Pièces tournées et fraisées
Toutes les pièces tournées et fraisées ne nécessitent pas un centre de fraisage-tournage à 5 axes. Ce dont il a besoin, c'est d'un plan de configuration qui correspond aux relations entre les fonctionnalités : les fonctionnalités qui doivent s'aligner vont dans une seule configuration ; fonctionnalités qui ne peuvent pas se déplacer entre les machines. Nuote Metals produit des pièces tournées et fraisées en Chine avec une planification de configuration basée sur les relations entre les fonctionnalités du dessin et non sur la liste des capacités de la machine. ±0,005 mm sur les relations critiques.
envoyer une demande
Description du produit
Pièces tournées et fraisées – La relation entre les fonctionnalités décide de la configuration
Une pièce tournée et fraisée est souvent appelée « tournage-fraisage » : une machine, une configuration, c'est fait. Mais toutes les parties n’en ont pas besoin. Ce dont il a besoin, c'est d'un plan de configuration qui correspond aux relations entre les entités sur le dessin. Un trou transversal qui doit s'aligner avec un alésage à moins de 0,02 mm nécessite une seule configuration : la relation ne peut pas survivre à un nouveau serrage. Un plat de montage qui doit seulement être parallèle à l'axe à 0,1 mm près peut être fraisé dans une deuxième configuration : la tolérance est suffisamment lâche pour absorber le décalage de la référence.
Les pièces tournées et fraisées ne sont pas définies par la machine : elles sont définies par les relations entre les caractéristiques. Le plan de configuration suit les relations : les relations étroites se déroulent dans une seule configuration ; les relations lâches peuvent bouger. Un fournisseur qui fraise tout sur un centre à 5 axes sur-traite les éléments lâches. Un fournisseur qui déplace tout entre les machines perd les relations étroites.
Chez Nuote Metals, nous produisons des pièces tournées et fraisées avec une planification de configuration guidée par les relations entre les fonctionnalités du dessin. Cet article couvre les trois types de relations, les cas dans lesquels des configurations distinctes sont acceptables et les éléments à vérifier avant d'accepter une pièce.
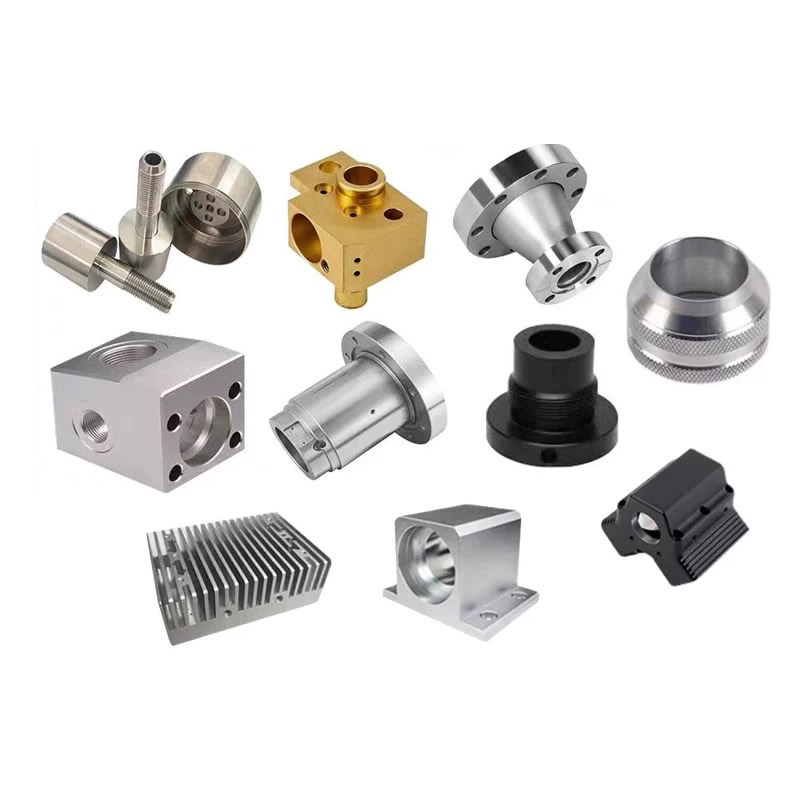
Trois relations de fonctionnalités nécessitant une seule configuration
La décision d’utiliser une ou deux configurations n’est pas une préférence : elle est déterminée par la tolérance entre les fonctionnalités.
| Relation entre les fonctionnalités | Exemple | Tolérance qui nécessite une configuration | Que se passe-t-il en cas de séparation |
|---|---|---|---|
| Trou transversal à percer | Port hydraulique vers alésage principal | Position ≤0,03 mm | Le re-serrage décale le trou selon la tolérance OD |
| Plat à l'axe | Montage à plat sur l'axe de l'arbre | Parallélisme ≤0,02 mm | La deuxième configuration fait référence à une surface différente |
| Fente à percer | Rainure de clavette vers l'alésage du roulement | Symétrie ≤0,05 mm | Le changement de fixation fait tourner la fente par rapport à l'alésage |
Trou transversal à percerest la relation la plus courante qui nécessite une seule configuration. Le trou transversal doit croiser l'alésage à la position correcte : si la pièce est resserrée et que le dispositif fait référence au diamètre extérieur, le trou transversal se décale de la tolérance OD. Une tolérance de 0,05 mm de diamètre extérieur devient une erreur de position de trou transversal de 0,05 mm, en dehors de l'exigence de 0,03 mm.
Plat à l'axenécessite une configuration lorsque le parallélisme est serré. Un méplat de montage qui doit être parallèle à l'axe de l'arbre à moins de 0,02 mm ne peut pas être fraisé dans une deuxième configuration : le deuxième luminaire fait référence à une surface différente et le parallélisme dérive.
Fente à percernécessite une configuration lorsque la symétrie est serrée. Une rainure de clavette qui doit être symétrique à l'alésage du roulement à moins de 0,05 mm ne peut pas survivre à un changement de fixation : la fente tourne par rapport à l'alésage.
Pour les pièces tournées et fraisées, c'est la relation (et non le nombre de fonctionnalités) qui détermine le plan de configuration.
Référence normative :Les tolérances de position et de parallélisme suivent les normes ASME Y14.5 et ISO 1101, sauf si une légende plus stricte est spécifiée.
Quand des configurations séparées sont acceptables
Toutes les fonctionnalités ne nécessitent pas une seule configuration. Les entités ayant des relations lâches peuvent se déplacer entre les machines, et leur déplacement coûte moins cher que l'ajout d'une configuration à 5 axes.
Fonctionnalités pouvant se déplacer :
- Trous de montageavec une tolérance de position ≥0,1 mm : le décalage de re-serrage est absorbé par la tolérance.
- Appartementsavec parallélisme ≥0,05 mm : le deuxième luminaire est suffisamment précis.
- Ports filetésavec une position ≥0,1 mm : l'engagement du filetage absorbe les désalignements mineurs.
- Ébavurage et chanfreinage- aucune relation avec la donnée.
Le compromis en matière de coût :Un centre de tournage-fraisage 5 axes coûte plus cher à l'heure qu'un tour ou une fraiseuse 3 axes. Si la moitié des caractéristiques peuvent être déplacées vers une deuxième configuration, la pièce coûte moins cher à produire sur un tour plus une fraiseuse, et non sur un centre de fraisage-tournage. Le plan d'installation est autant une décision de coût qu'une décision de tolérance.
Une erreur courante :Citant chaque pièce tournée et fraisée sur un centre 5 axes car "c'est plus précis". Pour les pièces avec des relations lâches, le centre à 5 axes augmente le coût sans ajouter de valeur : la deuxième configuration aurait de toute façon maintenu la tolérance.
Équipement et capacité
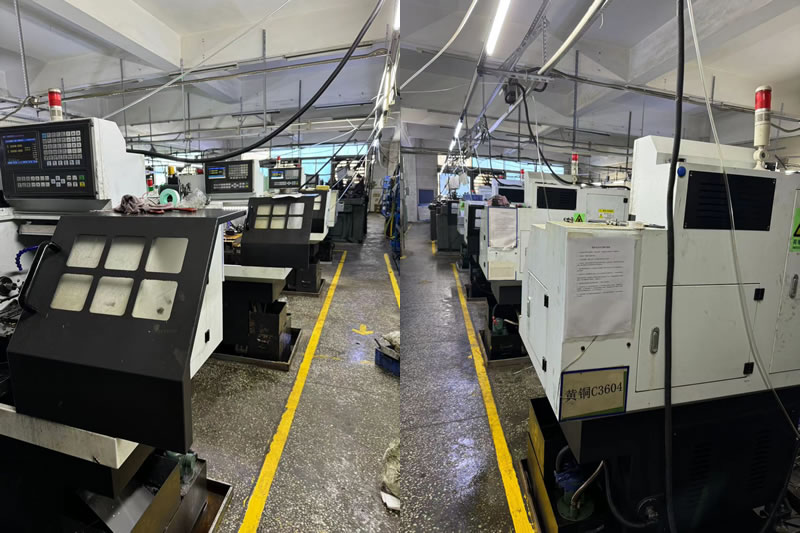
Nuote Metals exploite à la fois des centres de fraisage-tournage à 5 axes et des tours et centres d'usinage séparés. Le plan d'installation suit donc la pièce et non la disponibilité de la machine.
- Centres de tournage-fraisage 5 axes(DMG MORI NHX 5000, Mazak Integrex) : pour les pièces présentant des relations étroites entre les fonctionnalités.
- Tours CNC avec outillage dynamique(Haas ST-20Y) : pour les pièces tournées avec de simples trous transversaux et plats.
- Centres d'usinage 3 axes et 4 axes—pour le fraisage secondaire sur des éléments lâches.
- MMT avec palpeur de scanning(Zeiss Contura 7/10/6)—fixé sur le repère d'usinage.
Attestation :ISO 9001 :2015 (certificat disponible sur demande). Capacité annuelle : 2,5 millions de pièces tournées et fraisées dans les programmes hydrauliques, médicaux et automobiles.
Limitation:Le plan de configuration basé sur les relations suppose que les fonctionnalités restreintes sont accessibles en un seul clic. Pour les pièces présentant des relations étroites aux deux extrémités (nécessitant néanmoins deux configurations), nous examinons le transfert de référence et pouvons recommander une géométrie différente ou une jauge fonctionnelle.
Un exemple réel : deux relations, deux configurations, 20 % d'économies
Un fabricant allemand de capteurs automobiles avait besoin d'un boîtier en aluminium 6061 avec un alésage tourné, une face de montage fraisée à un parallélisme de 0,02 mm par rapport à l'axe de l'alésage et quatre trous de montage à ±0,15 mm.
Ce que nous avons recommandé :
- Une configuration pour l'alésage et la face de montage—Centre de fraisage-tour 5 axes, le parallélisme maintenu à 0,015 mm.
- Deuxième configuration pour les quatre trous de montage—Fraiseuse à 3 axes, le décalage de re-serrage absorbé par la tolérance de ±0,15 mm.
- Le fournisseur précédent a proposé la pièce entière sur un centre 5 axes :20% plus cherque le plan fractionné.
Une leçon que nous avons apprise :Au début de notre programme de planification d'installation, nous avons divisé une pièce avec une symétrie fente-alésage de 0,04 mm sur deux configurations. La rotation de re-serrage a décalé la fente de 0,06 mm : 3 % du lot a été mis au rebut. Depuis lors, la symétrie fente-alésage inférieure à 0,05 mm est toujours usinée en une seule configuration.
Limitation:Le plan de division est validé pour cette géométrie : la relation étroite se trouve sur la face de l'alésage et les trous desserrés se trouvent sur la bride. S'il y avait une relation étroite à l'extrémité de la bride, la division ne fonctionnerait pas.
2 000 pièces expédiées sans échec d’assemblage. C'est ce que les pièces tournées et fraisées devraient offrir : non pas la machine la plus performante, mais le plan de configuration qui correspond aux relations : des fonctionnalités serrées dans une configuration, des fonctionnalités lâches à leur place.
Foire aux questions
Q1 : Comment puis-je savoir quelles fonctionnalités nécessitent une configuration sur une pièce tournée et fraisée ?
R : Faites correspondre la relation entre les caractéristiques et la tolérance. Un trou transversal à percer à une position ≤0,03 mm nécessite une seule configuration. Un plat sur l'axe avec un parallélisme ≤0,02 mm nécessite une seule configuration. Une fente à percer avec une symétrie ≤0,05 mm nécessite une seule configuration. Les caractéristiques avec des tolérances ≥0,1 mm peuvent généralement passer à une deuxième configuration : le décalage de re-serrage est absorbé. Pour les pièces tournées et fraisées, c'est la relation (et non le nombre de fonctionnalités) qui détermine le plan de configuration.
Q2 : Un centre de fraisage-tournage 5 axes est-il toujours meilleur pour ces pièces ?
R : Non, c'est préférable pour les pièces avec des relations étroites entre les fonctionnalités. Pour les pièces avec des relations lâches, le centre à 5 axes ajoute du coût sans ajouter de valeur : la deuxième configuration maintient la tolérance. La machine est sélectionnée pour la relation et non pour la liste de capacités. Une pièce avec un trou transversal serré et dix trous lâches peut être moins chère sur un tour plus une fraiseuse, pas sur un centre de tournage-fraisage.
Q3 : Que se passe-t-il si une fonctionnalité restreinte est partagée entre deux configurations ?
R : Le changement de serrage s'ajoute à la position de la fonctionnalité. Une tolérance de 0,05 mm de diamètre extérieur devient une erreur de position de trou transversal de 0,05 mm, en dehors d'une exigence de 0,03 mm. Si la tolérance est suffisamment serrée, la configuration divisée ne peut pas la maintenir : la fonction doit être usinée dans une seule configuration, ou la référence doit être transférée avec une jauge fonctionnelle.
Q4 : Le plan d'installation fractionné ajoute-t-il des coûts pour les agencements ou l'inspection ?
R : Le plan divisé ajoute un deuxième montage et une deuxième étape d'inspection, mais il permet de gagner du temps sur la machine 5 axes. Pour les pièces avec des fonctionnalités lâches, le coût total est inférieur avec le plan fractionné. Nous fournissons une ventilation des coûts montrant le coût de montage et d'inspection par rapport au temps de machine 5 axes, afin que vous puissiez voir quel plan est le moins cher pour votre pièce.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité