Produits
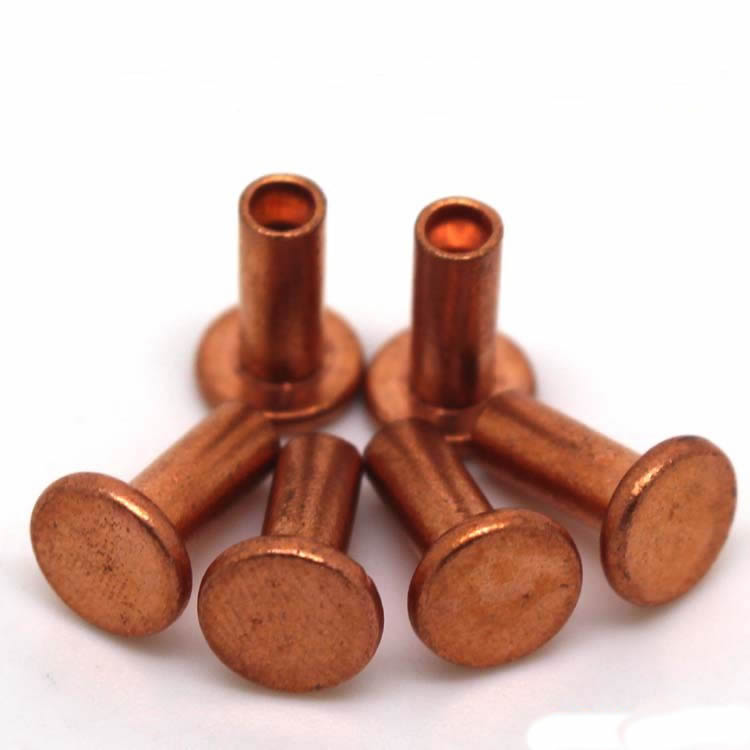
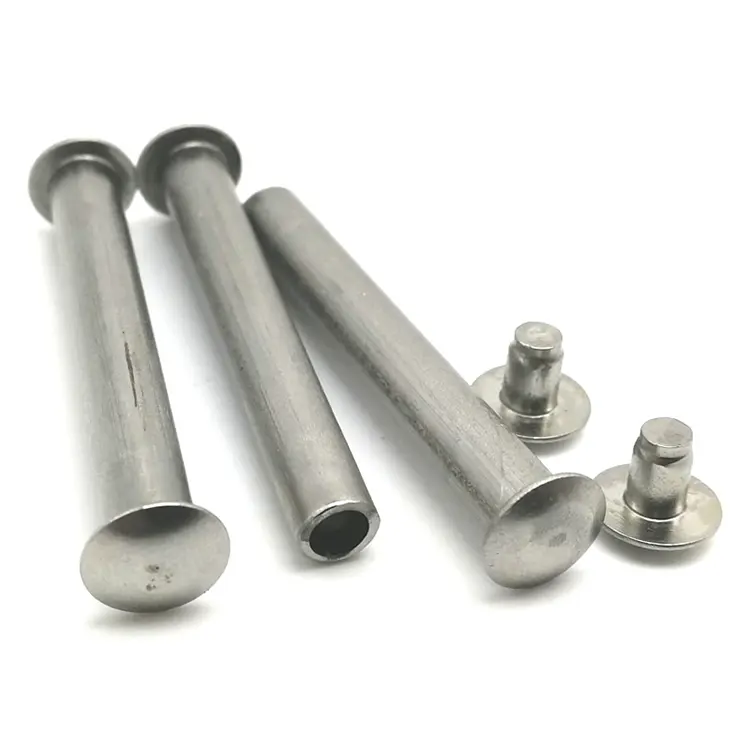
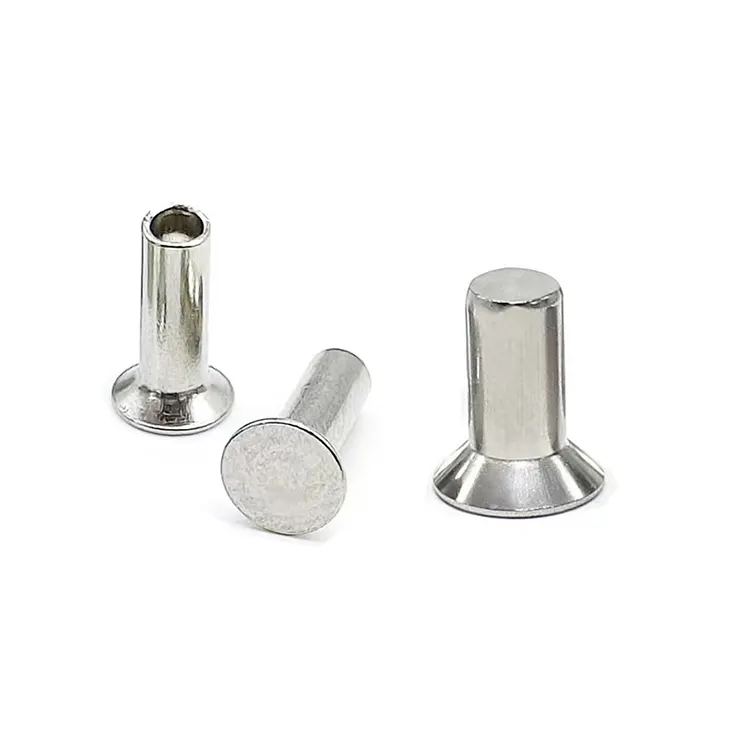
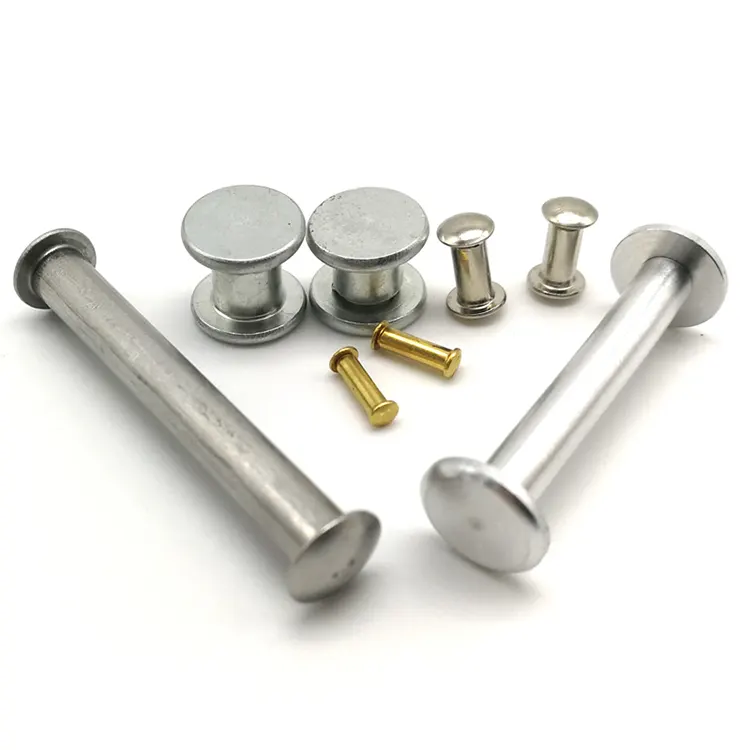
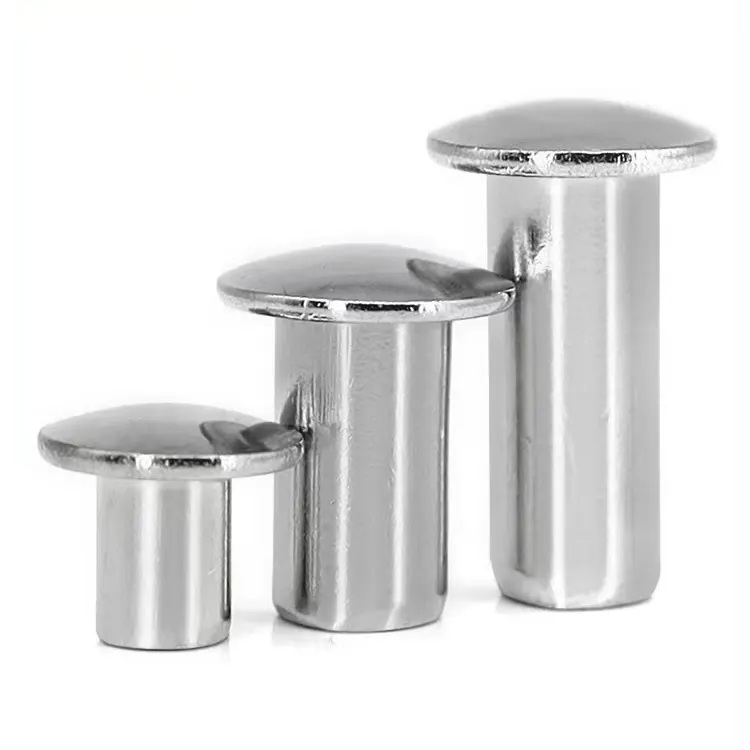
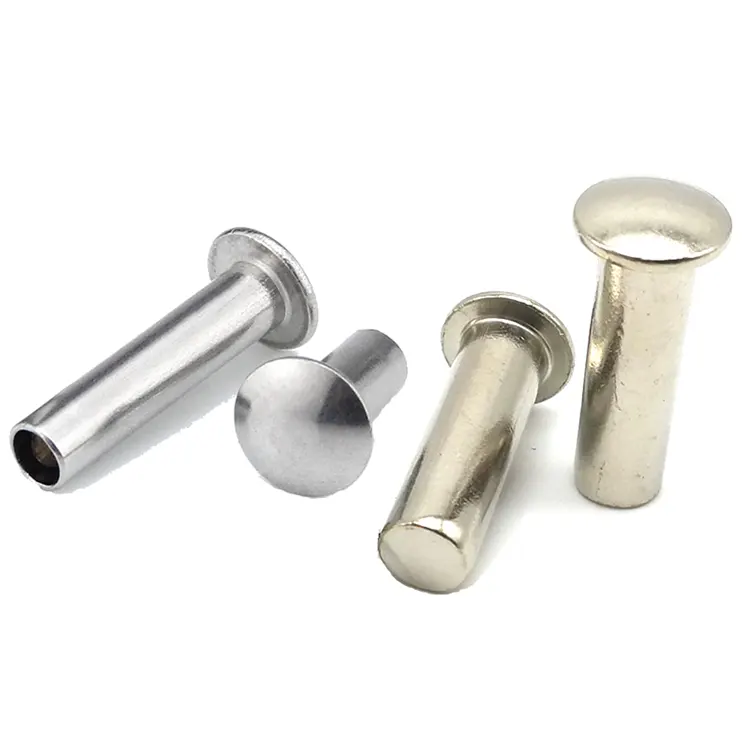
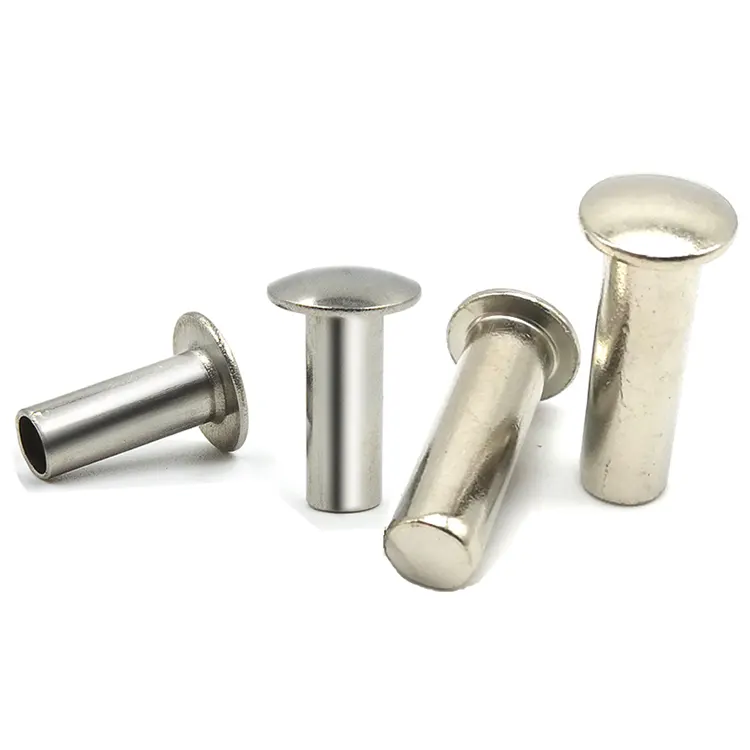
Rivets à tête fraisée en fer
La tête des rivets à tête fraisée en fer a la forme d'un cône tronqué, le cône étant généralement incliné à 90° ou 120° par rapport à l'axe du rivet. Cette forme permet à la tête du rivet d'affleurer la surface du composant connecté après l'installation, ce qui donne un aspect lisse. Ceci est particulièrement adapté aux applications où la planéité de la surface est critique. Venez chez Nuote Metals pour personnaliser le rivet à tête fraisée en fer de votre choix. Nos ingénieurs, avec plus de 10 ans d’expérience, connaissent parfaitement la production de différents types de rivets.
envoyer une demande
Description du produit
Tous les rivets ne sont pas destinés à être vus ou ressentis. Lorsque votre produit fini exige une apparence élégante et professionnelle sans aucun accroc, leRivet à tête fraisée en ferest la réponse. Chez Nuote Metals, nous fabriquons ces fixations avec un dessus plat à angle précis qui affleure complètement le matériau environnant après l'installation.
Cet ajustement affleurant élimine les têtes saillantes qui accrochent les vêtements, coupent les doigts ou gênent les pièces mobiles. C'est pourquoi les rivets à tête fraisée sont le choix standard pour la ferronnerie architecturale, l'extérieur des véhicules, l'intérieur des wagons de chemin de fer et toute application où la douceur de la surface est tout aussi importante que la résistance des joints.
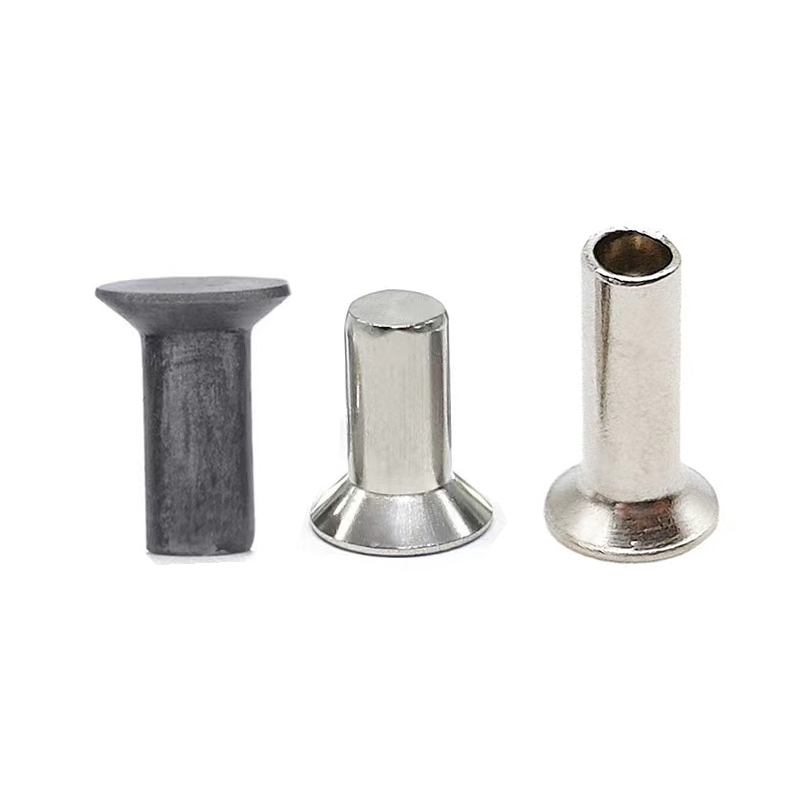
Qu'est-ce qui rend une tête fraisée unique ?
La tête fraisée (également appelée « tête plate » ou « tête plate fraisée ») est définie par sa face inférieure conique, conçue pour s'insérer dans un trou fraisé pré-percé.
Caractéristiques géométriques clés :
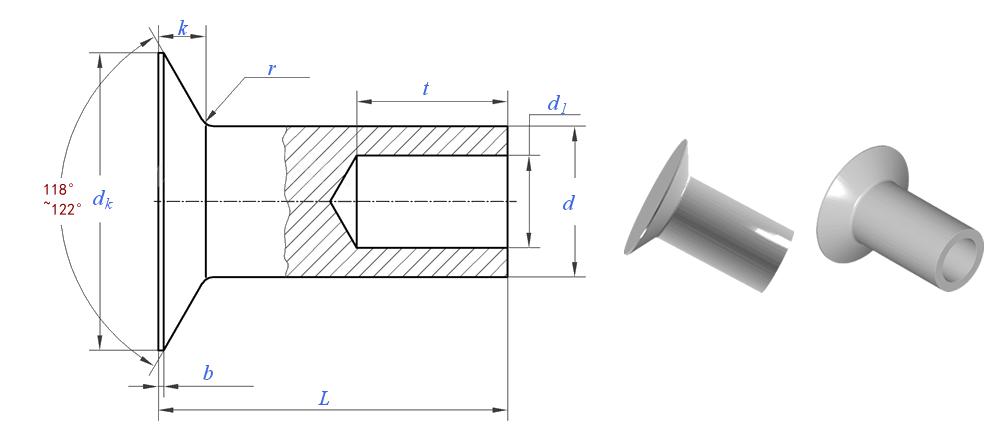
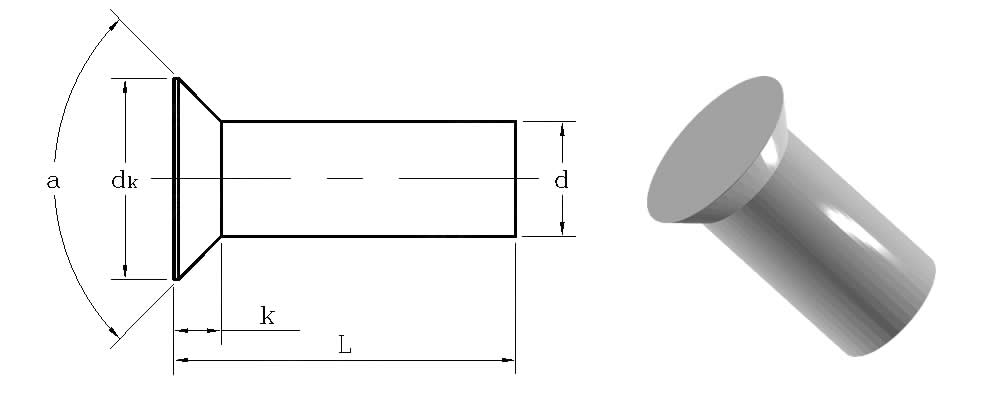
Forme de la tête :Dessus plat avec une surface d'appui conique conique à 90° ou 120° en dessous
Diamètre de la tête :Environ 1,4 × à 1,6 × le diamètre de la tige (plus petit que les têtes rondes ou cylindriques)
Hauteur de la tête :Très faible – seulement 0,3× à 0,4× le diamètre de la tige
Profil fini :Se pose exactement au ras – ou légèrement en dessous – de la surface
Le facteur critique – Angle de fraisage :
La plupart des normes (dont DIN 302 et ISO 1051) spécifient un angle de fraisage de 90° pour une utilisation générale. Pour les matériaux plus souples comme l'aluminium ou les plastiques, 120° est parfois préféré pour réduire les contraintes sur les bords. Nuote Metals propose les deux angles – et des angles personnalisés sur demande.
Spécifications techniques – Rivets à tête fraisée en fer
Nous fabriquons selon les normes DIN 302 (rivets à tête fraisée, pleins et semi-tubulaires) et ISO 1051, avec des options entièrement personnalisées.
Données dimensionnelles et mécaniques combinées
| Paramètre | Valeur/Plage | Norme d'essai/tolérance |
|---|---|---|
| Diamètre de la tige (d) | 2 à 16 mm | ±0,1 mm (≤10 mm) |
| Diamètre de la tête (noir) | 1,4×d à 1,6×d | ±0,2 mm |
| Hauteur de la tête (k) | 0,3×d à 0,4×d | ±0,15 mm |
| Angle de fraisage | 90° (standard) ou 120° | ±2° |
| Longueur (L) | 4 – 50 mm (personnalisé disponible) | ±0,5 mm |
| Résistance à la traction | 330 – 450 MPa | ASTMA31 |
| Limite d'élasticité (catégorie A) | ≥160 MPa | ASTMA31 |
| Résistance au cisaillement | 250 – 350 MPa | ASTM F606 |
| Dureté | 80 – 95 HRB | Rockwell B. |
Fraisé vs rond vs Pan – Un guide de décision clair
Plutôt qu'un tableau, voici la logique simple :
- Choisissez Fraisélorsque la surface doit être complètement affleurante – aucune saillie n’est autorisée. Ceci est essentiel pour les panneaux extérieurs des véhicules, les mains courantes, les couvercles de convoyeurs et les assemblages finaux où la peinture ou le revêtement en poudre suit le rivetage. Le dessus plat empêche également l’accumulation de débris.
- Choisissez la tête rondelorsque l'articulation est confrontée à des vibrations et à des impacts intenses, le grand dôme absorbe les chocs et offre une résistance à l'arrachement maximale.
- Choisissez la tête panoramiquelorsque vous travaillez avec des matériaux fins ou mous qui nécessitent une large répartition de la charge et un profil bas (mais pas affleurant).
Pour la plupart des applications critiques en matière de finition – biens d’architecture, de transport et de consommation – le rivet à tête fraisée en fer est le seul choix logique. Nuote Metals peut fournir des spécifications d'outillage de fraisage correspondantes pour garantir une assise parfaite.
Solide ou semi-tubulaire – Deux voies vers une finition affleurante
Les deux types de corps sont compatibles avec les têtes fraisées, mais ils conviennent à différentes échelles de production.
| Fonctionnalité | Fraisé solide | Semi-Tubulaire Fraisé |
|---|---|---|
| Forme de tige | Entièrement solide à travers la tête | Pointe creuse (20 à 40 % de profondeur) |
| Force de réglage requise | 100 % (référence) | 60 à 70 % |
| Résistance au cisaillement | 100 % (maximum) | 85 à 90 % |
| Idéal pour | Plaques épaisses, joints structurels de sécurité | Panneaux minces, production de masse automatisée |
| Cadre typique | Presse hydraulique ou rivetage à percussion | Rivetage pneumatique ou clinchage par rouleaux |
Conseils pratiques : Fou sur les lignes de production d'automobiles ou d'appareils électroménagers, choisissez le semi-tubulaire : il durcit plus rapidement et nécessite moins de force. Pour les composants de pont ou l’équipement lourd, choisissez du solide pour une résistance maximale.
Facteurs d'installation critiques pour les rivets à tête fraisée
Obtenir un ajustement vraiment affleurant nécessite plus de précision que les autres styles de tête. Suivez ces règles pour de meilleurs résultats :
Préparation du trou fraisé :L'angle de fraisage (90° ou 120°) doit correspondre exactement à la tête du rivet. Un décalage de seulement 5° laissera la tête en saillie ou en retrait sous la surface, compromettant à la fois l'apparence et le transfert de charge.
Contrôle de la profondeur :La profondeur de fraisage doit être égale à la hauteur de la tête (k). Trop superficiel – la tête est fière. Trop profond – la tête s'enfonce sous la surface, amincissant le bord du matériau.
Élimination des bavures :Ébavurez toujours les deux côtés du trou avant le réglage – les bavures empêchent la tête conique de s'asseoir complètement et provoquent une charge excentrique.
Sélection d'enclume :Utilisez une enclume plate pour poser les rivets fraisés. Une enclume concave déformera la tête et ruinera la finition affleurante.
Conseil de pro de Nuote Metals :Nous pouvons fournir des jauges de profondeur de fraisage et des spécifications d'outils de réglage adaptées à votre commande de rivets, ce qui vous évite des essais et des erreurs dans l'atelier de production.
Assistance en ingénierie de précision – Une expertise au-delà des tests
Chez Nuote Metals, nous savonsRivets à tête fraisée en ferles performances dépendent de la cohérence géométrique et de la compatibilité de l’installation – et pas seulement de la résistance des matériaux. Avec plus de 20 ans d'expérience et plus de 500 millions de rivets à tête fraisée livrés aux secteurs de l'automobile, des chemins de fer et de l'architecture, nous anticipons les problèmes du monde réel tels que l'inadéquation des angles, les fissures sur les bords et les sièges décentrés avant qu'ils n'atteignent votre ligne.
Ce qui nous différencie :
- Échantillonnage de pré-production :Les lots d'échantillons sont accompagnés de rapports de réglage détaillés : recommandations d'enclume, courbes de force et données de validation d'ajustement affleurant.
- Contrôle du processus SPC :Nous surveillons l'angle de la tête, la concentricité et la hauteur à chaque station de formage, détectant ainsi les écarts inférieurs à 0,05 mm en temps réel.
- Assistance technique sur site :Pour les projets critiques, nos ingénieurs aident à la configuration des outils et à l’étalonnage de la ligne de production.
- Traçabilité complète :Chaque lot comprend des rapports dimensionnels, des certificats de matériaux ASTM A31 et une inspection tierce facultative.
Nous partageons ouvertement les données de processus – car une communication claire renforce la confiance. Cette approche centrée sur l'application, bien au-delà des listes de tests génériques, constitue la différence Nuote Metals.
Foire aux questions sur les rivets à tête fraisée en fer
Q1 : Quelle est la différence entre un rivet à tête fraisée à 90° et à 120° ?
R : L'angle fait référence à la surface conique effilée sous la tête. 90° est la norme internationale pour la plupart des applications en acier et en métal (DIN 302, ISO 1051). Il offre un ajustement parfait dans les outils de fraisage standard. 120° est généralement utilisé pour les matériaux plus tendres comme l'aluminium, le plastique ou le bois : l'angle plus large réduit la pression sur les bords et diminue le risque de fissuration du matériau autour du trou. Chez Nuote Metals, nous stockons les deux et pouvons vous recommander l'angle correct en fonction de la dureté et de l'épaisseur de votre matériau. Si vous n'êtes pas sûr, envoyez-nous vos spécifications matérielles et nous vous conseillerons.
Q2 : La tête du rivet peut-elle se fissurer lors du réglage si j'utilise le mauvais angle de fraisage ?
R : Absolument – et c'est un échec courant sur le terrain. Si l'angle de fraisage de votre matériau est plus aigu ou moins profond que la tête du rivet, la tête ne s'installera pas uniformément. Lors de la prise, le contact mal adapté crée des points de contrainte qui peuvent provoquer un cisaillement ou une fissure du bord de la tête, en particulier avec des qualités de fer/acier plus dures. Faites toujours correspondre les angles avec précision. Si votre outillage existant utilise un angle non standard, Nuote Metals peut fabriquer des rivets à angle personnalisé correspondant – il vous suffit de fournir les spécifications de votre fraise.
Q3 : Les rivets à tête fraisée en fer sont-ils plus faibles que les rivets à tête ronde ?
R : En termes de résistance au cisaillement (force latérale), elles sont presque identiques car les deux dépendent du diamètre de la tige. Cependant, en termes de résistance aux chocs et à l'arrachement, la tête ronde est plus solide car elle a plus de masse de matériau sur le centre de la tige. La tête fraisée, étant plus fine, offre une tolérance aux chocs inférieure d'environ 15 à 20 %. C'est pourquoi nous recommandons les têtes fraisées pour les environnements à finition critique et à faible choc (comme les revêtements architecturaux ou les panneaux intérieurs) et les têtes rondes pour les cadres structurels robustes. Nuote Metals vous pose toujours des questions sur votre environnement d'exploitation pour vous guider vers le bon style de tête.
Balises actives: Rivets à tête fraisée en fer, rivets en fer fabriqués en Chine, fabricant de rivets en fer
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité