Produits
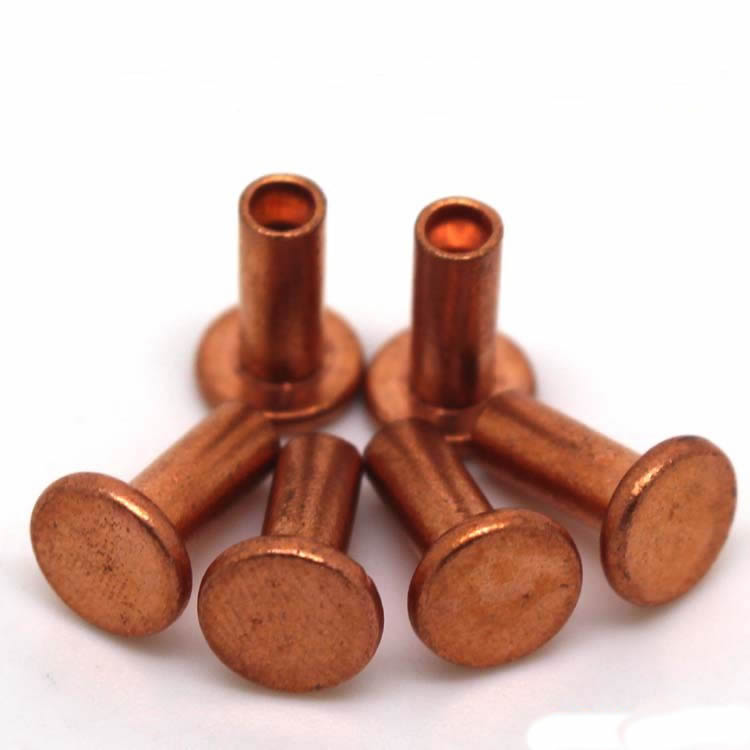
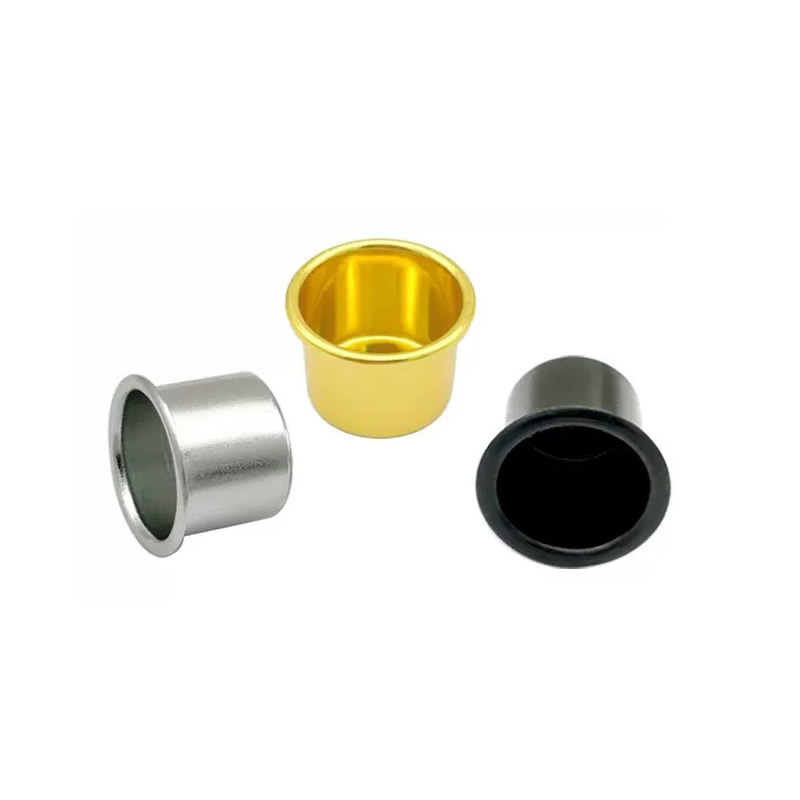
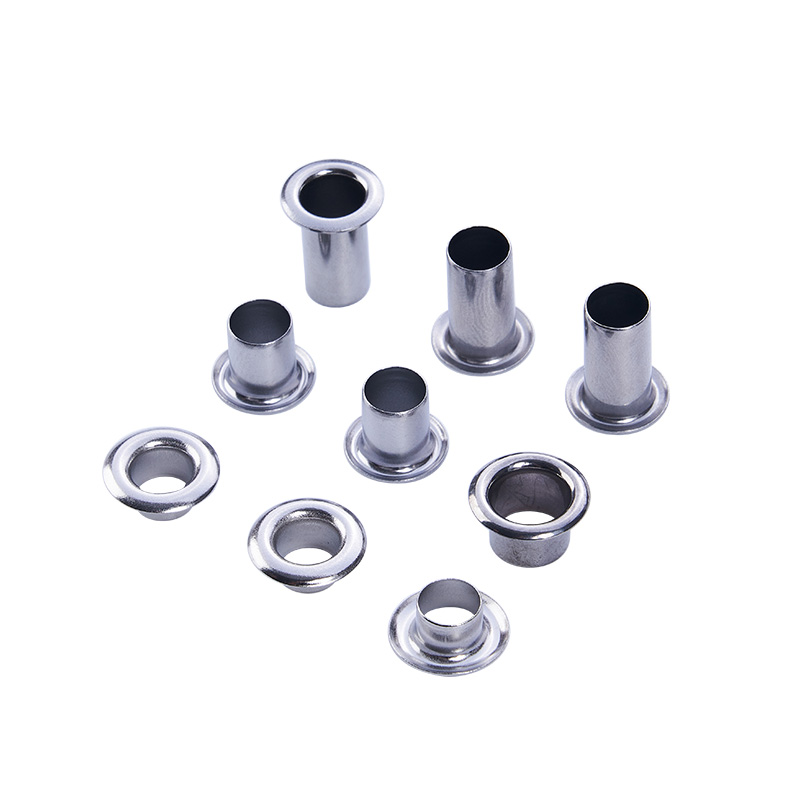
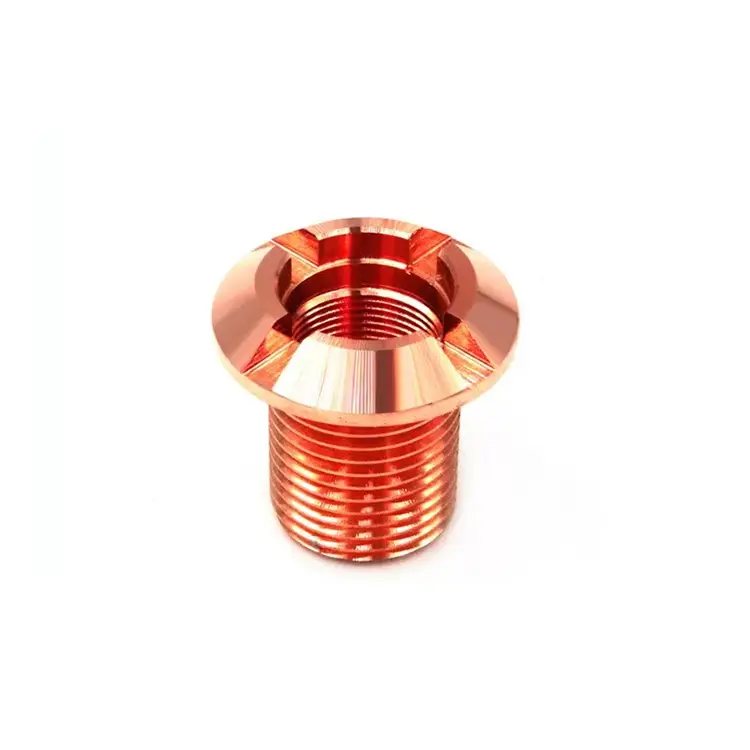
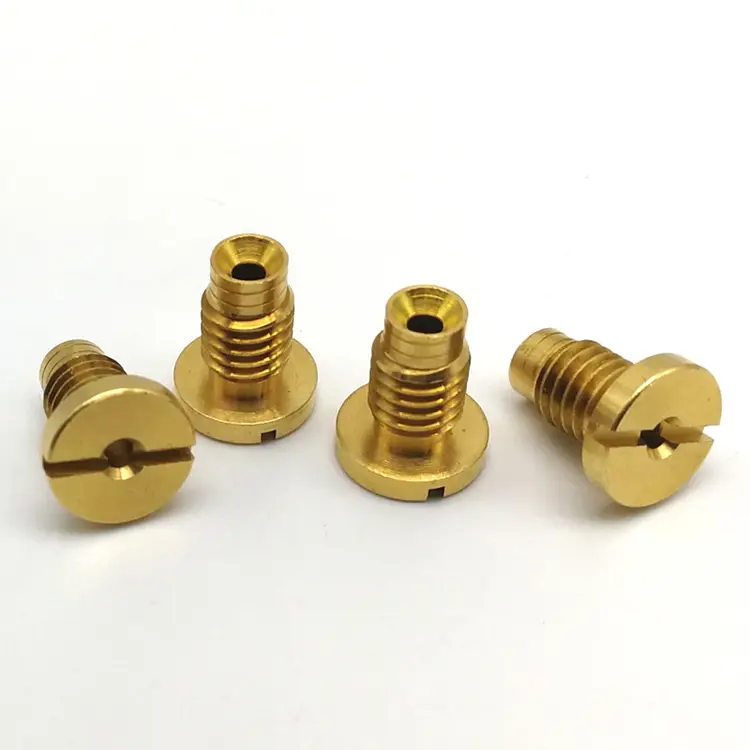
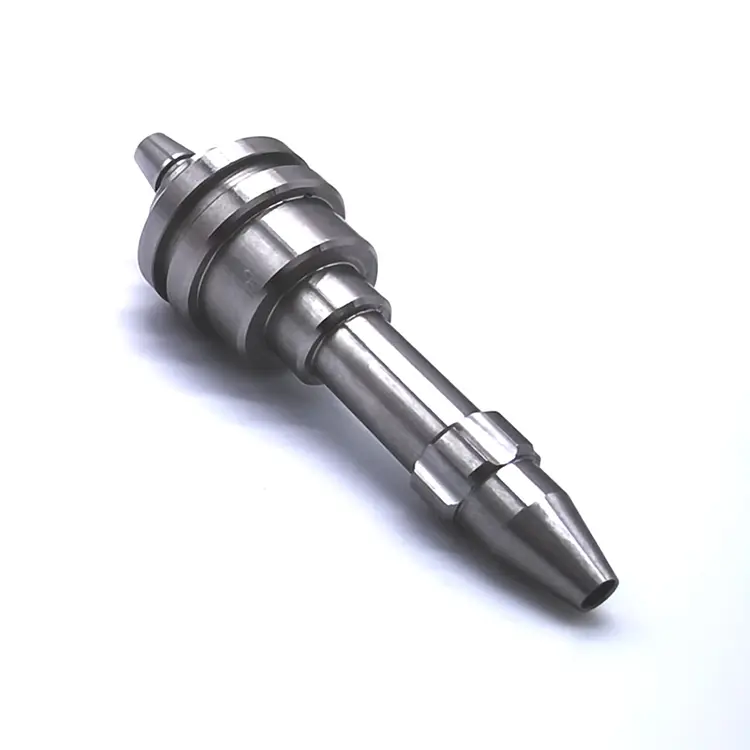
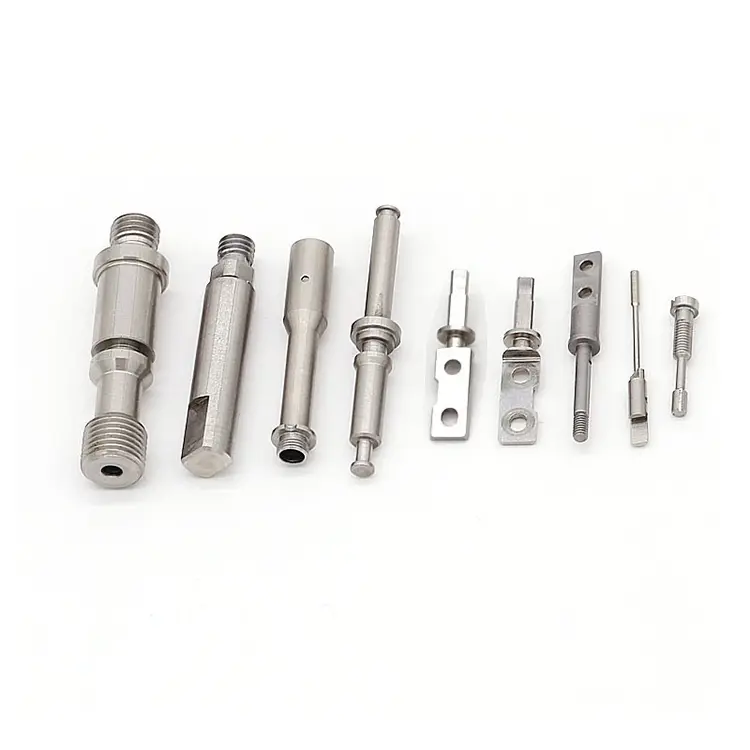
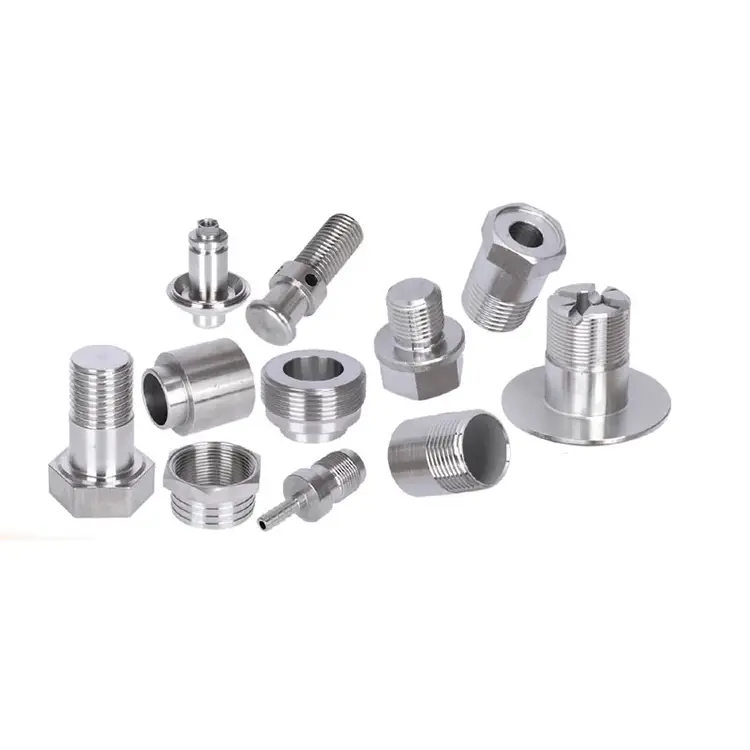
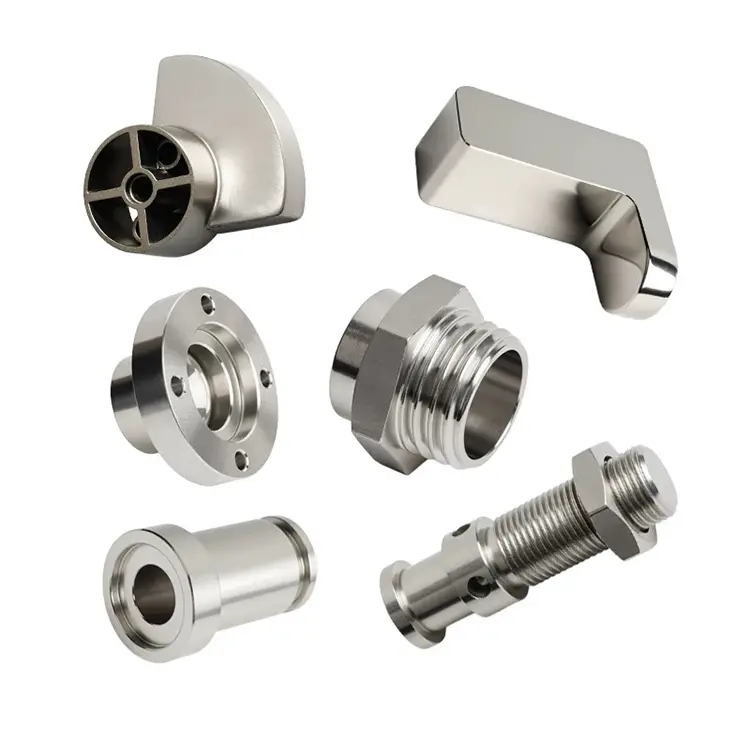
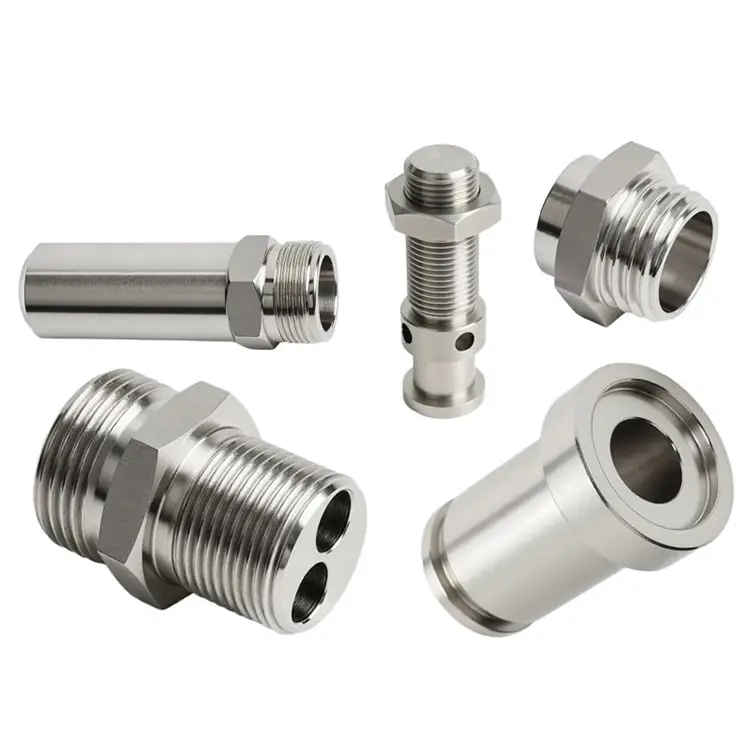
Pièces de tournage en cuivre
Nuote Metals a plus de 10 ans d'expérience dans la fabrication et la fourniture de composants de tournage spécialisés, et notre équipement de tournage CNC est capable de produire des pièces de tournage en cuivre selon des mesures extrêmement précises afin de répondre à vos exigences les plus détaillées. Toutes les pièces d'usinage en cuivre sont fabriquées selon les tolérances les plus minimes et répondront aux critères les plus stricts.
envoyer une demande
Description du produit
Le laiton tourne facilement. L'acier riposte. L'aluminium nécessite un ébavurage. Le cuivre est différent. Il est doux, gommeux et sujet aux bavures. Il durcit rapidement. Il produit des copeaux longs et filandreux qui s’enroulent autour de l’outil et rayent la surface. Et si vous l'usinez avec des paramètres standard, vous obtenez une pièce qui semble acceptable mais qui échoue aux tests de conductivité.
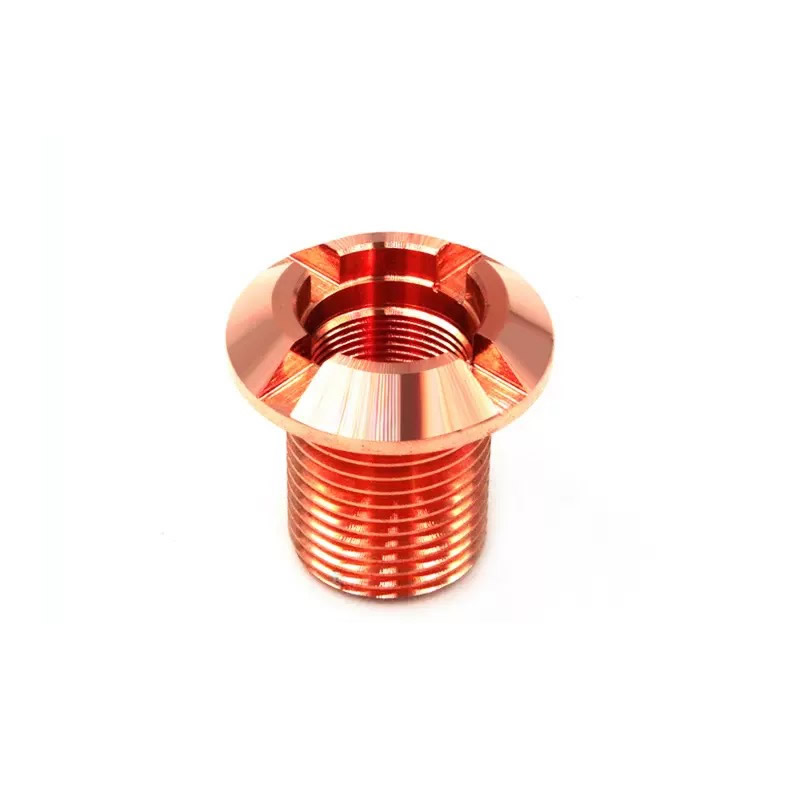
Nuote MétauxmachinesPièces de tournage en cuivrepour les applications où la conductivité électrique ou thermique n'est pas une caractéristique, c'est la fonction entière. Connecteurs de barres omnibus, composants de blindage RF, joints sous vide, broches de dissipateur thermique. Si votre pièce doit transporter du courant, dissiper de la chaleur ou maintenir un chemin de signal non magnétique, le cuivre est le matériau. Mais seulement s'il est usiné correctement.
Les quatre pièges du tournage du cuivre
1. Bords maculés et accumulés.
Le cuivre est mou et ductile, il a donc tendance à se souder au tranchant sous pression. Cela forme un bord accumulé (BUE) qui se brise de manière imprévisible, provoquant une mauvaise finition de surface, une dérive dimensionnelle et des particules incrustées qui augmentent la résistance de contact. Nous utilisons des inserts en carbure poli non revêtus et à râteau hautement positif. Les outils revêtus augmentent la friction et détériorent le BUE du cuivre. Les vitesses de coupe restent élevées, les avances modérées et le liquide de refroidissement dirigé précisément vers le bord.
2. Bavures qui détruisent la conductivité.
Les bavures en cuivre sont ductiles et adhèrent à la pièce. Une bavure sur une surface de contact de jeu de barres crée un point à haute résistance. Une bavure dans une cavité RF modifie le comportement du signal. L'ébavurage standard manque les bords internes. Nous utilisons des vitesses d'avance contrôlées pour minimiser la formation de bavures à la source, puis un ébavurage thermique ou une finition par flux abrasif pour les caractéristiques internes. Pour les surfaces électriques critiques, nous inspectons avec un profileur avant l’étamage ou le placage.
3. Écrouissage pendant l'usinage.
Le cuivre durcit rapidement. Si l'outil frotte au lieu de couper, la surface durcit, la passe suivante s'émousse plus rapidement et la pièce peut devenir trop dure pour un formage ou un pliage ultérieur. Nous programmons des vitesses de coupe supérieures au seuil d'écrouissage et utilisons une géométrie nette et positive pour cisailler proprement. Pour le C10200 (OFHC), nous recuissons entre les passes d'ébauche et de finition lorsque cela est nécessaire.
4. Oxydation entre les opérations.
Le cuivre s'oxyde rapidement lorsqu'il est exposé à l'air, en particulier après l'usinage, lorsque du métal frais est exposé. Les films d'oxyde augmentent la résistance de contact et interfèrent avec le brasage, l'étamage ou le placage. Nous rinçons et séchons les pièces immédiatement après l'usinage et les stockons dans des armoires purgées à l'azote. Pour les pièces qui seront argentées ou étamées, nous planifions la finition dans les 24 heures suivant l'usinage.
Nuances de cuivre que nous usinons – et pourquoi elles sont importantes
| Grade | Pureté | Conductivité | Caractéristique clé | Application typique |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9 % | 58 MS/m | Usage général, bon équilibre | Jeux de barres, bornes, dissipateurs thermiques |
| C10200 (OFHC) | ≥99,99 % | 59 MS/m | Sans oxygène, pas de fragilisation | Joints sous vide, électronique haute température |
| C10100 (OFE) | ≥99,99 % | 59 MS/m | Extrêmement faible teneur en oxygène, ductilité la plus élevée | Electronique critique, cryogénique |
| C14500 (Tellure) | ≥99,5 % | 50 MS/m | Usinabilité améliorée par Te | Connecteurs tournés à grande vitesse |
| C17510 (béryllium) | – | 45 MS/m | Haute résistance, bonne conductivité | Ressorts, contacts à courant élevé |
Une note sur le C11000 par rapport au C10200 : le C11000 est le cuivre électrique standard. Il contient environ 0,04 % d’oxygène, ce qui convient à la plupart des jeux de barres et des terminaux. Le C10200 est sans oxygène : il résiste à la fragilisation par l'hydrogène pendant le soudage, le brasage ou le service à haute température. Pour les joints sous vide ou les pièces cryogéniques, choisissez C10200 ou C10100. Nuote Metals stocke les trois et peut vous conseiller en fonction de votre application.
Notre ligne de tournage du cuivre – conçue pour la conductivité et l’intégrité des surfaces
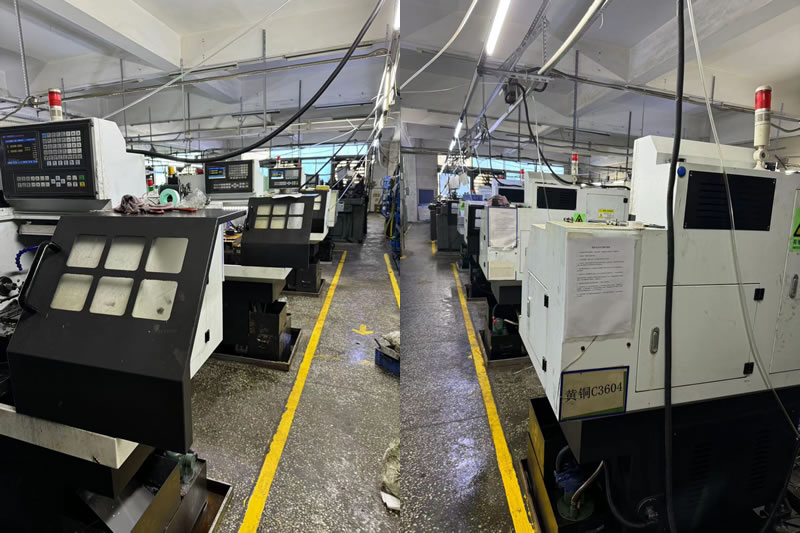
Nuote Métaux exploite une cellule de tournage du cuivre dédiée, isolée de nos lignes d'acier, d'acier inoxydable et d'aluminium. La contamination croisée est l’ennemie de la conductivité. Un seul copeau d'acier intégré dans une barre omnibus en cuivre devient un point chaud.
Contrôle des équipements et des processus :
8 tours CNCdédié au cuivre et alliages de cuivre, capacité barre de 2mm à 60mm.
Carbure poli et non revêtuinserts réservés uniquement au cuivre - pas d'utilisation croisée avec d'autres matériaux.
Liquide de refroidissement haute pression(70 bar) dirigé vers le tranchant pour briser les copeaux et éviter les bavures.
Étamage et argenture en interne– nous contrôlons le processus depuis la pièce usinée jusqu’à la surface finie et soudable.
Vérification de la conductivité :chaque lot a été testé avec un appareil de test Sigma pour confirmer ≥58 MS/m pour le C11000.
Capacité de volume :
Prototype:1 à 50 pièces, centres de fraisage et de tournage à 5 axes.
Production:50 à 200 000 pièces, tours à barres avec chargeurs automatiques et jaugeage en cours.
Pourquoi c'est important: Le tournage du cuivre nécessite un outillage, un liquide de refroidissement et une manipulation spécialement conçus pour les matériaux mous, conducteurs et sensibles à l'oxygène. Notre cellule dédiée est la raison pour laquelle nous pouvons maintenir des tolérances de ±0,005 mm sur un connecteur de jeu de barres et fournir une surface qui réussit les tests de conductivité après le placage d'argent.
Un exemple réel – Connecteur de barre omnibus C11000 pour station de recharge EV
Un fabricant européen de bornes de recharge pour véhicules électriques avait besoin d'un connecteur de jeu de barres C11000 avec une tolérance d'alésage de 0,01 mm, une finition de surface Ra de 0,8 μm et un placage argenté ayant réussi un test au brouillard salin de 24 heures. Leur fournisseur précédent livrait des pièces contenant des particules de cuivre incrustées qui provoquaient des défaillances de résistance après le placage.
Ce que nous avons fait différemment :
- Inserts en carbure poli non revêtus pour éviter l'accumulation de bords et de particules incrustées.
- Passage à la finition par flux abrasif pour l'alésage interne, éliminant les bavures manquées par les outils à main.
- Propreté de surface vérifiée avec un test au sulfate de cuivre avant argenture.
- Expédié 8 000 pièces avec zéro défaillance de résistance. Le client a éliminé l'inspection à l'arrivée pour la résistance de contact.
Questions fréquemment posées sur les pièces de tournage en cuivre
Q1 : Quelle est la meilleure qualité de cuivre pour les barres omnibus et les connecteurs électriques ?
R : C11000 (ETP) est le choix standard pour la plupart des jeux de barres, bornes et connecteurs. Il offre une conductivité de 58 MS/m, une bonne usinabilité et est rentable. Pour les joints sous vide, les pièces cryogéniques ou les applications impliquant le soudage ou le brasage, choisissez le C10200 (OFHC) ou le C10100 (OFE) : ils sont sans oxygène et résistent à la fragilisation par l'hydrogène. Pour le tournage à grande vitesse où l'usinabilité est la priorité, le C14500 (cuivre tellure) usine plus rapidement mais a une conductivité légèrement inférieure (50 MS/m). Nuote Metals stocke toutes les qualités et peut vous conseiller en fonction de vos besoins.
Q2 : Comment éviter les bavures sur les pièces tournantes en cuivre ?
R : Les bavures de cuivre sont ductiles et difficiles à éliminer complètement avec des outils manuels. La prévention commence par la géométrie de l'outil : nous utilisons des râteaux à haute positivité, des plaquettes polies non revêtues et des vitesses d'avance programmées qui cisaillent proprement le matériau. Pour les trous transversaux et les caractéristiques internes, nous appliquons une finition par flux abrasif ou un ébavurage thermique. Pour les pièces qui seront argentées ou étamées, nous inspectons avec un profileur avant finition, car le placage ne cache pas les bavures ; cela les amplifie.
Q3 : Pouvez-vous usiner du cuivre sans oxygène sans contamination ?
R : Oui. Nous usinons le C10200 et le C10100 sur des tours dédiés avec des outillages carbure non revêtus réservés uniquement au cuivre. Aucun copeau d'acier, d'aluminium ou de laiton ne pénètre dans la cellule en cuivre. Nous rinçons les pièces immédiatement après l'usinage, les stockons dans des armoires purgées à l'azote et planifions l'étamage ou le placage dans les 24 heures. Pour les pièces critiques sous vide ou cryogéniques, nous fournissons des certificats de teneur en oxygène et des rapports de tests de conductivité avec chaque expédition.
Balises actives: Pièces de tournage en cuivre, pièces de tournage en Chine
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité