Produits
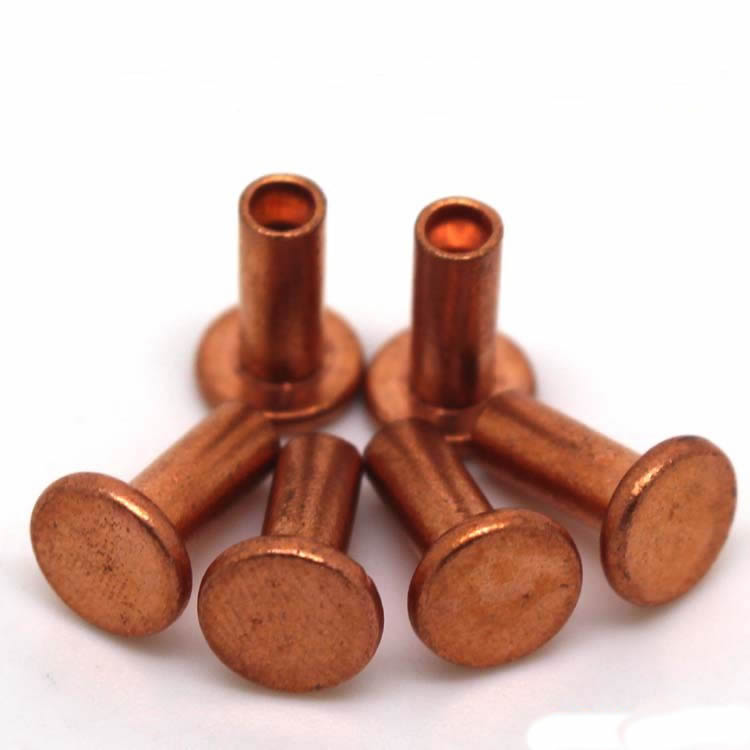
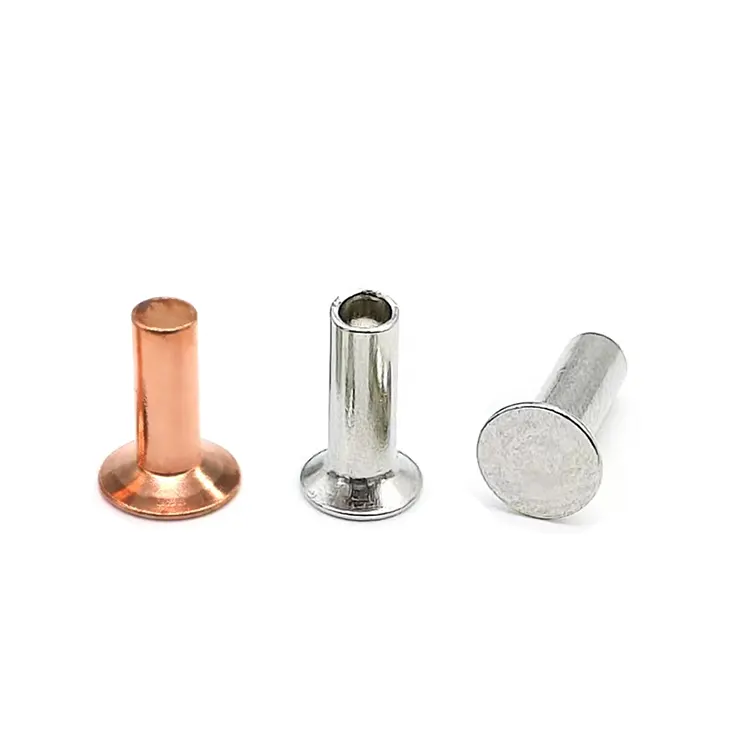
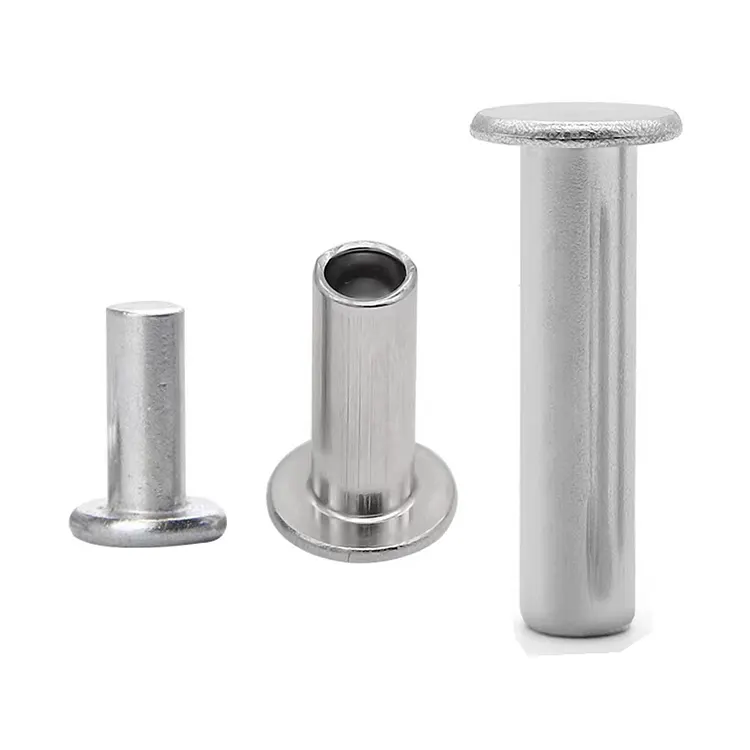
Rivets à tête fraisée en cuivre
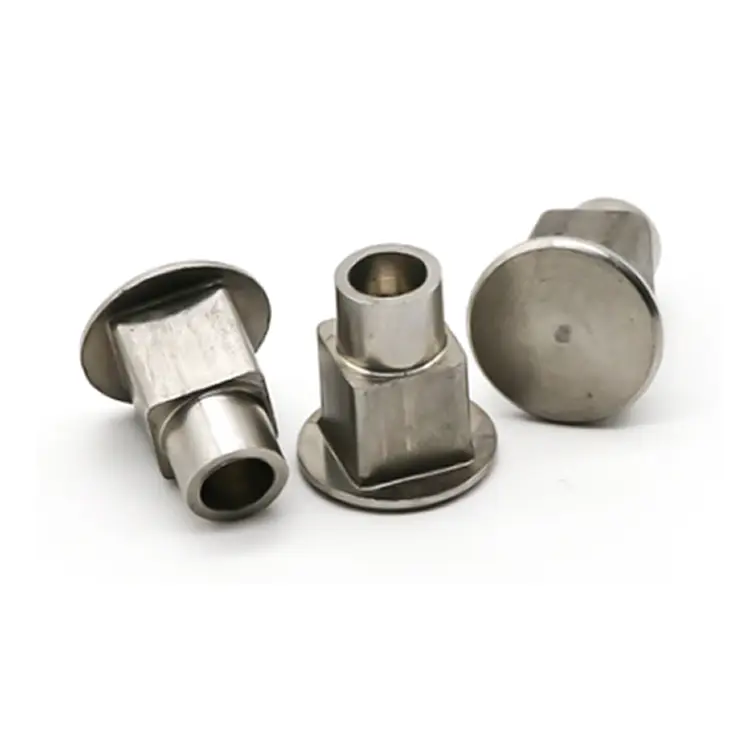
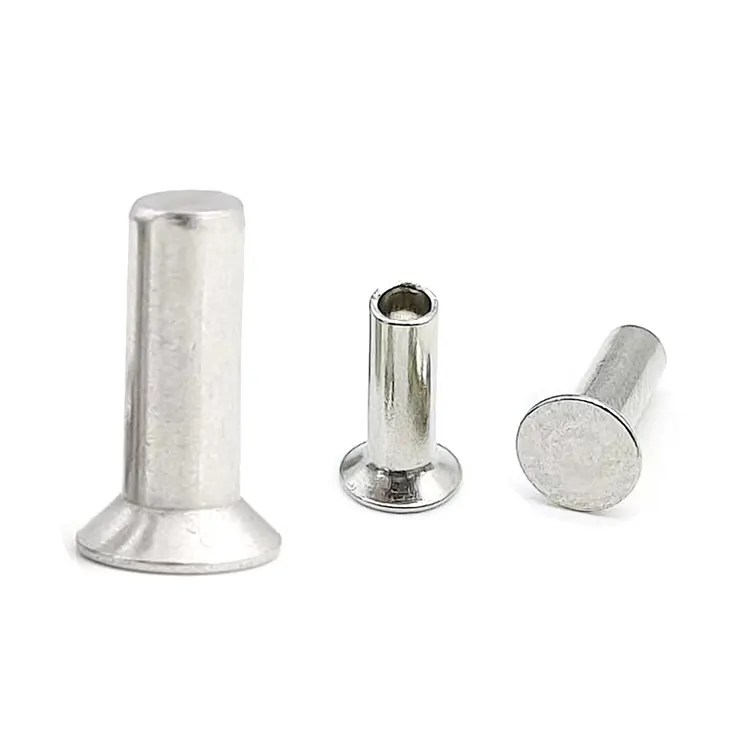
Les rivets à tête fraisée en cuivre produits par Nuote Metals en Chine sont des attaches métalliques courantes utilisées principalement dans la fabrication de machines, d'équipements électroniques, d'assemblage de meubles et d'autres domaines industriels. En tant que matériau métallique traditionnel, le cuivre possède une excellente conductivité électrique et thermique ainsi qu’une excellente résistance à la corrosion, ce qui le rend populaire dans des applications spécifiques. Les rivets à tête fraisée sont des fixations fabriquées par frappe à froid ou par forgeage à chaud. Leur structure simple nécessite des outils de rivetage pour créer une connexion spécialisée.
envoyer une demande
Description du produit
Rivets à tête fraisée en cuivre – Finition affleurante là où la saillie n'est pas une option
Certaines applications ne peuvent pas tolérer une tête relevée. Un pont de bateau qui doit être lisse sous les pieds. Façades en cuivre où chaque panneau doit être parfaitement plat. Instruments de précision où un rivet saillant gênerait les pièces mobiles. Pour ces travaux, le rivet à tête fraisée en cuivre est la seule solution.
Chez Nuote Metals, nous usinons des rivets en cuivre fraisés à des angles précis de 90° qui s'insèrent complètement dans un trou conique prédécoupé. Le résultat est une surface qui semble monolithique : pas de points d’accroc, pas de fixation visible, juste du cuivre lisse. Mais la finition affleurante comporte un compromis : la tête est plus fine, l’installation nécessite plus de précision et toutes les applications sur cuivre ne conviennent pas.
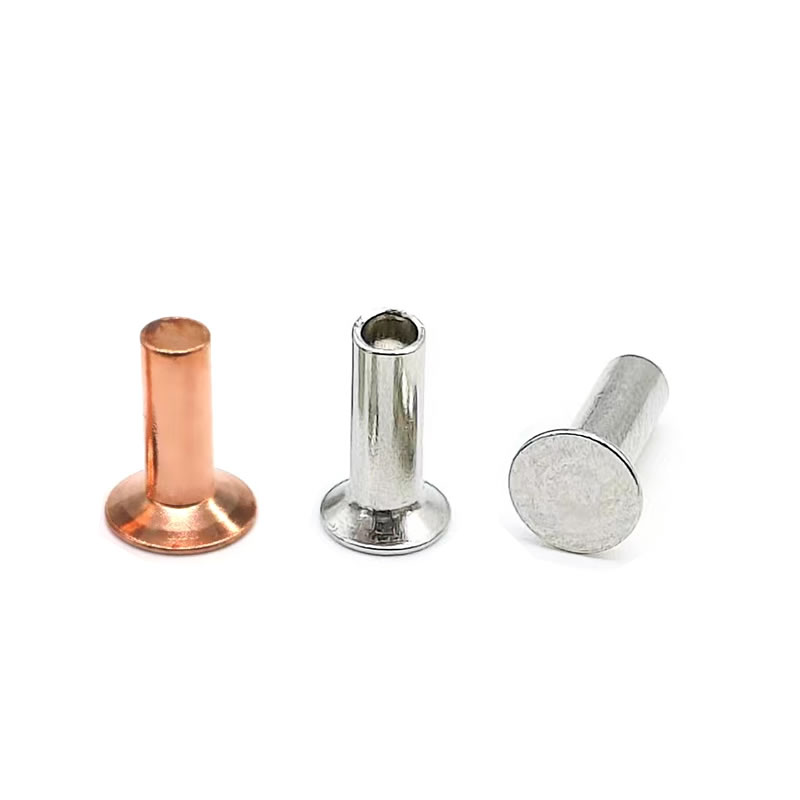
Le compromis fraisé : surface affleurante ou résistance de tête réduite
Une tête fraisée est conique en dessous, conçue pour s'emboîter dans un trou conique assorti. Lorsqu'elle est installée correctement, le haut de la tête est au niveau de la surface de cuivre environnante.
Ce que vous gagnez :
- Finition complètement affleurante – pas de saillie, pas de points d'accroc
- Surface lisse pour peinture, laquage ou développement de patine
- Traînée réduite dans les applications marines ou aérodynamiques
- Aspect professionnel et fini sur du cuivre architectural
Ce à quoi vous abandonnez :
- Résistance aux chocs inférieure de 15 à 20 % par rapport à la tête ronde– la tête fraisée a moins de masse de matériau sur la tige.
- Résistance à l'arrachement inférieure– la surface d'appui conique a une surface effective plus petite qu'une tête plate ou cylindrique.
- Nécessite une fraise pré-usinée– une étape de production supplémentaire qui ajoute du coût et du temps.
La règle critique pour le cuivre :Le cuivre étant mou, la fraise doit être coupée proprement et correspondre exactement à l'angle du rivet. Un angle incompatible, même de 3 à 5 degrés, crée un point de contrainte qui peut fissurer la tête lors du réglage ou conduire à un desserrage sous l'effet des vibrations. Nuote Metals fournit des rivets avec des angles de tête documentés et peut vous recommander l'outillage de fraisage adapté à l'épaisseur de votre cuivre.
Spécifications techniques – Rivets à tête fraisée en cuivre
Fabriqué selon les dimensions DIN 302 et ISO 1051. Angles personnalisés disponibles.
| Paramètre | Valeur/Plage | Norme d'essai/tolérance |
|---|---|---|
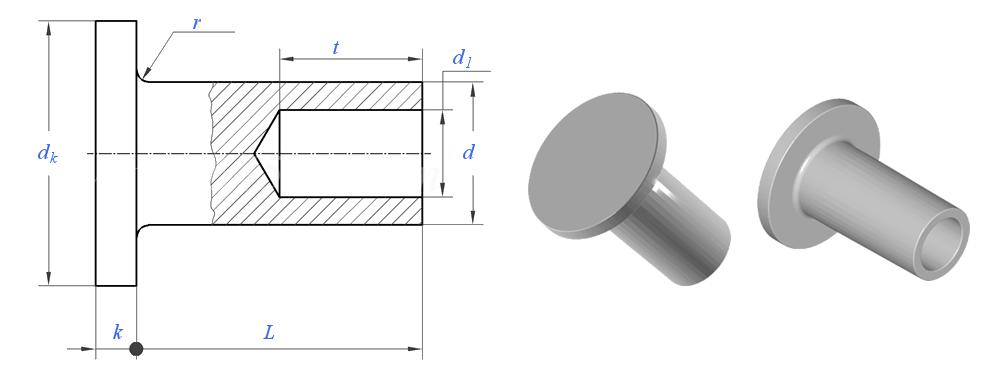
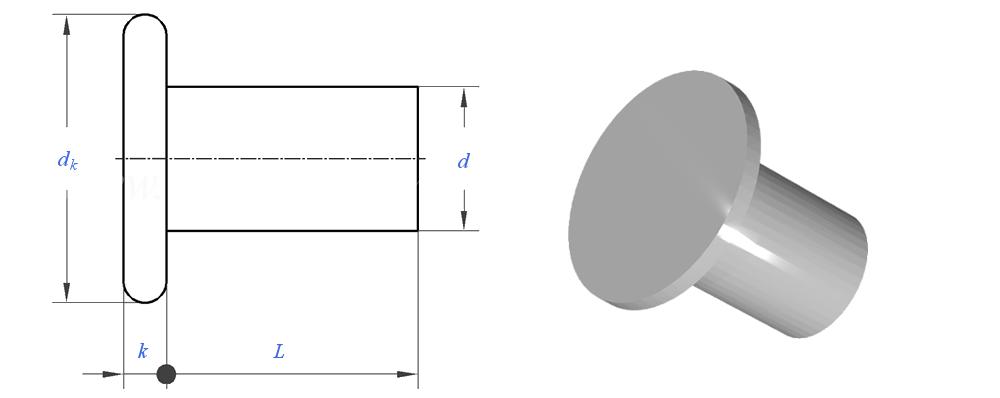
| Diamètre de la tige (d) | 1,5 à 10 mm | ±0,05 mm (≤6 mm) |
| Diamètre de la tête (noir) | 1,4×d à 1,6×d | ±0,15 mm |
| Hauteur de la tête (k) | 0,3×d à 0,4×d | ±0,1mm |
| Angle de fraisage | 90° (standard) ou 120° | ±1° |
| Longueur (L) | 3 à 40 mm | ±0,3 mm |
| Résistance à la traction | 220 – 280 MPa | ASTMB152 |
| Résistance au cisaillement | 180 – 220 MPa | ASTM F606 |
| Conductivité | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| Pureté | ≥99,7 % (C11000), ≥99,99 % (C10200) | ASTM E53 |
| Normes | DIN 302, OIN 1051 | Personnalisé par dessin |
Qualités des matériaux :
C11000 (ETP) :99,9% de cuivre, 0,04% d'oxygène. Usage général maritime, architectural et électrique.
C10200 (OFHC) :99,99 % de cuivre, sans oxygène. Applications critiques en électronique et cryogénique.
Quand la fraise est le bon choix – et quand ce n’est pas le cas
Les rivets en cuivre fraisés ne constituent pas une amélioration universelle par rapport aux têtes plates ou cylindriques. Ils résolvent un problème spécifique – la finition affleurante – et en introduisent d’autres.
Choisissez Fraisé lorsque :
- La surface doit être complètement affleurante – ponts de bateau, toiture en cuivre, tableaux de bord, surfaces aérodynamiques.
- Le cuivre est suffisamment épais (≥2 mm) pour supporter une fraisure propre sans se déformer.
- Le joint fait face à de faibles vibrations et à un faible impact – architecture statique, terrasse marine, garniture décorative.
- Vous pouvez usiner la fraise avec précision – CNC ou perçage de précision, pas d'outils manuels.
Ne choisissez pas Fraisé lorsque :
- Le cuivre est plus fin que 1,5 mm – la fraise enlève trop de matière et affaiblit la feuille.
- Le joint subit de fortes vibrations ou impacts – moteurs, générateurs, machinerie lourde. Choisissez plutôt une tête ronde.
- Vous ne pouvez pas garantir la correspondance d’angle entre le rivet et le trou – une inadéquation provoque des fissures.
Une erreur fréquente :Utiliser des rivets en cuivre fraisés sur une fine feuille de cuivre car l'aspect fini est souhaité. Le résultat est un bord de trou affaibli et une défaillance prématurée. Pour le cuivre fin, choisissez la tête cylindrique : elle offre une finition discrète sans enlever de matière.
Solide ou semi-tubulaire – Qu'est-ce qui fonctionne le mieux pour le cuivre fraisé ?
| Fonctionnalité | Fraisée en cuivre massif | Semi-tubulaire en cuivre fraisé |
|---|---|---|
| Force de réglage | 100 % (référence) | 50 à 60 % |
| Résistance au cisaillement | 100% | 80 à 85 % |
| Risque de fissuration de la tête | Plus haut – la tige pleine résiste à l’écoulement | Inférieur – la pointe creuse se déforme facilement |
| Meilleure application | Cuivre épais, joints affleurants structurels | Assemblages de chasse d'eau à grand volume en cuivre fin |
| Vitesse de production | Ralentissez | 40 à 50 % plus rapide |
Informations clés pour le cuivre :La tête fraisée étant fine, une force de réglage excessive peut la fissurer, en particulier avec des rivets solides. Les rivets semi-tubulaires à tête fraisée réduisent la force de près de moitié et pardonnent mieux le cuivre. Pour toute épaisseur de cuivre inférieure à 3 mm, nous recommandons le semi-tubulaire. Pour le cuivre plus épais ou lorsqu'une résistance maximale au cisaillement est nécessaire, choisissez un matériau solide avec une force contrôlée.
Préparation du fraisage – L'étape d'où proviennent la plupart des pannes de rivets en cuivre
Un rivet fraisé est aussi bon que le trou dans lequel il se trouve. Dans le cuivre, cette étape est plus critique qu'avec l'acier.
Correspondance des angles :La fraise doit correspondre exactement à l'angle du rivet : 90° ou 120°. Un décalage de 3° sur un rivet de 6 mm crée un écart de 0,15 mm sur un côté. Sous charge, cet espace devient un point d’initiation de fissure.
Contrôle de la profondeur :La profondeur de fraisage doit être égale à la hauteur de la tête (k). Trop peu profond – la tête dépasse. Trop profond – la tête s’enfonce sous la surface et le mince bord en cuivre peut se déformer.
Élimination des bavures :Le cuivre produit des bavures filandreuses lors de son usinage. Si elles ne sont pas retirées, ces bavures empêchent la tête conique de s'asseoir complètement. Ébavurez toujours les deux côtés du trou avant la mise en place.
Sélection d'enclume :Utilisez une enclume plate pour les rivets fraisés. Une enclume concave déformera le dessus plat et ruinera la finition affleurante. Le diamètre de l'enclume doit être égal ou supérieur au diamètre de la tête.
Notre accompagnement :Nuote Metals peut fournir des jauges de profondeur à fraiser et recommander des spécifications d'outils de coupe adaptées à votre commande de rivets. Pour les projets critiques, nous produirons un lot d’échantillons et testerons les sièges sur votre matériau en cuivre réel avant la production complète.
Foire aux questions sur les rivets à tête fraisée en cuivre
Q1 : Puis-je utiliser des rivets à tête fraisée en cuivre sur une feuille de cuivre de 1,5 mm sans affaiblir le joint ?
R : Nous ne le recommandons pas. Un trou fraisé enlève le matériau de la feuille, généralement de 0,3 × d à 0,4 × d de profondeur. Sur du cuivre de 1,5 mm avec un rivet de 4 mm, cela enlève environ 25 à 30 % de l'épaisseur de la tôle au bord du trou, réduisant considérablement la résistance à l'arrachement. Pour le cuivre de moins de 2 mm, choisissez plutôt des rivets à tête cylindrique ou à tête plate. Ils offrent un profil bas sans enlever de matière. Si une finition affleurante est absolument requise sur du cuivre fin, envisagez d'utiliser une rondelle de support sur le côté aveugle pour restaurer la résistance du joint. Nuote Metals peut fournir des rondelles en cuivre assorties.
Q2 : Pourquoi mes rivets en cuivre fraisés se fissurent-ils au niveau de la tête lors de la pose ?
R : Les fissures proviennent presque toujours de l'une des trois causes suivantes : (1) Inadéquation de l'angle entre l'outil de fraisage et la tête du rivet : même une différence de 3 à 5 ° crée un point de contrainte. (2) Force de pose excessive : le cuivre ne nécessite que 40 à 60 % de la force utilisée pour les rivets en acier. (3) Rayon de congé aiguisé à la jonction tête-tige : si le rayon est inférieur à 0,3 × d, le cuivre ne peut pas s'écouler pendant le refoulement. Chez Nuote Metals, nous maintenons un rayon de congé minimum de 0,5×d et contrôlons l'angle de la tête à ±1°. Si vous partagez les dimensions de vos rivets, les spécifications de la fraise et la pression de réglage, nous pouvons identifier la cause et recommander une solution.
Q3 : Les rivets à tête fraisée en cuivre conviennent-ils à la construction de bateaux et aux terrasses marines ?
R : Oui, et c'est l'une de leurs applications classiques. Les rivets à tête fraisée en cuivre sont utilisés depuis des siècles dans la construction de bateaux en bois car ils affleurent le bordé, résistent à la corrosion par l'eau salée et ne réagissent pas avec les raccords en bronze ou en laiton. Pour une utilisation marine moderne, nous recommandons des rivets fraisés en cuivre massif avec une finition naturelle ou polie, sans placage, qui peut introduire des différences galvaniques. La tête affleurante empêche les accrocs sur les cordes, les filets ou les pieds. Nuote Metals fournit des rivets en cuivre fraisés aux constructeurs de bateaux et aux entrepreneurs maritimes en Europe et en Amérique du Nord. Pour les terrasses, nous suggérons un corps semi-tubulaire pour réduire la force de prise sur les bois plus tendres et les composites.
Balises actives: Rivets à tête fraisée en cuivre, rivets en cuivre de Chine, rivets à tête fraisée en cuivre
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité