Produits
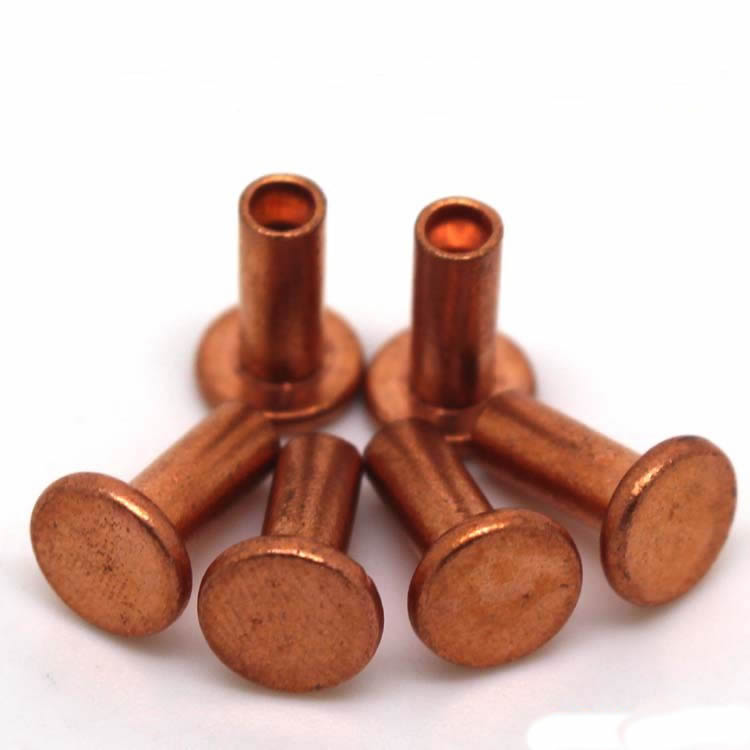
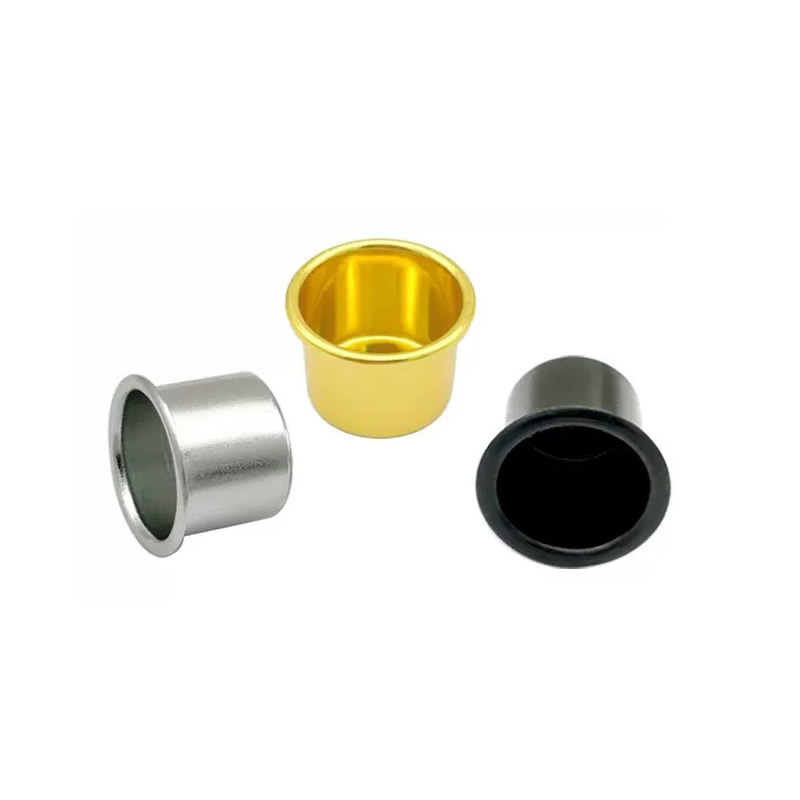
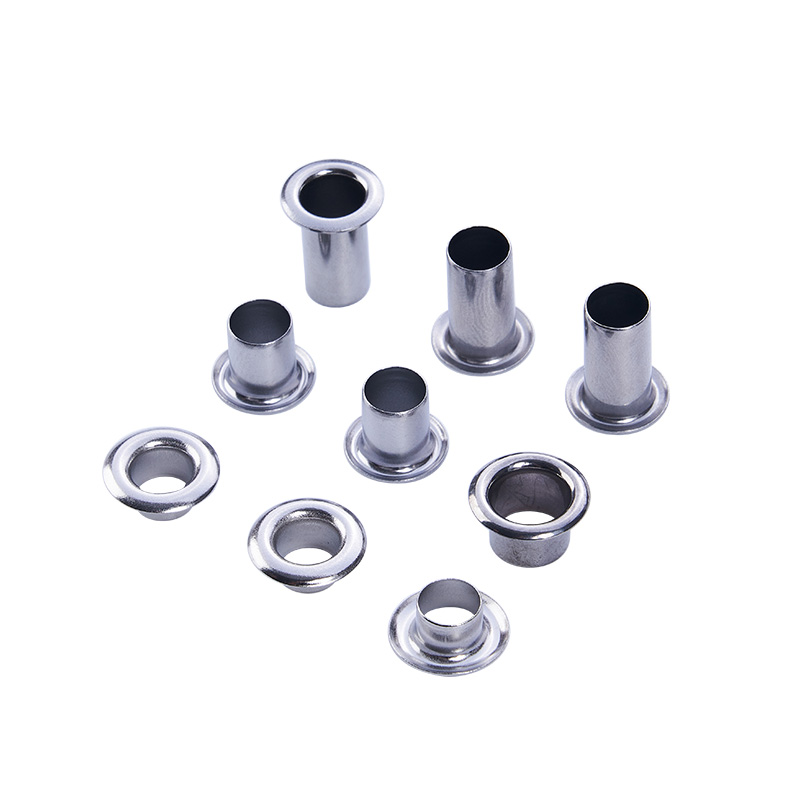
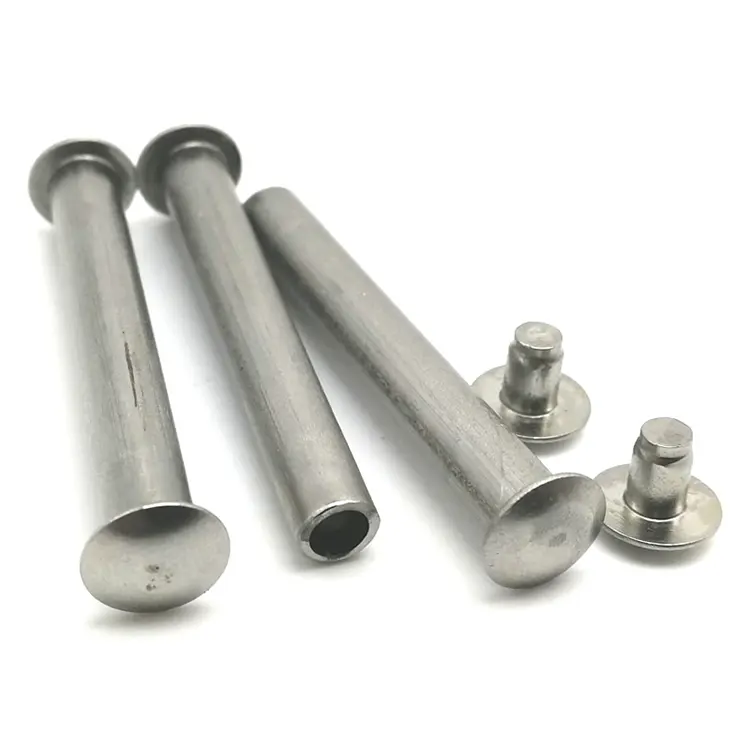
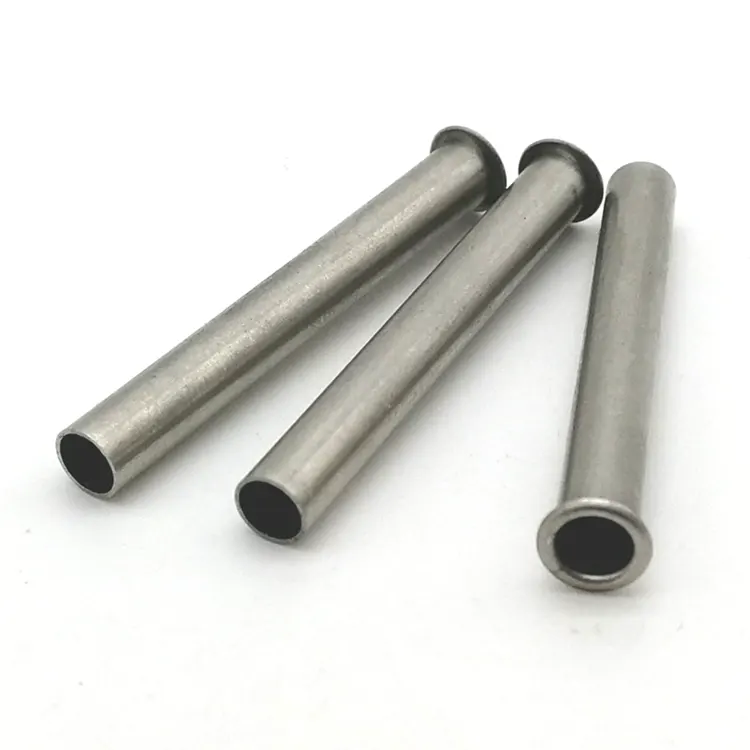
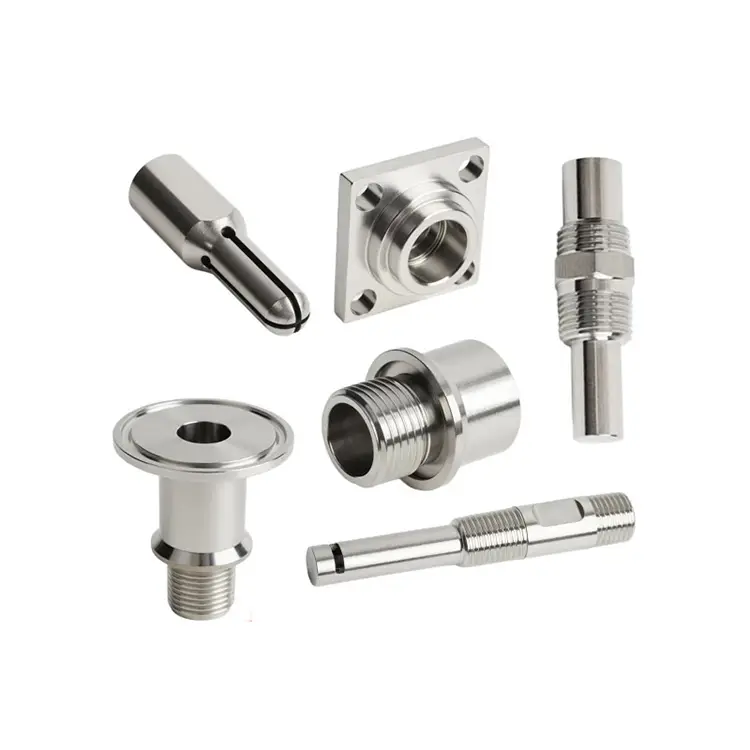
Pièces tournées CNC
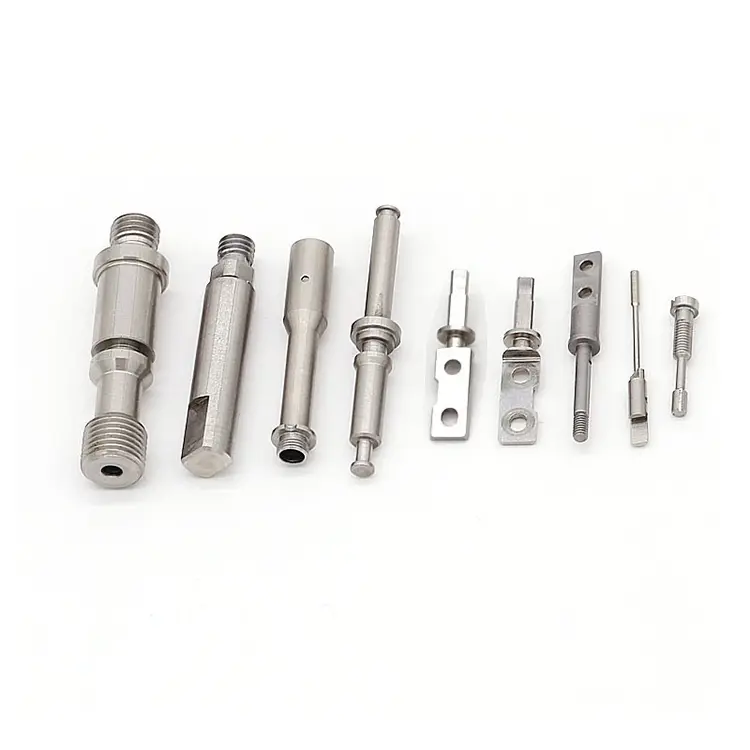
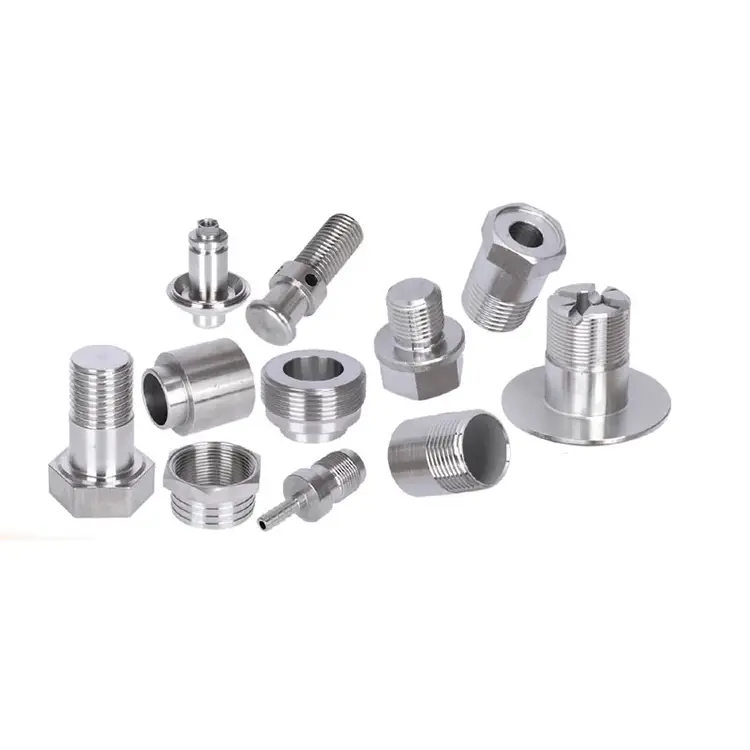
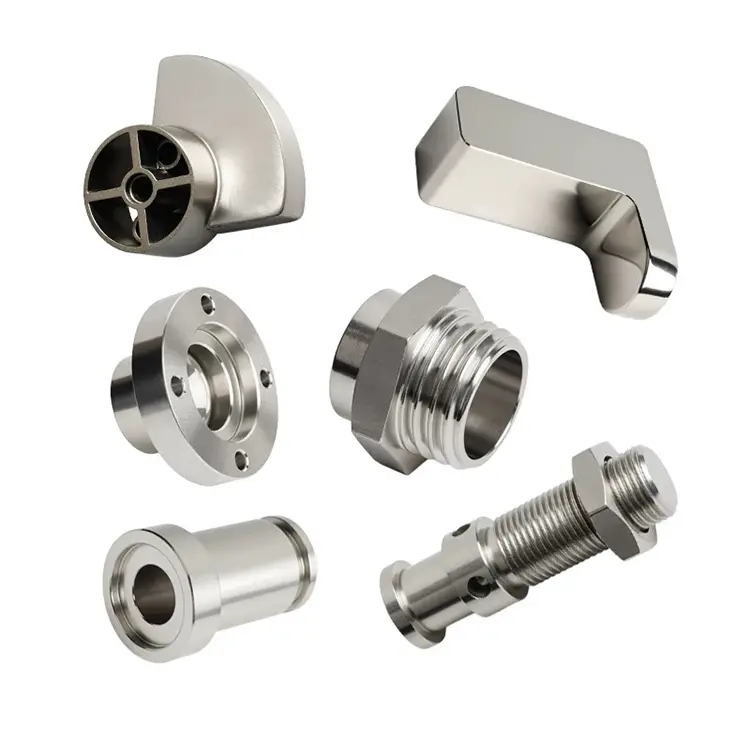
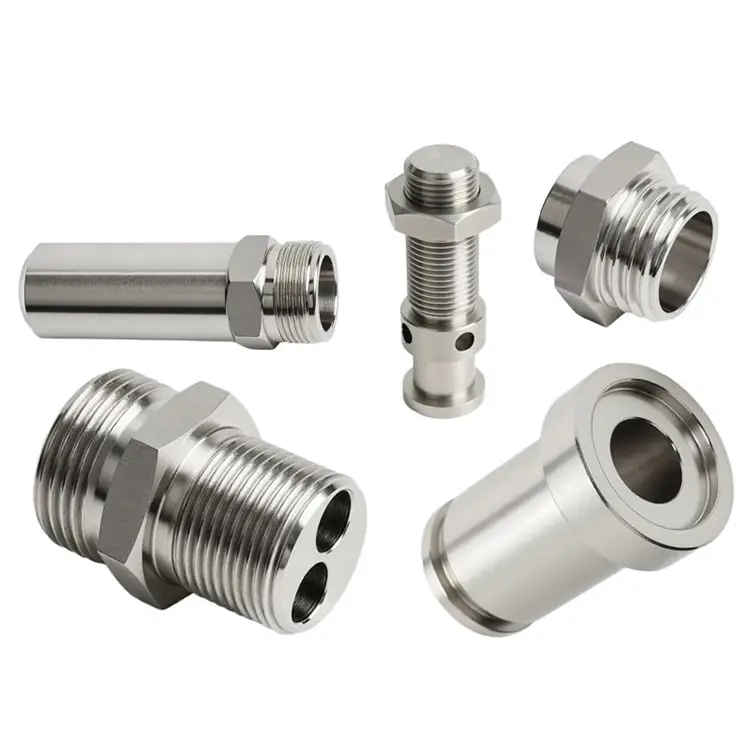
Nuote Metals manufactures CNC turned parts for a broad array of industries – from highly regulated industries that rely on Nuote for consistent, exacting parts to those that require distinct, stand-out product identification. Toutes les pièces tournées sont de haute précision et agréables avec un traitement de surface.
envoyer une demande
Description du produit
Pièces tournées CNC – Le chemin le plus rapide depuis le stock de barres jusqu’au composant fini
Le fraisage crée des formes. Le tournage crée des cylindres. Et un nombre surprenant de composants de précision (arbres, broches, connecteurs, bagues, tiroirs de vannes) sont cylindriques. C'est pourquoiPièces tournées CNCrestent le moyen le plus rentable et le plus efficace de les produire.
Chez Nuote Metals, nous exploitons 30 tours à barres et à mandrin dédiés au tournage. Mais la vitesse seule n’est pas l’objectif. L’objectif est d’obtenir une pièce qui respecte les tolérances, l’état de surface et l’intégrité des matériaux, lot après lot. Cet article explique comment nous envisageons le tournage, où il s'intègre et à quoi s'attendre lorsque vous nous envoyez un dessin.
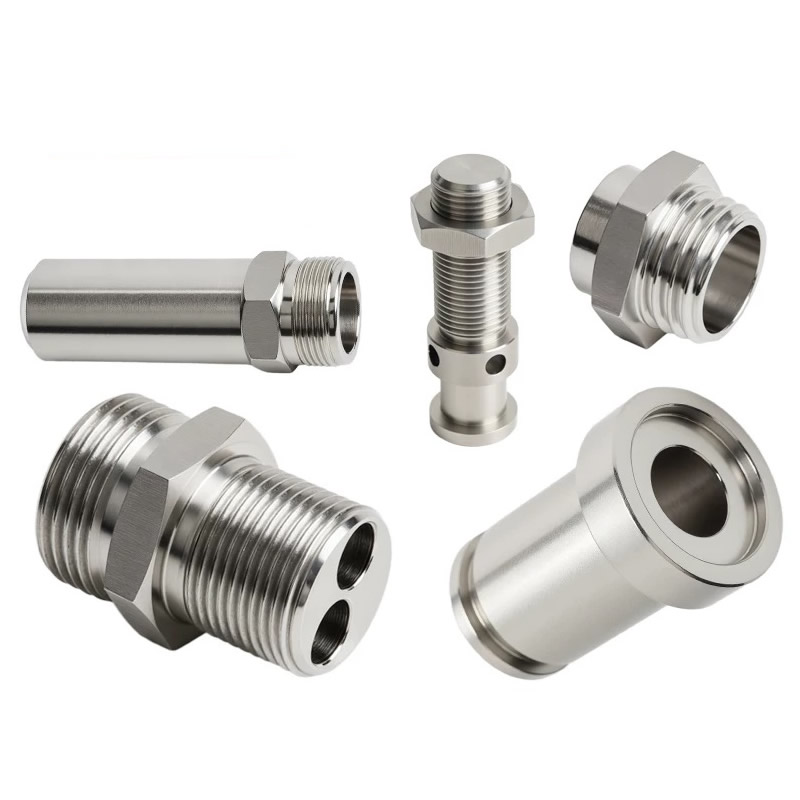
Ce qui rend les virages différents – et plus rapides
La rotation fait tourner la pièce contre un outil de coupe stationnaire. Le fraisage fait tourner l'outil contre une pièce stationnaire. Cette seule différence change tout en termes de coût, de vitesse et de précision.
Pourquoi tourner est plus rapide :
- Alimentation en barre :Pour la production en grand volume, un ravitailleur de barres pousse automatiquement le matériau dans la broche : pas de chargement manuel, pas de temps d'arrêt entre les pièces.
- Coupe en un seul point :Un outil de tournage engage le matériau en continu, éliminant rapidement de grands volumes de métal.
- Tolérances plus strictes sur les diamètres :Le tournage produit naturellement des éléments ronds avec une excellente concentricité et un excellent état de surface.
- Pas de serrage complexe :Une pince ou un mandrin maintient la barre ; la pièce tombe une fois terminée.
Là où le tournage gagne :
- Arbres, axes, boulons, goujons
- Connecteurs, adaptateurs, raccords
- Douilles, manchons, entretoises
- Tiroirs de valve, pistons, plongeurs
- Toute pièce comportant un axe cylindrique primaire
Là où le fraisage gagne :
- Formes prismatiques avec faces plates, poches et contours complexes
- Boîtiers, supports, collecteurs
- Pièces dont la géométrie principale n'est pas rotationnelle
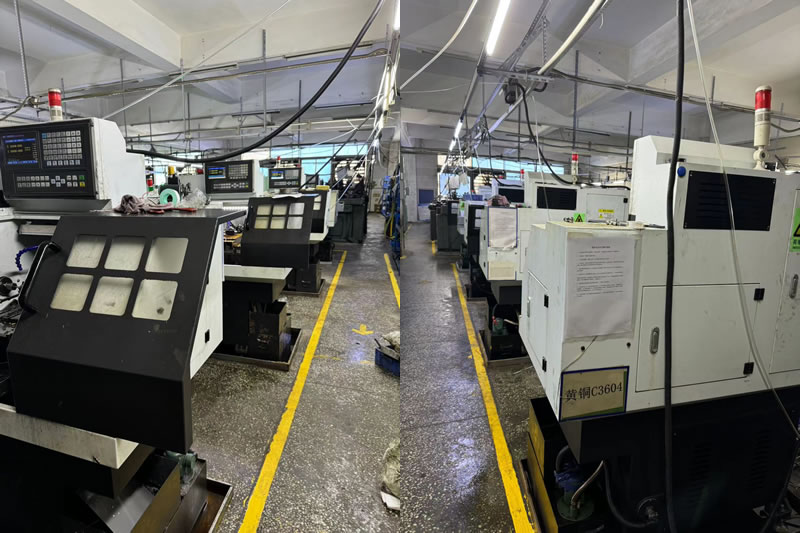
La plupart des pièces tournées nécessitent un fraisage secondaire : trous transversaux, plats, fentes. C'est pourquoi nous exploitons à la fois des équipements de tournage et de fraisage, ainsi que des centres de tournage-fraisage à 5 axes pour les pièces nécessitant les deux dans une seule configuration.
Pièces typiques tournées CNC – Géométrie et applications
Si votre pièce correspond à l'une de ces descriptions, le tournage est probablement le bon processus :
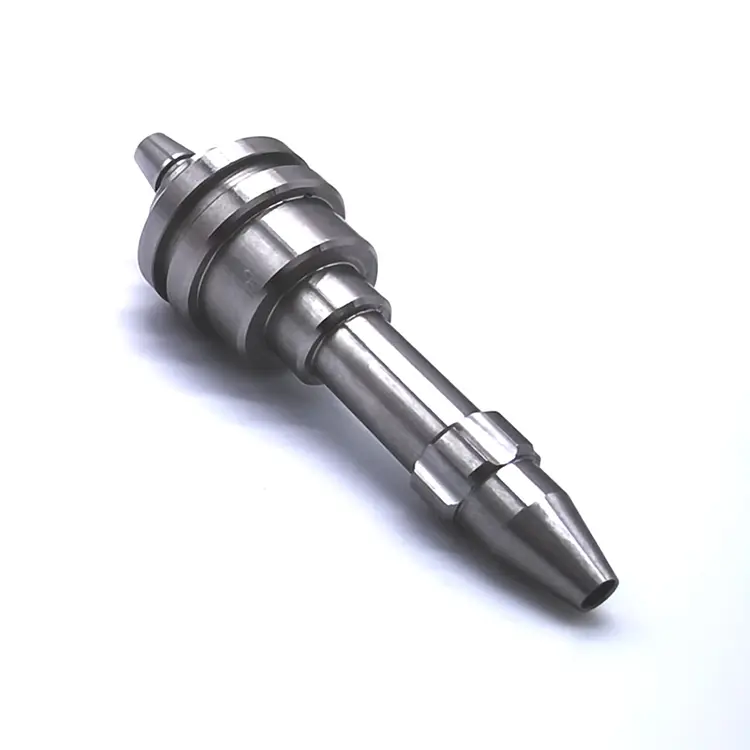
Arbres et axes– Moteurs, actionneurs, vérins hydrauliques. Matériaux : 1045, 4140, 304, 17-4 PH.
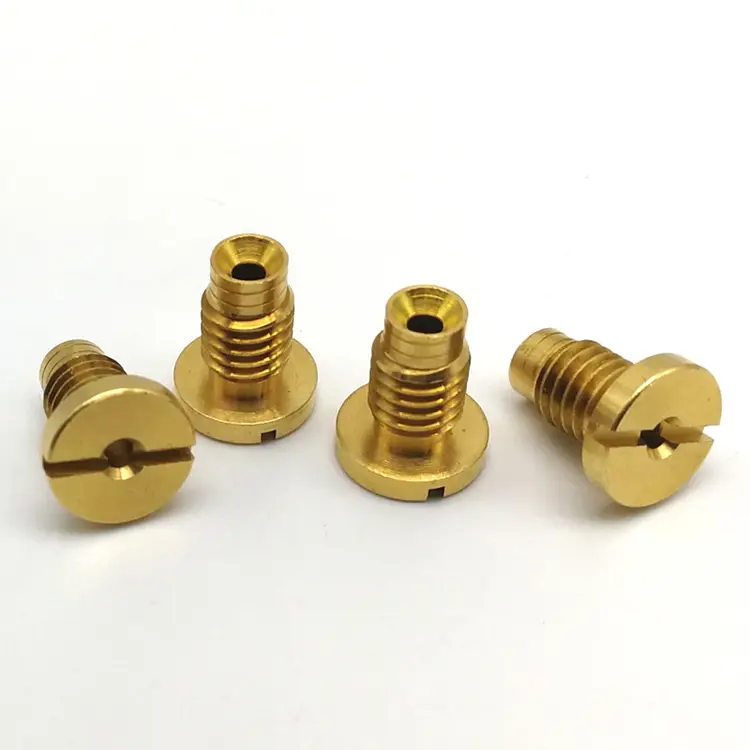
Connecteurs et adaptateurs– Systèmes fluidiques, raccords électriques, conduites pneumatiques. Matériaux : laiton, cuivre, inox, aluminium.
Douilles et manchons– Roulements, surfaces d’usure, guides d’alignement. Matériaux : bronze, laiton, acier, PTFE.
Composants de vannes –Bobines, tiges, sièges, pistons. Matériaux : 4140, 17-4 PH, D2, inoxydable.
Fixations et inserts– Goujons filetés, boulons sur mesure, inserts filetés. Matériaux : acier au carbone, acier allié, acier inoxydable.
Rouleaux et roues– Convoyeurs, manutention, matériel d’impression. Matériaux : acier, aluminium, nylon, POM.
Ce que ces pièces partagent :Un axe cylindrique principal, un besoin de concentricité et une exigence de diamètre et de finition de surface constants. Ce sont exactement les caractéristiques que le tournage offre le mieux.
Équipement et capacité – Conçus pour l’efficacité des bars à nourriture
Nuote Metals exploite un département de tournage optimisé à la fois pour la précision en petits lots et la production en grand volume.
| Capacité | Spécification |
|---|---|
| Diamètre de tournage | 2 mm – 300 mm |
| Longueur de tournage | Jusqu'à 750 mm |
| Tolérance | ±0,005 mm (standard), ±0,002 mm (précision) |
| Rugosité de la surface | Ra 0,4 μm (standard), Ra 0,2 μm (poli) |
| Capacité d'alimentation en barres | 2 mm – 80 mm de diamètre |
| Vitesse de broche | Jusqu'à 6 000 tr/min |
| Outillage en direct | Trous transversaux, plats et fentes dans une seule configuration |
Matériaux que nous retournons régulièrement :
- Acier au carbone (1045, 1215, 12L14)
- Acier allié (4140, 4340, 8620)
- Acier inoxydable (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Laiton (C36000, C26000)
- Cuivre (C11000, C10200)
- Plastiques (POM, PEEK, PTFE, nylon)
Capacité de volume :Prototype (1 à 50 pièces), production à faible volume (50 à 5 000), production à grand volume (5 000 à 500 000+).
Contrôle qualité – Ce que nous vérifions sur chaque pièce tournée CNC
Tourner est rapide, mais la vitesse sans vérification est un gaspillage. Chaque lot est produit selon un système qualité documenté :
Vérification du matériel entrant :
- Certificats de test d'usine pour chaque barre.
- Contrôles internes de dureté et de microstructure.
Surveillance en cours de processus :
- Inspection du premier article (FAI) pour chaque nouveau numéro de pièce.
- Contrôle statistique des processus (SPC) sur les diamètres critiques.
- Surveillance de l'usure des outils et changements d'outils programmés pour éviter la dérive.
Contrôle final :
- Contrôle MMT pour géométries complexes.
- Comparateurs optiques pour la vérification des filetages et des profils.
- Testeurs de rugosité de surface pour la validation Ra.
- Rapport dimensionnel complet et certificat de matériau avec chaque expédition.
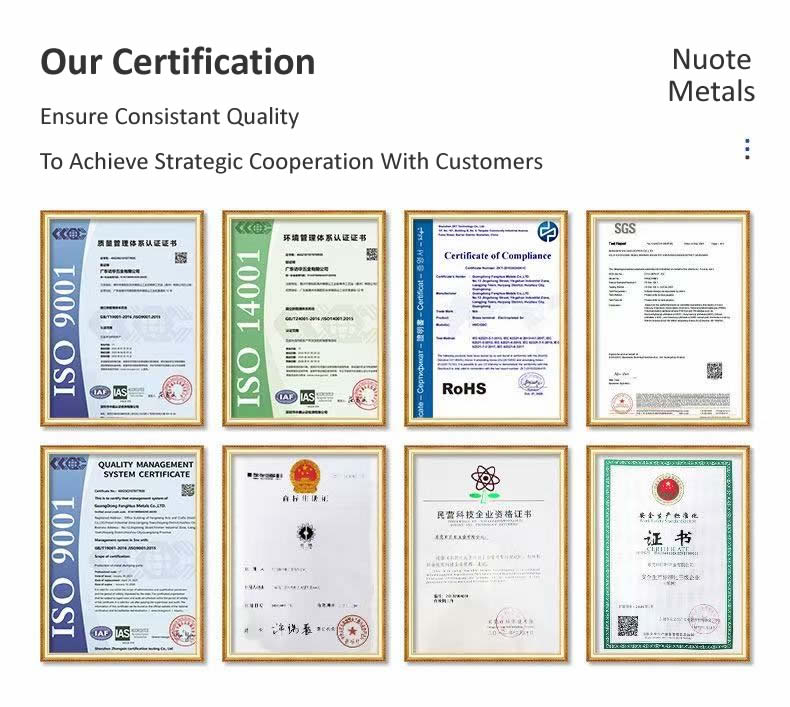
Certifications : ISO 9001 :2015. Conformité RoHS et REACH disponible. Documentation PPAP sur demande.
Un exemple réel – Bobine de vanne en acier inoxydable 17-4 PH
Un fabricant nord-américain d'équipement hydraulique avait besoin d'un tiroir de vanne en acier inoxydable 17-4 PH avec une tolérance de diamètre de 0,008 mm, une concentricité de 0,005 mm et 40 à 45 HRC après traitement thermique. Leur fournisseur précédent ne parvenait pas à conserver la concentricité après le durcissement : la bobine était déformée de 0,02 mm.
Ce que nous avons fait différemment :
- Usinage complet de la bobine sur un centre de fraisage à 5 axes : tous les diamètres, rainures et trous transversaux en une seule configuration.
- Outillage CBN utilisé pour la passe de finition finale après traitement thermique.
- Concentricité vérifiée au Talyrond avant et après durcissement.
- Expédié 3 500 pièces avec zéro rejet. Le client a éliminé le broyage secondaire et a réduit le délai de livraison de 10 jours.
Foire aux questions sur les pièces tournées CNC
Q1 : Quelle est la différence entre le tournage CNC et le fraisage CNC ?
R : Le tournage CNC fait tourner la pièce pendant qu'un outil stationnaire la coupe, ce qui est idéal pour les pièces cylindriques. Le fraisage CNC fait tourner l'outil tandis que la pièce reste immobile, ce qui est idéal pour les pièces prismatiques avec des faces et des poches plates. BeaucoupPièces tournées CNCnécessitent également un fraisage secondaire pour les trous transversaux ou les plats. Nuote Metals exploite les deux types d'équipements, ainsi que des centres de fraisage-tournage à 5 axes qui combinent tournage et fraisage dans une seule configuration.
Q2 : Quelles tolérances pouvez-vous respecter sur les pièces tournées ?
R : Notre tolérance standard est de ±0,005 mm, avec une capacité de précision allant jusqu'à ±0,002 mm pour les diamètres critiques. La concentricité et la rondeur peuvent être maintenues à 0,005 mm ou mieux. La tolérance réalisable dépend du matériau, du rapport longueur/diamètre de la pièce et du type de caractéristique. Pour les pièces traitées thermiquement, nous recommandons de préciser les tolérances après traitement thermique ou en tenant compte du meulage. Nuote Metals examine chaque dessin et fournit des commentaires DFM avant de passer une commande.
Q3 : Pouvez-vous tourner des pièces à partir de barres avec des trous transversaux et des filetages ?
R : Oui. Nos tours sont équipés d'outils motorisés et d'embarreurs, nous permettant de percer des trous transversaux, de fraiser des plats et de couper des filetages dans la même configuration que l'opération de tournage. Cela élimine les opérations secondaires, réduit les délais et améliore la concentricité entre les fonctionnalités. Pour les géométries complexes, nous utilisons des centres de fraisage-tournage à 5 axes qui usinent la pièce complète en une seule configuration.
Balises actives: Pièces tournées CNC, pièces tournées CNC en Chine
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité