Produits
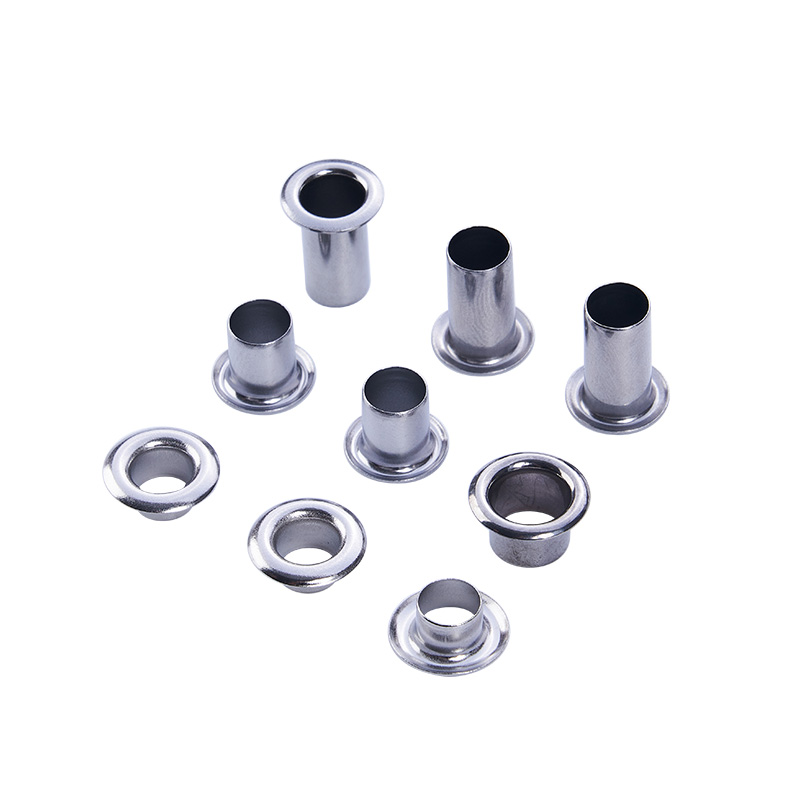
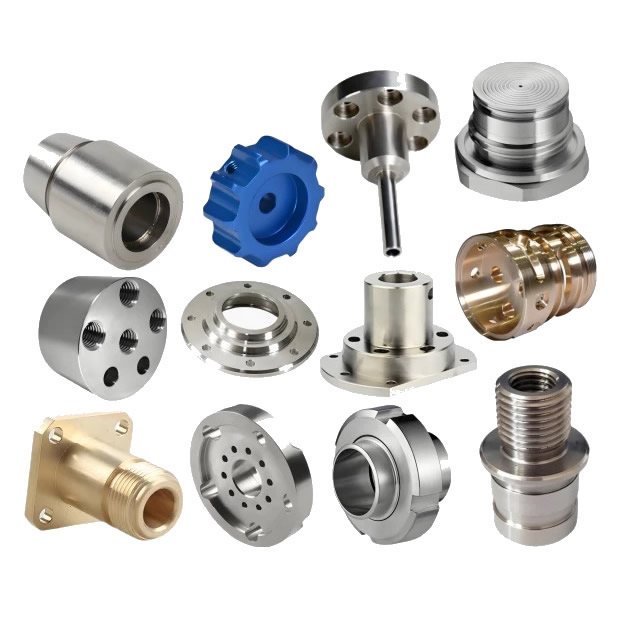
Pièces tournées de précision CNC
Une pièce tournée avec précision n'est pas fabriquée en l'inspectant plus attentivement ; elle est fabriquée en corrigeant le processus alors que la pièce est encore dans la machine. La dérive thermique et l'usure des outils déplacent la dimension au cours du lot ; L'inspection hors ligne détecte la dérive une fois les pièces fabriquées. Nuote Metals produit des pièces tournées de précision CNC en Chine avec un jaugeage en cours de processus et une compensation en boucle fermée, mesurant sur le tour et ajustant le décalage avant la pièce suivante. ±0,002 mm sur les diamètres critiques.
envoyer une demande
Description du produit
Pièces tournées avec précision CNC – La correction se produit dans la machine, pas dans la salle d'inspection
Une pièce tournée avec précision est souvent jugée par le rapport d'inspection : les résultats de la MMT, le tracé d'arrondi, l'état de surface. Mais le rapport d’inspection est une autopsie. Il vous indique ce que la pièce a mesuré après sa fabrication. Il ne vous indique pas si le processus a été corrigé alors que la pièce était encore dans la machine.
Les pièces tournées avec précision CNC ne sont pas définies par des tolérances plus strictes sur le dessin : elles sont définies par le contrôle du processus qui maintient ces tolérances tout au long du lot. La dérive thermique déplace le diamètre de 0,005 mm au cours de la première heure de production. L'usure de l'outil le déplace de 0,005 mm supplémentaire sur les mille pièces suivantes. Si le processus n'est pas corrigé, la pièce s'écarte des tolérances et le rapport d'inspection la détecte une fois le lot mis au rebut.
Chez Nuote Metals, nous produisons des pièces de tournage de précision CNC avec jaugeage en cours de processus et compensation en boucle fermée. Cet article couvre les deux sources de dérive, la méthode de compensation et ce qu'il faut vérifier avant d'accepter une pièce décolletée de précision.
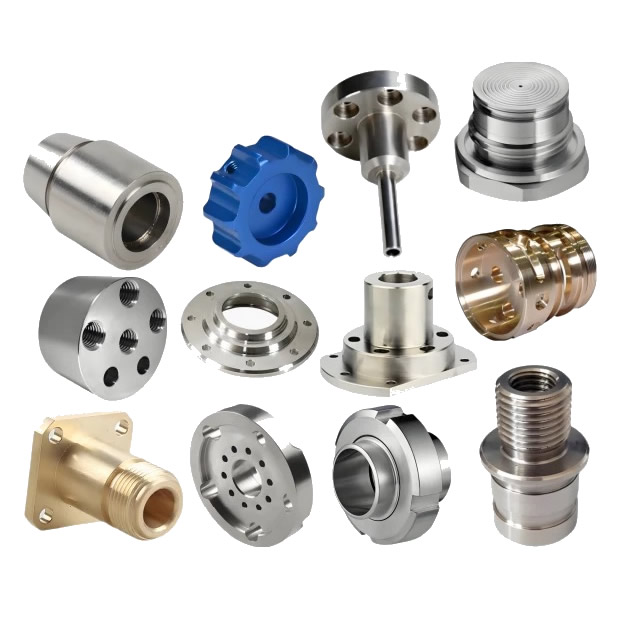
Les deux sources de dérive – croissance thermique et usure des outils
Les virages de précision dérivent pour deux raisons, et les deux sont prévisibles, mesurables et corrigibles.
| Source de dérive | Ce qui se produit | Magnitude typique | Méthode de correction |
|---|---|---|---|
| Croissance thermique | La broche et la pièce se dilatent à mesure que la machine se réchauffe | 0,005 à 0,015 mm pendant la première heure | Sonde de température + compensation de décalage |
| Usure des outils | Insérez des bords arrondis, la force de coupe augmente | 0,003 à 0,010 mm sur 1 000 pièces | Jaugeage en cours de processus + mise à jour du décalage |
Croissance thermiqueest le problème de la première heure. Les roulements de broche chauffent, la vis à billes se dilate et la pièce grossit à mesure qu'elle absorbe la chaleur de coupe. Un diamètre de 50 mm peut augmenter de 0,01 mm au cours de la première heure, suffisamment pour dépasser une tolérance de ±0,005 mm. La croissance n’est pas aléatoire : elle suit la courbe de température. Nous mesurons la broche et la pièce à usiner avec des capteurs de température et appliquons un décalage de compensation à la CNC : la trajectoire de l'outil se déplace à mesure que la machine se réchauffe.
Usure des outilsest le problème à long terme. Le bord de la plaquette s'arrondit progressivement : la force de coupe augmente, la pièce fléchit davantage et le diamètre dérive. Une plaquette usée peut déplacer le diamètre de 0,01 mm sur 1 000 pièces. L'usure n'est pas visible pour l'opérateur : elle apparaît dans la mesure. Nous évaluons la pièce en cours de processus et mettons à jour le décalage de l'outil lorsque le diamètre s'approche de la limite de contrôle, avant qu'il ne sorte de la tolérance.
PourPièces tournées de précision CNC, la dérive n'est pas un défaut, c'est une variable à compenser. Le fournisseur qui inspecte après le lot détecte la dérive ; le fournisseur qui mesure en cours de fabrication le corrige.
Jaugeage en cours de processus – Mesure sur le tour, pas dans la salle d'inspection
La jauge en cours de processus fait la différence entre la correction et la détection. La jauge est montée sur le tour (ou la pièce est mesurée par un palpeur) et le résultat est renvoyé à la CNC avant que la pièce suivante ne soit découpée.
Comment ça marche :
- Palpeur sur la tourelle (Renishaw OMP40) – mesure le diamètre après la passe de finition, avant la découpe de la pièce.
- Jauge en cours de processus (Marposs M110) – une jauge de type pied à coulisse qui entre en contact avec la pièce pendant l'usinage et envoie le diamètre à la CNC.
- Compensation en boucle fermée – la CNC compare le diamètre mesuré à la cible et met à jour le décalage d'outil pour la pièce suivante.
Ce qu'il corrige :
- Dérive thermique – le décalage est mis à jour à mesure que la machine se réchauffe.
- Usure de l'outil – le décalage est mis à jour au fur et à mesure de l'usure de la plaquette.
- Variation matérielle – une barre plus dure dévie davantage ; le décalage compense.
Ce qu'il ne corrige pas :
- Un roulement de broche usé – la jauge mesure le résultat et non la cause.
- Une barre pliée – la jauge mesure le diamètre et non la rectitude.
Pour les pièces tournées de précision CNC, la jauge en cours de processus ne remplace pas la MMT, elle est un complément. La jauge corrige le processus ; le CMM vérifie la pièce.
Référence standard : les tolérances dimensionnelles suivent les normes ISO 2768-mK et ISO 1101, sauf si une légende plus stricte est spécifiée. Cpk est calculé selon la norme ISO 22514.
Équipement et capacité
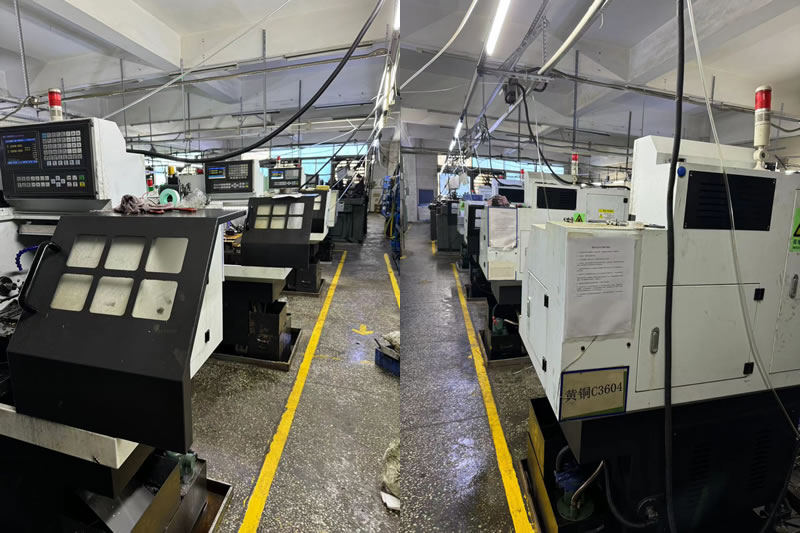
Nuote Metals exploite une cellule de tournage de précision avec jaugeage en cours de processus sur chaque tour.
- Tours CNC (Haas ST-20Y, Okuma Genos L) – avance-barre jusqu'à 80 mm, mandrin jusqu'à 300 mm.
- Palpeurs (Renishaw OMP40) – mesure du diamètre et de la longueur après la passe de finition.
- Jauges en cours de processus (Marposs M110) – mesure continue du diamètre sur des pièces à grand volume.
- MMT (Zeiss Contura 7/10/6) – vérification finale, fixée sur le repère d'usinage.
- Capteurs de température – broche et pièce, alimentant le modèle de compensation.
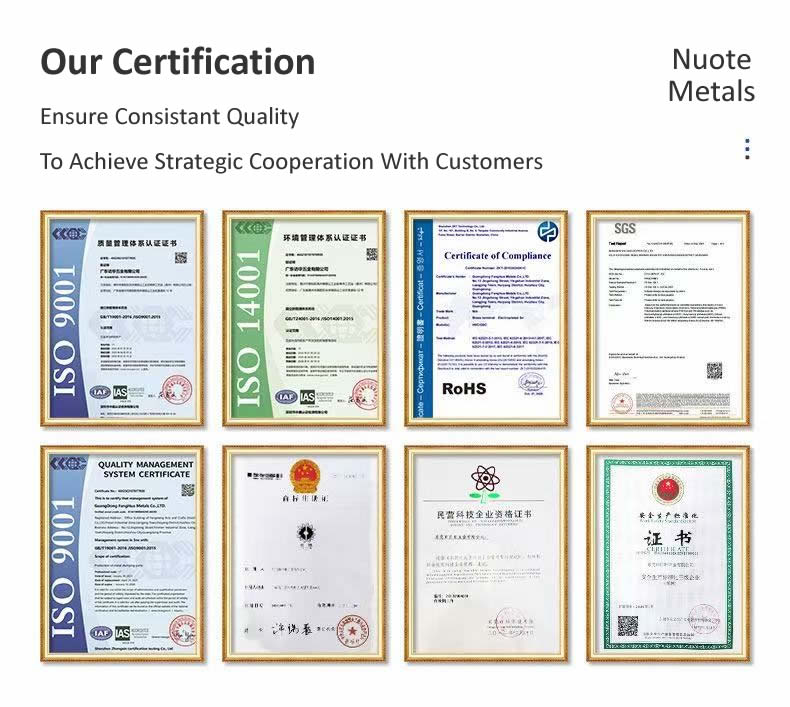
Attestation :ISO 9001 :2015 (certificat disponible sur demande). Capacité annuelle : 3 millions de pièces tournées de précision pour les programmes de sécurité hydraulique, médicale et automobile. Cpk ≥1,33 sur les diamètres critiques avec jaugeage en cours de fabrication ; Cpk ≥1,67 avec jauge à 100 % et cycle plus lent.
Limitation:Le jaugeage en cours de processus est validé pour les diamètres ≥3 mm et les longueurs ≤150 mm. En dessous de 3 mm, le contact de la sonde dévie la pièce ; une mesure optique est utilisée à la place. Au-dessus de 150 mm, la pièce dévie entre les centres : la jauge mesure la déflexion et non le diamètre.
Un exemple réel – Cpk augmenté de 1,0 à 1,5 avec compensation en cours de processus
Un fabricant allemand d'équipements hydrauliques avait besoin d'un tiroir de vanne tourné avec précision : diamètre de 20 mm, tolérance de ±0,003 mm, Cpk ≥1,33. Leur fournisseur précédent a inspecté après le lot : le Cpk était de 1,0 et 2 % des pièces étaient hors tolérance.
Ce que nous avons fait différemment :
- J'ai installé un palpeur Renishaw sur le tour et mesuré le diamètre après la passe de finition, toutes les 10 pièces.
- Compensation thermique appliquée : le décalage a été mis à jour à mesure que la broche se réchauffait, en fonction du capteur de température.
- Mise à jour du décalage d'outil lorsque le diamètre approchait de la limite de contrôle, avant que la pièce ne dérive hors tolérance.
- Vérification du lot final sur une MMT Zeiss Contura – Cpk 1,52.
Une leçon que nous avons apprise :Au début de notre programme de tournage de précision, nous nous sommes appuyés sur un échantillonnage MMT hors ligne pour un lot de 50 000 pièces. La dérive thermique de la première heure a modifié le diamètre de 0,008 mm : 2 % du lot était hors tolérance et a dû être retravaillé à nos frais. Depuis lors, chaque pièce présentant une tolérance inférieure à ± 0,005 mm est soumise à un calibrage en cours de processus, et non à un échantillonnage hors ligne.
Limitation:La sonde en cours de processus ajoute 4 secondes par mesure, pour un cycle de 30 secondes, soit une augmentation du temps de cycle de 13 %. Pour les pièces à grand volume, la jauge en cours de processus (Marposs) est plus rapide, mais elle nécessite une tête de jauge dédiée pour chaque diamètre.
Expédition de 50 000 bobines sans aucune pièce hors tolérance. C'est ce que devraient offrir les pièces tournées de précision CNC : pas seulement une pièce qui mesure correctement sur la MMT, mais un processus qui se corrige de lui-même avant que la pièce ne dérive, car la jauge est sur le tour, pas dans la salle d'inspection.
Foire aux questions
Q1 : Le jaugeage en cours de processus augmente-t-il le temps de cycle ?
R : Oui : une sonde tactile ajoute 3 à 5 secondes par mesure ; une jauge en cours de processus ajoute 1 à 2 secondes. Pour un cycle de 30 secondes, cela représente une augmentation de 3 à 13 %. Mais l'augmentation est compensée par la réduction des rebuts : un lot qui aurait été rebuté à 2 % hors tolérance devient 0 %. Pour les pièces tournées de précision CNC avec des tolérances serrées, le coût total est inférieur avec le calibrage en cours de processus, mais pas supérieur.
Q2 : Quand le calibrage en cours de processus est-il nécessaire pour les pièces tournées avec précision ?
R : Lorsque la tolérance est de ± 0,005 mm ou moins, lorsque le lot est suffisamment long pour que l'usure de l'outil soit importante (plus de 500 pièces), ou lorsque le matériau varie d'une barre à l'autre. Pour les lots courts avec des tolérances lâches, un échantillonnage CMM hors ligne est suffisant. Pour les pièces de tournage de précision CNC dans les applications hydrauliques, médicales ou de sécurité automobile, le calibrage en cours de processus est la norme et non une option.
Q3 : Pouvez-vous fournir des données Cpk avec l’envoi ?
R : Oui. Chaque lot de tournage de précision est livré avec un rapport Cpk sur les diamètres critiques, calculé à partir des données de jauge en cours de processus et vérifié sur la MMT. Le rapport comprend les cartes de contrôle, l'enregistrement de l'usure des outils et le journal de compensation thermique. Pour les pièces tournées de précision CNC dans les industries réglementées, le rapport Cpk fait partie du package PPAP.
Q4 : Pouvez-vous fournir des commentaires DFM pour savoir si ma pièce nécessite un jaugeage en cours de processus ?
R : Oui. Envoyez le dessin avec la tolérance, la taille du lot et le matériau. Notre équipe d'ingénieurs examine le risque de dérive et confirme si la tolérance et la longueur du lot justifient un jaugeage en cours de processus ou si un échantillonnage sur MMT hors ligne est suffisant. Lorsque la tolérance est plus stricte que la dérive, nous recommandons la méthode de jaugeage avant de proposer un devis, et non après l'échec du premier lot.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité