Produits
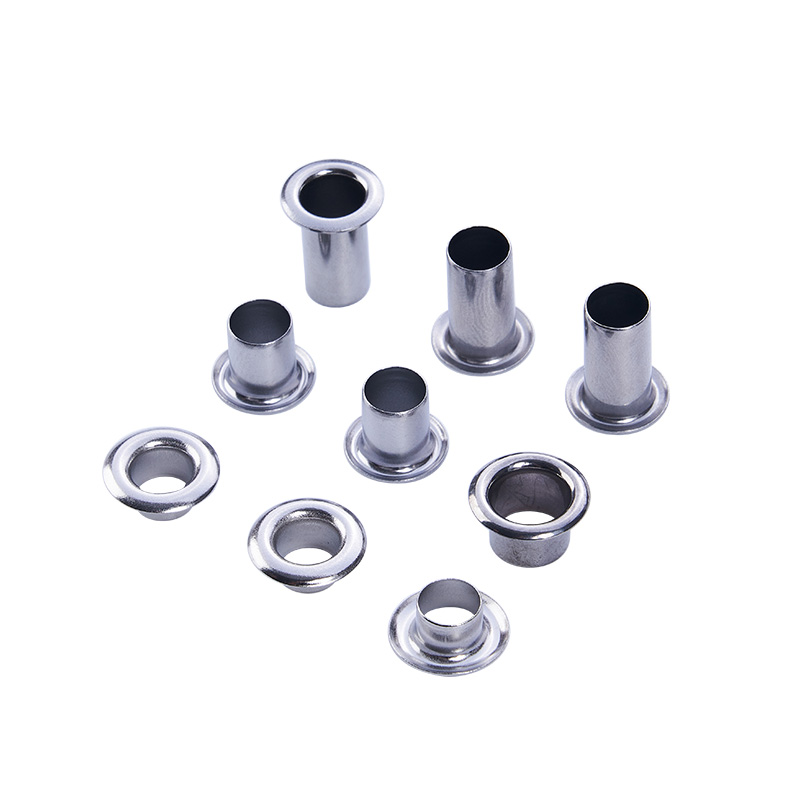
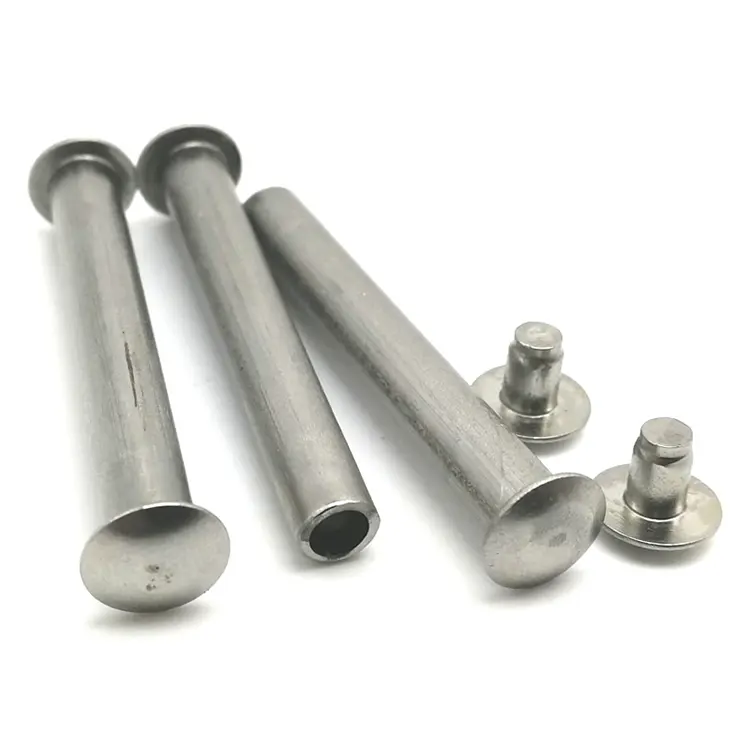
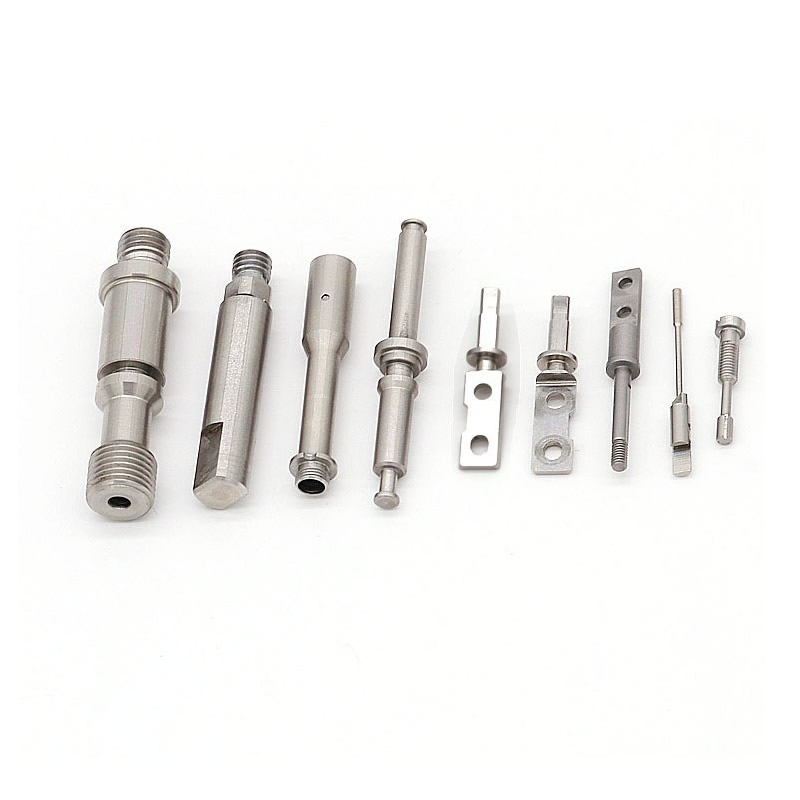
Composants usinés CNC
Un composant usiné CNC est rarement fabriqué sur une seule machine. Il est tourné, puis fraisé, puis rectifié, et chaque fois qu'il bouge, la donnée peut changer. Nuote Metals produit des composants usinés CNC en Chine avec une donnée établie lors de la première opération et référencée à chaque opération ultérieure : tournage, fraisage, meulage et inspection. ±0,005 mm sur les fonctionnalités critiques.
envoyer une demande
Description du produit
Composants usinés CNC – La référence doit survivre à chaque opération
Un composant usiné CNC n’est pas une pièce à opération unique. C'est une séquence : tourné sur un tour, fraisé sur un centre d'usinage, rectifié sur une meuleuse, inspecté sur une MMT. Chaque opération supprime de la matière, modifie l'état de contrainte et introduit une variation. Et chaque fois que le composant est resserré, la référence peut se déplacer : l'alésage qui était concentrique après le tournage est décalé de 0,02 mm après le fraisage, la face qui était plate après le fraisage est déformée de 0,01 mm après le meulage.
Les composants usinés CNC sont jugés en fonction de l'alignement des caractéristiques après chaque opération, et pas seulement après la première. La donnée est le fil qui maintient la séquence ensemble. Si la référence se déplace, les caractéristiques ne s'alignent pas et le composant ne s'assemble pas, même si chaque opération individuelle respecte sa tolérance.
Chez Nuote Metals, nous produisons des composants usinés CNC avec une référence établie lors de la première opération et référencée à chaque opération ultérieure. Cet article couvre le défi multi-processus, la méthode de contrôle des données et ce qu'il faut vérifier avant d'accepter un composant.
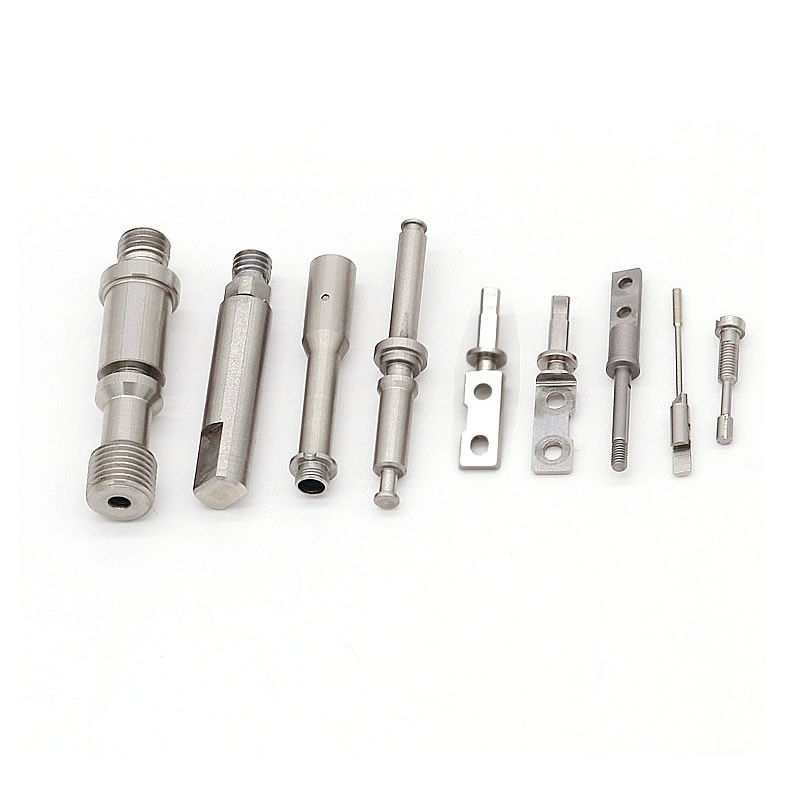
Le défi multi-processus – là où les composants perdent leur alignement
Un composant nécessitant un tournage, un fraisage et une rectification passe par au moins trois machines et trois installations. Chaque configuration est une chance pour la donnée de changer.
| Opération | Données typiques | Risque si la donnée change | Effet sur le composant |
|---|---|---|---|
| Tournant | Visage et alésage | Alésage non concentrique à la face | L’arbre d’accouplement se coince ou fuit |
| Fraisage | Visage et alésage tournés | Trou transversal non aligné avec l'alésage | La goupille n’entre pas ou entre sous un angle |
| Affûtage | Visage et alésage tournés | Diamètre rectifié non concentrique à l'alésage | Le roulement s'épuise, vibration |
| Inspection | Référence de dessin | Caractéristiques mesurées à partir de différentes origines | Bonnes pièces rejetées, mauvaises pièces acceptées |
Le risque n’est pas la tolérance d’une seule opération, mais la relation entre les opérations.Un alésage de ±0,01 mm après tournage est toujours de ±0,01 mm après fraisage, si la référence est la même. Mais si le dispositif de fraisage fait référence au diamètre extérieur au lieu de l'alésage, la position du trou transversal se décale en fonction de la tolérance OD et le composant tombe en panne.
Pour les composants usinés CNC, la donnée n'est pas une formalité de dessin : c'est la référence physique qui doit être conservée depuis la première découpe jusqu'au contrôle final.
Une donnée, chaque opération – Comment nous contrôlons la séquence
Nous établissons la référence lors de la première opération (généralement la face tournée et l'alésage) et nous référençons cette même donnée à chaque opération ultérieure. Le luminaire est conçu autour de la référence et non autour d'une surface de serrage pratique.
Tournant: La face et l'alésage sont usinés dans la même configuration : l'alésage est concentrique à la face par défaut. C'est la donnée.
Fraisage: Le dispositif se serre sur la face tournée et se positionne sur l'alésage. Les trous transversaux et les méplats sont usinés par rapport à l'alésage et non au diamètre extérieur. Si le diamètre extérieur n'est pas rond, le trou transversal est toujours aligné sur l'alésage.
Affûtage: Le luminaire se serre sur la même face et se positionne sur le même alésage. Le diamètre rectifié est concentrique à l'alésage et non au diamètre extérieur précédent.
Inspection: Les montages CMM sur la même face et le même alésage. Les caractéristiques sont mesurées à partir de la même origine que celle utilisée lors de l'usinage, et non à partir d'une surface pratique.
Pourquoi c'est important :Un composant avec une tolérance de diamètre extérieur de 0,02 mm et une tolérance de position de trou transversal de 0,01 mm peut toujours s'assembler, si le trou transversal est référencé à l'alésage. La tolérance OD ne s'empile pas dans la position des trous croisés. La donnée brise la pile.
Référence normative :La pratique de référence suit les normes ASME Y14.5 et ISO 5459. Les tolérances dimensionnelles suivent la norme ISO 2768-mK, sauf si une légende plus stricte est spécifiée.
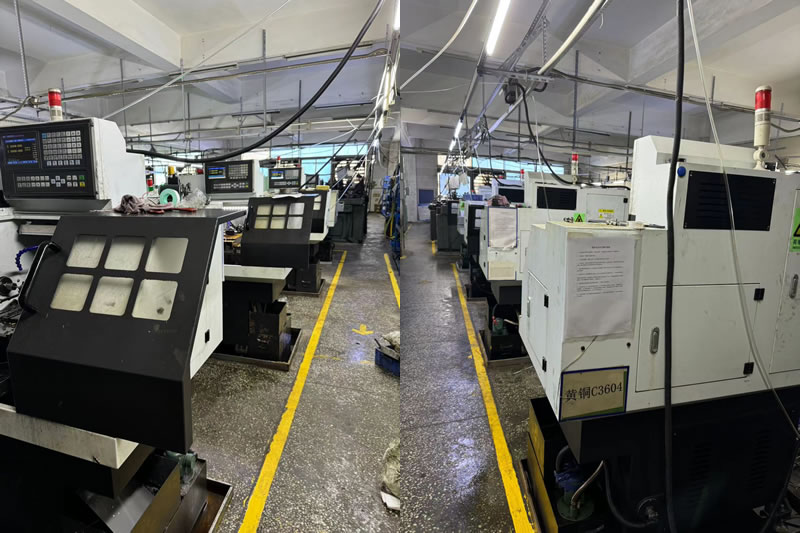
L'équipement qui rend possible l'usinage à référence unique
L'usinage à référence unique n'est pas seulement une gamme de processus : il nécessite un équipement capable de conserver la référence tout au long des opérations.
Centres de tournage-fraisage 5 axes(DMG MORI NHX 5000, Mazak Integrex) : Tourner et fraiser en une seule configuration : la référence ne quitte jamais le mandrin. Pour les composants comportant des trous transversaux, des méplats et des éléments tournés, le centre de fraisage-tournage élimine le transfert entre le tour et le centre d'usinage.
Tours CNC avec outillage dynamique(Haas ST-20Y, Okuma Genos L) : Tourner, percer des trous croisés et tarauder en une seule configuration : la référence est établie au niveau de la face et de l'alésage, et le trou transversal est usiné par rapport à celui-ci sans re-serrage.
MMT avec palpeur de scanning(Zeiss Contura 7/10/6) : Montages sur la même référence utilisée dans l'usinage : l'inspection confirme la relation entre les caractéristiques, pas seulement les dimensions individuelles.
Jaugeage en cours de processus :Pour les caractéristiques critiques, la jauge est conçue autour de la référence (l'alésage ou la face) de sorte que la mesure reflète la condition d'assemblage et non une surface de serrage pratique.
Pour les composants usinés CNC, l'équipement n'est pas une liste de machines, c'est un système qui préserve les données depuis la première coupe jusqu'à l'inspection finale.
Un exemple réel : alignement de trous croisés enregistré par une seule référence
Un fabricant allemand d'équipements hydrauliques avait besoin d'un corps de vanne 4140 avec un alésage tourné, une face de montage fraisée et quatre trous transversaux. Les trous transversaux devaient être positionnés à moins de 0,02 mm de l’axe de l’alésage. Leur fournisseur précédent a tourné le corps, puis fraisé les trous transversaux en faisant référence au diamètre extérieur : la position des trous transversaux variait de 0,06 mm et 9 % des composants ont échoué à l'assemblage.
Ce que nous avons fait différemment :
- Établissement de l'alésage comme référence lors du tournage : usinage de l'alésage et de la face en une seule configuration.
- Fraisage des trous transversaux sur un centre de fraisage à 5 axes : le composant n'a jamais quitté le mandrin et les trous transversaux ont été usinés par rapport à l'alésage.
- Rectifiez l'alésage après le traitement thermique en utilisant la même référence d'alésage : la concentricité a été préservée.
- Vérification de la position du trou transversal sur une MMT Zeiss Contura, fixée sur la référence d'alésage, et non sur le diamètre extérieur.
- 1 200 composants expédiés sans échec d’assemblage.
Une leçon que nous avons apprise :Au début de notre programme multi-processus, nous avons eu un lot dans lequel le dispositif de meulage faisait référence à une surface différente de celle du dispositif de tournage : 3 % des composants manquaient de concentricité. Ce lot a été retravaillé à nos frais, et nous avons depuis fait de la liste de contrôle de transfert de données une étape obligatoire avant le démarrage de tout travail multi-processus.
Limitation:Cette approche à référence unique est validée pour les composants dont l'alésage est accessible pour le montage à chaque opération. Pour les composants dont les caractéristiques internes ne sont pas accessibles après l'assemblage, les données devront peut-être être transférées et la pile réévaluée.
Voici ce que les composants usinés CNC devraient offrir :pas seulement un composant qui répond à la tolérance de chaque opération, mais un composant dont les caractéristiques s'alignent parce que la donnée a été préservée et non rétablie à chaque configuration.
Foire aux questions
Q1 : Pourquoi une donnée est-elle importante pour les composants usinés CNC multi-processus ?
R : Car chaque fois que le composant est resserré, la référence peut se déplacer. Un alésage concentrique après tournage peut être espacé de 0,02 mm après le fraisage, si le dispositif de fraisage fait référence au diamètre extérieur au lieu de l'alésage. Une donnée, établie lors de la première opération et référencée à chaque opération ultérieure, brise la pile de tolérances. Les caractéristiques s'alignent parce qu'elles sont mesurées à partir de la même origine, et non parce que chaque opération respecte sa propre tolérance.
Q2 : Pouvez-vous usiner un composant complet en une seule configuration ?
R : Pour de nombreux composants, oui, sur un centre de fraisage-tournage à 5 axes. Le tournage, le fraisage, les trous transversaux et les filetages sont usinés sans re-serrage et la référence ne quitte jamais le mandrin. Pour les composants qui nécessitent un traitement thermique ou une rectification après usinage, la donnée est transférée au dispositif de rectification, mais il s'agit de la même donnée et non d'une nouvelle. Le but est de minimiser le nombre de transferts de données, et non de les supprimer à tout prix.
Q3 : Comment vérifiez-vous que les données ont été préservées au fil des opérations ?
R : Nous fixons le composant sur les mêmes données que celles utilisées lors de l'usinage (la face tournée et l'alésage) et mesurons les caractéristiques critiques sur une MMT. Si la position du trou transversal est dans la tolérance lorsqu'elle est mesurée à partir de l'alésage, la donnée a été préservée. S'il est dans la tolérance lorsqu'il est mesuré à partir du diamètre extérieur mais hors lorsqu'il est mesuré à partir de l'alésage, la référence a été perdue et le composant peut échouer lors de l'assemblage.
Q4 : Le contrôle à donnée unique ajoute-t-il un coût au composant ?
R : Cela augmente les coûts de montage et le temps d'inspection : les montages doivent être conçus autour de la référence et la MMT doit être fixée de la même manière. Mais cela réduit les coûts d’assemblage : moins de composants sont rejetés, moins de composants sont retravaillés et la chaîne d’assemblage ne s’arrête pas. Pour les composants usinés CNC comportant plusieurs fonctionnalités qui doivent s'aligner, le coût total est inférieur avec un contrôle à une seule donnée, mais pas plus élevé. Nous fournissons une ventilation des coûts montrant le coût de montage et d'inspection par rapport à la réduction attendue des rebuts d'assemblage.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité