Produits
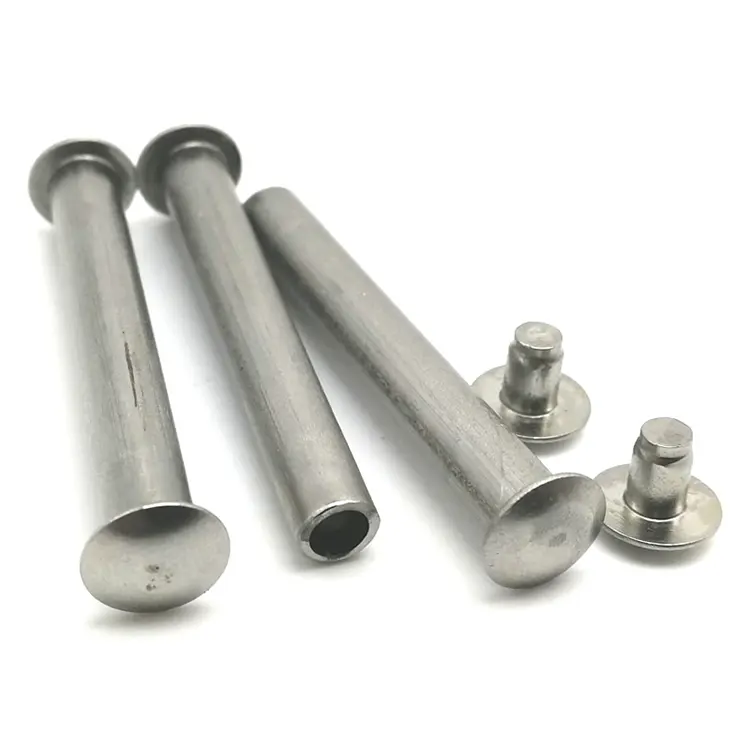
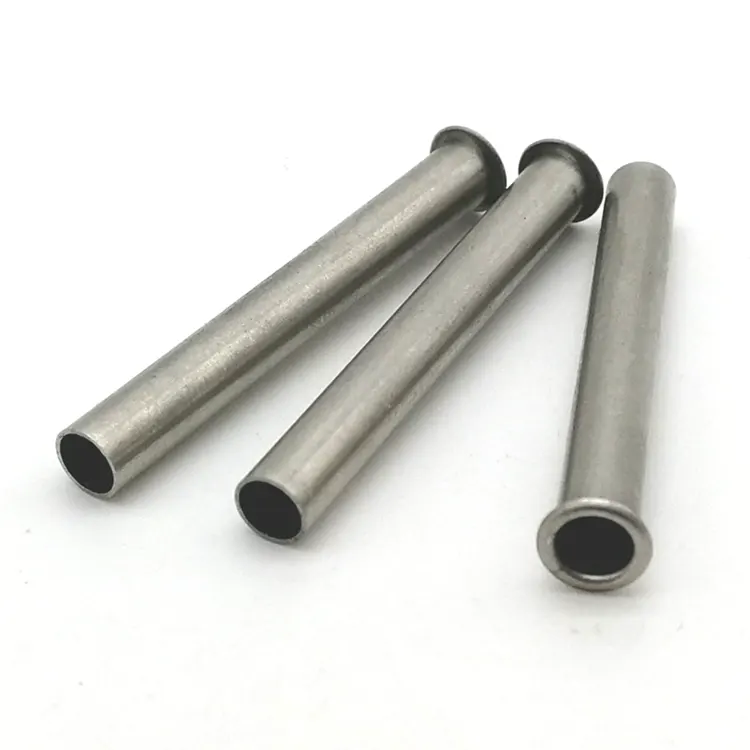
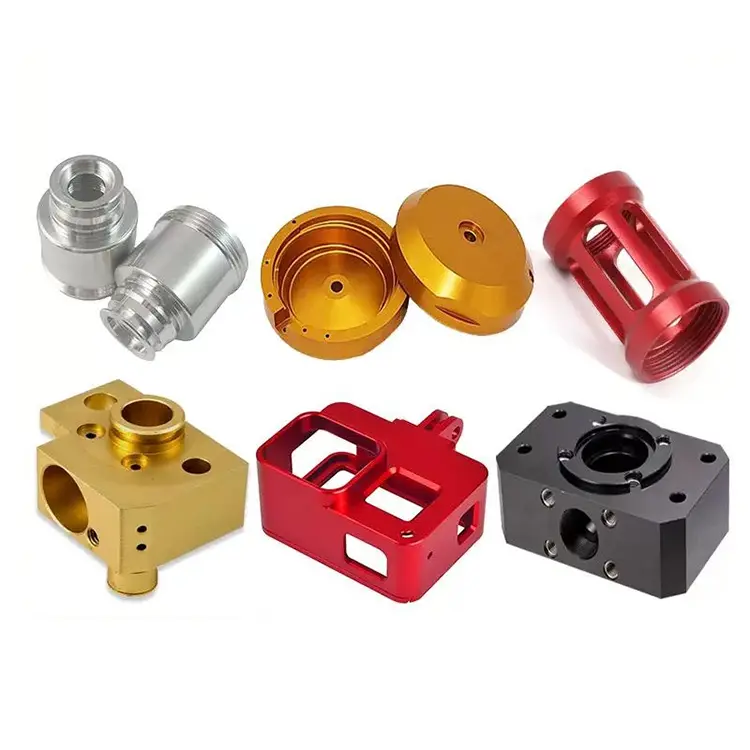
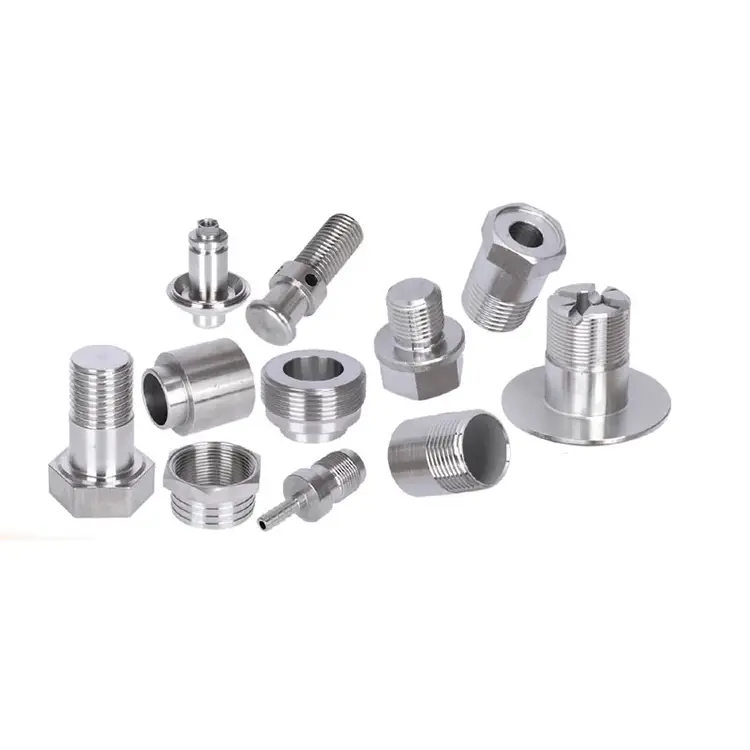
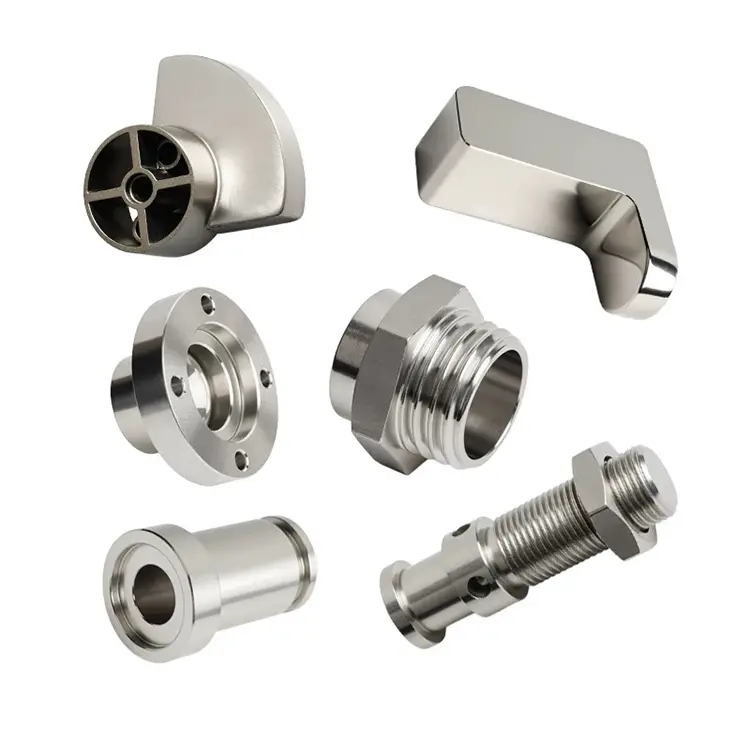
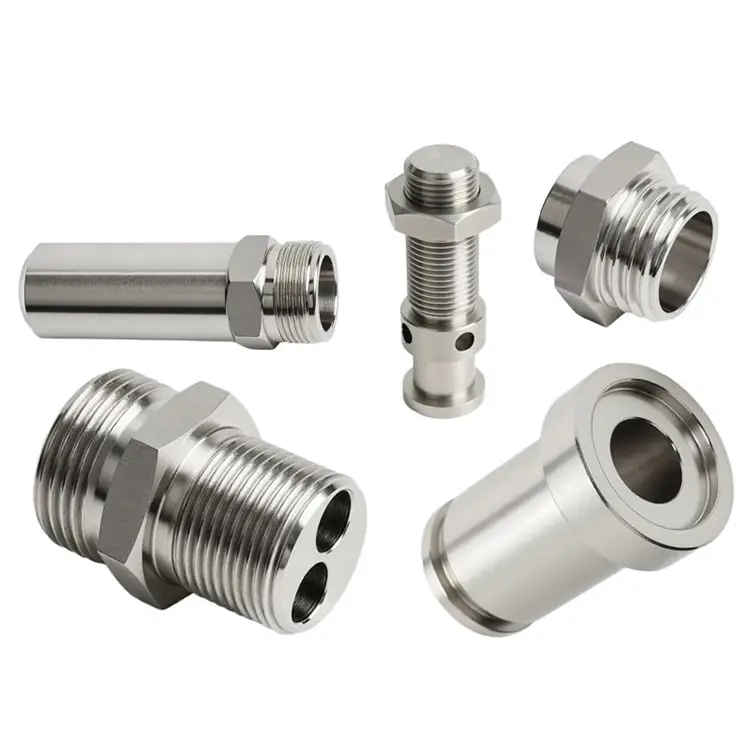
Pièces de tournage en aluminium
Nuote Metals produit et fournit une variété de pièces de tournage CNC en aluminium personnalisées en Chine, offrant des services d'usinage de l'aluminium. Nous disposons de machines de tournage et de fraisage CNC avancées pour fournir des solutions d'usinage à guichet unique.
envoyer une demande
Description du produit
L'aluminium est le métal le plus usinable d'usage courant. Il coupe rapidement, produit des copeaux courts et nécessite moins d'usure que l'acier ou l'acier inoxydable. C'est pourquoi de nombreux magasins considèrent l'aluminium comme un matériau pour débutants : simple à citer, simple à utiliser.
Mais la précisionPièces de tournage en aluminiumne sont pas simples. La douceur de l'aluminium provoque des bavures difficiles à éliminer. Sa faible rigidité signifie que les pièces à paroi mince fléchissent sous la pression de serrage. Sa dilatation thermique élevée signifie que les dimensions peuvent varier entre l'usinage et l'inspection. Et sa surface se tache ou se raye facilement, un défaut esthétique qui devient un échec fonctionnel pour les surfaces anodisées ou d'étanchéité.
Nuote Metals usine l’aluminium différemment. Nous le traitons comme un matériau de précision et non comme une marchandise. Chaque pièce bénéficie de protocoles d'outillage, de liquide de refroidissement et d'inspection conçus pour les comportements spécifiques de l'aluminium.
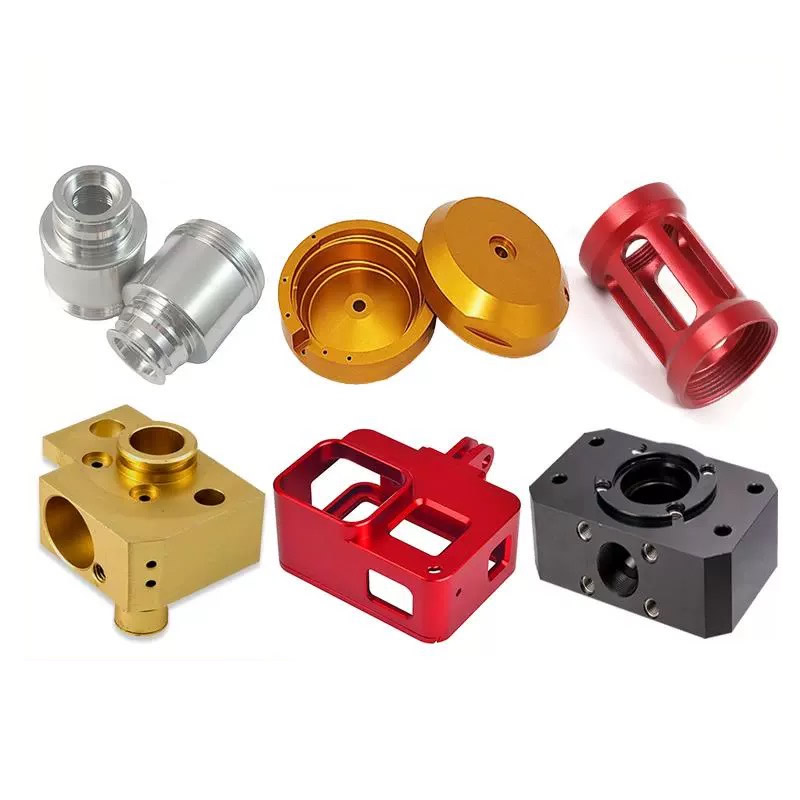
Les trois problèmes cachés du tournage de l'aluminium
1. Formation de bavures sur les bords et les filetages.
Pièces de tournage en aluminium ductiles, bavures filandreuses qui s'accrochent à la pièce. L'ébavurage standard manque les bords internes, les trous transversaux et les racines de filetage. Pour les pièces anodisées, les bavures piégées deviennent des défauts visibles. Pour les surfaces d'étanchéité, ils provoquent des fuites. Nous utilisons des vitesses d'avance et une géométrie d'outil contrôlées pour minimiser la formation de bavures à la source, puis un ébavurage thermique ou une finition par écoulement abrasif pour les caractéristiques internes que les outils manuels ne peuvent pas atteindre.
2. Déflexion des parois minces sous serrage.
Le faible module d'élasticité de l'aluminium (69 GPa contre 200 GPa pour l'acier) signifie que les pièces à paroi mince se déforment sous la pression du mandrin. Un mur qui mesure 0,5 mm peut se comprimer de 0,1 mm lors de la rotation, puis rebondir une fois relâché. Nous utilisons des mâchoires souples usinées au diamètre extérieur de la pièce, un serrage basse pression et des bagues de support pour les sections à paroi mince. Pour les pièces critiques, nous vérifions l’épaisseur de paroi avec une jauge à ultrasons après usinage.
3. Dérive de dilatation thermique.
L'aluminium se dilate à 23 μm/m·°C, soit environ deux fois plus que l'acier. Une pièce de 100 mm peut croître de 0,05 mm avec un changement de température de 20°C. Dans une salle d'inspection à température contrôlée, la pièce rétrécit, mais si l'atelier d'usinage est plus chaud, la dimension peut sembler hors tolérance. Nous trempons les pièces à température ambiante avant l'inspection finale et utilisons des mesures compensées en température pour les caractéristiques critiques.
Alliages d’aluminium que nous usinons – et à quoi sert chacun d’eux
| Alliage | Usinabilité | Force | Résistance à la corrosion | Meilleure application |
|---|---|---|---|---|
| 6061-T6 | Excellent | Modéré (310 MPa) | Bien | Usage général, supports, boîtiers |
| 7075-T6 | Bien | Élevé (570 MPa) | Modéré | Aéronautique, structurels à haute résistance |
| 2024-T4 | Équitable | Élevé (470 MPa) | Mauvais (nécessite un revêtement) | Équipements aéronautiques, critiques pour la fatigue |
| 5052-H32 | Bien | Faible (230 MPa) | Excellent (marin) | Marine, chimique, extérieur |
| 6082-T6 | Excellent | Modéré (340 MPa) | Bien | Equivalent européen de 6061 |
| 2011 | Excellent | Modéré | Pauvre | Tournage à grande vitesse, connecteurs |
Une note sur le 7075 par rapport au 6061 : le 7075 offre presque le double de la résistance du 6061, mais il est plus cher, moins résistant à la corrosion et plus sujet à la fissuration par corrosion sous contrainte. Pour la plupart des pièces tournées à usage général, le 6061-T6 constitue le meilleur équilibre entre résistance, usinabilité et coût. Nous aidons nos clients à choisir en fonction des exigences de charge, de l'environnement et du budget, et pas seulement de ce qui est en stock.
Notre ligne de tournage en aluminium – conçue pour la précision et le volume
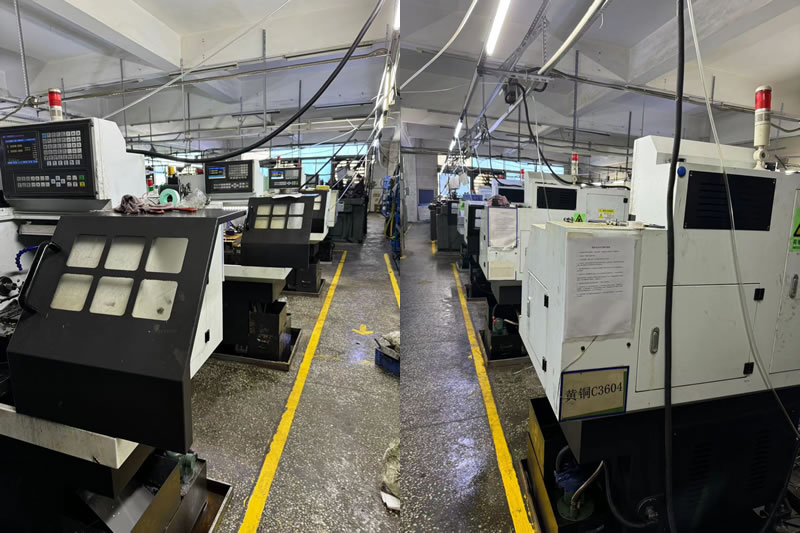
Nuote Metals exploite un département dédié au tournage de l'aluminium, distinct de nos lignes d'acier et de laiton. Cette séparation empêche la contamination croisée des copeaux et du liquide de refroidissement, un facteur critique pour la qualité de l'anodisation. Un seul copeau d'aluminium incrusté dans une pièce en acier est un défaut esthétique ; un copeau d'acier incrusté dans une pièce en aluminium devient une tache noire visible après anodisation.
Équipement et capacité :
12 tours CNCdédiés à l'aluminium, allant des centres de fraisage-tournage 5 axes aux tours à barres à grande vitesse.
Capacité du bar :Diamètre de 3 mm à 80 mm pour les travaux alimentés à la barre ; 300 mm pour les travaux en mandrin.
Vitesses de broche :Jusqu'à 8 000 tr/min pour les pièces de petit diamètre, garantissant des coupes nettes.
Liquide de refroidissement haute pression :70 à 100 bars, dirigés vers le tranchant pour briser les copeaux et contrôler la chaleur.
Lignes internes d’anodisation et de conversion de chromate – nous contrôlons l’ensemble du processus, de la barre brute à la pièce finie et revêtue.
Capacité de volume :
Prototype:1 à 50 pièces, usinées sur nos centres de fraisage-tournage 5 axes pour des géométries complexes en une seule configuration.
Production en faible volume :50 à 5 000 pièces, exécutées sur des tours CNC avec des outils à changement rapide.
Production en grand volume :Plus de 5 000 à 500 000 pièces, exécutées sur des tours à barres à grande vitesse avec chargeurs de barres automatiques et jaugeage en cours de processus.
Pourquoi cela est important pour vous :Lorsque vous nous envoyez un dessin de pièces de tournage en aluminium, il est adressé à une équipe qui usine l'aluminium tous les jours, et non à un atelier polyvalent qui alterne entre l'acier, le laiton et le plastique. C'est pourquoi nous pouvons respecter des tolérances de ± 0,005 mm sur les pièces à paroi mince et fournir des surfaces prêtes à l'anodisation sans ébavurage secondaire.
Un exemple réel : boîtier d'actionneur aérospatial 7075-T6
Un fournisseur aérospatial européen avait besoin d'un boîtier d'actionneur 7075-T6 avec une tolérance d'alésage de 0,008 mm, une finition interne Ra 0,4 μm et aucune bavure visible sur les trous transversaux. Leur fournisseur précédent a livré des pièces qui ont échoué à l'inspection d'anodisation : des bavures piégées dans les trous transversaux ont créé des défauts visibles après le revêtement.
Ce que nous avons fait différemment :
- Utilisation de vitesses d'avance contrôlées pour le perçage transversal afin de minimiser la formation de bavures à la source.
- Finition par flux abrasif appliqué aux trous transversaux internes, éliminant les bavures que les outils manuels ne peuvent pas atteindre.
- Finition de surface vérifiée avec un profilomètre portable avant anodisation.
- Expédié 2 500 pièces sans aucun rejet d’anodisation. Le client a supprimé son opération d'ébavurage entrant et a réduit le délai de livraison de 8 jours.
Questions fréquemment posées sur les pièces de tournage en aluminium
Q1 : Quel est le meilleur alliage d’aluminium pour le tournage CNC ?
R : Le 6061-T6 est le meilleur choix pour la plupart des pièces tournées : il offre une bonne résistance (310 MPa), une excellente usinabilité et une bonne résistance à la corrosion à un coût raisonnable. Le 7075-T6 est meilleur pour les applications à haute résistance mais coûte plus cher et est moins résistant à la corrosion. Le 2024 offre une résistance élevée à la fatigue pour les pièces d’avion mais nécessite un revêtement protecteur. Le 5052 est idéal pour les environnements marins ou chimiques. Nuote Metals peut recommander l’alliage optimal en fonction de votre charge, de votre environnement et de votre budget.
Q2 : Comment éviter les bavures sur les pièces tournées en aluminium ?
R : La prévention des bavures commence par la géométrie de l'outil et les paramètres de coupe. Nous utilisons des plaquettes de coupe tranchantes et hautement positives et programmons des vitesses d'avance qui cisaillent proprement le matériau au lieu de le pousser. Pour les trous transversaux et les filetages, nous utilisons une avance et une vitesse de broche contrôlées pour minimiser la formation de bavures. Pour les éléments internes que les outils manuels ne peuvent pas atteindre, nous appliquons une finition par flux abrasif ou un ébavurage thermique. Pour les pièces anodisées, nous inspectons les bavures avant le revêtement, car l'anodisation les rend permanentes.
Q3 : Pouvez-vous respecter des tolérances strictes sur les pièces en aluminium à paroi mince ?
R : Oui, avec le bon porte-pièce. La faible rigidité de l'aluminium signifie que les pièces à paroi mince fléchissent sous la pression de serrage. Nous utilisons des mâchoires souples usinées au diamètre extérieur de la pièce, des mandrins basse pression et des bagues de support pour les sections à paroi mince. Pour les murs inférieurs à 1 mm, nous pouvons usiner en plusieurs passes avec détente entre les opérations. Nous vérifions l'épaisseur de la paroi avec une jauge à ultrasons et les dimensions finales avec une MMT une fois la pièce stabilisée à température ambiante.
Balises actives: Pièces de tournage en aluminium
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité