Produits
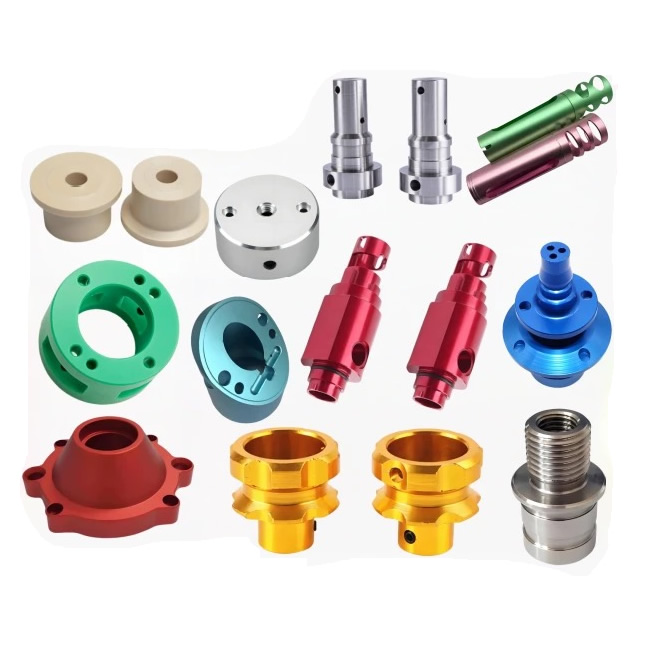
Pièces tournées en aluminium
Une pièce tournée en aluminium est jugée deux fois : une fois sur le tour et une fois après anodisation. Une surface qui mesure Ra 0,8 μm sur le tour peut montrer des bagues tournantes visibles après anodisation, car la couche d'oxyde révèle chaque marque d'outil. Nuote Metals produit des pièces tournées en aluminium en Chine avec une texture de surface contrôlée pour l'anodisation : inserts polis non revêtus, marques d'avance contrôlées et Ra vérifié avant le revêtement. 6061, 7075, 2024.
envoyer une demande
Description du produit
Une pièce tournée en aluminium n’est pas terminée à sa sortie du tour. Il est terminé lorsqu'il revient de l'anodisation et la surface qui semblait acceptable sous la lumière de l'atelier montre chaque marque d'alimentation sous la forme d'un anneau visible. La couche d'oxyde ne cache pas la texture ; cela l'amplifie.
Les pièces de tournage en aluminium sont jugées deux fois par leur surface : une fois par le profilomètre sur le tour et une fois par l'oeil après anodisation. Le profilomètre mesure Ra ; il ne mesure pas si la texture est constituée d'anneaux circonférentiels, de rayures aléatoires ou d'une surface tachée. Deux pièces peuvent toutes deux mesurer Ra 0,8 μm : l'une semble uniforme après anodisation, l'autre présente des anneaux.
Chez Nuote Metals, nous produisons des pièces tournées en aluminium avec une texture de surface contrôlée pour l'anodisation : inserts polis non revêtus, marques d'avance contrôlées et Ra vérifié avant le revêtement. Cet article couvre l'outillage, les marques d'avance et ce qu'il faut vérifier avant d'accepter une pièce tournée en aluminium.
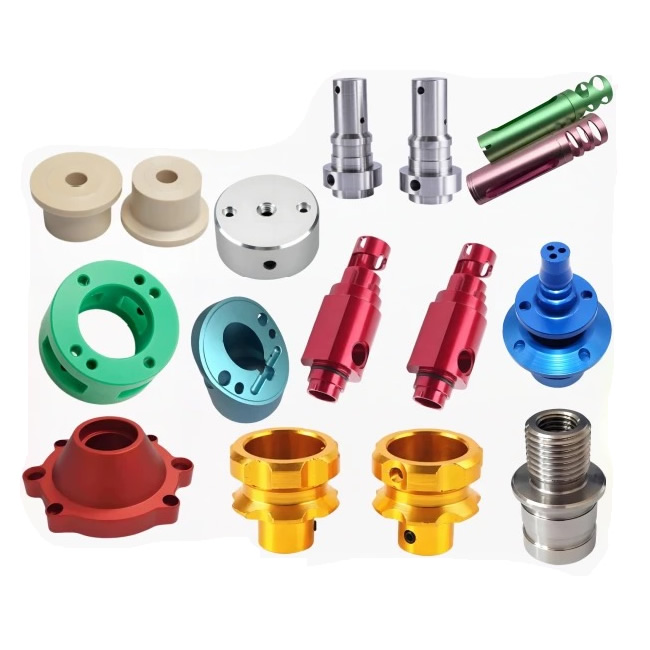
Trois marques de tournage qui deviennent visibles après l'anodisation
L'anodisation convertit la surface de l'aluminium en oxyde d'aluminium : l'oxyde suit la topographie de la surface, de sorte que les pics se transforment en pics et les vallées en vallées. La texture devient plus visible, pas moins.
| Marque de virage | Quelles sont les causes | Apparence après anodisation | Comment nous l'évitons |
|---|---|---|---|
| Anneau d'alimentation circonférentiel | Avance par tour trop grossière ou plaquette usée | Bande spirale sombre autour du diamètre | Avance de finition plus fine (0,05–0,08 mm/tour), plaquette racleur |
| Déchirure accumulée des bords | L'aluminium se soude à un insert revêtu ou mat | Zone rugueuse et nuageuse en surface | Plaquettes polies non revêtues, rayon d'arête vive <0,02 mm |
| Marque de frottis | Un outil émoussé pousse le métal au lieu de le cisailler | Bande inégale et terne qui devient trouble | Plaquette changée avant usure, râteau positif élevé |
Anneaux d'alimentation circonférentielssont la plainte la plus courante. L'outil se déplace le long de l'axe pendant que la pièce tourne : l'avance par tour définit l'espacement des anneaux. Une avance d'ébauche (0,2 mm/tour) produit des anneaux visibles ; une alimentation de finition (0,05 à 0,08 mm/tour) produit des anneaux fins moins visibles après anodisation.
Déchirures de bord accumuléesse produire lorsque l'aluminium est soudé à l'outil. Les inserts revêtus (TiAlN, AlCrN) ont une surface rugueuse au niveau micro : l'aluminium colle et se déchire. La zone déchirée s'anodise différemment : elle apparaît comme une zone rugueuse.
Traces de frottisse produire lorsqu'un outil émoussé pousse le métal au lieu de le couper. La couche étalée est écrouie et s'anodise de manière inégale : elle apparaît comme une bande trouble.
Pour les pièces tournées en aluminium, la spécification de la surface ne se limite pas à Ra, mais également à la texture. Un dessin qui spécifie Ra 0,8 μm mais pas la direction de la texture laisse l'aspect anodisé au hasard.
Outillage – Pourquoi les inserts polis non revêtus coupent mieux l'aluminium
L'aluminium est souple et ductile : il adhère au bord de l'outil. Un insert revêtu a une surface rugueuse au niveau micro : l'aluminium s'y soude et forme un bord rapporté. Le bord accumulé grandit et se brise de manière imprévisible : il déchire la surface et laisse une tache qui s'anodise de manière inégale.
Ce que nous utilisons :
- Inserts en carbure polis et non revêtus (qualités d'aluminium Korloy, Sandvik) : la surface polie réduit la friction et empêche l'adhérence. Râteau hautement positif : le bord est tranchant et non frotté.
- Rayon d'arête vive : inférieur à 0,02 mm. Un bord émoussé pousse le métal ; une arête vive le cisaille.
- Insert d'essuie-glace pour le passage final : aplatit l'anneau d'alimentation, produisant une surface qui semble uniforme après anodisation.
- Vitesse de broche élevée, avance modérée : l’aluminium coupe mieux à grande vitesse. La vitesse élevée produit une cisaille propre ; l'avance modérée contrôle le copeau et la marque d'avance.
Ce que nous évitons :
- Inserts revêtus : le revêtement augmente la friction et favorise l'accumulation de bords.
- Inserts usés : un bord usé frotte, macule et produit une surface qui s'anodise de manière inégale.
Référence normative :La texture de la surface est conforme aux normes ISO 1302 et ISO 4287. La qualité de l'anodisation suit MIL-A-8625 Type II ou Type III lorsque cela est spécifié.
Équipement et capacité
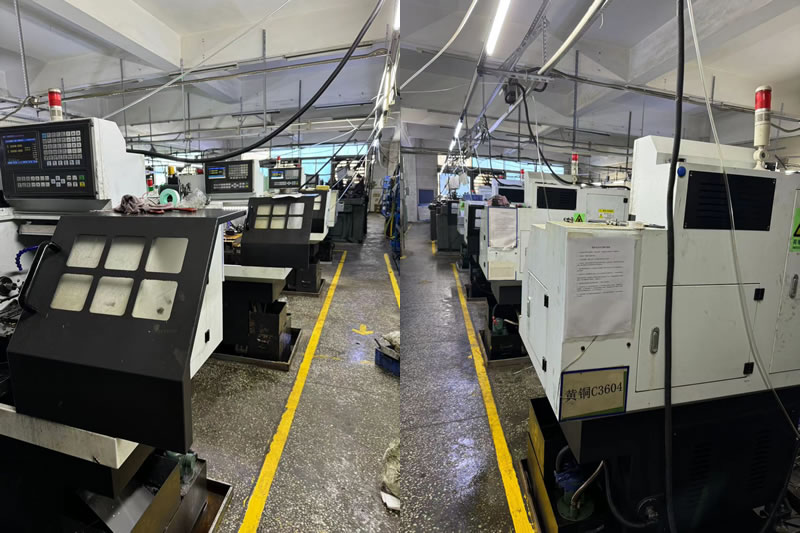
Nuote Metals exploite une cellule de tournage dédiée à l'aluminium avec un outillage poli et des paramètres d'alimentation contrôlés.
- Tours CNC (Haas ST-20Y, Okuma Genos L) – avance-barre jusqu'à 80 mm, mandrin jusqu'à 300 mm.
- Inserts polis non revêtus – qualités d'aluminium Korloy et Sandvik, réservées à l'aluminium uniquement.
- Inserts Wiper – pour le passage final sur les surfaces visibles.
- Profilomètre (Mitutoyo SJ-210) – Ra et Rz vérifiés avant anodisation.
- CMM (Zeiss Contura 7/10/6) – vérification dimensionnelle, fixée sur le repère d'usinage.
Attestation :ISO 9001 :2015 (certificat disponible sur demande). Capacité annuelle : 2 millions de pièces tournées en aluminium pour les clients de l'électronique, du médical et de l'automobile.
Limitation:Les inserts Wiper sont validés pour les diamètres ≥10mm. En dessous de 10 mm, la géométrie du racleur ne s'adapte pas à la plaquette : la marque d'avance reste visible et la pièce peut nécessiter un polissage secondaire.
Un exemple réel : anneaux anodisés rejetés, réparés par un insert d'essuie-glace et un changement d'alimentation
Un fabricant allemand d'électronique avait besoin d'un boîtier tourné en aluminium : 6061-T6, diamètre 40 mm, Ra 0,8 μm, anodisation de type II. Leur fournisseur précédent utilisait un insert revêtu et une avance de 0,15 mm/tour : les pièces mesuraient Ra 0,8 μm, mais après anodisation, 20 % présentaient des anneaux en spirale visibles et ont été rejetées.
Ce que nous avons fait différemment :
- Nous avons opté pour des plaquettes polies non revêtues avec un râteau positif élevé : pas d'arête accumulée, pas de bavure.
- Réduction de l'avance de finition à 0,06 mm/tour : l'anneau est devenu fin et uniforme.
- J'ai utilisé un insert d'essuie-glace lors du passage final : l'anneau était aplati et la surface semblait uniforme après anodisation.
- Ra vérifié avant anodisation : 0,6 μm en moyenne et la texture était uniforme.
Une leçon que nous avons apprise :Au début de notre programme de tournage de l'aluminium, nous avons utilisé des plaquettes revêtues sur un lot de boîtiers visibles. Après anodisation, 30 % présentaient des marques de bords accumulées : le lot a été rejeté. Depuis lors, chaque pièce en aluminium anodisée fonctionne avec des inserts polis non revêtus, sans exception.
Limitation:L'insert wiper est validé pour les diamètres ≥10mm. En dessous de 10 mm, la géométrie du racleur ne s'adapte pas à la plaquette : la marque d'avance reste visible et la pièce peut nécessiter un polissage secondaire.
Expédition de 300 000 boîtiers sans aucun rejet d’anodisation. C'est ce que devraient offrir les pièces tournées en aluminium : pas seulement une pièce qui mesure Ra sur le tour, mais une surface qui semble uniforme après anodisation, car l'outillage et l'avance ont été adaptés au revêtement, pas seulement au dessin.
Foire aux questions
Q1 : Pourquoi mes pièces tournées en aluminium présentent-elles des anneaux après anodisation ?
R : L'anodisation amplifie la texture de la surface, elle ne la cache pas. Une marque d'alimentation circonférentielle qui était invisible sur l'aluminium brut devient un anneau sombre après anodisation. La solution consiste à réduire l'avance de finition (0,05 à 0,08 mm/tour), à utiliser une plaquette racleur pour aplatir la bague et à passer à des plaquettes polies non revêtues pour éviter l'accumulation de bords. Pour les pièces tournées en aluminium qui seront anodisées, la texture de la surface doit être contrôlée avant le revêtement et non après.
Q2 : Puis-je utiliser des plaquettes revêtues pour le tournage de l'aluminium ?
R : Les inserts sans revêtement (TiAlN, AlCrN) ont une surface rugueuse au niveau micro et l'aluminium y est soudé. Le bord accumulé déchire la surface et laisse une tache maculée qui s’anodise de manière inégale. Utilisez des plaquettes en carbure poli non revêtues avec un râteau positif élevé : la surface polie réduit la friction et le bord tranchant cisaille proprement l'aluminium.
Q3 : Quelle finition de surface dois-je spécifier pour les pièces tournées en aluminium anodisé ?
R : Spécifiez le Ra et la direction de la texture. Ra 0,8 μm est suffisant pour de nombreuses pièces industrielles, mais uniquement si la texture est uniforme. Une marque d'avance fine et uniforme (0,05 à 0,08 mm/tour) est acceptable ; une marque rugueuse et irrégulière ne l’est pas. Pour les parties visibles, précisez Ra 0,4μm et une finition d'insert wiper. Pour ces pièces, la texture compte autant que le Ra.
Q4 : Pouvez-vous fournir des commentaires DFM sur la texture de la surface avant de passer une commande ?
R : Oui. Envoyez le dessin avec les spécifications d'anodisation (Type II ou Type III), l'exigence Ra et si la surface est visible ou fonctionnelle. Notre équipe d'ingénieurs examine l'outillage et l'alimentation pour vérifier leur compatibilité avec l'anodisation, confirmant si la surface aura un aspect uniforme après le revêtement, ou recommandant un insert d'essuyage ou un polissage secondaire. Lorsque l'aspect de l'anodisation est important, nous vérifions la texture avant que le lot ne soit anodisé, et non après.
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité