Produits
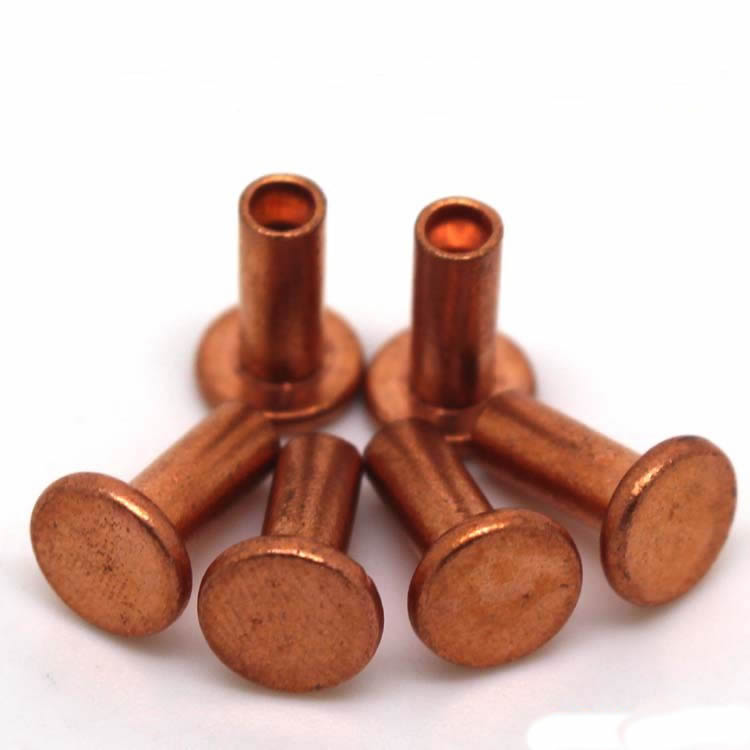
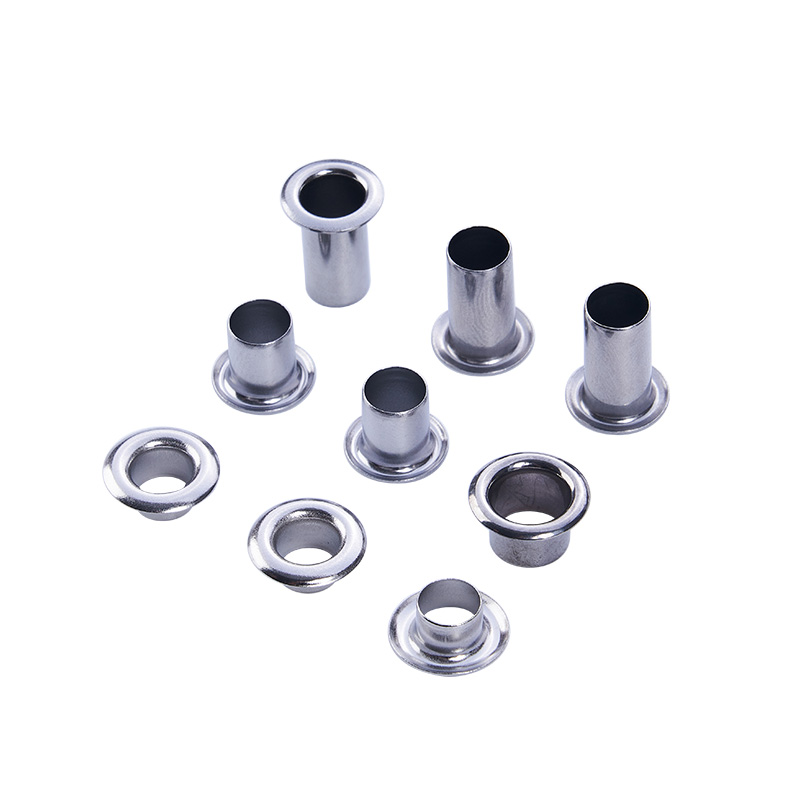
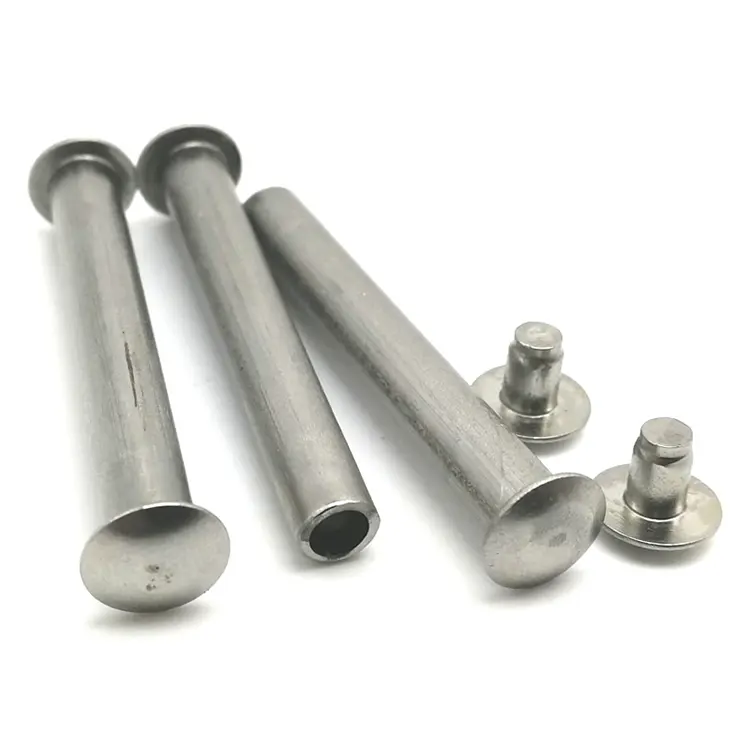
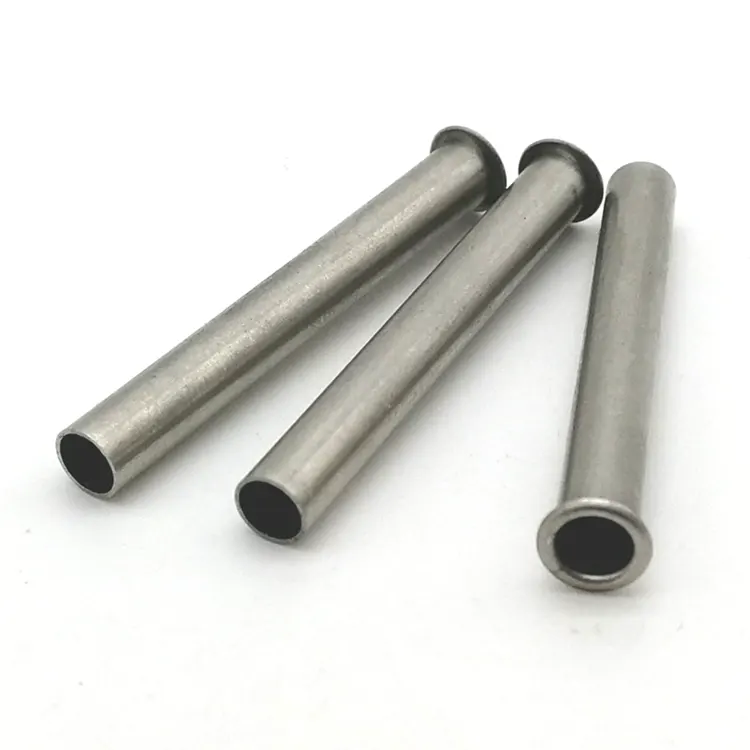
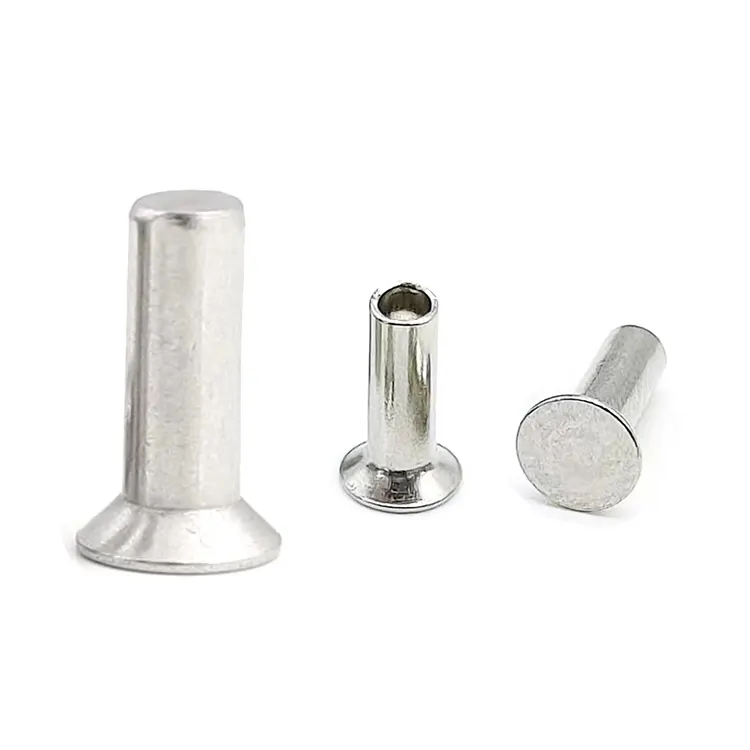
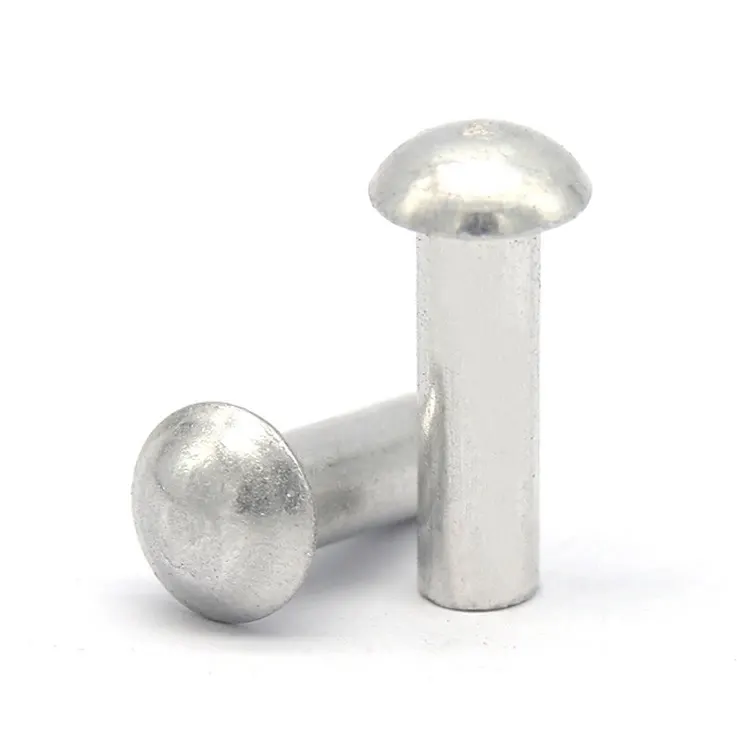
Rivets à tête fraisée en aluminium
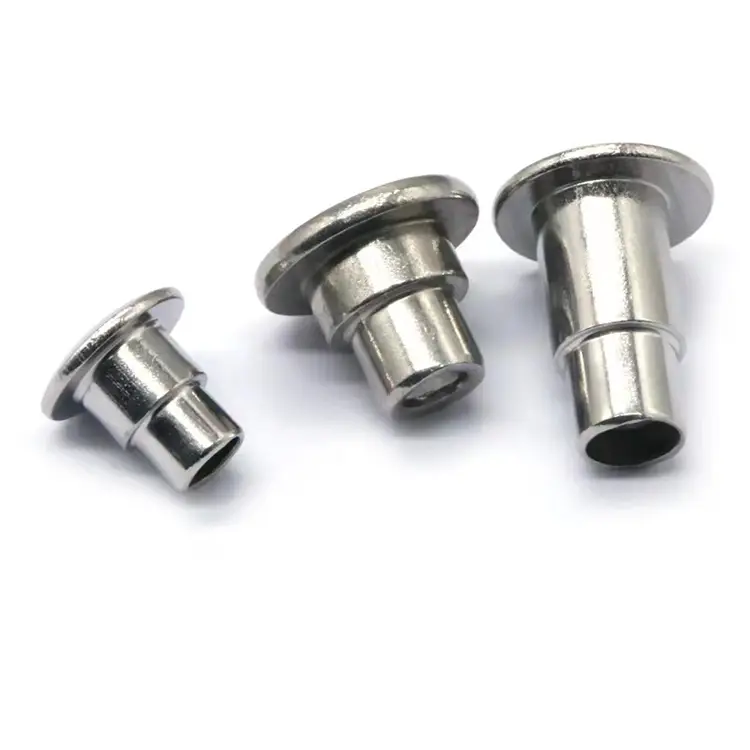
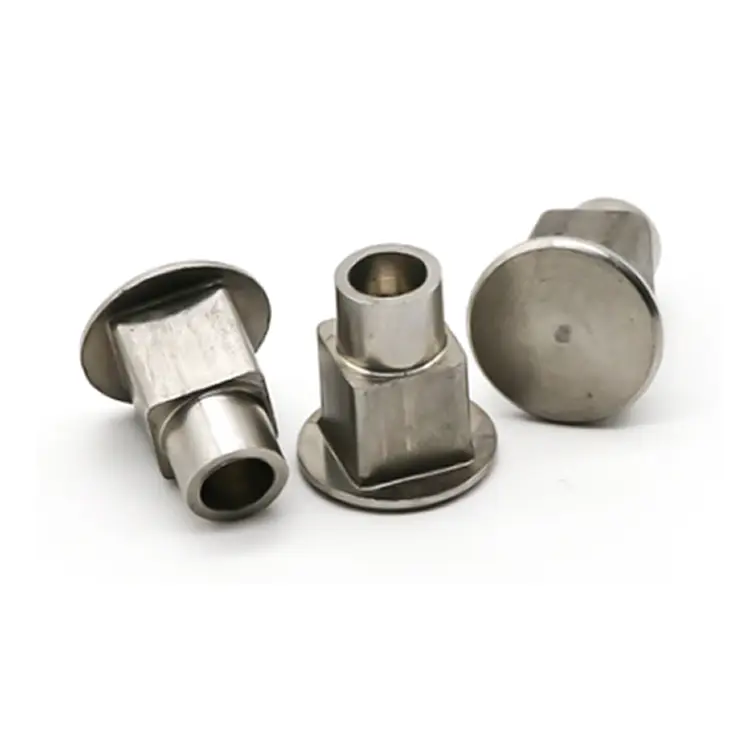
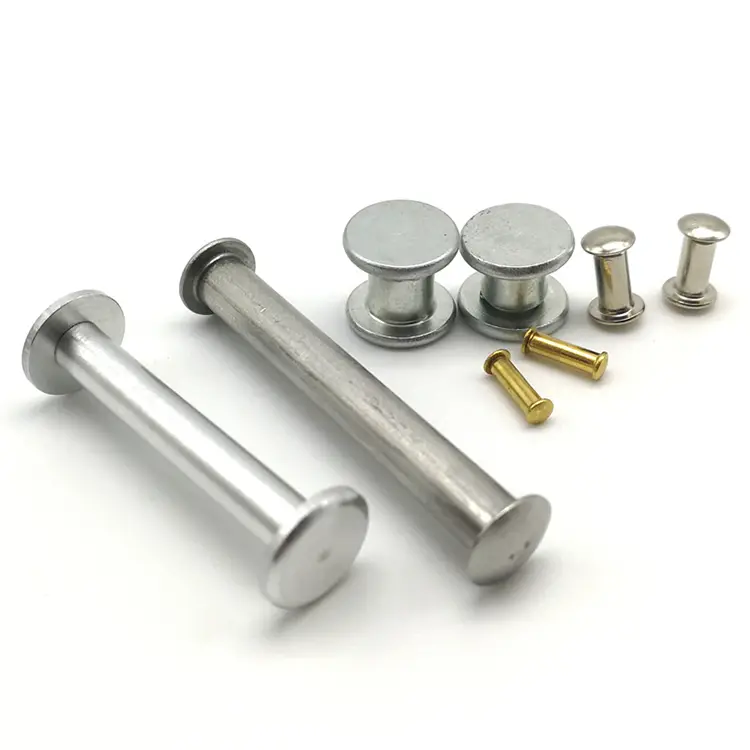
Les rivets à tête fraisée en aluminium sont des éléments de fixation utilisés pour relier deux ou plusieurs tôles minces. Leurs têtes fraisées leur permettent d'affleurer la surface après l'installation, minimisant ainsi les saillies et les rendant adaptés aux applications nécessitant des surfaces lisses. Fabriqués principalement en aluminium, ces rivets sont légers, résistants à la corrosion et hautement conducteurs, ce qui les rend largement utilisés dans des industries telles que l'aviation, l'automobile, l'électronique et la construction.
envoyer une demande
Description du produit
Rivets à tête fraisée en aluminium – Où la finition affleurante rencontre les économies de poids
Les intérieurs aérospatiaux, les boîtiers électroniques et les tableaux de bord de précision partagent une exigence commune : la surface doit être parfaitement affleurante. Pas de têtes saillantes. Aucun point d'accroc. Et dans bon nombre de ces assemblées, chaque gramme compte.
Les rivets à tête fraisée en aluminium de Nuote Metals répondent aux deux exigences à la fois. La tête fraisée s'insère complètement dans un trou conique pré-usiné, laissant une surface monolithique. Le corps en aluminium pèse 65 % de moins que l'acier, résiste à la corrosion sans placage et reste non magnétique, essentiel pour les appareils électroniques sensibles. Mais la souplesse de l'aluminium présente des risques uniques auxquels les rivets à tête fraisée en acier standard ne sont pas confrontés.
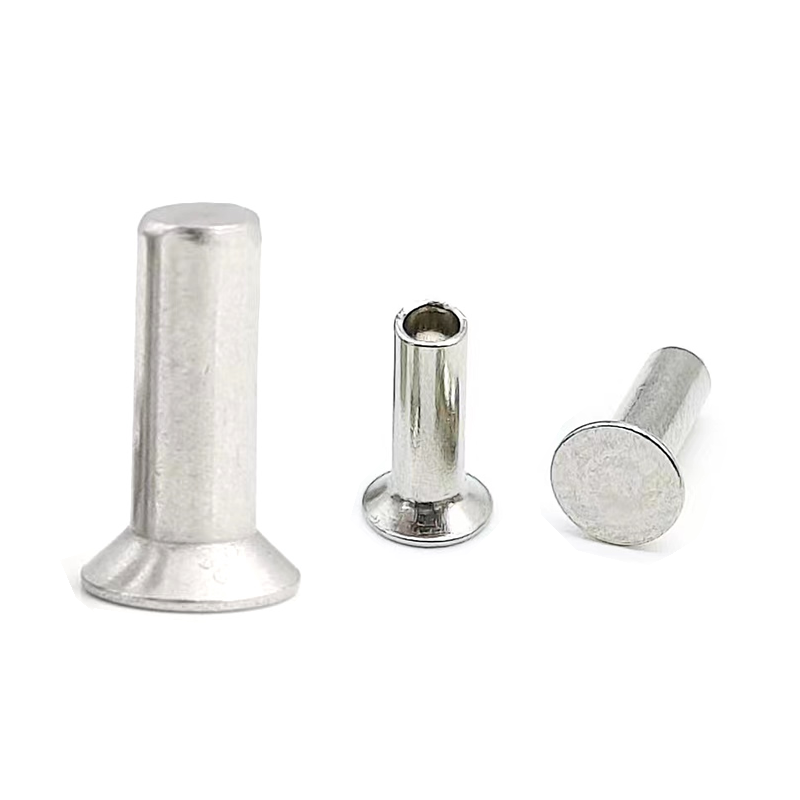
Le défi spécifique à l’aluminium : un matériau plus souple, un risque plus élevé
Les rivets fraisés dans n'importe quel matériau partagent une vulnérabilité : la tête est fine et la surface d'appui est conique. Dans l’aluminium, trois risques spécifiques émergent.
Risque 1 : L’inadéquation des angles amplifie les fissures.
L'aluminium est plus doux que l'acier. Lorsque l'angle de fraisage ne correspond pas exactement à la tête du rivet, même de 3 à 5 degrés, le décalage crée une charge ponctuelle sur un côté de la tête. En aluminium, le bord fin de la tête peut se fissurer lors de la prise.
Risque 2 : Un réglage excessif aplatit la tête.
L'aluminium ne nécessite que 40 à 60 % de la force de pose utilisée pour les rivets en acier. Les opérateurs habitués à l'acier dépassent souvent les têtes fraisées en aluminium, détruisant ainsi l'ajustement affleurant.
Risque 3 : Corrosion galvanique à l'interface du fraisage.
La tête fraisée est en contact direct avec le matériau du panneau. Si ce panneau est en acier, en titane ou en fibre de carbone et que de l'humidité pénètre dans le joint, la corrosion galvanique attaque l'aluminium, caché sous la tête de chasse, là où il est le plus difficile à détecter.
Spécifications techniques – Rivets à tête fraisée en aluminium
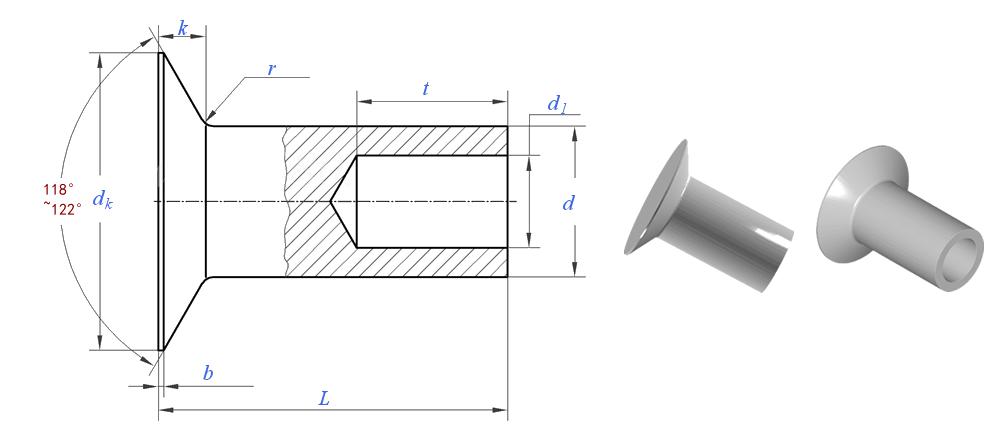
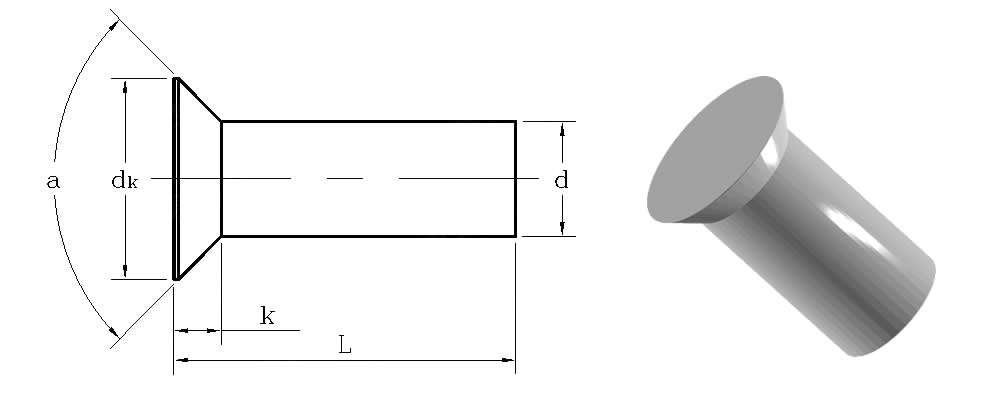
Fabriqué selon les dimensions DIN 302 et ISO 1051. Angles personnalisés disponibles.
| Paramètre | Valeur/Plage | Norme d'essai/tolérance |
|---|---|---|
| Diamètre de la tige (d) | 1,5 à 10 mm | ±0,05 mm (≤6 mm) |
| Diamètre de la tête (noir) | 1,4×d à 1,6×d | ±0,15 mm |
| Hauteur de la tête (k) | 0,3×d à 0,4×d | ±0,1mm |
| Angle de fraisage | 90° (standard) ou 120° | ±1° |
| Longueur (L) | 3 à 40 mm | ±0,3 mm |
| Résistance à la traction | 110 – 310 MPa (en fonction de l'alliage) | ASTMB316 |
| Résistance au cisaillement | 70 – 190 MPa | ASTM F606 |
| Densité | 2,7 g/cm³ | – |
| Normes | DIN 302, OIN 1051 | Personnalisé par dessin |
Alliages pour applications fraisées :
2117 :Qualité aérospatiale. Excellente résistance à la fatigue. Idéal pour les intérieurs d’avions.
6061-T6 :Résistance maximale (310 MPa). Idéal pour les supports structurels.
5052 :Meilleure résistance à la corrosion. Idéal pour les assemblages encastrés marins et extérieurs.
Tête fraisée ou tête cylindrique – Pour les assemblages en aluminium affleurants
Choisissez Fraisé lorsque :La surface doit être absolument affleurante, l'aluminium est suffisamment épais (≥2 mm) pour supporter une fraisure propre et vous pouvez usiner l'angle avec précision.
Choisissez Pan Head lorsque :Un profil bas est acceptable, l'aluminium est fin (<2 mm) ou vous souhaitez éviter l'étape de fraisage supplémentaire. La tête panoramique est plus simple, plus solide et moins sujette aux erreurs d'installation.
Le facteur décisif :Si le affleurement est obligatoire et que le matériau est suffisamment épais, choisissez le fraisé. Si le chasse d’eau est préféré mais n’est pas obligatoire, la tête cylindrique est le choix le plus sûr.
Solide ou semi-tubulaire : lequel gère le mieux l'aluminium ?
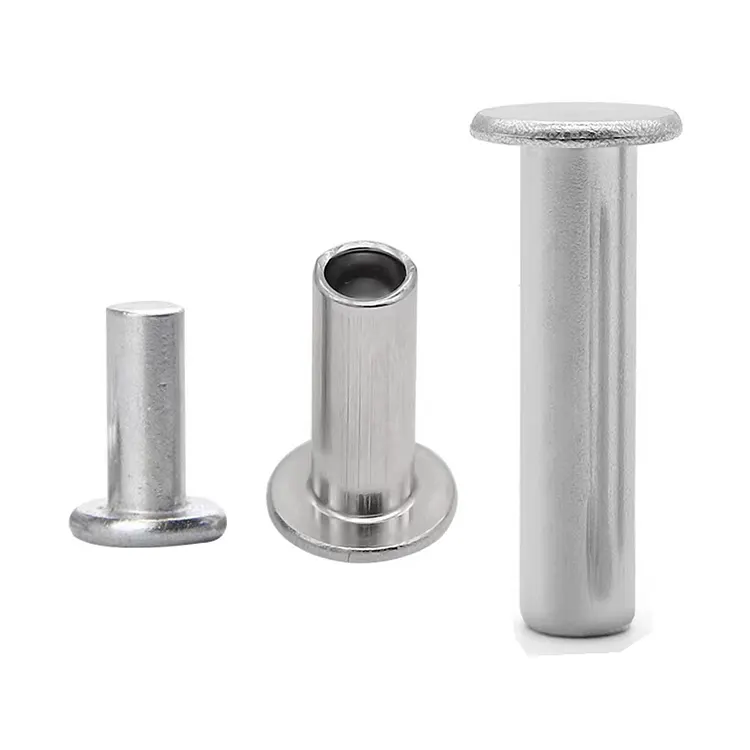
Rivets en aluminium fraisés massifsoffrent une résistance au cisaillement maximale (jusqu'à 190 MPa pour le 6061-T6) mais nécessitent une force de prise plus élevée. Dans le cas de l'aluminium, une force excessive est la principale cause de fissuration de la tête.
Rivets semi-tubulaires fraisés en aluminiumréduisent la force de réglage de 50 à 60 %, ce qui les rend nettement plus indulgents. La pointe creuse se déforme progressivement, permettant à la fine tête de s'asseoir sans se fissurer.
Notre recommandation : Pour l'aluminium de moins de 3 mm, choisissez le semi-tubulaire. Pour un aluminium plus épais ou une résistance maximale au cisaillement, choisissez du solide, mais utilisez une presse calibrée et vérifiez d'abord l'angle de fraisage.
Comment Nuote Metals prévient les défaillances de l'aluminium fraisé
Tolérance d'angle maintenue à ±1° :
Un décalage de 3° fait craquer les têtes en aluminium. Nos têtes fraisées sont usinées à ±1° et vérifiées par jauge optique à un grossissement 10x. Nous fournissons également les spécifications correspondantes des fraises à fraiser.
Rayon de congé de 0,5×d minimum :
La jonction entre la tête fine et la tige est la zone la plus sollicitée. Un rayon pointu se fissurera sous charge. Nous maintenons un rayon minimum de 0,5×d et polissons nos matrices pour éliminer les micro-rayures.
Échantillonnage pré-production sur votre matériel :
Envoyez-nous votre épaisseur d'aluminium, votre alliage et votre méthode de fraisage. Nous produisons un petit lot et le testons sur le matériau réel de votre panneau. Vous recevez un rapport de réglage avec la force recommandée, le type d'enclume et des photos de la tête installée.
Conseils pour l'isolation galvanique :
Si vos rivets entrent en contact avec de l'acier, du titane ou de la fibre de carbone, nous fournissons des recommandations écrites d'isolation pour éviter la corrosion cachée sous la tête affleurante.
Cette ingénierie au niveau des applications est la raison pour laquelle les clients de l'aérospatiale, de l'électronique et de l'instrumentation choisissent Nuote Metals.
Foire aux questions sur les rivets à tête fraisée en aluminium
Q1 : Les rivets à tête fraisée en aluminium peuvent-ils être utilisés dans des assemblages vibrants ?
R : Nous ne les recommandons pas pour les applications à fortes vibrations. La tête fraisée a moins de masse de matériau sur la tige que les têtes rondes ou cylindriques, réduisant ainsi la résistance à l'arrachement et la tolérance aux vibrations. Pour les assemblages vibrants – moteurs, générateurs, équipements portables – choisissez des rivets en aluminium à tête ronde. Cependant, si une finition affleurante est obligatoire et que les vibrations sont légères (par exemple, boîtiers électroniques avec ventilateurs de refroidissement), les rivets à tête fraisée peuvent fonctionner si vous choisissez des rivets solides plutôt que semi-tubulaires. Nuote Metals peut vous conseiller en fonction de votre profil vibratoire.
Q2 : Quel angle de fraisage dois-je utiliser pour l'aluminium : 90° ou 120° ?
R : Pour la plupart des applications en aluminium, 90° est la norme et correspond à la norme DIN 302. Pour les alliages plus tendres ou les tôles plus fines, 120° est parfois préféré car l'angle plus large réduit la pression sur les bords et diminue le risque de fissuration. La règle essentielle est la cohérence : la fraise et la tête du rivet doivent correspondre exactement. Chez Nuote Metals, nous fournissons des rivets à 90° et 120° et pouvons vous recommander l'angle correct en fonction de votre alliage, de votre épaisseur et de votre méthode de pose.
Q3 : Comment puis-je prévenir la corrosion galvanique sous un rivet fraisé en aluminium affleurant ?
R : La prévention dépend du métal différent : (1) Pour l'acier ou le titane, utilisez un revêtement de conversion au chromate (Alodine) – conducteur et réduit le potentiel galvanique. (2) Pour la fibre de carbone, isolez avec une barrière en fibre de verre ou en nylon au niveau de la fraisure. (3) Pour le cuivre ou le laiton, évitez tout contact direct dans les environnements humides, sauf si une rondelle de transition est utilisée. (4) Scellez le bord du joint avec un mastic anticorrosion. Nuote Metals peut fournir des rivets à finition chromate et fournir des conseils d'isolation écrits pour votre combinaison de matériaux.
Balises actives: Fabricant de rivets à tête fraisée en aluminium, fournisseur de rivets à tête fraisée, fournisseur de rivets en aluminium de Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité