Qu'est-ce qui différencie un service de tournage CNC fiable d'un atelier de devis et d'expédition ?
Quand tourner est le bon processus et quand ce n’est pas le cas
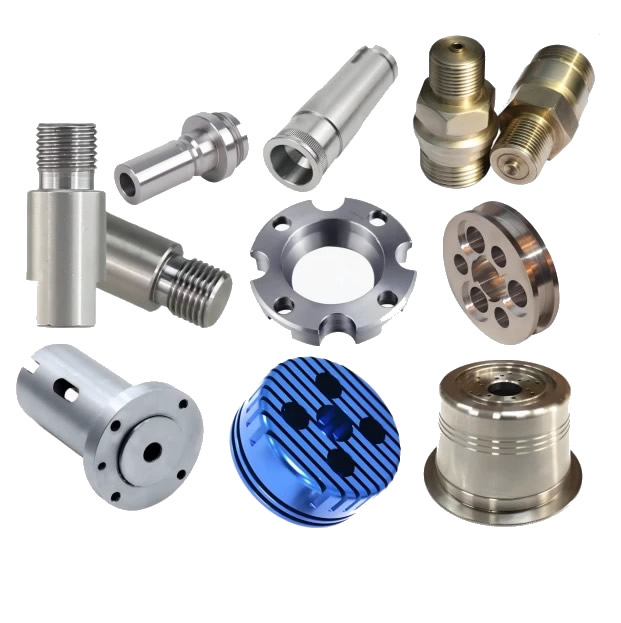
Le tournage CNC est optimisé pour les pièces présentant une symétrie le long de leur axe central. Un arbre dominé par les caractéristiques OD et ID sera presque toujours plus rapide et moins cher à tourner qu'à fraiser. Les pièces tournées sont généralement produites plus rapidement et à moindre coût que les pièces fraisées pour les géométries rondes.
Matrice de sélection de processus
| Géométrie de la pièce | Processus recommandé | Raison |
|---|---|---|
| Arbres, axes, entretoises, bagues | Tournage CNC | Symétrie de rotation, action de coupe continue |
| Connecteurs filetés, raccords | Tournage CNC | Filetages OD/ID coupés en une seule configuration |
| Boîtiers prismatiques, poches, fonctionnalités multi-faces | Fraisage CNC | Le tournage ne peut pas atteindre les entités hors de l'axe de rotation |
| Pièces complexes avec des caractéristiques à la fois rondes et fraisées | Fraisage-tournage (5 axes) | Serrage unique, pas d'opérations secondaires |
Un fiableService de tournage CNCvous dira quand votre pièce n'est pas un travail de tournage. Si les caractéristiques critiques sont des poches ou des trous répartis sur plusieurs faces, le tournage seul nécessitera des opérations secondaires qui augmentent les coûts et les risques de manipulation. Les meilleurs fournisseurs le signalent avant de proposer un devis.
Les signaux de capacité qui prédisent réellement les performances
Les listes de machines et les certificats ISO sont des points de départ et non des conclusions. Qu'est-ce qui différencie un être capableService de tournage CNCLe plus marginal est la répétabilité dans les conditions de production.
Tolérance et état de surface : les vrais chiffres
Capacité Gamme standard Gamme de précision Ce que cela signifie pour votre pièce
| Capacité | Gamme Standard | Gamme de précision | Ce que cela signifie pour votre part |
|---|---|---|---|
| Tolérance dimensionnelle | ±0,05 mm (ISO 2768-f) | ±0,005 mm à ±0,01 mm | La plage de précision nécessite un serrage au sol, un contrôle thermique et une mesure en cours de processus |
| Finition de surface (Ra) | 3,2 µm (tel qu'usiné) | 0,8 µm ou mieux | Des finitions plus fines nécessitent des avances réduites, des plaquettes polies ou des opérations secondaires |
| Concentricité | 0,05 mm TIR | 0,01 mm TIR | Critique pour les arbres d'accouplement, les sièges de roulement et les ensembles rotatifs |
La norme ISO 2768-f pour les métaux spécifie ±0,05 mm sur les tailles nominales de 0,5 à 6 mm et ±0,1 mm de 6 à 30 mm. Un fournisseur réclamant ±0,005 mm sur une base de production devrait être en mesure de montrer les données SPC d'une pièce comparable, et pas seulement d'un échantillon unique.
L'avantage du type suisse pour les pièces fines
Pour les pièces de moins de 20 à 32 mm de diamètre avec un rapport longueur/diamètre supérieur à 5:1, un tour à poupée mobile (de type suisse) constitue l'équipement approprié. La bague de guidage soutient la barre au niveau de la zone de coupe, offrant une résistance aux vibrations nettement meilleure qu'un tour à tête fixe. Si votre pièce est longue et mince et que le fournisseur propose une machine à tête fixe, attendez-vous à une déviation, un broutage ou une conicité.
Documentation de qualité : ce qu'un partenaire sérieux fournit en standard
La différence entre un capableService de tournage CNCet un transactionnel est visible dans les documents fournis avec les pièces.
L’inspection du premier article (FAI) n’est pas facultative
FAI vérifie que la première pièce de production est conforme à toutes les exigences du dessin. C'est le document de base pour toute introduction de nouvelle pièce. Pour les programmes automobiles, le PPAP va plus loin : il démontre que l'ensemble du système de production est reproductible, et pas seulement un échantillon unique. Un fournisseur qui propose des « rapports dimensionnels sur demande » vous dit que le FAI est une vente incitative et non une étape standard.
Vérification en cours de processus, pas seulement une inspection finale
L'inspection finale détecte les défauts une fois que la valeur a déjà été ajoutée. Un partenaire de tournage fiable vérifie les dimensions pendant la production :
- Vérification CMM au premier article, au démarrage du lot et à la version finale
- Keyence ou jauge optique pour les fonctionnalités critiques à grand volume
- Surveillance SPC des tolérances importantes, avec des actions correctives déclenchées par la tendance, et pas seulement hors spécifications
Traçabilité des matériaux jusqu'au numéro de coulée
Chaque lot doit remonter au certificat de l'usine pour le stock de barres brutes. Sans cela, une substitution de matériau ou une incohérence de traitement thermique est invisible jusqu'à la défaillance de la pièce.
Deux cas de production où un changement décisif a résolu le problème
Arbre de rotor de moteur EV (fraisage-tournage à 5 axes, réduction de tolérance et de configuration)
Problème: Un fournisseur de moteurs de véhicules électriques produisait des arbres de rotor dans cinq installations de tournage et de fraisage distinctes. Chaque resserrage introduisait une erreur de concentricité et l'empilement cumulatif poussait le faux-rond de l'alésage au diamètre extérieur au-delà de la limite de ± 0,02 mm. Le taux de rebut était de 4 %.
Notre approche: Nous avons déplacé la pièce dans une cellule fraisage-tournage 5 axes. Le tournage, le fraisage et le perçage ont été réalisés en un seul serrage. L'élimination du re-serrage a supprimé la principale source d'erreur de concentricité.
Résultat: La variation du faux-rond est tombée en dessous de ±0,01 mm. Le nombre d'installations est passé de cinq à un et le taux de rebut est tombé en dessous de 0,5 %.
Vis à Os Médicale (Tournage Suisse, Finition de Surface et Traçabilité)
Problème: Une start-up de dispositifs médicaux avait besoin de vis à os usinées en acier inoxydable 17-4PH. Les flancs de filetage nécessitaient un Ra inférieur à 0,8 µm pour la résistance à la fatigue, et chaque lot devait être traçable jusqu'au numéro thermique du broyeur. Le fournisseur précédent a livré des pièces qui ont passé avec succès l’inspection visuelle mais qui ont échoué aux tests de fatigue au niveau de la racine du filetage.
Notre approche :Nous avons usiné les vis sur des tours de type suisse avec un outillage sous tension pour la fonction d'entraînement. Le filetage a été réalisé en un seul passage continu avec un insert en carbure poli, et Ra a été vérifié sur une pièce sur 50 à l'aide d'un profilomètre portable. Chaque lot est expédié avec le certificat de l'usine et un rapport dimensionnel couvrant chaque caractéristique du dessin.
Résultat: Le Ra de racine de fil mesuré de manière constante entre 0,4 et 0,6 µm. Tests de fatigue réussis avec marge. Le client a éliminé 100 % de l’inspection à la réception après le troisième lot.
Spécifications techniques – Notre enveloppe de retournement
| Paramètre | Gamme | Remarques |
|---|---|---|
| Diamètre maximum de la pièce | 431 millimètres | Les diamètres plus grands nécessitent des tours à tête fixe |
| Longueur maximale de la pièce | 990 millimètres | Les pièces plus longues peuvent nécessiter un montage spécial |
| Tolérance sur le diamètre de la tige | ±0,005 mm à ±0,05 mm | La plage de précision nécessite une mesure en cours de processus |
| Finition superficielle | Ra 0,4 µm à Ra 3,2 µm | Finitions plus fines disponibles avec opérations secondaires |
| Matériels | Aluminium, laiton, cuivre, acier inoxydable, acier au carbone | Les paramètres spécifiques au matériau s'appliquent |
Pour les pièces en dehors de ces plages, nous vous le dirons avant de citer plutôt qu’après l’échec du premier article.
FAQ
Q1 : Comment puis-je savoir si ma pièce doit être tournée ou fraisée ?
R : Le facteur décisif est la géométrie. Si la pièce est symétrique en rotation (un arbre, une goupille, une bague, un raccord ou un connecteur), le tournage CNC est presque toujours plus rapide et moins cher que le fraisage. Le tournage utilise une action de coupe continue sur une pièce en rotation, ce qui donne des taux d'enlèvement de matière plus élevés sur les pièces rondes et des coûts d'outillage inférieurs pour les volumes moyens à élevés. Si les caractéristiques critiques sont des poches, des fentes ou des configurations de trous réparties sur plusieurs faces, le fraisage est le processus principal correct. Les pièces qui combinent des caractéristiques rondes et prismatiques sont mieux produites sur un centre de fraisage-tournage, qui réalise les deux opérations en un seul serrage. Un capableService de tournage CNCrecommandera le fraisage lorsque le tournage n'est pas la bonne réponse.
Q2 : Quelle documentation de qualité dois-je attendre d'un service de tournage CNC ?
R : Au minimum, exigez une inspection du premier article (FAI) sur la première pièce de production, un certificat de matériau traçable au numéro de chaleur de l'usine et des dossiers d'inspection en cours de processus pour les dimensions critiques. Pour les programmes automobiles, la documentation PPAP est la norme : la FAI à elle seule ne démontre pas que le système de production est reproductible. Pour les travaux médicaux ou aérospatiaux, une discipline de processus alignée sur AS9102 (aerospace FAI) ou ISO 13485 peut être requise. Un partenaire sérieux les propose sous forme d’étapes de flux de travail standard, et non sous forme de modules complémentaires payants. Si un fournisseur ne peut pas présenter un FAI complété à partir d'une pièce comparable, l'allégation de qualité n'est pas vérifiée.
Q3 : Quelles tolérances un service de tournage CNC peut-il respecter de manière réaliste en production ?
R : Le tournage de production standard tient à ±0,05 mm sur les métaux conformément à la norme ISO 2768-f pour les tailles nominales inférieures à 30 mm. Le tournage de précision atteint régulièrement ±0,01 mm avec un serrage au sol et un calibrage en cours de processus. Des tolérances de ±0,005 mm sont réalisables sur certaines caractéristiques avec des tours de type suisse et une compensation thermique, mais elles nécessitent une surveillance SPC, et pas seulement un échantillon unique. La contrainte pratique n’est pas la capacité optimale de la machine, mais la capacité du fournisseur à maintenir cette tolérance sur des milliers de pièces. Demandez une carte de contrôle d’un cycle de production, pas un rapport d’inspection d’une seule pièce.
Q4 : Quel est le MOQ et le délai de livraison pour le tournage CNC chez Nuote Metals ?
R : Notre MOQ standard est de 500 pièces pour les pièces tournées sur mesure, avec des quantités inférieures disponibles pour les prototypes et les premiers articles. Les profils de connecteurs en laiton et standards peuvent être expédiés à partir de 100 pièces. Le délai de livraison pour les matériaux standard en quantités de production allant jusqu'à 50 000 pièces est de 7 à 12 jours. Le placage personnalisé ou les opérations secondaires ajoutent 5 à 8 jours. Les nouvelles pièces nécessitant un outillage et un FAI autorisent un délai total de 15 à 25 jours. Chaque devis comprend un délai de livraison ferme et non une fourchette. Certifié ISO 9001 : 2015.
envoyer une demande
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité