Comment spécifier des rivets entièrement creux pour des matériaux souples et des assemblages légers ?
Qu'est-ce qui définit un rivet entièrement creux ?
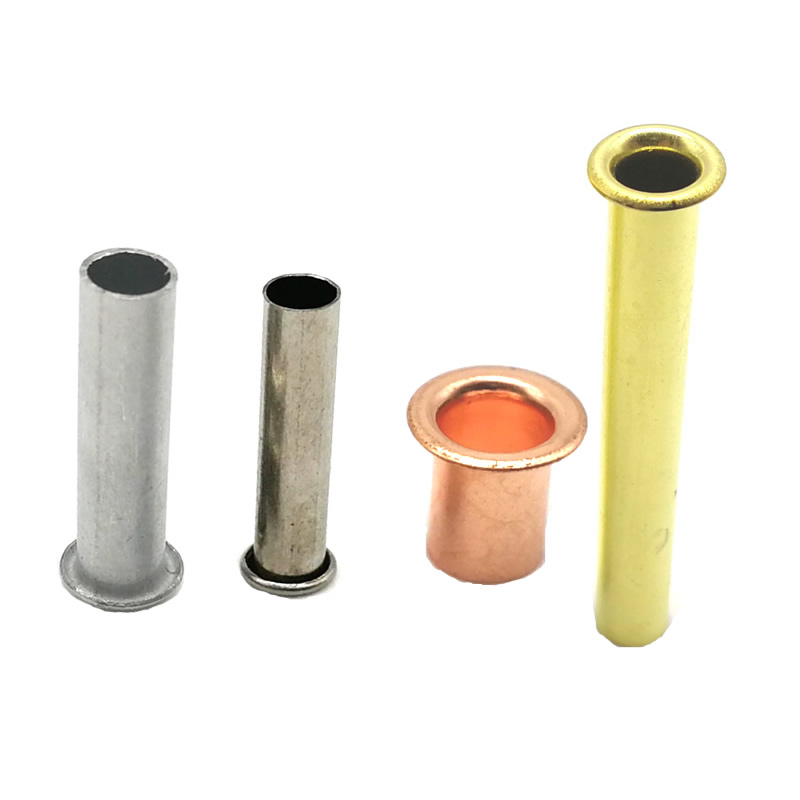
Cette attache possède une tête préformée et une tige creuse de la tête jusqu'à la queue. Il n'y a pas de section solide. L'épaisseur de paroi est généralement comprise entre 0,20 et 0,40 mm, en fonction du diamètre de la tige.
Lors de l'installation, la paroi mince roule vers l'extérieur sous une légère pression, formant une deuxième tête qui serre le matériau. Puisqu'il n'y a pas de corps solide pour résister à la déformation, la force de réglage requise ne représente que 15 à 20 % de celle dont aurait besoin un rivet solide du même diamètre.
Il ne s'agit pas d'un rivet semi-tubulaire avec un trou plus profond. Il s'agit d'une catégorie de produits différente. L’absence de section solide change tout sur la façon dont la fixation fonctionne, où elle peut être utilisée et comment elle doit être installée.
Où cette fixation est le bon choix
Les modèles entièrement creux ne sont pas des fixations à usage général. Ils résolvent des problèmes spécifiques.
Matériaux souples et compressibles
Le cuir, le tissu, la mousse, le caoutchouc et le plastique fin se compressent sous la charge. Un rivet semi-tubulaire ou solide applique suffisamment de force pour déformer ces matériaux de manière permanente, écrasant ainsi le substrat autour du trou. Une conception entièrement creuse roule avec une pression minimale, laissant la structure du matériau intacte.
Piles de matériaux minces
Lorsque l'épaisseur totale de l'empilement est inférieure à 3 mm, cette fixation assure un serrage suffisant avec quasiment aucun risque de déformation. Au-dessus de 4 mm, la paroi fine devient difficile à contrôler lors du laminage, et les rivets semi-tubulaires constituent le meilleur choix.
Assemblages critiques en termes de poids
Un pleinrivet creuxenlève 25 à 30 % de matière en plus qu'un rivet semi-tubulaire de même taille. Dans l’aérospatiale, l’électronique et les produits de consommation légers, cette différence s’accumule sur des milliers de fixations.
Joints décoratifs et visibles
La tête roulée produite par cette conception est lisse et uniforme. Sur la maroquinerie, les sacs et les assemblages de tissus apparents, cette finition est plus propre que la queue déformée d'un rivet semi-tubulaire.
Quand le design ne convient pas
| Condition | Pourquoi ça échoue | Utiliser à la place |
|---|---|---|
| Charge structurelle supérieure à 50 N | Le mur s'effondre sous le cisaillement | Semi-tubulaire ou solide |
| Pile de matériaux supérieure à 4 mm | Le rouleau devient surdimensionné ou se divise | Semi-tubulaire |
| Articulations à hautes vibrations | Fatigues à parois minces | Semi-tubulaire ou solide |
| Points pivots nécessitant un jeu contrôlé | Le mur ne peut pas contenir un ensemble lâche | Semi-tubulaire |
Les deux styles de tête – plate et ronde roulée
Chez Nuote Metals, cette fixation est fabriquée avec deux styles de tête. Il n'existe pas de variantes fraisées, de fermes ou de casseroles pour cette catégorie de produits : la paroi mince ne prend pas en charge ces géométries.
| Style de tête | Description | Idéal pour |
|---|---|---|
| Tête plate | Profil bas, surface supérieure plate | Maroquinerie, sacs, tissus encastrés, où une surface lisse est requise |
| Tête ronde roulée | Profil bombé et arrondi | Applications décoratives visibles, ceintures, tissus d'ameublement, lorsqu'un aspect rivet traditionnel est souhaité |
Notre recommandation :Tête plate pour tout ce qui entre en contact avec la peau, les vêtements ou une surface plane. Tête ronde roulée pour une fixation décorative visible là où le rivet est censé être vu.
Sélection des matériaux – Cinq options, trois vrais choix
Cette attache est fabriquée en cinq matériaux. En pratique, trois représentent la majorité des commandes.
| Matériel | Résistance à la corrosion | Conductivité | Idéal pour | Remarques |
|---|---|---|---|---|
| Laiton (C2680) | Bon (intérieur, eau douce) | 28% SIGC | Maroquinerie, sacs, décoration, bornes électriques | Choix le plus courant ; la finition laquée empêche le ternissement |
| Cuivre (C1100) | Bon (formes de patine) | 100 % SIGC | Mise à la terre électrique, toiture, restauration du patrimoine | Le plus doux ; nécessite un réglage minutieux |
| Aluminium (5056) | Très bon (qualité marine) | 61% SIGC | Assemblages légers, toile d'extérieur, électronique | Poids le plus bas ; finitions anodisées disponibles |
| Acier inoxydable (304/316) | Excellent | <3 % SIGC | Tissu marin, exposition chimique, équipement alimentaire | Résistance la plus élevée ; nécessite une force de réglage plus élevée que les autres modèles creux |
| Acier (à faible teneur en carbone) | Mauvais (nécessite un placage) | Faible | Tissu d'intérieur sensible aux coûts, assemblages cachés | Placage de zinc requis pour toute exposition à l'humidité |
Notre règle :Laiton pour travaux de maroquinerie et de décoration. Cuivre pour l'électricité. Aluminium pour le poids. Inox pour la corrosion. L'acier uniquement lorsque le coût est le facteur dominant et que l'environnement est sec.
Spécifications techniques
| Paramètre | Gamme | Tolérance |
|---|---|---|
| Diamètre de la tige | 1,6 mm – 8 mm | ±0,05mm |
| Épaisseur de paroi | 0,20 mm – 0,40 mm | ±0,03 mm |
| Longueur du canon | 2,5 mm – 12 mm | ±0,10 mm |
| Diamètre de bride | 3mm – 16mm | ±0,10 mm |
| Concentricité | — | ≤0,1 mm TIR |
Pour les diamètres de tige inférieurs à 2 mm, l’épaisseur de paroi devient difficile à contrôler. Dans ces tailles, nous recommandons plutôt des rivets semi-tubulaires.
Installation – Prévenir l’effondrement des murs
La fine paroi constitue l’avantage et la vulnérabilité de cette fixation. Trois paramètres déterminent le succès.
Taille du trou
Le diamètre du trou doit être de 0,05 à 0,10 mm plus grand que la tige. Un trou étroit fait courber le mur vers l’intérieur. Un trou surdimensionné produit un rouleau ondulé et irrégulier.
Force de réglage
Utilisez 15 à 20 % de la force requise pour un rivet solide du même diamètre. Pour un laiton plein de 4 mmrivet creuxdans une pile de 2 mm, 400 à 600 N sont typiques. Au-delà de cette limite, le mur s’effondre.
Profil d'enclume
Une enclume peu concave est essentielle. Une enclume plate écrase le rouleau. La cavité de l'enclume doit correspondre au diamètre souhaité de la tête roulée.
Défauts courants
| Défaut | Cause | Correction |
|---|---|---|
| Mur effondré | Force excessive | Réduire la force de 30 % |
| Roulement ondulé et irrégulier | Trou trop grand | Réduire le diamètre du trou à +0,05–0,10 mm |
| Canon fendu | Bavure sur le bord du trou | Ébavurer les deux côtés |
| Rouleau incomplet | Force insuffisante | Augmentez progressivement la force sur l'échantillon suivant |
Deux candidatures tirées de nos dossiers
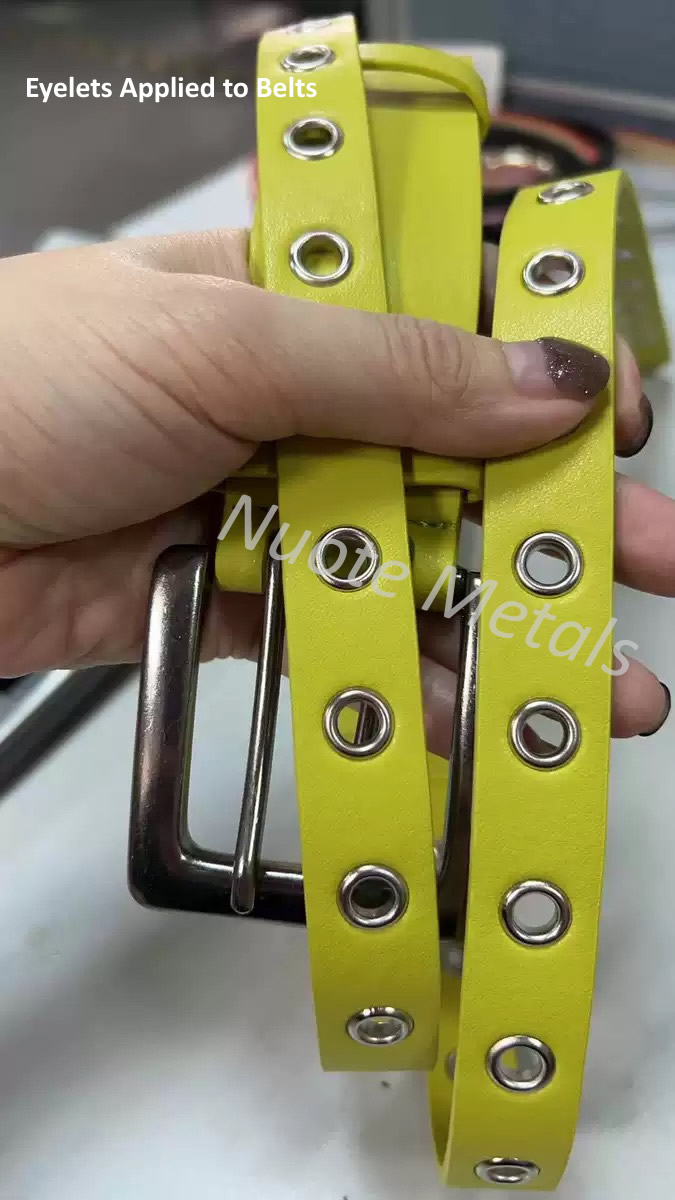
Ceintures et sangles en cuir (laiton, tête plate)
Problème:Un maroquinier a utilisé des rivets semi-tubulaires en acier sur des ceintures de 3 mm en tannage végétal. La force de réglage a fissuré le cuir autour du trou dans environ 2 % des cas. L’acier rouille également en cas de stockage humide.
Notre solution :Nous avons fourni du laiton C2680 completrivets creuxà têtes plates, tige 3 mm, longueur du canon 5 mm, finition laquée. La paroi mince roulait avec moins de 500 N de force, suffisamment doucement pour éviter les fissures. La laque empêchait le ternissement.
Résultat:Le taux de rejet est tombé en dessous de 0,1 %. La couleur du laiton était assortie aux boucles de ceinture. Le fabricant utilise ces fixations depuis plus de deux ans sans aucune plainte sur le terrain.
Auvents extérieurs en toile (aluminium, tête ronde roulée)
Problème:Un fabricant d'auvents avait besoin d'un rivet léger pour fixer la toile aux cadres en aluminium. L'assemblage a été installé sur des bâtiments côtiers et les rivets en acier ont rouillé en une seule saison. Le laiton était trop lourd et terni.
Notre solution :Nous avons fourni des rivets creux en aluminium 5056 à tête ronde roulée, tige de 3 mm, longueur de corps de 6 mm, anodisés transparents. L'alliage 5056 offre une résistance à la corrosion de qualité marine. La tête ronde roulée donnait un aspect fini du côté visible.
Résultat:Deux ans d'exposition côtière sans corrosion ni arrachement. Le client a réduit le poids des fixations de 65 % par rapport aux rivets en acier précédents.
FAQ
Q1 : Quelle est la différence entre un rivet creux complet et un rivet semi-tubulaire ?
R : Unrivet entièrement creuxest creux sur toute la tige. Il n'y a pas de section solide. Un rivet semi-tubulaire a une cavité creuse qui ne s'étend que sur 45 à 55 % de la longueur de la tige à partir de la queue ; le reste est solide. Cela signifie que la conception entièrement creuse prend en charge la force la plus faible (15 à 20 % du solide) mais ne fournit que 60 à 70 % de la résistance au cisaillement des rivets solides. Rivets semi-tubulaires sertis avec 25 à 30 % de la force solide mais conservent 80 à 90 % de la résistance solide. Utilisez la conception entièrement creuse pour les matériaux souples, les piles minces de moins de 3 mm et les assemblages dont le poids est critique. Utilisez du semi-tubulaire pour tout ce qui est porteur ou d'une épaisseur supérieure à 4 mm.
Q2 : Pourquoi les rivets creux complets ne sont-ils disponibles que dans des styles à tête ronde plate et roulée ?
R : Parce que le mur est mince. Les styles de tête tels que fraisée, en treillis et panoramique nécessitent soit une paroi plus épaisse pour la géométrie de la tête, soit une section solide pour soutenir le profil de la tête pendant le réglage. UNrivet entièrement creuxil manque les deux. La tête plate offre une surface simple et discrète. La tête ronde roulée est formée lors de l'installation par le profil de l'enclume et non par la tête préformée. Tenter de fabriquer un rivet creux entièrement fraisé entraînerait une tête qui se déformerait sous la force de pose. Pour les autres styles de tête, les rivets semi-tubulaires sont le produit approprié.
Q3 : Les rivets entièrement creux peuvent-ils être utilisés à l’extérieur ou dans des environnements marins ?
Oui, avec le bon matériel. Les rivets creux en aluminium 5056 offrent une excellente résistance à l'eau salée et constituent l'option la plus légère. Les rivets creux complets en acier inoxydable 316 offrent la plus haute résistance à la corrosion mais nécessitent plus de force de réglage. Le laiton fonctionne bien dans l'eau douce et dans des conditions extérieures douces, mais peut se dézincifier dans un brouillard salin continu. Le cuivre forme une patine protectrice et convient aux applications de toiture et de patrimoine. L'acier doit être plaqué et n'est pas recommandé pour une exposition prolongée à l'humidité. Pour une utilisation côtière ou marine, spécifiez l'aluminium 5056 ou l'acier inoxydable 316.
Q4 : Quel est le MOQ et le délai de livraison pour les rivets creux complets de Nuote Metals ?
R : Notre MOQ standard est de 20 000 pièces pour les tailles en stock. Pour les premières commandes ou les échantillons, nous acceptons des quantités inférieures, aussi basses que 5 000 pièces. Nous fournissons des échantillons gratuits pour les tailles en stock ; vous ne payez que les frais de messagerie. Délai : 3 à 5 jours pour les tailles en stock ; 15 à 20 jours pour les tailles non standard, y compris les outils personnalisés. Chaque lot comprend un certificat de matériau, un rapport d'inspection dimensionnelle et une déclaration RoHS. Nous avons fournirivets creux completsà des clients dans plus de 40 pays. Certifié ISO 9001 : 2015.
envoyer une demande
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité