
Pourquoi les pièces de tournage en laiton sont-elles l'épine dorsale de la fabrication de précision dans les secteurs automobile, électronique et médical ?
Le laiton est l’un des métaux les plus usinables de la planète. Cette seule propriété a faitpièces tournantes en laitonle choix par défaut pour les composants de précision dans des dizaines d’industries. Mais l’usinabilité à elle seule n’explique pas cette demande persistante. Le laiton offre également une résistance à la corrosion, une conductivité électrique et une esthétique naturelle que peu de matériaux peuvent égaler.
Chez Nuote Metals, nous sommes spécialisés dans le tournage du laiton depuis plus d’une décennie. Cet article partage ce que nous avons appris sur la sélection des matériaux, le contrôle des tolérances et les applications dans lesquelles les pièces tournées en laiton offrent le plus de valeur.
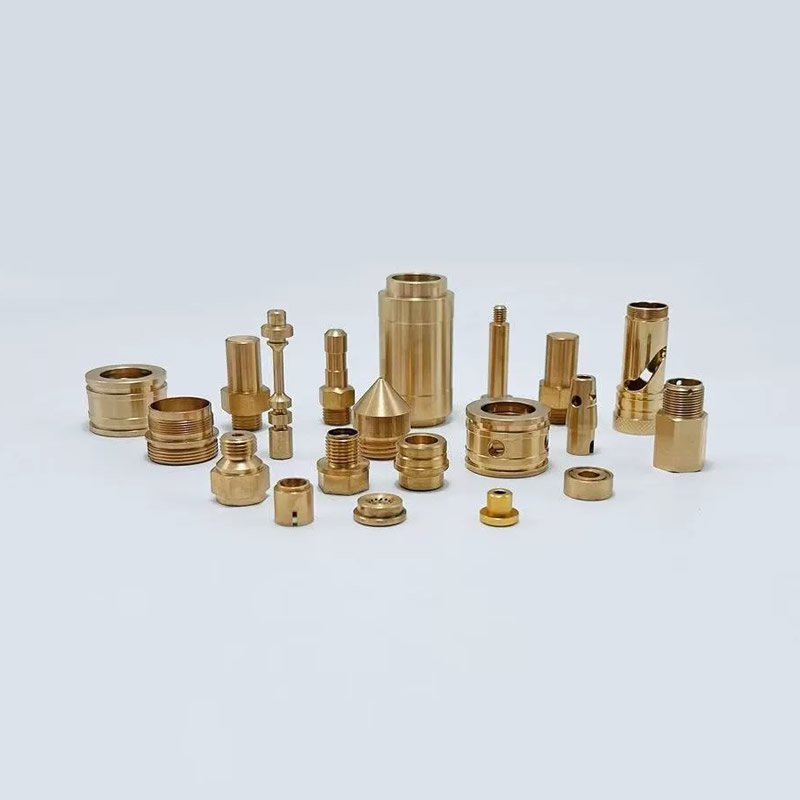
Pourquoi le laiton reste le matériau préféré pour les composants tournés
Le laiton est un alliage de cuivre et de zinc. Le rapport détermine ses propriétés. Les deux nuances avec lesquelles nous travaillons le plus fréquemment sont C36000 et C2680.
Laiton de décolletage C36000 – La référence en matière d'usinabilité
Le C36000 contient environ 61,5 % de cuivre, 35,5 % de zinc et 3 % de plomb. Le plomb agit comme un lubrifiant intégré pendant l'usinage, brisant les copeaux en petits morceaux faciles à gérer et permettant des vitesses de coupe allant jusqu'à 100 % sur l'indice d'usinabilité, la norme par rapport à laquelle tous les autres métaux sont mesurés.
Le C36000 est le matériau de choix pour le tournage de précision en grand volume de pièces filetées complexes, de connecteurs, de bagues et de composants de vannes. Son excellent contrôle des copeaux réduit l’usure des outils et raccourcit les temps de cycle.
C2680 Yellow Brass – Quand la ductilité compte plus que la vitesse
Le C2680 contient environ 65 % de cuivre et 35 % de zinc. Il ne contient pas d'additif au plomb, ce qui lui confère une usinabilité inférieure (environ 30 % du C36000) mais une ductilité nettement supérieure. Le C2680 est préféré lorsque la pièce nécessite un formage, un pliage ou un sertissage après usinage. C'est également le choix standard pour les composants électriques où la teneur en plomb doit être minimisée.
Comparaison d'usinabilité
| Propriété | C36000 | C2680 |
|---|---|---|
| Teneur en cuivre | ~61,5% | ~65% |
| Indice d'usinabilité | 100 % (référence) | ~30% |
| Formation de copeaux | Excellent – chips courtes | Bon – chips plus longues |
| Idéal pour | Tournage à grande vitesse, filetages complexes, connecteurs | Pièces électriques, composants ductiles, exigences sans plomb |
Spécifications techniques – Tolérances et états de surface
La valeur d'un partenaire de tournage en laiton est définie par sa capacité à maintenir des tolérances cohérentes. Chez Nuote Metals, nous maintenons les normes suivantes.
Tolérances dimensionnelles
| Paramètre | Gamme Standard | Gamme de précision |
|---|---|---|
| Diamètre extérieur | ±0,05mm | ±0,01 mm |
| Longueur | ±0,10 mm | ±0,02 mm |
| Diamètre du pas de filetage | ±0,05mm | ±0,01 mm |
| Concentricité | ≤0,05 mm TIR | ≤0,01 mm TIR |
Pour les applications automobiles et médicales, nous maintenons régulièrement ±0,01 mm sur les dimensions critiques. Le tournage CNC typique du laiton atteint ±0,1 à ±0,005 mm en fonction de la complexité et du volume de la pièce.
Capacités de finition de surface
| Type de finition | Gamme Ra | Méthode |
|---|---|---|
| Tourné (standard) | Ra 1,6 – 3,2 μm | Tournage CNC |
| Bien tourné | Ra 0,8 – 1,6 μm | Avance réduite, plaquettes polies |
| Brillant | Ra 0,4 – 0,8 μm | Polissage mécanique secondaire |
| Galvanoplastie | Ra 0,2 – 0,8 μm (après placage) | Placage nickel, étain ou argent |
Le laiton C26000 tourné selon des paramètres standard atteint généralement Ra ≈ 2,5 μm. Pour les applications nécessitant une rugosité plus faible, la réduction de la vitesse d'avance et l'utilisation d'outils polis au diamant peuvent atteindre un Ra inférieur à 0,8 μm.
Deux applications issues de nos dossiers d'usine
Connecteurs électriques automobiles (C36000, tolérance stricte)
Problème:Un équipementier automobile de premier plan avait besoin de connecteurs à broches en laiton pour les unités de commande du moteur. Les broches nécessitaient une tolérance de diamètre de ±0,015 mm et une finition de surface inférieure à Ra 1,0 μm pour garantir une force d'insertion constante et une faible résistance de contact. Le volume annuel dépassait 3 millions de pièces.
Notre solution :Nous avons produit les connecteurs en laiton C36000 sur des tours CNC de type suisse avec un outillage sous tension. Le jaugeage laser en cours de processus a surveillé toutes les 200 pièces pour le diamètre, la concentricité et l'état de surface. Les pièces ont été nickelées à 3–5 μm pour la protection contre la corrosion.
Résultat:La variation de la force d'insertion est passée de ±15 % à ±4 %. Le client a réduit l'inspection à l'arrivée de 100 % à l'échantillonnage AQL. Délai : 12 jours pour les tailles en stock ; 22 jours pour les pièces plaquées sur mesure.
Bagues pour dispositifs médicaux (C2680, sans plomb)
Problème:Un fabricant de dispositifs médicaux avait besoin de bagues en laiton sans plomb pour un ensemble d'instruments chirurgicaux. Les bagues nécessitaient un alésage interne lisse pour un arbre coulissant, avec une tolérance de jeu de ±0,02 mm. Le matériau devait être conforme à la directive RoHS et ne pas contenir de plomb au-delà des traces.
Notre solution :Nous avons fourni des bagues en laiton sans plomb C2680, tournées puis affûtées pour obtenir une finition de surface interne de Ra 0,4 μm. Le profil externe a été tourné en une seule fois pour maintenir la concentricité entre l'alésage et le diamètre extérieur.
Résultat:Les bagues passent une inspection à 100 % de la jauge d'alésage. Le fabricant de dispositifs médicaux a supprimé une opération d’alésage secondaire. La production s'est poursuivie pendant plus de deux ans sans aucune panne sur le terrain.
Systèmes qualité – Que rechercher chez un partenaire de tournage du laiton
Tous les fournisseurs de tournage du laiton n’opèrent pas au même niveau. Lors de l’évaluation d’un partenaire, demandez de la documentation sur les points suivants.
Certifications et traçabilité
La norme ISO 9001 : 2015 est l’exigence de base pour tout fournisseur sérieux de tournage du laiton. Pour les travaux automobiles, la norme IATF 16949 est de plus en plus attendue. Pour les composants médicaux, la norme ISO 13485 peut être requise. La traçabilité complète des matériaux, reliant la pièce finie au numéro thermique de la tige en laiton, n'est pas négociable pour les industries réglementées.
Capacité d'inspection en cours de processus
Un fournisseur fiable ne se fie pas uniquement à l’inspection finale. Rechercher:
Jaugeage en cours de processus : mesure laser ou optique pendant la production, pas après.
Surveillance SPC : cartes de contrôle de processus statistiques pour les dimensions critiques.
Gestion de l'usure des outils : changements de plaquettes planifiés en fonction du nombre de pièces et non du jugement de l'opérateur.
Opérations secondaires
Beaucouppièces tournantes en laitonnécessitent un traitement supplémentaire. Les meilleurs fournisseurs les gèrent en interne :
Placage : Nickel, étain, argent ou or
Ébavurage : Thermique ou mécanique
Assemblage : emmanchement, jalonnement ou filetage
Pièces de tournage en laiton – FAQ
Q1 : Quelle est la différence entre le laiton C36000 et C2680 pour le tournage ?
R : La principale différence réside dans la teneur en plomb et l’usinabilité. Le C36000 contient environ 3 % de plomb, qui agit comme lubrifiant interne lors de l'usinage. Cela lui donne un indice d'usinabilité de 100 %, la référence par rapport à laquelle tous les autres métaux sont mesurés. Il produit des copeaux courts et faciles à gérer et permet des vitesses de coupe plus élevées, ce qui en fait le choix privilégié pour le tournage de précision en grand volume de pièces filetées, de connecteurs et de bagues complexes. Le C2680 est sans plomb et contient un peu plus de cuivre (environ 65 %). Son usinabilité est d'environ 30 % de celle du C36000, ce qui signifie des vitesses de coupe plus lentes et des copeaux plus longs. Cependant, le C2680 offre une ductilité nettement supérieure, ce qui le rend mieux adapté aux pièces nécessitant un formage, un pliage ou un sertissage après usinage. C'est également le bon choix lorsque la teneur en plomb doit être minimisée pour des raisons réglementaires ou médicales. Chez Nuote Metals, nous stockons les deux qualités et pouvons vous conseiller sur le bon choix en fonction de la géométrie, du volume et des exigences d'utilisation finale de votre pièce.
Q2 : Quelles tolérances peuvent être obtenues avec le tournage CNC en laiton ?
R : Normepièces tournantes en laitonatteint des tolérances de ±0,05 mm sur le diamètre extérieur et de ±0,10 mm sur la longueur. Pour les applications de précision, nous maintenons régulièrement ±0,01 mm sur les dimensions critiques. La tolérance réalisable dépend de plusieurs facteurs : taille de la pièce, géométrie, qualité du matériau et volume. Des pièces plus petites avec des géométries simples permettent des tolérances plus strictes. Les pièces complexes comportant de multiples caractéristiques, des parois minces ou des rapports longueur/diamètre élevés sont plus difficiles à réaliser. Pour les tours de type suisse avec jaugeage en cours de processus, ±0,005 mm est réalisable sur les dimensions sélectionnées. Nous vous recommandons de fournir un dessin détaillé avec des légendes de tolérance spécifiques pour les caractéristiques critiques plutôt que d'appliquer une tolérance globale à l'ensemble de la pièce. Notre équipe d'ingénierie examine chaque dessin avant de proposer un devis et signalera toute tolérance pouvant nécessiter des opérations secondaires ou un outillage spécial.
Q3 : Quel est le MOQ et le délai de livraison pour les pièces de tournage en laiton de Nuote Metals ?
R : Notre MOQ standard est de 500 pièces pour les pièces tournées sur mesure, bien que nous acceptions des quantités inférieures pour les commandes de prototypes et de premiers articles. Pour les tiges en laiton d'origine et les profils de connecteurs standard, nous pouvons expédier à partir de 100 pièces. Le délai de livraison dépend de la disponibilité des matériaux et de la complexité des pièces. Pour les nuances de laiton standard (C36000, C2680) en stock : 7 à 12 jours pour des quantités de production allant jusqu'à 50 000 pièces. Pour le placage personnalisé ou les opérations secondaires : ajoutez 5 à 8 jours. Pour les pièces neuves nécessitant un outillage ou une inspection du premier article : prévoyez 15 à 25 jours au total. Nous fournissons un délai de livraison ferme pour chaque devis, sans fourchettes vagues. Nous proposons également des services urgents pour les besoins urgents. Chaque expédition comprend un rapport d'inspection complet et une certification des matériaux.
envoyer une demande
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité